Solution Finder
SOLUTION FINDER

Ihr Wegweiser durch die
Rösler-Produktwelt

Mit nur wenigen Klicks finden Sie die richtige Maschine fĂŒr Ihre Belange!

Ergebnisse: 237 Artikel
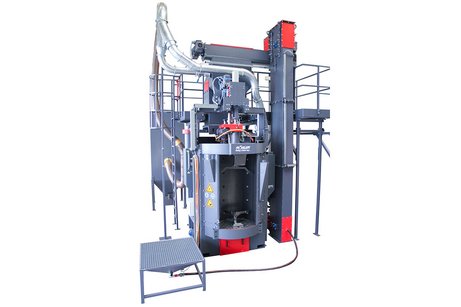
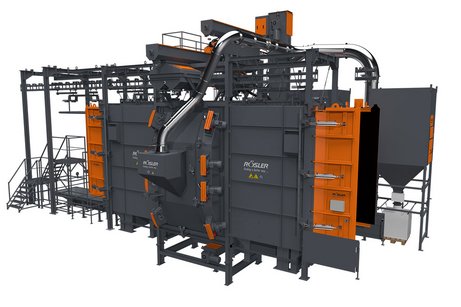
RHBD 17/32-K

Verkettetes, automatisiertes Strahlen verbessert QualitÀt und senkt Kosten

QualitĂ€t, KapazitĂ€t, VerfĂŒgbarkeit und Vernetzbarkeit waren entscheidende Kriterien bei der Auswahl der neuen Strahllösung, in die ein polnischer Hersteller komplexer Stahlkonstruktionen investierte. Diese muss als wesentlicher Teil der Vorbehandlung einer neuen kathodischen Lackierlinie optimale Ergebnisse in einem verketteten Workflow im Dreischichtbetrieb sicherstellen. Mit der RHBD 17/32-K hat sich das Unternehmen fĂŒr eine HĂ€ngebahn-Durchlaufstrahlanlage von Rösler entschieden, die durch ihre verschleißreduzierte AusfĂŒhrung und gĂŒnstige Betriebskosten ĂŒberzeugte. Die Herstellung komplexer Schweißkonstruktionen inklusive mechanischer Bearbeitung, Laser- und CNC-Schneiden, Biegen sowie Nass- und Pulverlackierung ist das Metier der Stelweld Sp.o.o.. Mit diesem Angebot hat sich das 1997 gegrĂŒndete Unternehmen als SchlĂŒssellieferant in verschiedenen Branchen wie Automobil, Bau- und Landmaschinen, Kran und Hebezeuge, erneuerbare Energie sowie Schienenverkehr etabliert. Zu den Kunden zĂ€hlen unter anderem Scania, Volvo, Bombardier und Cargotec. Durch den Bau einer neuen Produktionshalle wurde 2019 Platz fĂŒr die Integration einer neuen, vollautomatisierten kathodischen Lackierlinie (KTL) mit 16 Behandlungsstationen und Power & Free-Fördersystem geschaffen. „Im Zuge dieser Produktionserweiterung wollten wir auch den Strahlprozess, der als Vorbehandlung vor dem Lackieren bisher grĂ¶ĂŸtenteils manuell erfolgte, automatisieren und in die Lackierlinie integrieren“, berichtet Danuta Dobrzynska, Projektmanagerin bei Stelweld. Robuste AusfĂŒhrung und Testresultate ĂŒberzeugten DarĂŒber hinaus standen eine hohe KapazitĂ€t, StrahlqualitĂ€t, AnlagenverfĂŒgbarkeit und Wirtschaftlichkeit ganz oben auf der PrioritĂ€tenliste. Von den insgesamt fĂŒnf Strahlanlagenherstellern, die in den Auswahlprozess involviert waren, setzte sich Rösler mit der HĂ€ngebahn-Durchlaufstrahlanlage RHBD 17/32-K durch. „Ich kannte Rösler bereits durch ein realisiertes Projekt bei einem frĂŒheren Arbeitgeber. Das Unternehmen ist nicht der gĂŒnstigste Anbieter, bei der AusfĂŒhrung und Ausstattung der Anlage zeigen sich jedoch entscheidende Unterschiede. Im Gegensatz zur AusfĂŒhrung anderer Hersteller bestehen wesentliche Bereiche der Rösler-Strahlanlage serienmĂ€ĂŸig aus sehr widerstandsfĂ€higem Material, beispielsweise werden die Wurfschaufeln der Turbinen aus geschmiedetem Werkzeugstahl gefertigt“, begrĂŒndet Danuta Dobrzynska die Entscheidung. „Ausschlaggebend waren auch die Resultate der Strahlversuche, die wir mit Originalteilen durchgefĂŒhrt haben. Im Customer Experience Center von Rösler erzielten wir beste Resultate und haben dadurch wesentliche Informationen fĂŒr den spĂ€teren Betrieb erhalten.“ Ausstattung sichert Ergebnis, Effizienz und VerfĂŒgbarkeit Die HĂ€ngebahn-Durchlaufstrahlanlage RHBD 17/32-K ermöglicht das Reinigungsstrahlen eines sehr breiten Spektrums dreidimensionaler, geschweißter Konstruktionen mit Abmessungen von bis zu 2.500 x 1.200 x 3.000 mm (L x B x H) und einem Gewicht von maximal 1.250 kg. WĂ€hrend des automatischen Strahlprozesses, der in Taktzeiten zwischen sechs und acht Minuten erfolgen kann, sind in allen Bereichen der Komponenten eine OberflĂ€chenqualitĂ€t von SA 2,5 sowie von Stelweld produkt- und kundenspezifisch definierte Rauigkeitswerte fĂŒr eine optimale Haftfestigkeit des Lacks zu erreichen. Die Strahlanlage ist dafĂŒr mit 16 Gamma 400 G-Turbinen mit einer Antriebsleistung von jeweils 15 kW ausgestattet. Die von Rösler entwickelten Hochleistungsturbinen verfĂŒgen ĂŒber Wurfschaufeln im Y-Design. Die spezielle Gestaltung mit berechnetem KrĂŒmmungswinkel ermöglicht im Vergleich zu herkömmlichen Turbinen bei geringerem Energieverbrauch eine sehr hohe Abwurfgeschwindigkeit, aus der eine bis zu 20 Prozent höhere Strahlleistung resultiert. DarĂŒber hinaus können die Wurfschaufeln von beiden Seiten genutzt werden, was eine mindestens doppelte Standzeit ermöglicht. Der Wechsel kann mittels Schnellwechselsystem einfach und bei eingebauter Turbine erfolgen. Position und Winkel der Turbinen wurden durch Simulation des Strahlprozesses ermittelt. Das zielgerichtete Strahlbild leistet ebenfalls einen Beitrag zum effizienten Strahlen. Um den Strahlmitteldurchsatz von bis zu 200 kg pro Minute teilespezifisch anzupassen, arbeitet Stelweld mit drei Strahlprogrammen. Mittels Frequenzumwandler wird die Drehzahl der Turbinen geregelt und damit die kinetische Energie angepasst, mit der das Strahlmittel auf die OberflĂ€che trifft. FĂŒr einen optimalen Verschleißschutz und damit eine lange Lebensdauer der Anlage sind wesentliche Bereiche der Vor- und Nachkammer aus sechs und die Strahlkammer aus acht Millimeter starkem Manganstahl gefertigt. DarĂŒber hinaus ist die Strahlkammer zusĂ€tzlich mit spaltfrei angeordneten, auswechselbaren Platten aus dem hochfesten Material ausgestattet. Robuste GummivorhĂ€nge in der Vor- und Nachkammer sowie eine Spaltabdeckung aus mehreren Gummidichtungen und BĂŒrsten verhindern, dass Strahlmittel aus der Anlage in die Umgebung gelangt. „Sowohl die Turbinen als auch die Auslegung der Anlage und die verwendeten Materialien sorgen fĂŒr eine hohe AnlagenverfĂŒgbarkeit und tragen zu einem reibungslosen, sicheren und energieeffizienten Betrieb bei“, merkt die Projektmanagerin an. Reproduzierbare QualitĂ€t durch vollautomatischen, verketteten Betrieb Die geschweißten Komponenten gelangen auf GehĂ€ngen des Power & Free-Fördersystems zur Strahlanlage, die fĂŒr die Auswahl des Strahlprogramms mit einem QR-Code versehen sind. Nachdem das GehĂ€nge in die Vorkammer eingefahren ist, schließen die DoppelflĂŒgeltĂŒren und Turbinen, StrahlmittelrĂŒckförderung und Filter starten automatisch. Das WerkstĂŒck wird dann in definierter Geschwindigkeit durch die Strahlkammer transportiert und gestrahlt. Dabei sorgen die 16 Strahlturbinen fĂŒr eine allseitig gute Ausstrahlung der Schweißkonstruktionen und ein homogenes, reproduzierbares Strahlergebnis. WĂ€hrend des Strahlprozesses wird durch zwei zwischen Anlage und Filter platzierte Prallabscheider sichergestellt, dass entstehender Staub aus der Strahlkammer herausgezogen wird und wiederverwendbares Strahlmittel in der Anlage verbleibt. An die Nachkammer schließt sich ein zugĂ€nglicher Bereich an, in dem in schöpfenden Geometrien der Schweißkonstruktionen zurĂŒckgebliebenes Strahlmittel manuell entfernt werden kann. Durch einen darunterliegenden Schneckenförderer wird das entfernte Strahlmittel direkt zur Aufbereitung zurĂŒck transportiert, die aus zwei Kaskaden-Windsichtern besteht. Anschließend fahren die WerkstĂŒcke direkt weiter zur KTL. „Mit der neuen Strahlanlage erzielen wir im Vergleich zum manuellen Strahlen deutlich bessere sowie reproduzierbare Ergebnisse in kĂŒrzerer Zeit und wir können unser qualifiziertes Personal fĂŒr wertschöpfendere TĂ€tigkeiten einsetzen. Durch Einsparungen beim Energieverbrauch und sonstigen Betriebskosten ist der Strahlprozess außerdem deutlich wirtschaftlicher geworden“, berichtet Danuta Dobrzynska.
Rösler Smart Solutions

Webbasierte Fernwartung: Rundum-Sorglos-Service fĂŒr Ihre Strahlanlage

Um Stillstandzeiten bei Strahlanlagen möglichst gering zu halten, gehört fĂŒr viele Unternehmen eine vorausschauende Wartung zum Pflichtprogramm. Bei auftretenden Problemen ist es hĂ€ufig notwendig, dass Servicepersonal des Herstellers ins Unternehmen kommen muss, um die Störungsbeseitigung durchzufĂŒhren. Das kann wertvolle Zeit kosten. Schneller und individueller Wartungsservice dank Wartung 4.0 Mit unserem webbasierten Fernwartungssystem mit Ethernet Verbindungsleitung zur SPS bieten wir Ihnen die Möglichkeit, die Fehlerdiagnose Ihrer industriellen Anlagen und GerĂ€te mittels Fernzugriff auf Abruf und in Echtzeit zu realisieren. Durch einen gesicherten VPN-Tunnel wird im Bedarfsfall mittels Kundenfreigabe eine automatisierte Datenverbindung hergestellt, die es unseren Servicetechnikern ermöglicht, eine schnelle Fehleranalyse vorzunehmen. Auch die unmittelbare Anpassung an der Maschinensteuerung ist im Bedarfsfall möglich. Hierdurch können Sie die wartungs- und störungsbedingten Ausfallzeiten Ihrer Strahlanlage erheblich reduzieren. Mehrwerte: Gesteigerte ProduktivitĂ€t & WettbewerbsfĂ€higkeit durch unverzĂŒgliche Fehleranalyse und -behebung Nachhaltige Reduzierung der Instandhaltungskosten, da EinsĂ€tze an der Anlage auf ein Minimum reduziert werden Bereits ab dem ersten eingesparten Störungsfall können sich die Kosten fĂŒr das Fernwartungssystem amortisieren Technische Aspekte: Maximale Sicherheit durch integrierte Firewall mit AES/SSL VerschlĂŒsselung Durchgehende Nachvollziehbarkeit und Zugriffskontrolle Fernwartungssystem per Hardwareschalter durch Kunden zu – und abschaltbar, d. h. Zugriff auf SPS nur bei Kundenwunsch Zugriff auf alle im Subnetz verwendeten Teilnehmer möglich (SPS, OP, Umrichter, etc.)

Patient-Specific Implants Call for Equally Customized Processing

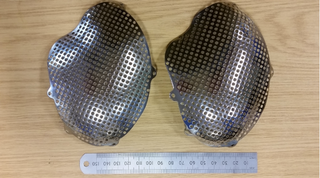
Advancements in medical technology now allow for the development of Patient-Specific Implants (PSI). Specialized computer programs analyze x-rays, ultrasound, and MRI images to create surgical guides, tools, and implants tailored to the patient’s unique anatomy. While still emerging, many medical industry suppliers have received FDA approval for PSI use. Like traditional implants, these implants must be carefully finished once created to ensure the work piece meets stringent medical safety standards while promoting patient comfort and long wear life. The benefits of PSI use include shorter surgery times, better surgical outcomes, and cost savings. True to its “apply innovation” tagline, Renishaw’s Medical and Healthcare Division has found great success in additively manufacturing PSI. Using CT scan-to-CAD software, one of the company’s most innovative advances is creating cranial plates using titanium powder. When determining how to finish the implants to precise medical requirements and surgical demands, Renishaw trusted Rosler for help with mass finishing . The Challenge Renishaw cranial plates after polishing Original commissioning neurosurgeon BartolomĂ© Oliver required the surface of Renishaw’s cranial PSI to be satin-like in order to best match the patient's cranial contours. Renishaw Applications Engineer Andy Wescott's job then became creating a repeatable and streamlined process to apply a satin and highly polished finish to the top of the cranial plates from their as-built condition. "Traditionally, post-processing these parts to a low surface roughness value was very manual and time-consuming," Wescott said. "The post-process time for a large cranial plate was up to five hours. We needed to reduce that time and the amount of manual input because if an operator working on a part loses concentration for one second, they could burn a hole in your part. “That makes one expensive bit of scrap." Finding a Better Way
 Since metal additively printed parts are now of such quality, they can be treated like any other metal part. And Rosler knows a thing or two about surface finishing metal parts, having been in the post-processing game with its mass finishing and shot blasting divisions for more than 80 years. A more mechanized solution presented itself in the form of Rosler’s High-Energy Centrifugal Disc Finishing Machine FKS04 . Now, after a cranial plate comes out of the Renishaw AM250 machine, it undergoes only a small amount of manual operation to remove supports from printing and slightly improve the surface using a carbide burr and flap wheel. It is then placed into Rosler’s FKS where it automatically goes through a three-step process to produce the impeccably smooth finish, reducing manual operating time to under an hour. The clever part, which ensures repeatability on each and every part, comes from a little bit of Renishaw engineering know-how. "We designed a tool to hold our parts in a particular orientation inside the tumbling bowl,” Wescott said. “Rather than just throwing parts into three media types and coming out with a sort of fixed part, our parts require precision. Certain features require protection from the tumbling media, so we've invented a tooling method that keeps parts face down in the media and only applies the surface finish where needed." The Rosler Way Although there isn’t a one-size-fits-all solution for finishing, the collaboration between Renishaw and Rosler demonstrates that post-processing doesn’t have to be a grueling experience. Much like the additive manufacturing process itself, your finishing technique depends on your unique application. Contact Rosler today for help in finding a better way to meet your finishing needs.
Croom Precision Medical entscheidet sich fĂŒr Rösler als strategischen Partner

Croom entscheidet sich fĂŒr Rösler als strategischen Partner

Croom Precision Medical entscheidet sich fĂŒr Rösler als strategischen Partner und fĂŒr die Konstruktion, Herstellung und Installation eines Anlagenkonzeptes zur Bearbeitung von orthopĂ€dischen Implantaten. Zum wiederholten Mal wendet sich Croom Medical mit dem Vorhaben zur Produktionserweiterung und Durchsatzerhöhung von medizinischen Implantaten an Rösler. Croom Medical ist BranchenfĂŒhrer hochtechnologischer, wachstumsstarker und innovativer Technologien fĂŒr die Herstellung medizinischer GerĂ€te. Mit mehr als 37 Jahren Erfahrung in der Zusammenarbeit mit globalen Unternehmen im Gesundheitswesen ist Croom ausgelagerter Fertigungsdienstleister fĂŒr hochprĂ€zise Komponenten und medizinische GerĂ€te. Die Kooperation zwischen Croom Medical, dem Endkunden und Rösler Deutschland sowie UK erwies sich von der ersten Kontaktaufnahme bis zur finalen Maschineninstallation und Inbetriebnahme als unentbehrlich. Trotz der erschwerten UmstĂ€nde (Covid-BeschrĂ€nkungen) konnte das Projekt innerhalb des vorgesehenen Zeitplans erfolgreich abgeschlossen werden. Nicht zuletzt auch dank der gemeinsamen UnterstĂŒtzung der Belegschaft von Croom Medical und des Rösler Montage- und Ingenieurteams war das Vorhaben ein voller Erfolg. Durch die erfolgreiche Maschineninstallation kann Croom Medical sofort mit der Prozessvalidierung beginnen. Die Rösler-Anlagen wurden nach höchsten QualitĂ€tsanforderungen fĂŒr das Polieren der medizinischen Implantate entwickelt, bei denen eine OberflĂ€chenbearbeitung nach der spanenden Bearbeitung vorgesehen ist, um einheitliche und reproduzierbare Ergebnisse zu erzielen. Der Vorteil der Rösler Anlagen liegt darin, mehrere Teile gleichzeitig zu bearbeiten. Dies fĂŒhrt zu geringeren StĂŒckkosten im Vergleich zu herkömmlichen Bearbeitungsverfahren.
Separierung von WerkstĂŒcken

PrĂ€zisions-Tiefziehteile fĂŒr die Medizintechnik mit perfektem Schliff

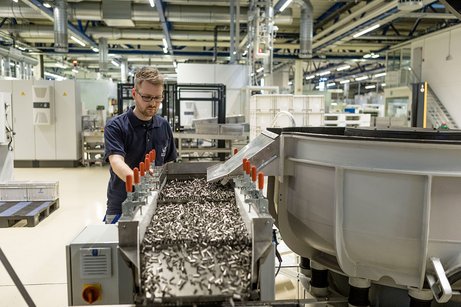
Tiefgezogene Funktionsteile sind bei der Produktion medizintechnischer und pharmazeutischer Produkte auf dem Vormarsch. Um auch bei der OberflĂ€chenbearbeitung die hohen Anforderungen an Produktion und QualitĂ€tsmanagement zu erfĂŒllen, setzt StĂŒken Medical auf Gleitschlifflösungen und Verfahrensmittel von Rösler. Mit dem vor einigen Jahren etablierten GeschĂ€ftsbereich StĂŒken Medical beantwortet die 1931 gegrĂŒndete Hubert StĂŒken GmbH & Co. KG die steigende Nachfrage nach PrĂ€zisionstiefziehteilen aus metallischen Werkstoffen in der Medizintechnik und Pharmaindustrie. Das Produktportfolio des Familienunternehmens, das als WeltmarktfĂŒhrer gilt, beinhaltet außerdem Stanz- und Stanzbiegeteile, kunststoffumspritzte Komponenten und anspruchsvolle Baugruppen, die an fĂŒnf Standorten in Europa, Asien und den USA produziert werden. „In der Medizintechnik und Pharmaindustrie werden spezifische Anforderungen an die Teile und die Produktionsbedingungen gestellt. Das dafĂŒr erforderliche Wissen und Know-how fĂŒr die Entwicklung und Fertigung von PrĂ€zisionsteilen haben wir bei StĂŒken Medical gebĂŒndelt“, erklĂ€rt Andreas Hellmann, Leiter des ISO 13485 zertifizierten GeschĂ€ftsbereichs. Produziert werden unter anderem komplexe GehĂ€use und Baugruppen, Ventile, hochprĂ€zise Mikroteile und PrimĂ€rverpackungen aus allen tiefziehfĂ€higen Metallen wie Edelstahl, Aluminium und Titan. Um die hohen QualitĂ€tsansprĂŒche der Branchen zu erfĂŒllen, stehen mehrstufige Reinigungssysteme und zwei ReinrĂ€ume der Klasse 7 zur VerfĂŒgung. Die eigene Forschungs- und Entwicklungsabteilung am Firmensitz in Rinteln arbeitet kontinuierlich daran, das Spektrum der Möglichkeiten bei Prozessen und Werkstoffen zu erweitern. Gemeinsam zu innovativen Lösungen „FĂŒr viele unserer Kunden sind wir Entwicklungspartner. Um neue Produkte perfekt auf die Anwendung abzustimmen, arbeiten wir sowohl eng mit den Kunden als auch mit Partnern aus verschiedenen Technologiebereichen zusammen“, berichtet Andreas Hellmann. Geht es dabei um Aufgabenstellungen wie das Entgraten, das Kantenverrunden und Polieren sowie die Herstellung definierter OberflĂ€chenrauheiten kommen seit rund 30 Jahren Gleitschlifflösungen und Verfahrensmittel der Rösler OberflĂ€chentechnik GmbH zum Einsatz. „Die lange Partnerschaft basiert auf der QualitĂ€t und ZuverlĂ€ssigkeit der Anlagen und Verfahrensmittel. So stellen wir sicher, dass die geforderten Ergebnisse reproduzierbar erreicht werden“, merkt Andreas Hellmann an. „Wichtig sind uns darĂŒber hinaus die FlexibilitĂ€t und Expertise von Rösler, wenn es darum geht, Prozesse gemeinsam zu entwickeln. Dabei steht uns auch das Customer Experience Center in Untermerzbach zur VerfĂŒgung. Bei Anlagen und Prozessen, die konform zur ISO 13485 qualifiziert und validiert werden mĂŒssen, unterstĂŒtzt uns Rösler mit Dokumentationen und Informationen ĂŒber Anlagendetails“, ergĂ€nzt Dirk Schulz, Projektingenieur bei StĂŒken. In den weltweiten ProduktionsstĂ€tten des Tiefziehspezialisten sind rund 15 Rundvibratoren und 10 Fliehkraftanlagen fĂŒr die perfekte OberflĂ€chenbearbeitung eingesetzt sowie 18 Zentrifugen fĂŒr die umweltschonende und zuverlĂ€ssige Prozesswasseraufbereitung in Betrieb. Hohe Anforderungen an das Bearbeitungsergebnis Die Tiefziehteile weisen ĂŒblicherweise einen besonders hohen Umformgrad, außergewöhnliche Konturen sowie teilweise extrem geringe Abmessungen auf. Daraus resultieren beim Entgraten der Außen- und Innenbereiche, Kantenverrunden und Polieren sowie aus Spezifikationen an die OberflĂ€chenrauheit und -gĂŒte sehr hohe Anforderungen. „Es muss einerseits sichergestellt werden, dass bei allen Teilen einer Charge ein gleichmĂ€ĂŸig gutes Ergebnis erzielt wird. Andererseits darf es zu keinen BeschĂ€digungen und Deformierungen der Teile kommen. Nach der Bearbeitung mĂŒssen Schleifkörper und WerkstĂŒcke absolut zuverlĂ€ssig separiert werden. Eine Verschleppung von Teilen und/oder Schleifkörpern in die nĂ€chste Charge ist ebenfalls unbedingt zu vermeiden“, konkretisiert Dirk Schulz die Anforderungen. Bei Polieraufgaben geht es nicht selten darum, die OberflĂ€che durch Laserbeschriftung mit einem UDI-Code zu kennzeichnen. Diese Aufgabenstellungen machen nicht nur speziell auf die zu bearbeitenden Teile abgestimmte Prozesse erforderlich, auch die Anlagentechnik und Verfahrensmittel mĂŒssen angepasst werden. Erster Schritt dabei sind hĂ€ufig Machbarkeitsstudien. Prozess zur Bearbeitung von Teilen fĂŒr die Medizintechnik Die Prozessentwicklung einer Kantenverrundung an einem rund 20 mm großen BaugruppengehĂ€use aus Edelstahl, das in der Medizintechnik eingesetzt wird, erfolgte in Zusammenarbeit mit StĂŒken. „Die Herausforderung bei diesem filigranen GehĂ€use lag in seiner großen OberflĂ€che bei extrem dĂŒnner WandstĂ€rke. FĂŒr den Materialabtrag an den Kanten sind hohe KrĂ€fte erforderlich, die gleichzeitig so gut beherrscht werden mĂŒssen, dass keine FormĂ€nderung auftritt“, beschreibt der Projektingenieur die Aufgabenstellung. Da im Customer Experience Center von Rösler Maschinen fĂŒr sĂ€mtliche Bearbeitungsverfahren in modernster AusfĂŒhrung zur VerfĂŒgung stehen, kann in den Versuchen unter nahezu realen Produktionsbedingungen die passende Anlagentechnik und –ausfĂŒhrung festgelegt werden. Dabei sind nicht selten entsprechende Anpassungen der Standardanlagen am ArbeitsbehĂ€lter oder auch bei der Konstruktion erforderlich. Auch hier spielte der Erfahrungsschatz von StĂŒken im Gleitschleifen eine große Rolle. Um eine zuverlĂ€ssige und vollstĂ€ndige Trennung von Teilen und Schleifkörpern zu erreichen, waren bei den Anlagen fĂŒr StĂŒken Medical Anpassungen an den anspruchsvollen Separierprozess erforderlich. Die fĂŒr die jeweilige Anwendung optimale Schleifkörpergeometrie und -art (keramisch oder kunststoffgebunden) wird ebenfalls in den Versuchen ermittelt. FĂŒr ein gleichbleibend gutes Bearbeitungsergebnis sind bei den Schleifkörpern hĂ€ufig extrem enge GrĂ¶ĂŸentoleranzen einzuhalten. Hergestellt werden die Schleifkörper nach höchsten ökologischen Standards bei Rösler selbst und bilden zusammen mit Compounds und Prozesswasserreinigern das weltweit umfassendste Verfahrensmittelsortiment mit ĂŒber 15.000 verschiedenen Produkten. Der entscheidende Vorteil fĂŒr eine erfolgreiche Prozessentwicklung liegt also im perfekten Zusammenspiel der richtigen Anlage mit den richtigen Verfahrensmitteln (Schleifkörpern und Compound) – und das am besten in enger Abstimmung mit dem Kunden selbst. Fotos: Hubert StĂŒken GmbH & Co. KG

Wet Blasting Equipment & Media, Part 2 – Technical Components Combine for Systematic Success

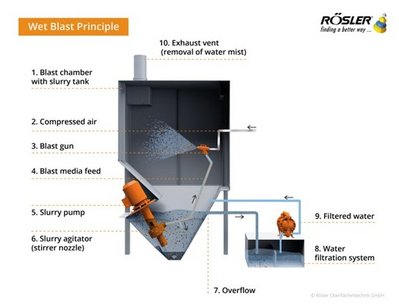
Wet blasting technology lends itself to a variety of processes and industries . From applying cosmetic (anti-glare) finishes and surface smoothing to deburring , de-powdering, decontaminating, and cleaning after casting, welding, and additive manufacturing , wet blasting has many capabilities. Rosler has decades of worldwide experience developing technology and machines customized to each customer’s unique challenges and demands. Each solution we deliver is innovatively designed around core wet blasting components and calibrated to your work piece with carefully selected media and tested process parameters. Basics Components Wet Blast Principle Diagram Regardless of their uses, all Rosler wet blasting machines start with a core group of components. While customized options and accessories can be added, these systems typically include 10 key components. Blast chamber with slurry tank – A mix of media and water is stored in this holding tank found at the bottom of the blast chamber. The chamber is made of stainless steel. Compressed air – Approximately 70 PSI of compressed air accelerates the slurry. Blast gun(s) – One or more guns accelerate the slurry supplied by the slurry pump with compressed air. Blast media feed – This component supplies the media slurry to the blast nozzle. Slurry pump – This high-powered mechanism transports the slurry to the blast gun(s). Larger wet blast systems can be equipped with multiple pumps. Slurry agitator (stirrer nozzle) – In order to keep the media suspended in the water, the slurry pump diverts some of its flow to a stirrer nozzle placed in the tank to agitate the mix of water and abrasives. Overflow – Small media particles, dirt, and other contaminants tend to stay suspended and are skimmed off and sent to the filtration unit. Water filtration system – Media particles and debris skimmed off the water’s surface must be passed through a filtration system to separate still usable media and process water from waste. Common filtration methods include hydrocyclones, weir tanks, bag filters, paper band filters, and semi- and fully automatic centrifuges. Filtered water – Once processed by a water filtration system, water is returned to the slurry tank and reused. Exhaust vent – The water mist mixed with media fines and other small particulates is removed from blast cabinet by suction fan-equipped filters. The Rosler Way We have the experience and expertise to meet your wet blasting needs. Rosler partners with you to find a better way, the best machine, and the best finishing results. Contact us today to discuss your unique challenges. Previous posts in the Wet Blasting Equipment & Media series include: Part 1 – “Machines Range in Complexity, Uses.” Part 2 – “Technical Components Combine for Systematic Success.” Part 3 – “Maintain Slurry Concentrations for Finishing Consistency.” Upcoming posts will include: Part 4 – “Internal Cleaning, Rebuilds Prolong Machine Lifetime.” Part 5 – “Careful Media Selection, Additive Use Impact Results.” Sign up for enews alerts to be notified of new posts!
Ausbildung 2021

Ausbildung & Studium in der Region: Rösler bildet seit ĂŒber 43 Jahren erfolgreich aus

Insgesamt 15 junge Menschen beginnen am 01. September 2021 eine Ausbildung in einem technisch-gewerblichen oder kaufmĂ€nnischen Beruf – sowie in dem dualen Studiengang der Wirtschaftsinformatik. Auch in schwierigen Zeiten will der Spezialist fĂŒr OberflĂ€chentechnik den kĂŒnftigen Bedarf an bestens ausgebildeten FachkrĂ€ften selbst decken. Rösler bleibt somit ein wichtiger Arbeitgeber und Ausbildungspartner fĂŒr die Region. Trotz der anhaltenden Corona-Pandemie setzt das familiengefĂŒhrte Industrieunternehmen aus Franken auch in anspruchsvollen Zeiten auf eine nachhaltige Ausbildung von qualifiziertem Fachpersonal – und das seit mehr als vier Jahrzehnten. „Wir verstehen die Ausbildung als ein langfristiges Instrument und dieses braucht KontinuitĂ€t“, sagt Anja SĂŒppel, Ausbildungsleiterin der Rösler OberflĂ€chentechnik GmbH, die selbst Ende der 80-er Jahre ihre Ausbildung bei Rösler begann. „Das Thema Ausbildung liegt mir persönlich am Herzen. Viele der heutigen FĂŒhrungskrĂ€fte haben ihre Ausbildung bereits im Unternehmen absolviert, so habe ich auch hier meine Ausbildung zur Industriekauffrau einst erfolgreich abgeschlossen. Zudem konnten wir in den letzten Jahren eine Vielzahl von Auszubildenden in ein langfristiges BeschĂ€ftigungsverhĂ€ltnis ĂŒbernehmen, damit sichern wir fortwĂ€hrend Know-how im Unternehmen“. Spannende Projekttage verhelfen zu einem guten Start Schon fast traditionell finden in der zweiten Ausbildungswoche die Rösler Projekttage statt. Diese verschaffen den jungen NachwuchskrĂ€ften erste Einblicke in die wichtigsten GeschĂ€ftsbereiche des Unternehmens, dienen der örtlichen Orientierung und bieten zudem die Möglichkeit, sich untereinander besser kennenzulernen und als Team zu wachsen. Höhepunkt und Abschluss der Projektwoche ist das gemeinsame „Outdoor-Training“ auf dem GelĂ€nde der Freizeit- und TagungsstĂ€tte CVJM in Altenstein. Themen wie „Knigge im Berufsalltag“ oder „SchlĂŒsselqualifikationen“, aber auch ein „Kreativ-Workshop“ sind Topics fĂŒr die ersten Tage. Mitte September startet bereits die heiße Phase fĂŒr die Bewerbungen um die AusbildungsplĂ€tze 2022. Das vielfĂ€ltige Ausbildungsangebot reicht von unterschiedlichen Berufen des technisch-gewerblichen ĂŒber den kaufmĂ€nnischen Bereich bis hin zu dualen Studienangeboten. Die Rösler-Gruppe bietet fĂŒr das Jahr 2022 folgende AusbildungsplĂ€tze an: Industriekaufleute, Chemielaboranten, Technische Produktdesigner, Konstruktionsmechaniker, Industriemechaniker, Mechatroniker, Elektroniker fĂŒr Betriebstechnik, FachkrĂ€fte fĂŒr Lagerlogistik, Fachinformatiker. Ein dualer Studiengang ist möglich im Bereich Wirtschaftsingenieurwesen, Wirtschaftsinformatik, Elektrotechnik oder Maschinenbau. Die Partnerhochschule von Rösler ist die Duale Hochschule in Mosbach. - UnabhĂ€ngig von der Formulierung richten sich alle Ausbildungsangebote an alle Geschlechter gleichermaßen. - Online-Bewerbungen sind ab sofort möglich ĂŒber die Internetseite: www.rosler.com Bei Fragen zu Ausbildung/Dualem Studium gibt Anja SĂŒppel gerne Infos unter Tel.: +49 9533 / 924-442 oder per E-Mail an: a.sueppel@rosler.com

Centrifuge Technology, Part 5 – Potential Issues and Remedies for Water Recycling

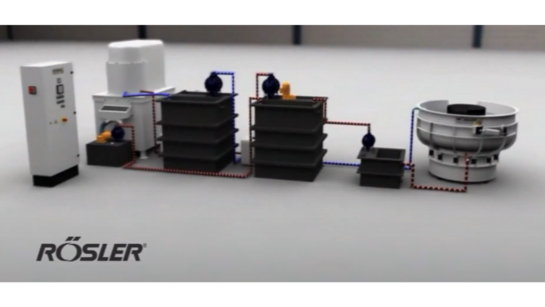
Trial and error are often the origin of innovation. As such, mass finishing and centrifuge technology have been advanced by building upon what worked and avoiding what didn’t. With more than 80 years of experience, Rosler has extensive engineering knowledge and troubleshooting skills. An overview of the top three issues centrifuge water recycling systems experience along with possible remedies are summarized here. As always, trust a partner such as Rosler to consult on your specific issues. Excess Oil in the System Too much oil may be carried into the finishing system by the work pieces, for example, in stamping operations. The excess oil will negatively affect the mass finishing process. The media might become “glazed” causing longer processing times and poorer finishing results. In addition, the finished work pieces may also be contaminated with oil residue. Possible remedies include cleaning of the work pieces prior to mass finishing, for example, with an industrial washing machine, or switching to an alternative oil type that can be better emulsified by the compound for better discharge from the process water. Soft Water Process water that is very soft (i.e. less than 70 ppm or 4.2 gpg) can cause excessive foaming, especially, when plastic media is used. To correct this issue, make sure that you are using special recycling compounds , which are formulated to prevent excessive foaming such as Rosler compounds with the prefix ZF. Use of a defoamer, such as Rosler products ES 3, ES 4, and ES 7, can also correct excessive foaming caused by soft water. Bacteria & Fungus Contamination A very pronounced, foul smell from the process water often indicates bacteria or fungus contamination in the process water. Such contamination can be caused by a variety of factors, including: Longer shut‐down times and stagnation developed over the weekend or during process repairs and plant shutdowns. Too much oil carried into the finishing system, for example, by stampings. Dirt deposits in the form of media and metal fines in the water tanks and the piping. Numerous remedies are available based on the specific cause of bacteria and fungus accumulations, including: Using higher concentrations of special centrifuge compounds that are formulated to prevent bacterial growth such as the Rosler ZF compound range. Adding a biocide to the system to prevent bacterial growth. Ensuring that the process water is always in motion by using stirrers or other aeration methods. Reducing the length of time process water is used before replacement. Periodic cleaning of the tanks and piping, especially during a process water change. The Rosler Way When correctly designed, calibrated, and monitored, centrifuge technology can produce water and compound savings of up to 95% while simultaneously delivering precise mass finishing results. Whether you are researching new equipment or troubleshooting an existing process, contact Rosler for assistance and innovative solutions. Previous posts in the Centrifuge Technology series include: Part 1 – “Water Cleaning Systems Replace Outdated Methods.” Part 2 – “Operational and Economic Benefits of Recycling Process Water.” Part 3 – “Mechanics and Limitations of Water Recycling.” Part 4 – “Pre-Conditions and Consumables Enhance Process Efficiency.”

Mass Finishing Water & Compounds, Part 2 – Precise Water Flow, Dosing Drive Results

A number of factors contribute to mass finishing success. Machinery, consumables , compounds , and process water must be evaluated individually and as a whole to create optimal results and stable process conditions. When considering the flow rate of compound and process water into the processing bowl of a mass finishing machine, careful calibration is required based on the machine type and size, finishing task, condition of the raw work pieces, and process water conditions. For example, high‐energy machines require a much higher flow rate than vibratory finishing systems. Similarly, work pieces heavily contaminated with oil, grease, and/or dirt require more compound and water than less contaminated work pieces. Water flow and compound dosing rates are usually determined by processing trials in the test lab of the equipment supplier. Once a finishing process has been defined, the user must make sure that the established water and compound flow parameters are precisely maintained. This requires a well-calibrated and well-maintained dosing system. At Rosler , we draw upon more than 80 years of worldwide experience to create and maintain effective mass finishing systems and deliver precise results. Our ability to do so is thanks, in part, to understanding the importance of water flow and compound dosing. Compound & Water Dosing Systems While the specific machines and processes they support range widely, basic components of compound and water dosing systems are quite similar. Basic components of a compound and water dosing system Each system includes the following components: Electronically controlled solenoid diaphragm pump for precise compound dosing Manual water shut‐off valve Water pressure reducer Solenoid valve for turning water flow on/off Manual valve to adjust the water flow Water flow meter How It Works The dosing pump (1) injects the compound directly into the machine. Specific dosing rates can range between 0.4 to 2% of the water flow. A freshwater inlet (2) serves as a manual shut-off valve. The water flow is caused by the water main’s pressure. If the pressure exceeds 60 PSI, it must be lowered with a water pressure reducer (3). Water flow is turned on or off using a solenoid valve (4). When on, the water flow rate is adjusted to the desired flow rate with a manual valve (5). The flow rare can be monitored with the built-in flow meter (6). Adapting to Change If working conditions change, the compound and water flow parameters should be revaluated and accommodated as needed. Changes that may require parameter adjustments include, but are not limited to: Switching the material for die‐castings from aluminum to magnesium. Adding new stampings to the work piece range and carrying more oil into the mass finishing machine. Changes in the workflow which require better corrosion protection. Too much foam in the machine. Spots suddenly appearing on finished work pieces. A desire to use a lower-cost compound, etc. In each of these cases, seeking professional advice from the experts at your equipment and/or compound supplier is advised. Rosler recycling tank combination Maintaining & Enhancing Your System Basic maintenance is key in delivering precise finishing results as well as minimizing process downtime. Regularly checking all connections for unwanted leakages and examining the pump diaphragm for wear and/or damage are essential. Make sure that the compound pump delivers the right amount of compound as well. If necessary, recalibrate the compound dosing pump. Installing and monitoring a precise compound dosing system will improve the finishing results, enhance process stability, and reduce costs. These systems can be retrofitted onto any mass finishing machine. The Rosler Way At Rosler, our mission is to learn about our customers’ needs and issues in order to develop and deliver solutions. Contact us today to discuss your water flow and dosing challenges. We’ll partner with you to find a better way! The Mass Finishing Water & Compounds Series also includes Part 1 – Identifying, Correcting Hard and Soft Water Conditions.

Wet Blasting Equipment & Media, Part 1 – Machines Range in Complexity, Uses

Because of its many technical advantages and versatility, wet blasting is the fastest-growing segment in the field of shot blasting . As with dry blasting, the available scope of wet blasting machinery ranges from simple, low-cost blast cabinets to sophisticated, partially or fully automated systems . Customers can choose between a wide spectrum of standard wet blasting equipment, however, for certain applications, special custom-engineered systems may offer the most efficient and cost-effective solution. The machine type is usually determined by the processing task, the size and shape of the work pieces, and the desired degree of automation. Frequently, multi-axis robots are used for work piece handling or guiding the blast gun movement. Rosler has extensive experience in wet blasting technology and the development of customized solutions. We have even developed the Rosler PureFinish¼ system for cleaning stainless steel components for the chemical, food, and pharmaceutical industries through wet blasting. This system cleans the work piece surface while facilitating cleaning, sterilization, and prohibiting bacterial growth. Learn more about common types of wet blasting systems and examples of machine use for a glimpse into the technical capabilities wet blasting offers. Manual Blast Cabinets Capable of processing work pieces weighing up to 500 lbs (230 kg), the Rosler VB 100 H manual blast cabinet with retractable turntable removes radioactive particles from stainless steel components in nuclear power plants. Blast cabinets are ideal when a variety of part sizes and materials are processed by a single wet blast system. The cabinets can be equipped with turntables, baskets, blast nozzles, pressure blasting systems, oscillators, and other special auxiliary equipment, making them very versatile. The large side access doors provide clear access to the complete blast chamber. Satellite Table Machines The Rosler Satellite Table Machine RWB 72 12/4 is equipped with three blast stations and one load/unload station. Each of the three blast stations houses four blast guns. Customized to meet the customer’s work piece size and ideal batch times, satellite table machines are built with an indexing satellite table and equipped with a variable number of work stations and blast guns. The various configurations allow one or more stations to operate while a designated station is loaded/unloaded to allow for continuous processing. Robotic Wet Blast Machine Rosler’s robotic RWB models feature robotic movement of the blast gun(s) for treating small- to midsized-work pieces including de-powdering, general cleaning, and surface smoothing. Capable of processing plastic and metal work pieces, robotic wet blast machines offer all the advantages of regular wet blasting machines with less need for human intervention. Drop Door Wet Blast Machines with Robotic Gun Movement Capable of cleaning work pieces of up to 1,000 lbs (460 kg), Rosler’s special ASPE 1520 RH machine with robotic movement is used to remove machining lines from high-precision components. Ideal for large, heavy work pieces, wet blast machines featuring drop doors and robotic gun movement are often used for oversized and specialized work pieces. The drop door allows for easy loading and precise positioning of the work piece. The robot can reach all critical areas of the part. Blast Rooms Rosler’s Wet Blast ABR 10 x 8 is used for general surface cleaning including the removal of welding lines for all kinds of large, stainless steel components specifically made for the chemical, food, and pharmaceutical industries. For manual wet blast cleaning of large, bulky stainless steel components, blast rooms offer useful versatility. They can be built in practically any size. Finding a better way
 Rosler has more than 80 years of experience in shot blasting. Whatever your wet blasting challenges are, we are confident that we can deliver a solution. Contact us to discuss your needs today! Previous posts in the Wet Blasting Equipment & Media series include: Part 1 – “Machines Range in Complexity, Uses.” Part 2 – “Technical Components Combine for Systematic Success.” Part 3 – “Maintain Slurry Concentrations for Finishing Consistency.” Upcoming posts will include: Part 4 – “Internal Cleaning, Rebuilds Prolong Machine Lifetime.” Part 5 – “Careful Media Selection, Additive Use Impact Results.” Sign up for enews alerts to be notified of new posts!

KapazitÀt, QualitÀt und Effizienz mit neuer Strahlanlage optimiert

Die kontinuierlich steigende Nachfrage veranlasste einen der weltweit fĂŒhrenden Hersteller von Eisengussprodukten, seine StrahlkapazitĂ€t auszubauen. Gleichzeitig sollten mit der neuen Strahlanlage die ProduktqualitĂ€t und die ArbeitsablĂ€ufe verbessert werden. Dass sich das Unternehmen fĂŒr die Drahtgurt-Durchlaufstrahlanlage RDGE 1250/300-8 von Rösler entschied, lag einerseits am maßgeschneiderten Konzept, andererseits an den Erfahrungen aus vorangegangenen Projekten. Die Geschichte der im pfĂ€lzischen Eisenberg ansĂ€ssigen Gienanth GmbH, die bis ins 15. Jahrhundert zurĂŒckreicht, vereint Tradition, Expertise und Innovation bei der Herstellung von Bauteilen im Eisenguss. Inzwischen werden an vier Produktionsstandorten in Deutschland, Österreich und Tschechien ZylinderkurbelgehĂ€use fĂŒr Großmotoren hergestellt, die unter anderem in Schiffen, Bahnen und Stromgeneratoren zum Einsatz kommen. Bauteile fĂŒr Maschinen, den Automobilmarkt und die Nutzfahrzeugindustrie runden das Produktspektrum ab. Gienanth versteht sich dabei als Lösungsanbieter, der Kunden von der Idee und Produktentwicklung ĂŒber die Werkstoffauswahl bis zur Produktion des einbaufertigen Bauteils unterstĂŒtzt. Aus diesem ganzheitlichen Ansatz resultiert nicht nur eine kontinuierlich steigende, weltweite Nachfrage, sondern auch die Auszeichnung mit dem German Innovation Award 2019, der Gienanth fĂŒr das bionische Re-Design der TrĂ€gerplatte fĂŒr Nutzfahrzeug-BremsbelĂ€ge verliehen wurde. Hohe technische Anforderungen und schwierige EinbauverhĂ€ltnisse Aufgrund der hohen Nachfrage reichte die KapazitĂ€t der bisherigen Strahlanlagen nicht mehr aus. „Neben einer deutlichen Steigerung des Durchsatzes wollten wir mit der neuen Strahlanlage den Prozess effizienter gestalten und die ProduktqualitĂ€t verbessern.“, fasst Jens Eckel, Projektingenieur bei Gienanth in Eisenberg, die Anforderungen zusammen. Um eine vernĂŒnftige Standzeit der Anlagenkomponenten sicherzustellen, mussten auch das aggressive, kantige und sehr harte Strahlmittel sowie der Sandeintrag von rund 200 kg pro Stunde bei der Konzeption berĂŒcksichtigt werden. Eine gewisse Herausforderung ergab sich darĂŒber hinaus durch die bauliche Situation: Das Sheddach mit aufwendiger TrĂ€gerkonstruktion machte eine höhenreduzierte AusfĂŒhrung der Anlage mit geteiltem Becherwerk erforderlich. Maßgeschneiderte Drahtgurt-Durchlaufstrahlanlage in robuster AusfĂŒhrung „Die Drahtgurt-Durchlaufstrahlanlage RDGE 1250/300-8 wurde von Rösler optimal an unsere Anforderungen angepasst. Entscheidend waren darĂŒber hinaus die in vorangegangenen Projekten gesammelten guten Erfahrungen mit diesem Hersteller“, berichtet Jens Eckel. Den harten Bedingungen beim Entsanden und Reinigen trĂ€gt auch die Ausstattung mit acht Hochleistungsturbinen Rutten Gamma 330-HD mit einer Antriebsleistung von jeweils 18,5 kW Rechnung. Der Strahlmitteldurchsatz liegt bei insgesamt bis zu 2.520 kg pro Minute. Die Turbinen verfĂŒgen ĂŒber sechs Wurfschaufeln aus Hartmetall im „Y“-Design. Diese spezielle Gestaltung ermöglicht im Vergleich zu herkömmlichen Turbinen eine bis zu 20 Prozent höhere Strahlleistung bei geringerem Energieverbrauch. Außerdem können die Wurfschaufeln gedreht und von beiden Seiten genutzt werden. Platziert sind jeweils vier Turbinen am Kabinendach und -boden. Dabei sind die spezifischen Anforderungen von Gienanth ebenfalls eingeflossen. Um zu verhindern, dass die teilweise nur 1 bis 1,5 kg schweren WerkstĂŒcke wĂ€hrend des Strahlprozesses ihre Position verĂ€ndern, sich ĂŒbereinanderlegen oder vom Drahtgurt „geblasen“ werden, wurden die Turbinen leicht angewinkelt. Die Strahlbilder treffen sich dadurch auf der Höhe des Drahtgurts, sodass die Teile vom Strahlmittelstrahl der oberen Turbinen in Position gehalten werden. Gleichzeitig sorgt eine etwas höhere Leistung der unteren Turbinen dafĂŒr, dass die Gussteile minimal vom Gurt abgehoben und Strahlschatten vermieden werden. Vollautomatischer, fertigungsintegrierter Strahlprozess Die ZufĂŒhrung der Teile erfolgt direkt von der Gießanlage mit einer Vibrationsförderrinne, durch die bereits ein Teil des Sandes entfernt wird. Im Einlaufbereich der Strahlanlage werden die Teile auf den 1.250 mm breiten Drahtgurt ĂŒbergeben. Dabei sorgt ein Mitarbeiter fĂŒr die gleichmĂ€ĂŸige Verteilung der WerkstĂŒcke auf dem Gurt. Nach dem Strahlprozess werden die Gussteile auf ein 15 m langes Fördersystem ĂŒbergeben, das ebenfalls von Rösler stammt. Dieses spezielle Gießerei-Förderband ist mit einem stabilen Transportgurt ausgestattet. Anschließend erfolgt der direkte Transport von der Putzerei in den Versand. Strahlmittelaufbereitung mit hohem Abscheidegrad Auf hohen Verschleißschutz ist auch die Strahlmittelaufbereitung ausgelegt. Das Strahlmittel-Sandgemisch durchlĂ€uft zunĂ€chst unter der Anlage platzierte Siebrinnen, in der gröbere Sandknollen, Zunder- und Schlackereste entfernt werden. Anschließend geht es weiter zu einem Magnetseparator. Hier verteilt ein ausgeklĂŒgeltes Leitsystem das Feingemisch ĂŒber die gesamte Walzenbreite, sodass ein sehr dĂŒnner Vorhang aus Strahlmittel-Sandgemisch entsteht. Dies sorgt in Kombination mit der hohen Anzugkraft, der in den Walzen integrierten Hochleistungsmagnete, fĂŒr einen Abscheidegrad von bis zu 99,8 Prozent. Die Strahlmittelnachdosierung erfolgt automatisch. DafĂŒr wird der FĂŒllstand im Bunker mit einem Sensor ĂŒberwacht. Sobald er den definierten Sollwert unterschreitet, wird Strahlmittel in jeweils kleinen Mengen nachdosiert. Diese Vorgehensweise sorgt fĂŒr ein homogenes Betriebsgemisch des Strahlmittels und damit fĂŒr ein gleichbleibendes Bearbeitungsergebnis.

Praxisnahe Forschung fĂŒr wissensbasierte Gleitschliffprozesse

Innovative Lösungen sind die treibende Kraft fĂŒr kontinuierliche Wertschöpfung. Dass die Zusammenarbeit zwischen Wissenschaft und Industrie dabei eine wichtige Rolle spielt, zeigt die Kooperation des Forschungsbereichs Technologieplanung und Schleiftechnik am Werkzeugmaschinenlabor WZL der RWTH Aachen und der Rösler OberflĂ€chentechnik GmbH im Bereich Gleitschlifftechnik seit rund zehn Jahren. Die RWTH Aachen ist eine der elf deutschen „ExzellenzuniversitĂ€ten“ und zĂ€hlt im Bereich der technischen und naturwissenschaftlichen Disziplinen zu den renommiertesten Hochschulen und Forschungseinrichtungen. Das Werkzeugmaschinenlabor, eines der grĂ¶ĂŸten und Ă€ltesten Institute der RWTH Aachen, steht auf dem Gebiet der Produktionstechnik seit Jahrzehnten weltweit fĂŒr zukunftsweisende Forschung. Erfolgsfaktor dafĂŒr ist die enge Zusammenarbeit der vier LehrstĂŒhle Fertigungsmesstechnik und QualitĂ€tsmanagement, Produktionssystematik, Technologie der Fertigungsverfahren und Werkzeugmaschinen sowie eine ausgewogene Mischung von Grundlagen- und anwendungsbezogener Forschung. „Durch die Kooperation mit unterschiedlichsten Industrieunternehmen stellen wir sicher, dass die Forschungsvorhaben einen hohen Praxisbezug haben und Ergebnisse schnell in das betriebliche Umfeld ĂŒberfĂŒhrt werden können“, berichtet Marius Ohlert, Projektleiter Schleiftechnik aus dem Bereich Technologieplanung und Schleiftechnik, der in den Lehrstuhl Technologie der Fertigungsverfahren integriert ist. Forschungsgebiet Gleitschlifftechnik Die Gleitschlifftechnik ist ein in der Industrie weit verbreitetes Fertigungsverfahren, das fĂŒr unterschiedliche Aufgabenstellungen in der OberflĂ€chenbearbeitung wie Entgraten, Kantenverrunden, Polieren, GlĂ€tten, Entzundern und Entrosten eingesetzt wird. Trotz dieser großen Bedeutung erfolgt die Auslegung der Prozesse meist erfahrungsbasiert. „Mit unserer Grundlagenforschung wollen wir beispielsweise eine stĂ€rkere wissensbasierte Prozessauslegung ermöglichen, damit diese schneller, effizienter und zielgerichteter erfolgen kann. DafĂŒr untersuchen wir die Wirkmechanismen der verschiedenen Gleitschliffverfahren“, benennt der Projektleiter beim WZL, Marius Ohlert, ein Forschungsziel. Bei anwendungsbezogenen Aufgabenstellungen geht es einerseits darum, bestehende Gleitschliffprozesse fĂŒr eine verbesserte BauteilqualitĂ€t zu optimieren. Andererseits sind fĂŒr WerkstĂŒcke aus innovativen Werkstoffen, beispielsweise faserverstĂ€rkte Keramiken, die sich teilweise noch in der Entwicklung befinden, sowie in neuen Fertigungstechnologien hergestellte Komponenten Schleifprozesse zu entwickeln. FĂŒr die erforderlichen Versuche nutzt das WZL neben eigenen BearbeitungskapazitĂ€ten auch das Customer Experience Center der Rösler OberflĂ€chentechnik GmbH, das mit Anlagen fĂŒr alle Verfahrensvarianten der Gleitschlifftechnik ausgestattet ist. Der Hersteller von Gleitschliffanlagen sowie Verfahrensmitteln und das WZL sind vor rund zehn Jahren eine strategische Allianz eingegangen. „Mit Rösler haben wir in diesem Bereich einen Partner, der selbst eine hohe Motivation hat, die Gleitschlifftechnik weiterzuentwickeln, und das auch in Kooperation mit uns. Wir tauschen uns dafĂŒr regelmĂ€ĂŸig mit der Forschungs- und Entwicklungsabteilung des Unternehmens aus. Aus diesem Abgleich zwischen dem Stand der Technik in der Wissenschaft und in der industriellen Praxis ergeben sich nicht selten Fragestellungen und AnsĂ€tze fĂŒr zukĂŒnftige Projekte“, konkretisiert Marius Ohlert. 3D-Druck treibt Invest in neue Bearbeitungsmöglichkeiten Dazu zĂ€hlen beispielsweise Aufgabenstellungen, die sich mit der Nachbearbeitung additiv gefertigter und in hybriden Fertigungstechnologien hergestellter Komponenten unter anderem aus der Luftfahrt, Automobilindustrie, Medizintechnik und der Werkzeugfertigung ergeben. „Die hohe Gestaltungsfreiheit der additiven Fertigung ermöglicht Bauteile, die mit konventionellen Fertigungstechnologien nicht realisierbar sind. Bei der Nachbearbeitung dieser komplexen Komponenten ist die Gleitschlifftechnik, beispielsweise im Vergleich zu klassischen spanenden Verfahren, hervorragend geeignet. Die aktuellen AktivitĂ€ten von Rösler unter der Marke AM Solutions-3D post processing technology sind hier in der Zusammenarbeit mit dem WZL besonders wertvoll und waren auch ein Treiber fĂŒr die Investition in zwei neue Bearbeitungsanlagen von Rösler, die wir gemeinsam mit den Kollegen aus einem Partnerinstitut beschafft haben, das sich stark mit der additiven Fertigung beschĂ€ftigt“, berichtet der Projektleiter. DarĂŒber hinaus bestand die Anforderung, ein deutlich grĂ¶ĂŸeres Anwendungsspektrum der Gleitschlifftechnik fĂŒr die Grundlagenforschung und anwendungsbezogene Projekte aus der Industrie direkt im WZL abbilden zu können. Die Entscheidung fiel auf den Surf-Finisher 700 und einer domlosen Spezial-Vibrationsanlage R 150 DL-2 sowie eine halbautomatische Zentrifuge Z 800 K-HA Turbo-Floc fĂŒr die Prozesswasseraufbereitung. Modernste Technik fĂŒr optimale Prozessentwicklung Beim Surf-Finisher handelt es sich um eine Gleitschliffanlage fĂŒr die automatisierte, hochprĂ€zise selektive oder ganzflĂ€chige Einzelteilbearbeitung von WerkstĂŒcken in einem Nass- oder Trockenprozess. Das Plug-and-Play-System verfĂŒgt dafĂŒr ĂŒber einen integrierten Roboter, der das WerkstĂŒck in dem mit Schleifmedium gefĂŒllten, drehenden ArbeitsbehĂ€lter fĂŒhrt beziehungsweise es darin computergesteuert entsprechend einem vorab gespeicherten Programm bewegt. Dies ermöglicht, Bauteile sehr einfach mit einem individuell programmierten Prozess zu bearbeiten. In der Spezial-Vibrationsanlage können komplexe Bearbeitungsaufgaben wie das Schleifen, GlĂ€tten oder Hochglanzpolieren von anspruchsvollen Geometrien erfolgen. Die Bauteile werden in teilespezifischen Halterungen fixiert und die gesamte Aufnahmeeinheit im BehĂ€lter der Spezialanlage befestigt. Der BehĂ€lter wird mittels Unwuchtmotoren in Schwingung versetzt, wodurch die fixierten Teile vibrieren. Dies wiederum ermöglicht, dass das Bearbeitungsmedium Konturen, KanĂ€le und Hinterschneidungen der WerkstĂŒcke wĂ€hrend der gesamten Bearbeitungszeit gleichmĂ€ĂŸig durchströmt. Die fĂŒr beide Gleitschliffanlagen notwendige, gleichbleibende ProzesswasserqualitĂ€t wird durch die neue halbautomatische Zentrifuge zur Wasseraufbereitung sichergestellt, was vor allem unter Umwelt- und Nachhaltigkeitsaspekten vorteilhaft ist. Maximale FlexibilitĂ€t durch austauschbare ArbeitsbehĂ€lter Den Wunsch des WZL, die neuen Anlagen sehr flexibel nutzen zu können, erfĂŒllte Rösler durch die Möglichkeit, die ArbeitsbehĂ€lter des Surf-Finishers und der domlosen Spezial- Vibrationsanlage einfach austauschen zu können. Denn fĂŒr das Bearbeitungsergebnis spielt die Handhabung der WerkstĂŒcke eine ebenso große Rolle wie die Auswahl und Kinematik der Schleifkörper im BehĂ€lter. „FĂŒr unsere Untersuchungen ist es wichtig, sowohl die Anregung der Schleifkörper als auch die Teilehandhabung, sei es bewegt durch den Roboter, fixiert in einer Aufnahme oder lose, variieren zu können. Parallel dazu variieren wir auch die Schleifkörperspezifikationen gezielt. Dabei kommt uns entgegen, dass Rösler die Verfahrensmittel ebenfalls selbst entwickelt und produziert, sodass wir hier auf das gesamte Spektrum keramischer und kunststoffgebundener Schleifkörper zurĂŒckgreifen können“, erklĂ€rt Marius Ohlert. Sowohl Untersuchungen zur StabilitĂ€t und Reproduzierbarkeit von Gleitschliffprozessen als auch der verstĂ€rkte Einsatz der neuen Anlagen fĂŒr die Nachbearbeitung additiv gefertigter Bauteile machen umfangreichere Testreihen mit höheren StĂŒckzahlen erforderlich. Diesen Herausforderungen stellen sich Rösler und das WZL der RWTH Aachen gemeinsam, um den Gleitschliffanforderungen von morgen bestens gewappnet zu sein.

Mass Finishing Water & Compounds, Part 1 – Identifying, Correcting Hard and Soft Water Issues

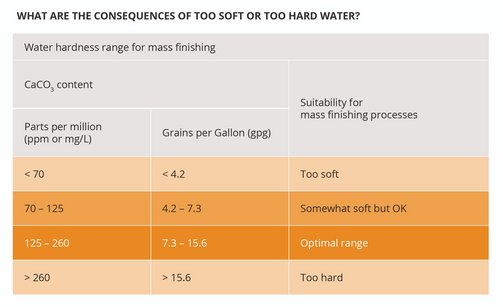
Achieving the desired surface conditions in a mass finishing process requires the machinery, consumables , compounds , and process water to work together in a balanced manner. Independent of the other process elements, the process water itself must be evaluated for hard and soft water issues. Rosler has more than six decades of experience designing mass finishing machinery, supplying consumables and compounds, and developing processes. Understanding the ramifications of too hard or too soft process water is a key to our success. Classifications and Measurements Depending on its geological source, the water used in mass finishing processes may have varying mineral content levels, specifically calcium and magnesium carbonates, bicarbonates, and sulfates. A high amount of mineral content is used to classify the water as "hard", whereas low mineral content classifies it as "soft". Based on the contents of calcium carbonate (CaCO3) in the water, the U.S. Geological Survey further describes water as soft, moderately hard, hard, and very hard. The most common classification systems measuring the amount of calcium carbonate in the water are parts per million = milligrams per liter (ppm/mg per L) or grains per gallon (gpg). Utilizing water that is too hard or too soft can create processing issues including ineffective finishing and system damage. Water hardness ranges and possible mass finishing consequences include: Extremely Soft Water (under 70 ppm) - Because of extensive foaming, compounds can only be used at low concentrations. This dosing is too low for the desired cleaning and/or rust protection effect. To overcome these issues, add a water hardener or defoamer. Somewhat Soft Water (70 ‐ 125 ppm) – Water within this range is marginally okay. Foaming may be problematic or manageable depending on the specific water condition and processing needs. Optimal Range (125 ‐ 260 ppm) – This is the ideal range for mass finishing operations. No additional accommodations are needed for water hardness levels. Very Hard Water (over 260 ppm) – In this range, a higher compound dosing rate is required to prevent calcium salts from leaving spots on work pieces. The compound concentration should be increased until the work pieces are clean and free of spots. In some extreme cases, spots may not be totally preventable. Types of Foam Excessive foaming in a mass finishing process is an issue. This foam can have different causes. Thus, understanding what specific type of foam is being produced can help remedy the issue. Types of foam in mass finishing processes and possible resolutions include: “Dirt” foam – This type is often caused by plastic media fines. By increasing compound dosing rates or, if possible, changing from plastic to ceramic media , dirt foam can be reduced or eliminated. At times a change in the flocculant concentration or type might be needed to solve the problem. The mass finishing process utilizing plastic media pictured above created dirt foam resembling dense, dirty foam sometimes found on beaches. “Surfactant” foam – Excessive compound dosing rates and/or process water that is too soft produces foam. Reducing compound dosing rates is the first step. In case of too soft water, a hardener compound such as Rosler additive CA may be required. A defoamer such as Rosler ES might also be needed to reduce foam. Surfactant foam resembles foam caused by bubble bath. Rosler Smart Solutions Many, if not all of these potential issues with mass finishing water and compound rates can be identified and solved with Rosler’s new Rosler Smart Solutions technology. Using data from water monitoring tests and dedicated sensors, the patent-pending offering monitors conditions and identifies potential problems. Rosler Smart Solutions brings process knowledge and troubleshooting right to the fingertip of the operator. The interactive troubleshooting guide steers the operator through the corrective actions to prevent unnecessary process downtime and equipment damage. Versions of the technology are available for shot blasting and mass finishing processes. Rosler Smart Solutions’ first solution in the field of mass finishing deals with process water cleaning and recycling with centrifuges, an area that can be challenging for operators and maintenance personnel alike. A dashboard displays all relevant equipment and process data, allowing the user to obtain suggestions for immediate corrective action in case of detected problems or deviations. The Rosler Smart Solutions interface provides machine and process insights. The Rosler Way “Finding a better way
” is more than a motto at Rosler; it’s our mission. With more than 60 years of experience and a portfolio containing more than 15,000 equipment and consumable products, solving challenges is what we do. Contact us today to discuss your process water challenges! The Mass Finishing Water & Compounds Series continues with, “Part 2 – Precise Water Flow, Dosing Drive Results. Sign up for enews alerts to follow the Rosler Blog and be notified of new posts!
Wendekammeranlage RWK 6/12-2

Aluminiumgussteile auf kleinstem Raum entsanden und entgraten

Smarte Strahllösung fĂŒr verkettete Produktionslinien Die steigende Nachfrage nach Elektrofahrzeugen fĂŒhrt zu einem Ausbau der FertigungskapazitĂ€ten bei den Automobilherstellern. Dazu zĂ€hlen unter anderem Produktionslinien fĂŒr StatortrĂ€ger. Bei der OberflĂ€chenbearbeitung dieser Teile nach dem Gießen lassen sich mit der Wendekammerstrahlanlage RWK 6/12-2 von Rösler sehr kurze Taktzeiten in einem verketteten Workflow realisieren. FĂŒr das vollautomatisierte Entsanden und Entgraten unterschiedlicher StatortrĂ€ger integriert beispielsweise das BMW Group Werk Landshut die Wendekammerstrahlanlage RWK 6/12-2 in verkettete und digitalisierte Fertigungslinien. Die kompakte, als Zweikammersystem ausgefĂŒhrte Anlage von Rösler ermöglicht die Bearbeitung der Aluminiumgussteile im 50-Sekundentakt. Unproduktive Nebenzeiten fĂŒr das Be- und Entladen mit einem Roboter sind dabei eliminiert. Effiziente Bearbeitung ohne Nebenzeiten auf kleinstem Raum Innerhalb der StatortrĂ€ger-Fertigungslinie beansprucht die RWK 6/12-2 inklusive TeilezufĂŒhrung, Roboter und einer Entleereinheit fĂŒr Strahlmittel sowie einem kleinen Teilelager nur rund zehn Quadratmeter FlĂ€che. Bearbeitet werden können bis zu 1.200 mm hohe Teile mit einem Durchmesser von maximal 600 mm. ZugefĂŒhrt werden die WerkstĂŒcke von einer Entsandungsstation, in der anhaftender Sand grĂ¶ĂŸtenteils entfernt wird, ĂŒber ein Förderband. Der vor der Anlage platzierte Roboter positioniert den StatortrĂ€ger in einer Strahlkammer kameraĂŒberwacht auf der teilespezifischen WerkstĂŒckaufnahme. Sie kann bei einem Teilewechsel ebenfalls innerhalb weniger Sekunden ausgetauscht werden. Um eine BeschĂ€digung des wĂ€hrend des Gießvorgangs in die StatortrĂ€ger eingearbeiteten Data-Matrixcodes zu verhindern, wird dieser wĂ€hrend des Strahlprozesses abgedeckt. Rösler hat dafĂŒr eine Lösung entwickelt, die nach dem Positionieren des Teils auf dem WerkstĂŒcktrĂ€ger automatisch ĂŒber den Code fĂ€hrt. Nach dem Beladen dreht die Strahlkammer um 180 Grad, wodurch der zuvor gestrahlte StatortrĂ€ger fĂŒr den Roboter zugĂ€nglich wird. Er entnimmt das WerkstĂŒck und transportiert es mit einem Zwischenstopp auf der Strahlmittel-Entleereinheit zum Teilelager. Optimal abgestimmte Anlagenausstattung fĂŒr kurze Taktzeiten Als Strahlmittel kommt bei dieser Anwendung ein Zinkdrahtkorn zum Einsatz. Es wird durch zwei Turbinen Gamma 300G mit einer Antriebsleistung von jeweils 15 kW auf die StatortrĂ€ger aufgebracht. Die von Rösler entwickelten Hochleistungsturbinen sind mit Wurfschaufeln im Y-Design ausgestattet. Die spezielle Form mit berechnetem KrĂŒmmungswinkel ermöglicht im Vergleich zu herkömmlichen Turbinen bei geringerem Energieverbrauch eine sehr hohe Abwurfgeschwindigkeit, aus der eine bis zu 20 Prozent höhere Strahlleistung resultiert. Dies trĂ€gt in Kombination mit der Zweikammer-AusfĂŒhrung dazu bei, dass Taktzeiten von maximal 50 Sekunden eingehalten werden. Ein weiteres Plus der Wurfschaufeln ist die Möglichkeit, sie von beiden Seiten zu nutzen. Daraus resultiert eine mindestens doppelte Standzeit. Der Wechsel kann mittels Schnellwechselsystem einfach und bei eingebauter Turbine erfolgen. Werkstoff und Strahlmittel machten eine explosionsgeschĂŒtzte Ausstattung der Anlage erforderlich. Dazu zĂ€hlt auch, dass die StrömungsfĂŒhrung der Entstaubungstechnik speziell ausgefĂŒhrt wurde. Digitalisierung erhöht Prozess- und Betriebssicherheit In enger Zusammenarbeit mit dem Automatisierer Fill wurde eine Teildigitalisierung der Strahlanlage umgesetzt. So ermöglicht die komplexe Visualisierung der StrahlvorgĂ€nge und der Strahlbilder der beiden Turbinen eine Anpassung im laufenden Prozess. ZusĂ€tzlich kann der Bediener am Panel live sehen, welche Turbine auf welchen Bauteilbereich strahlt und bei Bedarf VerĂ€nderung vornehmen oder auch die Position des WerkstĂŒcks in der Strahlkammer verĂ€ndern, ebenso wie die Strahlzeit. Dies kann erforderlich werden, wenn sich beispielsweise durch eine bereits hĂ€ufig genutzte Gussform mehr Sand in einem Bereich befindet als bei der teilespezifischen Programmerstellung definiert. Automatisch erfasst wird beispielsweise auch die Betriebsstundenzahl. Ist eine definierte Anzahl erreicht, informiert die Anlage automatisch darĂŒber, dass eine Kontrolle beziehungsweise Wartung beispielsweise der Wurfschaufeln, WerkstĂŒckaufnahmen oder der Abdeckung fĂŒr den Data-Matrixcode ansteht. Ungeplante AnlagenstillstĂ€nde lassen sich dadurch minimieren und die AnlagenverfĂŒgbarkeit deutlich erhöhen. Aspekte, die gerade in einer automatisierten Fertigungslinie fĂŒr hohe Wirtschaftlichkeit entscheidend sind. Um die Digitalisierung weiter voran zu treiben, wird Rösler unter dem Markennamen Rösler „Smart Solutions“ ab Mitte 2021 entsprechende Weiterentwicklungen fĂŒr den Bereich der Strahltechnik vorstellen.