Solution Finder
SOLUTION FINDER

Ihr Wegweiser durch die
Rösler-Produktwelt

Mit nur wenigen Klicks finden Sie die richtige Maschine fĂŒr Ihre Belange!

Ergebnisse: 237 Artikel

Hot Air and Media-Based Systems Offer Drying Options for Mass Finishing

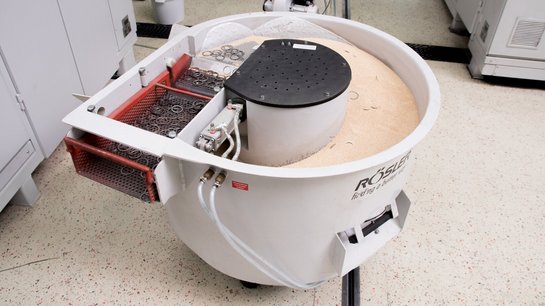
With few exceptions, mass finishing processes require the addition of water and compounds to produce the desired results. That means finished work pieces discharged from the finishing machine are wet. Since possible corrosion or problems with subsequent manufacturing steps are possible, the finished work pieces must undergo a drying operation. While not as complex as the mass finishing process itself, drying nevertheless requires careful consideration to ensure that the work pieces are completely dry and free of any water or dirt spots. Rosler has extensive experience developing dryers for a wide range of work pieces and the expertise to assist with process parameters and settings. Work Piece-Based Machine Settings Machine settings for speed and temperature must be matched to the work pieces and their surface condition to ensure the lowest possible energy use to complete the task. For work pieces with complex shapes, including undercuts and/or internal passages, the dryer speed may have to be lower for a longer dwell time in the machine. In addition, the temperature setting may have to be higher. Work pieces with simple shapes can be dried at a higher speed and a somewhat lower temperature. Machine Types Dryers are categorized by their drying method, specifically based on whether they use a drying medium or hot air. Rosler offers a variety of machine options in both categories, each with its own unique capabilities. Rosler rotary dryer with supervelat Rotary Vibratory Dryers Known as the RT model range, rotary vibratory dryers utilize a drying media and are ideal for small- to mid-sized work pieces with relatively simple work piece shapes. Rotary vibratory dryers are the most common drying systems. Rosler belt dryer Belt Dryers The BT model range of belt dryers uses hot air to dry work pieces. These machines are ideal for mid-sized to large work pieces with complex shapes. Belt dryers are also widely used, especially when drying media might get lodged or trapped in the parts. Rosler drum dryer Drum Dryers Utilizing a drying medium, the TT drum dryer model range is particularly useful with mid-sized, cup-shaped work pieces as well as for parts that require gentle handling to prevent part-on-part damage. Rosler drying centrifuge Drying Centrifuges The hot air drying and work piece handling of the HTZ model drying centrifuge is capable of processing very small work pieces that are too small to be treated in other devices. The centrifugal force in combination with heated air ensures efficient drying of parts that are processed in batches. Special Rosler vibratory dryer Special Rotary Vibratory Dryers For drying operations that must be absolutely free of dust, such as polished coin blanks, special rotary vibratory dryers utilizing hot air are available. Determining the best options of various designs requires careful consideration of the overall process. Drying Media Maizorb drying media Made from crushed corn cobs, maizorb is the most common type of drying media. Its granule sizes range from approximately 0.002 to 0.2 in (0.5 to 5 mm). Regular replacement with new media is important to reduce the impact of residual contaminants, such as oil, media fines, and undersized media pieces, picked by the drying media. If not regularly refreshed, these contaminants can be transferred to work pieces. Stampings, for example, carry large amounts of oil into the finishing machine, requiring media replacement every few days. Conversely, media used in die casting processes can be used for a few weeks before being replaced. Work Piece Action Points As with any manufacturing process, regular observation is advised even with automated systems. For hot air and media-based operations, regularly check if the work pieces are dry when coming from the dryer. If not, change the machine settings (speed, temperature, airflow) to ensure that the work pieces are dry. In machines utilizing drying media, check dried work pieces for dirt spots on the surface. If spots appear, quickly replace the drying medium. The Rosler Way Decades of experience and ability to design, service, and maintain machines as well as the consumables and accessories to get the finish you require make Rosler a well-rounded surface finishing expert. Contact us to discuss your drying and general mass finishing needs.
Simulation der Staubbelastung

Besser, schneller, wirtschaftlicher durch Simulationstechnik

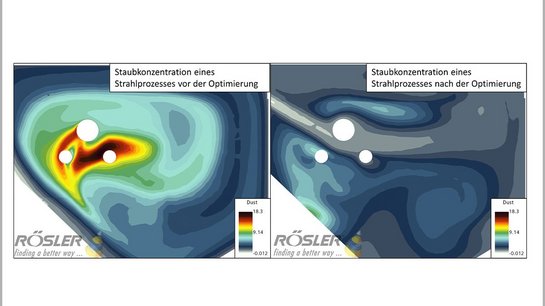
Die Bedeutung der OberflĂ€chenbearbeitung wĂ€chst in zahlreichen Industriebereichen. Die Forderung dabei lautet: Definierte QualitĂ€tsanforderungen in kurzen Prozesszeiten bei geringstmöglichen Kosten ressourcenschonend erzielen. Diesem Anspruch wird Rösler unter anderem durch den Einsatz von Simulationssoftware bei der Konstruktion von Strahl- und Gleitschliffanlagen sowie der Prozessauslegung und -optimierung gerecht. Zeit- und kostenaufwendige Versuchsreihen im Customer Experience Center können durch den Einsatz der Software reduziert werden, Anlagen und Prozesse stehen schneller und mit grĂ¶ĂŸtmöglichem Kundennutzen zur VerfĂŒgung. Optimale Strahlergebnisse in kĂŒrzerer Zeit mit weniger Strahlmittel und effektiverem Lufthaushalt Der multiphysikalische Ansatz dieser modernen Simulationslösung ermöglicht anspruchsvolle Strahlprozesse anhand von 3D-Daten zu simulieren und optimal auszulegen. In die Simulation fließen alle prozessrelevanten physikalischen Randbedingungen ein. So lĂ€sst sich Strahlmittel virtuell auf beliebige WerkstĂŒcke applizieren, die sich wie bei der spĂ€teren, realen Bearbeitung bewegen. Die korrekte Darstellung der Strahlbilder und der Strahlmittel-Massenströme erlaubt dabei eine zuverlĂ€ssige Auswertung und Anpassung des Trefferbilds und der Strahlleistung auf dem Bauteil. Der daraus resultierende, effektivere Strahlprozess sorgt dafĂŒr, dass geforderte Strahlergebnisse effizienter erzielt werden. Gleichzeitig verringert die gezieltere Applikation des Strahlmittels auf das Bauteil Verschleißerscheinungen innerhalb der Strahlkammer, wodurch Maschinenstillstandszeiten sowie Instandhaltungskosten deutlich reduziert werden. Ein weiterer Aspekt, der bei der Simulation betrachtet wird, ist die Staubbelastung in der Strahlanlage. Auf dieser Basis lassen sich konstruktive Maßnahmen fĂŒr eine bessere Absaugung von Staubfrachten sicher und einfach definieren, sodass eine mögliche Staubexposition im Umfeld der Strahlanlage erheblich vermindert werden kann – und das auch bei bestehenden Anlagen, unabhĂ€ngig vom Hersteller. Schnell zu idealen Gleitschliffprozessen fĂŒr komplexe WerkstĂŒcke Die Entwicklung von Gleitschliffprozessen fĂŒr geometrisch komplexe Bauteile, wie beispielsweise Knieimplantate, erforderten bisher aufwendige Versuchsreihen. Bei diesen Anwendungen bietet die Simulationstechnik ebenfalls entscheidende QualitĂ€ts-, Zeit- und Kostenvorteile. Durch die Darstellung der Schleifkörperbewegung, wobei Schleifkörper in beliebigen Geometrien abgebildet werden können, und der effektiven Schleifwirkung auf dem Bauteil, lĂ€sst sich die ideale Kombination von Schleifkörper und Maschinenparametern ermitteln. In die Partikelsimulation kann darĂŒber hinaus der Verschleiß der Anlage analysiert werden. Ein weiterer Vorteil der Simulation im Vergleich zu realen Versuchsreihen ist die Untersuchung von noch nicht gefertigten Bauteilen oder Systemen aller Art anhand von CAD Daten.

Mass Finishing Work Piece Handling Series, Part 2 – Preventing Drop Height Damage

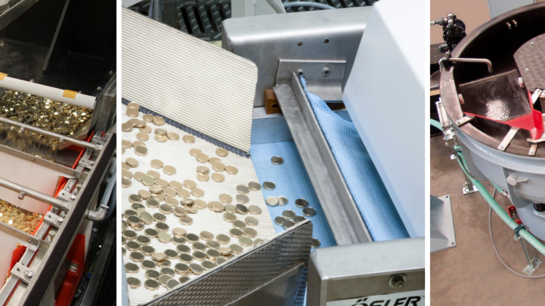
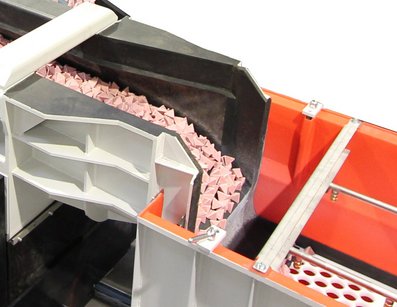
Ensuring drop heights are not too high when raw work pieces are loaded into and exiting a mass finishing machine is an important consideration. Rosler has extensive experience developing mass finishing machines as well as material handling accessories to create a productive and efficient surface finishing system and prevent drop height damage. When evaluating drop heights and machine configuration needs, it is recommended that you consult an experienced equipment provider to help review key machine aspects and suggest solutions tailored to your unique needs. Issues to Avoid Falling from a loading container into a machine as well as moving from the machine into a post-process collection can cause damage to work pieces in the form of nicking and scratching caused by contact among work pieces as well as with the machine itself. More delicate and/or sharp work pieces, therefore, require extra consideration and evaluation of drop heights than sturdy and rounded components. For example, components with critical sealing areas, parts requiring a tight fit, and parts that need a high gloss polish must be handled with extra care. If big height distances must be overcome, chutes should be employed allowing the work pieces to gently slide down instead of just being dumped on top of each other, essentially “de-sharpening” the effect of contact. Similar caution must be employed at the various transfer points within a mass finishing system, for example, the transfer of the finished work pieces from the finishing unit to the separation station or from the finishing machine to a dryer, collection table, etc. The prevention of high drop heights should be one of the key questions for a supplier when considering the purchase of a new mass finishing system or modifying an existing system. Rosler offers a variety of transfer sections and attributes, including (from left) separation systems for coin blanks, separation screens to dryer to prevent part-on-part damage with gentle drop heights, and separation system with linear drive for extra gentle transport of parts. Media Considerations In addition to issues with work pieces, excessive drop heights can also cause issues with media . For example, unusual splintering or chipping of ceramic media may occur at transfer points if drop heights are too high or media is returned to the machine too quickly when external media separation is utilized, such as with inline trough machines . Media return conveyor of an inline trough machine. Media may also be prone to fracturing if heavy parts are dropped into the machine too aggressively. These media chips and fragments can lodge in the work pieces and cause problems in downstream processes or when the product is in use. Working with your equipment supplier is key to ensure that all transfer points in a finishing system allow a gentle media transfer as well as work piece transfer. The Rosler Way Our team of experts can help design, service, and calibrate a mass finishing system for your unique needs. Contact us to discuss your mass finishing and work piece handling needs. The complete Mass Finishing Work Piece Series includes: Part 1 – Selecting the Best Work Piece/Media Separation Method . Part 2 – Preventing Drop Height Damage . Part 3 – Maintaining Wear Linings .
19 Auszubildende und Duale Studenten

Die „Rösler-Familie“ freut sich ĂŒber 19 NeuzugĂ€nge

Die Rösler OberflĂ€chentechnik GmbH bleibt in der Region einer der wichtigsten Partner beim Thema Ausbildung: 14 junge SchulabgĂ€nger beginnen zum 1. September eine Lehre in einem technisch-gewerblichen oder kaufmĂ€nnischen Beruf in Memmelsdorf und Hausen. Dazu kommen fĂŒnf Studenten, die bei Rösler den praktischen Teil ihres dualen Studiums absolvieren. Mit der Zahl der abgeschlossenen AusbildungsvertrĂ€ge ist Anja SĂŒppel, Abteilungsleiterin fĂŒr den Bereich Ausbildung bei Rösler, durchaus zufrieden. Doch auch bei dem familiengefĂŒhrten Industrieunternehmen wird es zunehmend schwieriger, die Stellen zu besetzen. "Der heutige Tag ist fĂŒr uns alle immer wieder etwas ganz Besonderes", so Anja SĂŒppel, Abteilungsleiterin fĂŒr den Bereich Ausbildung bei Rösler. "Wir sind uns bewusst, was fĂŒr eine Bedeutung der Tag fĂŒr unsere jungen Berufsstarter hat. Deshalb wollen wir ihn so positiv wie möglich gestalten. Wir fĂŒllen diesen Tag mit viel Information und Wissen, aber auch mit der Möglichkeit, sich kennenzulernen. Sollten die jungen Leute Ängste oder Bedenken haben, dann versuchen wir ihnen diese zu nehmen. Damit sie mit viel Freude ins Berufsleben starten können." Doch nicht nur der erste Tag soll etwas Besonderes sein fĂŒr die jungen BerufsanfĂ€nger bei Rösler. In der zweiten Woche stehen die „Projekttage“ an, bei denen die Neu-Azubis ihren Ausbildungsbetrieb und die Unternehmenskultur intensiv kennenlernen dĂŒrfen. Das große Finale ist am Freitag der Outdoor-Tag auf dem CVJM-GelĂ€nde in Altenstein. Zusammen mit einer Trainerin lernen sich die Auszubildenden dort als Gruppe kennen. „Sie erfahren, dass keiner allein ist und dass wir als Unternehmen eine tragfĂ€hige Gemeinschaft sind. Das ist dann der Tag, an dem spĂ€testens die Handynummern ausgetauscht und erste Verabredungen getroffen werden,“ so Anja SĂŒppel. „Viele Azubis erinnern sich noch Jahre spĂ€ter daran zurĂŒck, und fĂŒr uns als Ausbilder ist es immer wieder schön zu sehen, wenn aus vielen Einzelnen ein Team wird.“ Zufriedene Auszubildende sind die beste Werbung Ein hohes Engagement und viel WertschĂ€tzung fĂŒr die Azubis sind bei dem MittelstĂ€ndler selbstverstĂ€ndlich. Denn zufriedene Auszubildende sind fĂŒr das Unternehmen auch eine wichtige Werbung. Auf diese Werbung kann ein Unternehmen wie Rösler heute nicht mehr verzichten, da die Zahl der Bewerber seit Jahren rĂŒcklĂ€ufig ist. Besonders im Bereich Produktion. In einem dieser schwierigen Bereiche geht das Unternehmen jetzt dennoch in die Offensive. Geplant ist, in einem Pilotprojekt ein- bis zwei Bewerber im neu geschaffenen Ausbildungsberuf „Maschinen- und AnlagenfĂŒhrer“ auszubilden. Dabei sollen neue Zielgruppen angesprochen werden, neben BerufsanfĂ€ngern etwa auch ungelernte ArbeitskrĂ€fte aus dem eigenen Unternehmen oder von extern, die ihr praktisches Wissen spezifizieren und einen Berufsabschluss erwerben wollen. Die Ausbildung soll in der Abteilung Compoundfertigung angesiedelt werden. „Wir sehen es als gute Chance, Fachpersonal fĂŒr die Produktionsbereiche selbst auszubilden. Gerade weil wir die richtigen Infrastrukturen dafĂŒr haben: Produktionsanlagen, engagierte Ausbilder und eigene AusbildungswerkstĂ€tten,“ unterstreicht Anja SĂŒppel. Die Suche nach geeigneten Auszubildenden fĂŒr Herbst 2023 hat bereits begonnen. FĂŒr die jungen SchulabgĂ€nger bietet der Ausbildungsmarkt dann erneut enorme Möglichkeiten. Das Rösler-Ausbildungsteam freut sich auf viele Bewerbungen. Die Rösler-Gruppe sucht fĂŒr das Jahr 2023 folgende Auszubildende: Industriekaufleute, Chemielaboranten, Technische Produktdesigner, Konstruktions-mechaniker, Industriemechaniker, Mechatroniker, Elektroniker fĂŒr Betriebstechnik, FachkrĂ€fte fĂŒr Lagerlogistik, Maschinen- und AnlagenfĂŒhrer und Fachinformatiker. Ein dualer Studiengang ist möglich im Bereich Wirtschaftsingenieurwesen oder Elektrotechnik. Die Partnerhochschule von Rösler ist die Duale Hochschule in Mosbach. Online-Bewerbungen sind ab sofort möglich ĂŒber die Internetseite: www.rosler.com Bei Fragen zu Ausbildung/Dualem Studium gibt Anja SĂŒppel gerne Infos unter Tel.: +49 9533 / 924-442 oder per E-Mail an: a.sueppel@rosler.com

Comprehensive Mass Finishing System Provides ‘Shear’ Results for Gardena

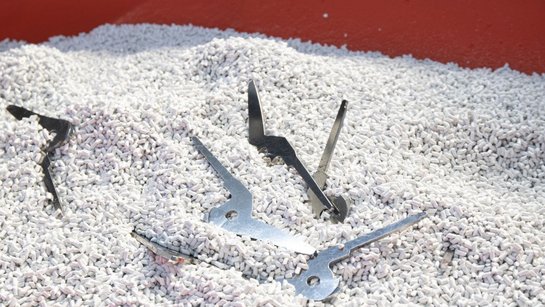
Improved productivity, increased production capacity, better quality, and lower costs—a leading garden tool manufacturer tasked Rosler with developing a new mass finishing system to improve the deburring and polishing of garden shear knives. Rosler provided a solution in the form of a tailor-made Keramo-Finish ¼ process carried out within a double-batch centrifugal disc finishing machine. Known as the FKS 35.1 A2-So , the system includes fully automatic work piece handling and a two-stage process that deburrs and polishes stamped and laser-cut knives. Work pieces are subsequently dried in an energy-efficient rotary dryer and prepared for the next manufacturing step. The Situation For more than 60 years, the Gardena division of Husqvarna Group has developed a variety of gardening products and tools. The company’s broad product range includes innovative systems for irrigation, soil cultivation, and lawn, tree, and shrub care. Gardena products are used in more than 80 countries worldwide. To ensure easy and simple handling, produce excellent cutting performance, and guarantee long service life, the Gardena’s shear components are produced with state-of-the-art manufacturing technologies. Stamping or laser cutting of the upper and lower knives followed by surface finishing is an important step. Gardena shear components in a Rosler mass finishing machine Previously, the lower knives required two separate finishing operations: one in a rotary vibrator and one in a centrifugal disc finishing machine . Since Rosler originally provided systems for the two separate operations, Gardena trusted Rosler to develop a combined solution with upgraded manufacturing capabilities and increased automation. In streamlining the mass finishing process, Gardena sought to optimize its process, improve productivity, increase capacity, and reduce operating costs. The Solution Keeping subsequent manufacturing steps in mind, engineers ran a series of trials with various processing media and different parameters in one of Rosler’s Customer Experience Centers . Gardena Keramo-Finish¼ process in use A Keramo-Finish ¼ process in a centrifugal disc finishing machine produced the best results. The specific process includes the use of a ceramic media with minimal abrasive characteristics in combination with a grinding and polishing paste and a cleaning compound with a distinct brightening effect. Most importantly, the new process allows the deburring and polishing of all knives with a single machine. The rotary vibrator was no longer required, and the work piece handling was simplified. Moreover, depending on the work piece type, the new Keramo-Finish ¼ process has reduced processing times significantly and now allows for bigger work piece batches. These improvements have helped reduce operational costs by approximately 10% while delivering improved finishing results. The Process The new double batch centrifugal disc finishing machine was perfectly integrated into the manufacturing flow at Gardena. Work piece specific processing programs stored in a PLC controller allow targeted finishing of the various knife types. After stamping and laser cutting, the work pieces are collected in perforated metal bins. An operator utilizes a swing crane to dump the raw knife components into a loading device that transfers them into a vibratory feed hopper. Once the respective finishing program has been manually selected, the hopper automatically feeds a work piece batch into the work bowl for processing. Following the preset finishing time, the work bowl gently dumps the mix of finished work pieces and media onto a vibratory hopper. The mix then passes through a vibratory separation unit where a screen separates work pieces from media. The media mix itself is further screened to discharge undersized media that is no longer suitable for the finishing process and guarantee a continuous high process stability. Gardena rotary dryer with direct heating While usable media is returned to the work bowl, the finished knife blanks are transferred to a drying station filled with a maize-cellulose product. The rotary dryer RT 550 Euro-DH is equipped with an innovative new direct heating system that guarantees not only fast, reliable, and spot-free drying of the work pieces but also produces energy savings of up to 40% compared to conventional rotary dryers. After completion of the drying cycle, knives are transferred to another vibratory hopper that loads them into small transport carriers made from plastic. A fully automatic Z 1000 centrifuge cleans the process water for re-use in the finishing process. This recycling helps save valuable resources by drastically reducing water consumption and promoting sustainable and efficient operation of the new mass finishing system. Automated Advantages The automated aspects of Gardena’s new system went beyond improved efficiency and capabilities to provide an additional advantage in the reduced need for manual labor. Like many employers, Gardena has faced increasing competition for manpower. The use of work piece handling systems, conveyor belts, and robots have helped bridge the gap in human resources and maintain production rates. Additionally, in the world of manufacturing, this mitigation of human intervention offers even greater and more measurable efficiencies. The Rosler Way Decades of experience and ability to design, service, and maintain machines as well as the consumables and accessories to get the finish you require make Rosler a well-rounded surface finishing expert. Contact us to discuss your mass finishing needs.
Digitales Prozesswassermanagement

Rösler Smart Solutions: Digitales Prozesswassermanagement Advanced

Auswuchtgewichte prozesssicherer und wirtschaftlicher gleitschleifen Die KreislauffĂŒhrung und Aufbereitung des Prozesswassers mit Zentrifugen ist bei Gleitschliffprozessen heute Stand der Technik. Der WeltmarktfĂŒhrer fĂŒr Auswuchtgewichte, Wegmann Automotive, setzt dafĂŒr eine vollautomatische Zentrifuge Z1000 ein. Diese stattete das Unternehmen als Pilotkunde mit dem innovativen digitalen Prozesswassermanagement „Advanced“ von Rösler Smart Solutions aus. Die bisherige Erfahrung zeigt, auch bei guter manueller ProzessĂŒberwachung lassen sich durch die Algorithmen der digitalen Lösung von Rösler Smart Solutions weitere qualitĂ€ts- und kostenoptimierende Vorteile erzielen. 1882 als Waggonbau-Firma gegrĂŒndet, steht der Name Wegmann heute fĂŒr eine Unternehmensgruppe, deren drei GeschĂ€ftseinheiten jeweils als Markt- und TechnologiefĂŒhrer weltweit MaßstĂ€be setzt. Die Krauss-Maffei Wegmann GmbH & Co. KG entwickelt, fertigt und betreut ein breites Produktspektrum im Bereich Sicherheits- und Verteidigungstechnik. Mit der Schleifring GmbH zĂ€hlt der tonangebende Systemlieferant von Lösungen fĂŒr den perfekten Transfer von Energie, elektrischen Signalen, Daten und Medien zur Gruppe. Die Wegmann Automotive GmbH deckt mit einem umfangreichen Sortiment an Auswuchtgewichten, Autoventilen, Batteriepolen, Reifendruck-kontrollsystemen inklusive entsprechenden Service Kits und Spezialgewichten die Anforderungen namhafter Fahrzeughersteller und des Automotive Aftermarktes ab. Mit einer Produktionsmenge von ĂŒber einer Milliarde Teilen pro Jahr ist das im bayerischen Veitshöchheim ansĂ€ssige Unternehmen WeltmarktfĂŒhrer fĂŒr Auswuchtgewichte, die als Schlag- und Klebegewichte fĂŒr Stahl- und Alufelgen produziert werden. Gleitschliffbearbeitung mit hohen Anforderungen Die Herstellung der Gewichte erfolgt aus Stahl und verzinktem Stahl sowie aus Zink und Zinklegierungen als Stanz- und Druckgussteile. „Nach dem jeweiligen Fertigungsprozess durchlaufen die Gewichte eine Teil-gegen-Teil-Gleitschliffbearbeitung in einem Rundvibrator. Dabei sind die Reste der beim Stanzen eingesetzten Öle beziehungsweise RĂŒckstĂ€nde eines wasserbasierten Trennmittels aus dem Druckgießprozess abzureinigen. Gleichzeitig wird durch den eingesetzten Compound auf den Stahlteilen ein Korrosionsschutz aufgebracht. Bei den Teilen aus Zink muss dagegen aufgrund einer nachfolgenden Beschichtung eine vorgegebene OberflĂ€chenspannung erzielt werden, was auch kontrolliert wird“, berichtet Eugen Weizel, Abteilungsleiter Gleitschleifen und Beschichten bei Wegmann Automotive. „Haben wir einen zu hohen Compoundgehalt im Prozesswasser, verbessert dies zwar den Korrosionsschutz bei den Stahlteilen, allerdings erreichen wir dann die vorgegebene OberflĂ€chenspannung bei den Zinkteilen nicht. Das kann zu Beschichtungsfehlern und Ausschuss fĂŒhren“, ergĂ€nzt Kollege Manuel Salomon, der als WAPS (Wegmann Automotive Production Systems) - Einrichter in der Abteilung Beschichtung auch fĂŒr Prozessoptimierungen, Schulungen und Lean Management zustĂ€ndig ist. TeilequalitĂ€t abhĂ€ngig von der ProzesswasserqualitĂ€t Die Reinigung des Prozesswassers, die mit einer vollautomatischen Zentrifuge Z1000 von Rösler erfolgt, und die Überwachung der Compoundkonzentration haben daher einen wesentlichen Einfluss auf die QualitĂ€t der Auswuchtgewichte. „Der Zusammenhang zwischen der QualitĂ€t des Prozesswassers und der TeilequalitĂ€t war uns seit der Inbetriebnahme der Gleitschliffanlage und Zentrifuge bewusst. Wir haben deshalb wöchentlich eine Messung der Compoundkonzentration durchgefĂŒhrt und die ermittelten Werte dokumentiert. Dadurch konnten wir die Konzentration fĂŒr unseren Prozess genau definieren und anpassen“, berichtet Manuel Salomon. UnabhĂ€ngig davon stieß das Angebot von Rösler, das neue Produkt „Digitales Prozesswassermanagement Advanced“ als Pilotanwender einzusetzen, auf Interesse. „Wir haben den Nutzen gesehen, das Produkt gemeinsam mit Rösler entsprechend unseren Anforderungen weiterzuentwickeln und gleichzeitig unser Prozess-Know-how weiter zu vertiefen“, begrĂŒndet Eugen Weizel die Entscheidung. Die neue, interaktive Monitoring-Lösung fĂŒr die Prozesswasserreinigung mit halb- und vollautomatischen Zentrifugen wird in die Zentrifugensteuerung integriert und ermöglicht die Überwachung, Erfassung und Auswertung der relevanten Prozessparameter. Bei Wegmann sind dies insbesondere die Compoundkonzentration mittels Titration oder Brechungsindex (BRIX), pH-Wert, LeitfĂ€higkeit, WasserhĂ€rte, mikrobiologische Belastung durch Bakterien, Hefen und Pilze, Chloridgehalt, CSB-Wert (chemischer Sauerstoffbedarf), BIT-Gehalt (Biozide im Prozesswasser) sowie Aussehen und Geruch der ProzessflĂŒssigkeit. Die zu ĂŒberwachenden Prozesswasserparameter können individuell ausgewĂ€hlt und auf das jeweilige Anforderungsprofil abgestimmt werden. Die Proben werden in der ersten Ausbaustufe beim Rösler Smart Solutions - digitales Prozesswassermanagement manuell entnommen und mittels entsprechendem Messequipment, das auf Wunsch mitgeliefert werden kann, analysiert. Nach der Eingabe der ermittelten Daten berechnet der in der Software hinterlegte Algorithmus, ob alle Werte im Soll- beziehungsweise Toleranzbereich liegen. Ist dies nicht der Fall, werden auf dem Dashboard passende, direkt umsetzbare Handlungsempfehlungen angezeigt. Sie erklĂ€ren dem Mitarbeitenden genau die ZusammenhĂ€nge und welche Pflegemaßnahmen durchgefĂŒhrt werden können, um den oder die abweichenden Parameter wieder in den vorgegebenen Bereich zu bringen und damit die ProzessstabilitĂ€t zu sichern. Da alle Parameter gespeichert werden, kann jederzeit auf die Daten als Tabelle und Verlaufsdiagramm zugegriffen werden. Letzteres ermöglicht, ungeplante Betriebsunterbrechungen durch einen erforderlichen Wechsel der ProzessflĂŒssigkeit zu vermeiden und einen Neuansatz auf einen in den Betriebsablauf optimal integrierbaren Zeitpunkt zu legen. Die lĂŒckenlose Erfassung der Betriebsdaten ist weiterhin sehr hilfreich als Nachweis der ProzessqualitĂ€t und –stabilitĂ€t bei QualitĂ€tsaudits und zu Dokumentationszwecken. Handlungsempfehlungen sind darĂŒber hinaus abrufbar, wenn im Gleitschliffprozess verschiedene qualitĂ€tsmindernde Vorkommnisse auftreten. Dazu zĂ€hlen die Schaumbildung im Prozess, Korrosion auf den WerkstĂŒcken sowie eine unzureichende Bauteilsauberkeit, die beispielsweise Folgeprozesse beeintrĂ€chtigt. „Die Tipps und Handlungsempfehlungen sind sehr nĂŒtzlich. FrĂŒher hat man gemessen und war bei Abweichungen auf sich alleine gestellt. Ebenso musste man bei Prozessproblemen selbst nach Lösungen suchen oder telefonisch UnterstĂŒtzung einholen, heute erhĂ€lt man diese automatisch. Das ist insbesondere fĂŒr Kollegen hilfreich, die wenig Kenntnisse in der Gleitschlifftechnik und Prozesswasseraufbereitung haben“, erklĂ€rt Manuel Salomon. Einfache und schnell einsetzbare Lösung Im Einsatz ist die smarte Prozesswassermanagement-Lösung bei Wegmann Automotive seit Mitte MĂ€rz 2021. „Der Aufbau der Software ist gut strukturiert und ĂŒbersichtlich. Nach einer kurzen Einweisung kann man gut und sicher damit arbeiten. Es ist alles auf einen Blick sichtbar und die Informationen werden verstĂ€ndlich dargestellt“, merkt Eugen Weizel an. Im Gegensatz zu frĂŒher wird die Compoundkonzentration seither zweimal wöchentlich morgens und abends gemessen. Parallel dazu erfolgen die Messung des pH-Werts sowie die Beurteilung von Aussehen und Geruch. DarĂŒber hinaus wird einmal wöchentlich die mikrobiologische Belastung kontrolliert. „Wir erhalten dadurch sehr aussagekrĂ€ftige Informationen zu unserem Prozess. Ich kann beispielsweise am Verlauf der Compoundkonzentration erkennen, dass wir durch die vermehrte Bearbeitung öliger Teile mehr Compound zudosieren mĂŒssen, um die ProzesswasserqualitĂ€t aufrecht zu erhalten“, beschreibt Manuel Salomon. „Ein anderes Beispiel ist die mikrobiologische Belastung, die wir vorher nicht kontrolliert haben. Ist sie zu hoch, hat dies Auswirkungen auf den Korrosionsschutz bei den Stahlteilen.“ Verbesserte ProzessstabilitĂ€t und Wirtschaftlichkeit Da Wegmann Automotive mit dem digitalen Prozesswassermanagement mehrere Parameter ĂŒberwacht, betrĂ€gt der Zeitaufwand fĂŒr die Messungen zirka 20 Minuten in der Woche. Im Vergleich zur alleinigen, einmal wöchentlichen Erfassung der Compoundkonzentration liegt der Mehraufwand bei rund 15 Minuten. Den technischen und wirtschaftlichen Nutzen, der sich daraus ergibt, möchte man aber nicht mehr missen, wie Eugen Weizel bestĂ€tigt: „Durch das Prozesswassermanagement stellen wir rechtzeitig fest, wenn beispielsweise der Compoundgehalt nicht passt, was definitiv Auswirkungen auf nachfolgende Bearbeitungsschritte hat. Unser Prozess lĂ€uft daher nicht nur stabiler, sondern ist auch wirtschaftlicher geworden.“ Daher ist man auch daran interessiert, die bestehende Lösung um die nĂ€chste Ausbaustufe der Rösler Smart Solutions digitales Prozesswassermanagement zu erweitern. Damit können dann verschiedene Messungen automatisiert durchgefĂŒhrt, analysiert und erfasst werden.
Foundry-Specific Shot Blasting Achieves Increased Efficiency

Replacing a shot blasting machine for a long-time customer requires finding a better way to deliver efficient finishing in a faster, smaller, and more maintenance-friendly way. That’s exactly what Rosler delivered when Linde Material Handling (Linde) returned to us for a shot blasting upgrade. Linde is a supplier of forklift trucks and warehouse equipment and also provides technical intralogistics solutions and services. With a sales and service network spanning more than 100 countries, the company has a global footprint. For this particular partnership, Linde’s foundry in Weilbach, Germany, challenged Rosler to supply a new shot blasting system capable of finishing and maneuvering the counterweights it manufactures for forklifts. Our solution was a sturdy foundry version of a continuous hanger shot blast machine known as the RHBD 22/27-F. The Situation Linde continuously strives to improve its manufacturing operations. As such, the new machines had to accomplish several goals, including faster processing, more flexible material flow, optimized utilization of available space, improved access to all critical maintenance areas, and increased overall efficiency. Working closely with the Linde project team, Rosler identified ways to optimize the material flow and increase overall flexibility within the shot blasting technology utilized. To fulfill the demand for better utilization of space, these technology enhancements were built into a customized version of the RHBD continuous feed spinner hanger blast machine. The Solution The newly created machine is setting new standards for surface finishing in the foundry industry, and its fully automatic and flexible operation integrates seamlessly into Linde’s existing manufacturing systems. Within the scope of the newly laid out material handling process, raw castings are deposited in a specially reserved and clearly marked staging area in front of the blast machine’s inlet chamber. An operator then manually positions the castings and prompts the system to transport the work pieces through the shot blasting chamber. Different PLC programs define and store specific shot blasting and transporting parameters based on the specific work piece being processed. This ensures that the various counterweight types are perfectly clean and free of residual molding sand after shot blasting. The work pieces also display highly homogeneous surface roughness and the typical casting structure even after subsequent painting. The Process After work pieces have been manually positioned in the staging area, trolleys on a power and free work piece transport system pick up and carry them through the different machine sections, including the inlet, blast, and outlet chambers according to predetermined indexing time intervals. A rendering of the RHBD 22/27-F’s blast media return and cleaning systems Despite being housed in a very tight space, Linde’s new RHBD is easily accessible for maintenance thanks to placing the return system for blast media and sand underneath the shot blasting machine. The system also includes a return system for sand left on the staging area after manual positioning. Both collections of sand and debris as well as any sand and blast media from the outlet chamber are transferred to the central screening hopper below the blast chamber where sand clumps, burrs, and metal flashings are separated, transferred to a sturdy Z conveyor belt, and discharged from the machine. The remaining sand/media mix is transported to an elevator and into a highly efficient media cleaning system. Consisting of a dual-stage magnetic separator and an airwash system, the media cleaner ensures high cleaning efficiency, guarantees trouble-free operation, and minimizes wear and tear on the shot blasting machine. The Specifications The three-chamber design of Linde’s RHBD shot blast machine also helps to minimize the escaping of sand, blast media, and dust into the immediate environment. The RHBD 22/27-F blast chamber At the center of the entire shot blast system is the blast chamber with five specially placed blast turbines. The chamber is made from wear-resistant austenitic manganese steel, grade X120Mn12. For additional wear protection, the blast chamber is also lined with 25 mm thick replaceable cast chromium plates. A large maintenance platform, easily accessible by stairs, greatly facilitates these and other required maintenance activities. The Rosler Way “Finding a better way
” is more than a motto at Rosler; it’s our mission. With more than 80 years of experience and a portfolio containing more than 15,000 equipment and consumable products, solving challenges is what we do. Contact us today to discuss your surface finishing goals and how we can deliver improvements!
StĂŒken rotary vibrator separation

Perfekter Schliff fĂŒr HochprĂ€zisions-Tiefziehteile

Bei PrĂ€zisionsteilen, die kleiner als ein Millimeter sind und aus nicht einmal 100 Mikrometer starken Blechen tiefgezogen werden, ist die OberflĂ€chenbearbeitung eine Herausforderung. StĂŒken, ein weltweit fĂŒhrender Hersteller solcher Produkte, meistert sie mit anwendungsgerecht ausgelegter Maschinentechnik und abgestimmten Verfahrensmitteln von Rösler. Die Lösungen stellen das beschĂ€digungsfreie Entgraten und Verrunden der Kanten sicher und sorgen dafĂŒr, dass kundenspezifische Vorgaben zur OberflĂ€chengĂŒte eingehalten werden. Pioniergeist, unternehmerische Visionen, Innovationskraft und die Überzeugung, dass effiziente Lösungen am besten in Zusammenarbeit entstehen - mit dieser Einstellung machte sich Hubert StĂŒken 1931 selbststĂ€ndig. 90 Jahre spĂ€ter ist die Hubert StĂŒken GmbH & Co. KG WeltmarktfĂŒhrer fĂŒr PrĂ€zisionstiefziehteile aus Metall. Stanz- und Stanzbiegeteile, kunststoffumspritzte Komponenten sowie anspruchsvolle Baugruppen ergĂ€nzen das Sortiment des Familienunternehmens. Gefertigt wird in fĂŒnf Werken in Europa, den USA und China. Die meist unsichtbar verbauten, kleinen HochprĂ€zisionsteile, die aus allen tiefziehfĂ€higen, metallischen Werkstoffen wie Edelstahl, Kupfer und Messing sowie Aluminium, Titan und MolybdĂ€n hergestellt werden, kommen in zahllosen technischen Produkten zum Einsatz. So sind in jedem Pkw mit konventionellem Antrieb rein rechnerisch 40 Teile des Unternehmens verbaut, und auch bei Fahrzeugen mit alternativen Antrieben werden es immer mehr. Ebenso erfĂŒllen die Teile in Produkten der Elektronik, Informations- und Kommunikationstechnologie, Medizintechnik, Pharmazie, HausgerĂ€te- und KonsumgĂŒterindustrie sowie vielen weiteren Branchen wichtige Funktionen. Gemeinsam Lösungen entwickeln – auch fĂŒr die OberflĂ€chenbearbeitung DafĂŒr, dass fĂŒr jede Anwendung eine technisch und wirtschaftlich optimale Lösung gefunden wird, sorgt eine eigene Forschungs- und Entwicklungsabteilung am Firmensitz in Rinteln. „FĂŒr viele unserer Kunden sind wir Entwicklungspartner. Um neue Produkte perfekt auf die Anwendung abzustimmen, arbeiten wir sowohl eng mit den Kunden als auch mit Partnern aus verschiedenen Technologiebereichen zusammen“, ergĂ€nzt Andreas Hellmann, Verkaufsleiter bei StĂŒken. Geht es dabei um oberflĂ€chentechnische Aufgabenstellungen, die sich mit Gleitschlifftechnik lösen lassen, setzt das Unternehmen seit rund 30 Jahren auf die Expertise der Rösler OberflĂ€chentechnik GmbH. „Die lange Partnerschaft basiert auf der QualitĂ€t, ZuverlĂ€ssigkeit und VerfĂŒgbarkeit der Anlagen sowie dem guten Service. Auch spielt fĂŒr uns das umfassende Know-how und die FlexibilitĂ€t von Rösler bei der gemeinsamen Lösungsentwicklung eine wichtige Rolle. Es ist natĂŒrlich auch ein Vorteil, dass Rösler ĂŒberall dort vertreten ist, wo wir Teile fertigen“, erklĂ€rt der Verkaufsleiter. In den weltweiten ProduktionsstĂ€tten des Tiefziehspezialisten sind rund 15 Rundvibratoren und 10 Fliehkraftanlagen sowie 18 Zentrifugen fĂŒr die Prozesswasseraufbereitung in Betrieb. Die Tiefziehteile weisen ĂŒblicherweise einen besonders hohen Umformgrad, außergewöhnliche Konturen sowie extrem geringe Abmessungen bei hohen Geometrieanforderungen auf. Daraus resultieren sehr hohe Anforderungen beim Entgraten der Außen- und Innenbereiche, Kantenverrunden und Polieren sowie aus Spezifikationen an die OberflĂ€chenrauheit und -gĂŒte. Dirk Schulz, Projektingenieur bei StĂŒken, konkretisiert die Anforderungen: „Es muss einerseits sichergestellt werden, dass bei allen Teilen einer Charge ein gleichmĂ€ĂŸig gutes Ergebnis erzielt wird. Andererseits darf selbst bei sehr dĂŒnnwandigen WerkstĂŒcken mit großen OberflĂ€chen der Materialabtrag durch den Gleitschliffprozess nicht zu stark sein, um BeschĂ€digungen und Deformierungen zu vermeiden. Nach der Bearbeitung mĂŒssen Schleifkörper und WerkstĂŒcke absolut zuverlĂ€ssig separiert werden. Eine Verschleppung von Teilen und/oder Schleifkörpern in die nĂ€chste Charge ist ebenfalls unbedingt zu vermeiden.“ Dies macht nicht nur speziell auf die zu bearbeitenden Teile abgestimmte Prozesse erforderlich, auch die Anlagentechnik und Verfahrensmittel mĂŒssen angepasst werden. Erster Schritt dabei sind hĂ€ufig Machbarkeitsstudien. Prozess, Anlagentechnik und Verfahrensmittel durch Versuche Die Prozessentwicklung erfolgt bei komplexen Neuteilen ĂŒblicherweise im Customer Experience Center des Anlagenherstellers Rösler, in dem Maschinen fĂŒr sĂ€mtliche Bearbeitungsverfahren in modernster AusfĂŒhrung zur VerfĂŒgung stehen. In den Versuchen wird einerseits die passende Anlagentechnik und -ausfĂŒhrung definiert. Es kann dabei auch vorkommen, dass die eigentlich glatte OberflĂ€chenbeschichtung des GleitschliffarbeitsbehĂ€lters strukturiert ausgefĂŒhrt wird. „Dadurch wird beispielsweise verhindert, dass sich sehr kleine und leichte Teile an der BehĂ€lterwandung festsetzen. Um eine zuverlĂ€ssige und vollstĂ€ndige Trennung von Teilen und Schleifkörpern zu erreichen, sind oft auch bei Separierstationen und -sieben spezielle Konstruktionen erforderlich“, berichtet Dirk Schulz. Andererseits wird die fĂŒr die Anwendung optimale Schleifkörpergeometrie und -art (keramisch oder kunststoffgebunden) ermittelt. FĂŒr ein gleichbleibend gutes Bearbeitungsergebnis sind bei den Schleifkörpern hĂ€ufig extrem enge GrĂ¶ĂŸentoleranzen einzuhalten. Letzter Schritt ist die Festlegung der Prozessparameter, beispielsweise Drehzahl des BearbeitungsbehĂ€lters, FĂŒllgrade und Bearbeitungsdauer. Auch hier spielte der Erfahrungsschatz von StĂŒken im Gleitschleifen eine große Rolle. Effektive Prozesswasseraufbereitung Es ist aber nicht allein die Bearbeitung, die fĂŒr eine hohe QualitĂ€t der Teile und wirtschaftliche Prozesse entscheidend ist. Die Aufbereitung der ProzessflĂŒssigkeiten leistet dabei ebenfalls einen wichtigen Beitrag. „WĂ€hrend der Prozesse entsteht Materialabtrag sowohl am WerkstĂŒck, als auch beim verwendeten Schleifmedium. Diese Partikel mĂŒssen zuverlĂ€ssig aus der FlĂŒssigkeit entfernt werden. Wir setzen dafĂŒr Zentrifugentechnik ein, die ebenfalls von Rösler kommt“, erklĂ€rt der Projektingenieur. Rösler Zentrifugen sind hinsichtlich Konstruktion und Maschinenauslegung perfekt auf die Reinigungsaufgabe abgestimmt und erzielen eine hohe Abscheiderate, die eine effektive und umweltschonende KreislauffĂŒhrung der ProzessflĂŒssigkeit ermöglicht. Um optimale und reproduzierbare Ergebnisse fĂŒr die Nachbearbeitung von PrĂ€zisionstiefziehteilen zu erreichen, ist ein perfektes Zusammenspiel aus Anlagentechnik, Verfahrensmittel und Prozesswasseraufbereitung entscheidend – und das am besten in enger Abstimmung mit dem Kunden selbst.

New Compounds Double Process Water Usability

Experienced manufacturers know that optimum mass finishing process water handling, dosing, and recycling can significantly reduce operational costs and improve finishing results. With approximately 15,000 different products and the largest, continuously expanding range of media and compounds in the world, Rosler has the machines, consumables, and the experience to develop and maintain precise, efficient, and sustainable surface finishing processes. Our latest innovation in the field of consumables, Long Life Compounds known as LF compounds , allows mass finishing operations to further optimize their process water cycles. Advantages LF compounds utilize a special combination of raw materials to guarantee a remarkably high degree of sanitary stability. So much so that, in most cases, the addition of biocides to process water can be eliminated or greatly reduced when using these new compounds. Cleaner water, in turn, extends the usable life of your process water by nearly twofold. These savings in water and compound usage as well as associated disposal costs produce cost savings of up to 60%. These compounds also assist in optimizing mass finishing operations by lowering maintenance costs of the water recycling/circulation system itself and producing increased system availability and productivity. Applications Generally, any process with a recirculation system can utilize LF compounds. Finishing applications in need of increasing bactericides and hazardous substances, in particular, are good candidates for the use of LF compounds. Processes in need of defoaming compounds or additives also benefit from switching to LF compounds. Options Typically used to reduce issues of foaming, Rosler’s ZF compounds have been further optimized leading to the introduction of the long life LF compounds range. Effective properties of these existing compounds have been integrated into the new products along with improved system hygiene features. The LF compound line will continue to grow. Currently available formulas and their defining characteristics include: LF 110 – Offers the highest corrosion protection. LF 113 – Designed for universal application. LF 138 – Designed for universal application with good degreasing properties. The Rosler Way We understand that your work pieces deserve special treatment. When it comes to placing the optimal finish on their surface, you can rely on Rosler’s consumables and equipment. With more than 80 years of experience and an ever-evolving catalog of developments and innovations, we are confident that we can improve your surface finishing processes. Contact us to discuss your mass finishing and process water needs.
ElektromobilitÀt

Gleitschliffprozesse fĂŒr die ElektromobilitĂ€t

Elektrofahrzeuge mit Batterie oder Brennstoffzelle sowie Plug-in-Hybride weisen einen hohen Bedarf an elektrischen und mechatronischen Bauteilen auf. Dazu zĂ€hlen Steckverbinder, Platinen und Busbars. Diese Komponenten mĂŒssen zur LeistungsĂŒbertragung hohe Ströme durchleiten, weshalb Gratfreiheit und Teilesauberkeit ein entscheidendes QualitĂ€tsmerkmal fĂŒr die zuverlĂ€ssige Funktion darstellt. Eine effektive und wirtschaftliche Lösung ist bei dieser Aufgabenstellung ein Gleitschliffprozess. Die optimale Abstimmung von Anlagentechnik und Verfahrensmitteln (Schleifkörper und Compound), die der OberflĂ€chenspezialist ebenfalls selbst entwickelt und fertigt, stellt dabei sicher, dass die geforderte OberflĂ€chenqualitĂ€t in kurzen Taktzeiten reproduzierbar erzielt wird. Zum Einsatz kommt die Gleitschlifftechnik darĂŒber hinaus fĂŒr die OberflĂ€chenbearbeitung der immer hĂ€ufiger als Wicklungsmaterial fĂŒr Rotoren verwendeten DrahtstĂ€be aus Kupfer sowie von Stanz- und Biegeteilen, die beispielsweise als Blechpaket und GehĂ€usekomponenten gefertigt werden. Reibung verursacht nicht nur einen erhöhten Verschleiß und Verbrauch, sie erzeugt auch unerwĂŒnschte GerĂ€usche, Vibrationen und Temperatur. Es ist daher ein wichtiger Aspekt, welcher sowohl bei Komponenten fĂŒr die ElektromobilitĂ€t als auch bei Verbrennungsmotoren ein hohes Optimierungspotential bietet. Die anwendungsgerechte GlĂ€ttung der OberflĂ€chen von Bauteilen wie beispielsweise ZahnrĂ€dern, NockenstĂŒcken, Kolbenringen und Kurbelwellen lĂ€sst sich durch Entwicklungen in der Gleitschlifftechnik wie das Schlepp- und Surf-Finishen gezielt und prĂ€zise automatisiert durchfĂŒhren. Die OberflĂ€chen werden dabei nicht nur eingeebnet, Rauheitsspitzen und Bearbeitungsriefen entfernt, sondern auch zuverlĂ€ssig entgratet. Diese Mehrfachbearbeitung in einem Prozess ermöglicht deutliche Kosteneinsparungen bei reproduzierbaren Ergebnissen.
Konservierungslinie

Konservierungslinien der Superlative

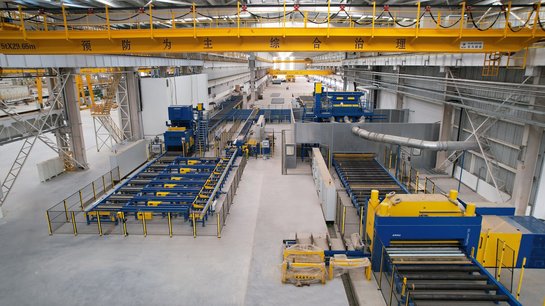
Ob Schiffswerft oder Stahl-Walzwerk, wenn es um Konservierungslinien geht, die besondere Anforderungen erfĂŒllen mĂŒssen, setzen Unternehmen weltweit auf die Kompetenz von Rösler. Basis sind das technische Know-how, die langjĂ€hrige Erfahrung und erfolgreich realisierte Referenzprojekte. Ein weiterer Aspekt sind die Projektteams aus Mitarbeitern der jeweiligen Rösler-Niederlassungen vor Ort und Spezialisten im Stammwerk Untermerzbach. Durch deren enge, globale Zusammenarbeit entstehen Lösungen mit maximalem Kundennutzen. C MCS – erfolgreicher Einstieg in neues Marktsegment China Merchants Cruise Shipbuilding (CMCS) ist einer der fĂŒhrenden Hersteller von Expeditionsschiffen, Schwimmplattformen und Schwimmladekranen, der die Konservierung der dafĂŒr benötigten Bleche und Profile bisher outsourcte. Dies sollte sich mit dem Ausbau der GeschĂ€ftstĂ€tigkeit um Passagier- und Kreuzfahrtschiffe Ă€ndern. Denn bei einem mittelgroßen Passagierschiff besteht alleine der Schiffsrohbau aus 25.000 Tonnen Stahl. Entsprechend wurde ein Partner fĂŒr den Aufbau einer leistungsfĂ€higen Konservierungslinie gesucht. Nach intensiver Sondierung des Marktes entschied sich das chinesische Unternehmen fĂŒr Rösler. Entscheidend dabei war die technische Umsetzung und Effizienz mehrerer Referenzprojekte in europĂ€ischen Werften, die Rösler als einziger Anbieter vorweisen konnte. Wettbewerbsvorteile durch vollautomatisiertes, verkettetes Konservieren Die individuell auf die Anforderungen von CMCS abgestimmte, 180 Meter lange Konservierungslösung besteht aus einer Blechlinie, der sogenannten Hauptlinie, und einer Profillinie, aus der die gestrahlten Profile in die Hauptlinie eingeschleust werden. Neben den beiden Rollenbahnstrahlanlagen mit optimal angepassten Gamma 400G- beziehungsweise Rutten Gamma 400 HD-Turbinen sind Richtanlagen fĂŒr die Profile und bis zu 12.000 mm langen Bleche, ein vollautomatisiertes Lackiersystem inklusive Farbversorgung sowie eine thermische Nachverbrennung integriert. SĂ€mtliche Anlagenkomponenten sind intelligent miteinander vernetzt und in das Produktionssystem der Werft eingebunden. Die Teile können dadurch von der Belade- bis zur Entnahmezone mit einer Vorschubgeschwindigkeit von 5 Metern pro Minute vollautomatisiert bearbeitet werden. Die kurzen Durchlaufzeiten bei hoher ProzessstabilitĂ€t und Reproduzierbarkeit sowie minimalem Personalaufwand tragen ebenso wie die robuste und verschleißoptimierte AusfĂŒhrung der Linie dazu bei, dass sich CMCS mit der Konservierungslinie einen Wettbewerbsvorsprung verschafft hat. Konservieren von Stahlblechen in neuer Dimension Einer der grĂ¶ĂŸten Hersteller von Stahl und Stahlprodukten mit BetriebsstĂ€tten in den USA, Kanada und Mexiko vergab den Auftrag fĂŒr die neue Konservierungslinie an Rösler. Hier waren die guten Erfahrungen mit einer vor Jahren an einen anderen Standort gelieferten Konservierungslinie ausschlaggebend dafĂŒr, dass sich das namhafte US-Unternehmen erneut fĂŒr eine Lösung von Rösler entschied. Die Dimensionen der zu bearbeitenden Stahlbleche mit 4.300 mm Breite, 18.000 mm LĂ€nge und einer MaterialstĂ€rke bis 200 mm machten eine angepasste AusfĂŒhrung der Konservierungslinie erforderlich. Belastbar bis 7 Tonnen pro laufendem Meter So ist die gesamte Linie, in der die Bleche vorgewĂ€rmt, gestrahlt, lackiert und getrocknet werden, auf eine Belastung von 7 Tonnen pro laufendem Meter ausgelegt. Üblich sind zwei bis drei Tonnen pro laufendem Meter. Die integrierte, 4.500 mm breite Rollenbahnstrahlanlage verfĂŒgt ĂŒber 10 Gamma 400G-Turbinen mit einer Antriebsleistung von jeweils 30 kW. Sie gewĂ€hrleisten, dass auf der gesamten Breite der Bleche bei einer Vorschubgeschwindigkeit von 4 m/min zuverlĂ€ssig ein homogenes Strahlergebnis erzielt wird und sorgen fĂŒr eine hohe ProduktivitĂ€t.

AM Solutions Delivers Post-Processing Solutions for Prototypes & Parts

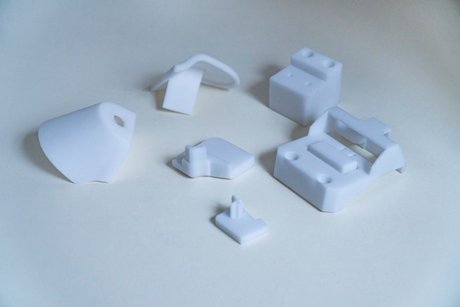
Knaus Tabbert AG is a leading manufacturer of recreational vehicles. The company’s innovative designs and powerful drive systems for motor homes, caravans, and panel trucks allow for safe, comfortable, and sustainable travel. At its German headquarters in Jandelsbrunn, Bavaria, Knaus Tabbert utilizes its comprehensive experience and know-how to continuously improve the materials and designs of its vehicles as well as new manufacturing technologies such as additive manufacturing. Seeking faster and less expensive post processing for its 3D printed prototypes, Knaus Tabbert turned to AM Solutions , a brand of The Rosler Group , to find a better way. Challenging Post-Processing From prototyping to production, Knaus Tabbert needed de-powdering and cleaning operations for additively manufactured work pieces. “On the one hand, we are using 3D printing technology for creating prototypes. On the other hand, we are also utilizing additive manufacturing for producing standard components in volume such as the bracket for an alarm system or the hinge mechanism for the swing-out shower stall,” said Mario Meszaros, Knaus Tabbert Development Engineer. De-powdering and cleaning of PA 12 polymer components produced by a powder-bed printing system were being done manually in a blast cabinet, producing highly erratic and inconsistent results as well as a lot of time and labor. The company wanted a more cost-effective and consistent automated alternative. Polymer parts used by Knaus Tabbert Comprehensive processing trials with different Knaus Tabbert components took place in the AM Solutions' Customer Experience Center . This division of The Rosler Group specializes in post-processing solutions for 3D printed components. After the conclusion of the highly successful processing trials, the customer chose the S1 shot blasting system . Perfect Cleaning & Quick Amortization The S1’s fully automatic operation delivers efficient finishing with absolute cleanliness. This shot blast machine was specifically developed for the post processing of plastic components produced with the powder-bed printing method. Featuring a plug-and-play design, the S1 is the only machine on the market to allow time-saving and cost-efficient de-powdering as well as surface smoothing and homogenization of 3D printed components in one single machine. All that is required is a simple change of the blast media , for example, from glass beads to plastic spheres. Equipped with a basket that rotates during the finishing operation and allows easy, ergonomic loading and unloading of the work pieces, the S1 offers fully automatic batch processing. Throughout the entire process—from loading and treatment to unloading—the basket remains in the machine housing. This, combined with a special door sealing system and antistatic system, prevents any powder spillage into the immediate surroundings. The control panel allows an easy and quick switch to manual operation without any retooling. “The fact that after surprisingly short cycle times the components came out of the machine perfectly clean and without any powder residues was very impressive,” Meszaros said. “With the underlying operating data, I prepared a ROI calculation. The results quickly convinced our management that, even with only three print jobs per week in the S1, we will achieve a return on our investment after roughly two years.” Since it is safe to assume that the quantity of 3D printed components will increase significantly, Meszaros said he expects that the amortization period will be drastically reduced as the S1 is used more extensively. Process Stability & Operational Safety In addition to excellent processing results and rapid amortization, the S1’s standard version also features a system that automatically monitors and records all relevant process parameters. The integrated blast media cleaning and recycling system drives high process stability by ensuring that media is always available in perfect condition no matter what type is utilized. The explosion-protected design of the shot blast machine with ATEX-compliant motors and valves provides additional peace of mind and safety. “I am absolutely convinced that the simple, effective, and efficient post-processing possibilities of the S1 will further promote the use of additive manufacturing in our company,” Meszaros said. David Soldan, Head of AM Solutions, agreed, adding that Rosler and AM Solutions provide finishing solutions to a variety of industries . “More and more companies from different industries are choosing the S1 for post processing their 3D printed components,” Soldan said. “This confirmation of our product strategy shows that our 3D post-processing products are in full compliance with the requirements of the market.” The Rosler Way “Finding a better way
” is more than a motto at Rosler; it’s our mission and why AM Solutions exists. With more than 80 years of experience and a portfolio containing more than 15,000 equipment and consumable products, solving challenges is what we do. Contact us today to discuss your additive manufacturing post-processing challenges!
Wendekammer-Strahlanlage RWK

Wir bauen mit am Auto der Zukunft

Integrierbare Wendekammer-Strahlanlage ermöglicht Teilebearbeitung im Fertigungstakt Der Wandel in der Automobilindustrie schreitet immer weiter voran. Die europĂ€ische Union hat Anfang Juni beschlossen, den Verkauf von Verbrennermotoren ab 2035 zu verbieten. Die Zustimmung der einzelnen EU-Staaten vorausgesetzt dĂŒrfen dann nur noch Elektroautos oder vergleichbar klimaneutrale Fahrzeugsysteme verkauft werden. Um deren Reichweite weiter zu steigern werden die Autobauer in Zukunft noch stĂ€rker auf Leichtbauteile setzten. Doch schon seit Jahren werden Leichbaukomponenten immer stĂ€rker im Automobilbau eingesetzt, etwa um die Emissionen von klassischen Verbrennermotoren zu verringern. In Leichtbauweise werden unter anderem StatortrĂ€ger, GehĂ€use sowie Bauteile fĂŒr die Antriebstechnik, aber auch Achs- und Radaufnahmen hergestellt. Diese entstehen im Sand-, Druck oder Spritzgussverfahren. Anschließend mĂŒssen die Teile feinentsandet, entgratet und ihre OberflĂ€chen homogenisiert werden. DafĂŒr entwickeln unsere Strahltechnik-Experten bei Rösler maßgeschneiderte Lösungen. Eine davon ist unsere kompakte Wendekammer-Strahlanlage mit automatisiertem Teilehandling. Sie wurde so entwickelt, dass sie sich platzsparend in kompakte Fertigungslinien integrieren lĂ€sst. Das ermöglicht Teilebearbeitung im Fertigungstakt – effizient, prozessorientiert und innovativ. Ihre Vorteile der Wendekammer-Strahlanlage RWK: VerkĂŒrzte Taktzeit durch zeitgleichen Strahl- sowie Be- und Entladevorgang Optimal fĂŒr die Integration in bestehende Fertigungslinien Prozesssichere Aufnahme der Bauteile durch integrierte pneumatische Klemmeinheit Hohe StrahlintensitĂ€t dank Hochleistungsturbinen Strahlkammer aus Manganstahl mit zusĂ€tzlich auswechselbaren Platten

Mass Finishing Work Piece Handling Series, Part 1 – Selecting the Best Work Piece/Media Separation Method

One of the first considerations in finishing process development is the ability to effectively separate mass finishing media from the work pieces. If separation cannot be achieved, the process will not be viable. Signs of inadequate separation may include the need for too much manual intervention, lodged media causing downstream process issues, failure to meet finishing standards, or even product recalls. For processes that do not require work pieces to be firmly mounted to fixtures in the machine, components and media loosely tumble in mass finishing processing bowls and troughs to achieve the desired finishing result. While this interaction is encouraged during processing, swift and precise media separation is crucial before work pieces move onto the next process step. Rosler has more than 80 years of experience designing mass finishing machines and supplying consumables. Our expertise can help develop the best separation method and settings for your unique combination of finishing, work pieces, and media. Separation Objectives If not properly removed from work pieces, media carried out of the machine can cause disastrous results in automated, downstream manufacturing operations such as machining, assembly, painting, etc. The manner in which media and work pieces are separated matters as well. The separation stage must not be too aggressive, as it could damage the finished work pieces with nicking and scratching if not carefully calibrated. Media and work pieces exit the machine outlet and pass over a polyethylene screen with round holes for external separation Separation must also take place in the shortest possible time to avoid costly extensions of the overall cycle time. The separation process should not require any support by the machine operator such as manually holding back the media/work piece mix on the separation screen. Separation Speeds While all machine types must meet the aforementioned separation objectives, some types require extra adjustments for vibratory motor speeds to aid the separation process within the machine. Where possible, separation is done in the finishing machine. This reduces the need for media handling, as the media remains in the machine and the parts are separated via built-in separation screens. Reducing the machine speed in rotary vibrators , long radius machines, and vibratory dryers after the higher intensity processing cycle provides more effective separation and minimizes part-on-part damage during the parts unloading step. Rosler rotary vibrator with internal separation screen Machines that require unloading the media/part mix from the machine at the end of the finishing process usually use external screening systems to separate the parts from the media. The external screening system has its own vibratory drive system that can be set and adjusted to maximize the screening speed while providing gentle part transportation. Rosler rotary vibrator with internal separation screen In either case, it is very important to select the correct screen type and hole size. Holes that are too small may cause media carry‐out while holes that are too large might cause work pieces to lodge in the screen or even fall back into the machine. The screen deck length must also be carefully considered. Methods of Separation In mass finishing, screen and magnetic methods of separation are most common. Separation Screens Available in a wide selection of hole sizes and shapes, separation screens are made of a variety of materials. Screen types include (top, from left) polyethylene screens with round or oblong holes, (middle) wire mesh screens coated with polyurethane or made from steel, and (bottom) bar screens made from steel or polyethylene Rosler offers numerous screen options, including: Polyethylene screens with round or oblong holes. Wire mesh screens coated with polyurethane or made from steel. Bar screens made from steel or polyethylene. Magnetic Separators When screen separation is difficult or even impossible, magnetic separators are a good alternative. For example, when the work pieces and the media have a similar shape or are the same size, magnetic separation is an excellent option. The use of magnetic separators requires that work pieces are ferrous and attracted by a magnet. These systems can be configured with a drum or belt as well as demagnetizing zones. Rosler magnetic drum separator Rosler magnetic belt separator Updates for Existing Systems Consult with your supplier to learn about the available separation options for the mass finishing machine you are using or intend to use. Available equipment updates may include: Frequency inverters enabling you to vary the motor’s speed. Most vibratory motors run at two speeds; namely 1,800 RPM (4‐pole mode) or 1,200 (6‐pole mode) by default. Installation of different screens utilizing different materials and hole sizes and shapes. Magnetic drum or belt separators. Regardless of the upgrade, ask your supplier to run a test processing trial before installation to ensure the change is satisfactory. Rosler offers free testing in our global Customer Experience Centers . The Rosler Way Decades of experience and ability to design, service, and maintain machines as well as the consumables and accessories to get the finish you require make Rosler a well-rounded surface finishing expert. Contact us to discuss your mass finishing and work piece handling needs. The complete Mass Finishing Work Piece Series includes: Part 1 – Selecting the Best Work Piece/Media Separation Method . Part 2 – Preventing Drop Height Damage . Part 3 – Maintaining Wear Linings .

Mass Finishing Machine Settings Series, Part 2 – Determine Imbalance Weight Settings for Consistent Results

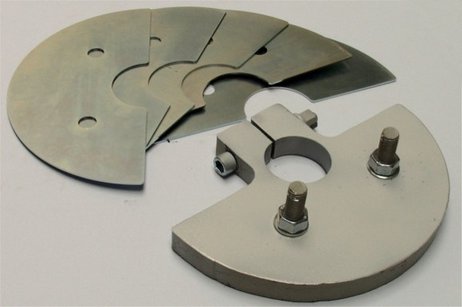
Specific mass finishing applications are developed through processing trials. Once defined, users should not deviate from the determined machine settings unless necessitated by work piece or process changes. Rosler partners with clients to provide testing in our global Customer Experience Centers to demonstrate our capabilities on a specific work piece and to calibrate machine settings. Determining the exact machine settings requires considering and testing multiple factors. Vibratory Systems The most common drive systems in mass finishing are vibratory. This refers to actual finishing machines such as rotary , tub , and linear continuous flow vibrators as well as auxiliary equipment like screening systems, vibratory conveyors, buffers, etc. In all of these cases, the speed of the vibratory motor or the electric motor driving the imbalance unit(s) may have to be adjusted as well as the setting of the imbalance weights. Vibratory weight plates The angle between the upper and lower imbalance weights determines the movement of the media and work piece mix within the machine. The number (mass) of imbalance weights determines the processing intensity (amplitude). More weights produce higher intensity while fewer weights deliver lower intensity. Vibratory motor diagram Setting Imbalance Weight s The movement of the media/work piece mix is always opposite to the motor direction. Typically, the motor runs clockwise and the media/work piece mix runs counter clockwise. In some instances, the motor can run clockwise and counterclockwise including the Rosler “R” machines and gate clearing in Rosler “Euro” machines. Half-circle metal plate weights on the top and bottom of the motor must be positioned with respect to each other. For a basic setting, the bottom weight plate must be turned 90 degrees forward of the top weight plate, in a basic setting. Imbalance weights locations and settings within a vibratory motor When setting imbalance weights, it is important to understand the impact of changes. For example, increasing the lead angle will make the media/work piece mix travel around the work bowl faster. Decreasing the lead angle will have the opposite effect, slowing movement. Typical lead angles range from 70 to 120° and can be observed by checking the gauge on the top of the motor shaft. Vibratory motor lead angle gauge Within the imbalance weights, the top weight controls the travel speed of the media/work piece mix around the work bowl. Adding additional weights to the top will increase the travel speed while decreasing the spiral speed in the work bowl. The top imbalance weight controls media and workpiece speed around the work bowl as represented by the red arrow while the bottom imbalance weight controls the spiraling speed of the work bowl contents. The bottom weight controls the spiral speed of the media/work piece mix in the work bowl. Conversely to the top weight, adding additional weights to the bottom will increase the spiral speed but also decrease the travel speed around the work bowl. Action Points Regularly checking a mass finishing machine’s settings including motor speed(s), setting of imbalance weights, work station angles, etc. to ensure they are as initially established will produce better results and protect the systems ROI. A vibrocope sticker on the work bowl allows for a quick check of the processing intensity. Additional information can be found in our Using Vibrascope to Measure Amplitude v. Frequency in Vibratory Bowls blog post. Virboscope sticker Additionally, if repairs require drive motors to be disconnected, make sure that they are rewired correctly and are not running in the wrong direction. If the machine settings must be changed, carefully follow the instructions in your operator’s manual or consult the manufacturer for assistance. If not already integrated, installation of a frequency inverter for precise setting of the drive speed of your machine may be available as an upgrade, providing additional control and oversight. The Rosler Way Rosler goes beyond developing mass finishing machines to provide operational insight and guidance for the lifetime of our machines as well as consumables and service . Contact us to discuss your needs and our capabilities. The Mass Finishing Machine Settings Series also includes Part 1 – Improve Machine Function with Proactive and Responsive Observation, Calibration .