Solution Finder
SOLUTION FINDER

Ihr Wegweiser durch die
Rösler-Produktwelt

Mit nur wenigen Klicks finden Sie die richtige Maschine fĂŒr Ihre Belange!

Ergebnisse: 237 Artikel
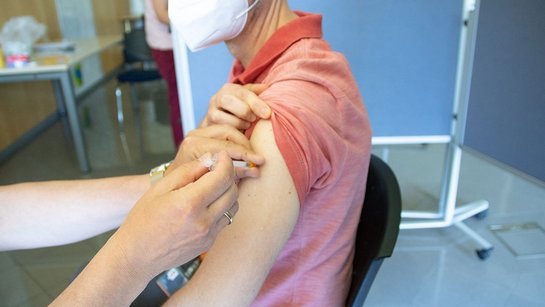
Rösler now offers its employees an additional vaccination service.

Im Kampf gegen die Corona-Pandemie: Rösler OberflÀchentechnik GmbH impft Belegschaft

Inzidenzwerte sinken, die Zahl der Erst- und Zweitimpfungen steigt tĂ€glich an, dennoch haben immer noch viele Menschen in Deutschland keinen ausreichenden Schutz gegen eine COVID-19-Erkrankung. Rösler bietet seinen BeschĂ€ftigten nun ein zusĂ€tzliches Impfangebot. Die Rösler OberflĂ€chentechnik GmbH unternimmt alles, um die Gesundheit seiner Mitarbeiterinnen und Mitarbeiter zu schĂŒtzen und ermöglicht seiner Belegschaft ein entsprechendes Impfangebot. In diesem Zusammenhang wurden am 14.06.2021, auf einer eigens im Werk Untermerzbach errichteten Impfstraße, knapp 70 Impfungen durchgefĂŒhrt. „Mit der EinfĂŒhrung des Corona-Impfservices möchten wir als Firma Rösler unseren Mitarbeiterinnen und Mitarbeitern die Möglichkeit bieten, sich vor einer COVID-19-Erkrankung bestmöglich zu schĂŒtzen. Dabei handelt es sich um ein freiwilliges Angebot des Betrieblichen Gesundheitsmanagements, dass wir in enger Zusammenarbeit mit verschiedenen Ärzten aus der Region umsetzen. ErgĂ€nzend zu den lokalen Impfzentren und HausĂ€rzten möchten wir so einen aktiven Beitrag zur BekĂ€mpfung der Corona-Pandemie leisten“, betont Stephan Rösler, GeschĂ€ftsfĂŒhrender Gesellschafter der Rösler OberflĂ€chentechnik GmbH. Impfstoffbeschaffung erweist sich als schwierig Trotz eines hohen Engagements bei der Beschaffung bereitet die VerfĂŒgbarkeit des Impfstoffes Schwierigkeiten, da die Nachfrage das Angebot bei weitem ĂŒbertrifft. Trotzdem konnten ca. 70 Impfdosen der Hersteller Johnson & Johnson sowie Biontec beschafft und verimpft werden. Bei der Verteilung des Impfstoffes wird darauf geachtet, dass diejenigen Mitarbeiterinnen und Mitarbeiter bevorzugt werden, die keine Möglichkeiten haben bzw. hatten, im Homeoffice zu arbeiten. „Wenn hoffentlich bald genĂŒgend zusĂ€tzlicher Impfstoff zur VerfĂŒgung steht, können wir noch weitere Impfangebote an unsere Belegschaft weitergeben“, ergĂ€nzt Stephan Rösler. Umfangreiche Maßnahmen zur BekĂ€mpfung von COVID-19 Das zusĂ€tzliche Impfangebot stellt einen weiteren wichtigen Baustein in der BekĂ€mpfung der Corona-Pandemie dar. Zudem setzt die Rösler OberflĂ€chentechnik GmbH weiterhin auf umfangreiche Maßnahmen zum Infektionsschutz sowie auf eine umfassende Teststrategie. DafĂŒr hat das Unternehmen ein Corona-Konzept entwickelt, welches regelmĂ€ĂŸig an die aktuellen Gegebenheiten angepasst wird. Hierzu zĂ€hlen die Einhaltung der AHA-Regeln, regelmĂ€ĂŸiges Testen, konsequente Umsetzung der Maskenpflicht und wo immer möglich das mobile Arbeiten von zu Hause.
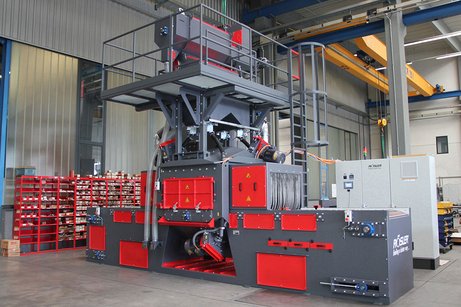
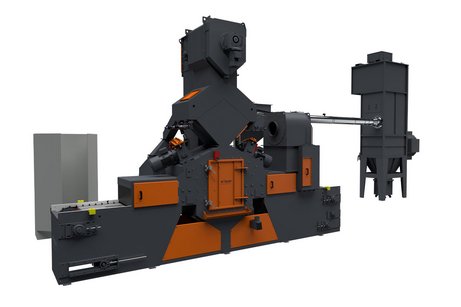
Drahtgurt-Durchlaufanlage RDGE 1000-4

Strahl-, Gleitschliff- und Reinigungslösungen sowie Verfahrensmittel aus einer Hand

Gleitschleifen, Entgraten, Strahlen, Polieren, Reinigen und Verpacken sind Prozesse, die bei B+S Metallbearbeitung als Dienstleistung durchgefĂŒhrt werden. Das Spektrum der zu bearbeitenden Teile ist dabei hinsichtlich Geometrie, Werkstoffen und Anforderungen ebenso unterschiedlich wie die Branchen, aus denen die Kunden kommen. Um in jedem Fall die optimale QualitĂ€t wirtschaftlich und termingetreu zu liefern, setzt der Dienstleister auf gut geschulte Mitarbeiter sowie auf modernste Maschinentechnik und Verfahrensmittel von Rösler. Die AnfĂ€nge der B+S Metallbearbeitung GmbH reichen zurĂŒck bis ins Jahr 1959. Das von Herbert Bickel gegrĂŒndete Unternehmen spezialisierte sich schon damals auf Dienstleistungen der mechanischen OberflĂ€chentechnik wie Gleitschleifen. Mustafa Sahin startete 1991 als Mitarbeiter bei dem im schwĂ€bischen Murr ansĂ€ssigen Unternehmen und hielt seit 2004 eine 50-prozentige Beteiligung. Als sich der FirmengrĂŒnder Mitte 2007 aus gesundheitlichen GrĂŒnden aus dem Unternehmen zurĂŒckzog und Mustafa Sahin die alleinige GeschĂ€ftsfĂŒhrung ĂŒbernahm, war ihm klar, um zukĂŒnftig erfolgreich zu sein, musste der veraltete Maschinenpark modernisiert werden. Außerdem wollte er das Dienstleistungsangebot durch weitere Bearbeitungsmöglichkeiten ausbauen und damit die WettbewerbsfĂ€higkeit des Unternehmens nachhaltig stĂ€rken. Wichtig war dabei, dass ein breites Teilespektrum prozesssicher und reproduzierbar bearbeitet werden kann und eine hohe AnlagenverfĂŒgbarkeit gewĂ€hrleistet ist. FĂŒr jede Gleitschliffanwendung die optimale Maschinentechnologie „Ich habe zunĂ€chst mit verschiedenen Herstellern von Gleitschliffanlagen GesprĂ€che gefĂŒhrt, darunter einem Mitarbeiter von Rösler. Da haben mich das breite Produktspektrum sowie die leistungsfĂ€hige Technik der Anlagen, die sich flexibel einsetzen lassen, begeistert. Ein wesentlicher Aspekt war auch, dass Rösler die Verfahrensmittel fĂŒrs Gleitschleifen ebenfalls selbst produziert. Anlage, Schleifkörper und Compound also perfekt auf unsere Anwendungen abgestimmt werden können und ich jederzeit auf das Know-how und die Erfahrung des Technikums zurĂŒckgreifen kann. Nicht zuletzt hat auch die zwischenmenschliche Ebene gepasst.“, erinnert sich der GeschĂ€ftsfĂŒhrer. Entschieden hat sich Mustafa Sahin fĂŒr die Gleitschliff-Durchlaufanlage R 425/6600 DA, die auf seine BedĂŒrfnisse angepasst 2008 in Betrieb genommen wurde. In den folgenden Jahren hat das Unternehmen in zwei weitere Gleitschliff-Durchlaufanlagen, 14 Rundvibratoren und drei Fliehkraftanlagen des Untermerzbacher Anlagenbauers investiert. Angebot um Strahlen und Bauteilreinigung erweitert UnabhĂ€ngig davon, dass die Finanzkrise bereits erste Auswirkungen zeigte, machte sich der Unternehmer 2008 mit der Investition in eine Strahlanlage an den Ausbau des Bearbeitungsangebots. Auch hier setzte sich Rösler als Partner gegen den Wettbewerb durch. „Ich bin davon ausgegangen, dass die QualitĂ€t der Strahlanlagen vergleichbar ist mit der der Gleitschliffsysteme. Dann haben wir durch die Beratung und das zum Strahlen vermittelte Wissen die Sicherheit erhalten, dass die ausgewĂ€hlte Durchlaufstrahlanlage das richtige Produkt fĂŒr uns ist“, berichtet Mustafa Sahin. Verschleiß lĂ€sst sich bei Strahlanlagen verfahrenstechnisch nicht vermeiden, ein guter Service mit kurzen Reaktionszeiten und eine schnelle Ersatzteilversorgung waren daher ebenfalls entscheidende Punkte, die beim Zuschlag fĂŒr Rösler eine Rolle gespielt haben. „Als Dienstleister können wir es uns nicht leisten, lĂ€ngere Zeit auf einen Servicetechniker oder Ersatzteile warten zu mĂŒssen“, ergĂ€nzt der GeschĂ€ftsfĂŒhrer. Durch die kontinuierliche Erweiterung des Strahlangebots hat B+S Metallbearbeitung zwischenzeitlich sechs Strahlanlagen gekauft. „Die Anlagen unterliegen verfahrensbedingt einem gewissen Verschleiß, deshalb verkaufen wir unsere Anlagen je nach Einsatzdauer und Zustand alle drei bis fĂŒnf Jahre als gebrauchte Maschinen. Wir sind dadurch stets auf dem aktuellen Stand der Technik und können unseren Kunden optimale Ergebnisse bei hoher Wirtschaftlichkeit bieten“, konkretisiert der GeschĂ€ftsfĂŒhrer. Mit dem Trend zu immer höheren Anforderungen an die Bauteilsauberkeit ergab sich eine weitere Möglichkeit, das Dienstleistungsspektrum zu erweitern. „In GesprĂ€chen mit Kunden war immer wieder zu hören, dass viele Unternehmen die Bauteilreinigung auslagern möchten und dafĂŒr einen zuverlĂ€ssigen Dienstleister gesucht haben. Wir haben darin eine passende ErgĂ€nzung gesehen“, berichtet Mustafa Sahin. Nach umfangreichen Recherchen und einer grĂŒndlichen Sondierung des Marktes fiel die Entscheidung auf eine Anlage zur wasserbasierten Bauteilreinigung von Rösler. Die Lohnreinigung wird sowohl in Verbindung mit dem Gleitschleifen, Strahlen, einer 100 Prozent-Kontrolle und/oder Verpacken angeboten als auch separat. Dieser Bereich hat sich inzwischen ebenfalls zu einer Kernkompetenz des Unternehmens entwickelt und soll weiter ausgebaut werden. Im Blick hat der GeschĂ€ftsfĂŒhrer dabei unter anderem die Zusammenarbeit mit einem Sauberkeitslabor, um bei ReinigungsauftrĂ€gen mit definierten Sauberkeitsanforderungen nachzuweisen, dass diese erreicht wurden. Mit QualitĂ€t, FlexibilitĂ€t und Mut zum Risiko Marktposition ausgebaut Mit dem Konzept, individuell und mit optimaler QualitĂ€t sowie kosteneffizient und termingerecht auf die Anforderungen von Kunden zu reagieren, hat sich B+S erfolgreich am Markt etabliert. Auf die Dienstleistungen des schwĂ€bischen Dienstleisters verlassen sich inzwischen renommierte Unternehmen aus verschiedenen Branchen wie der Automobil- und Zulieferindustrie, dem Maschinenbau, der Möbelindustrie, der Medizintechnik sowie aus Gießereien und Stanzereien. Bearbeitet werden Bauteile aus Aluminium, Stahl, Edelstahl, Magnesium, Kupfer, Messing und Kunststoffen. Die Entscheidung, von Anfang an auf modernste Technik, qualitativ hochwertige Maschinen und Verfahrensmittel zu setzen und die Bereitschaft, auch in schwierigen Zeiten zu investieren, zĂ€hlt sicherlich zu den Erfolgsfaktoren. „In unserem Bereich können wir heute nur Dinge bewegen, wenn wir die richtigen Anlagen und Verfahrensmittel sowie kompetente Ansprechpartner haben, ĂŒber neue Entwicklungen informiert werden und einen umfangreichen Wissenstransfer erhalten. Das bekommen wir von Rösler aus einer Hand“, merkt Mustafa Sahin abschließend an.

Centrifuge Technology, Part 4 – Pre-Conditions and Consumables Enhance Process Efficiency

Establishing and maintaining an effective and cost-efficient process water recycling system requires consideration of a few essential points. Without the proper compounds , additives, and monitoring, even a well-designed piece of centrifuge technology is bound to falter and, eventually, fail. Rosler has extensive experience in mass finishing , including designing and manufacturing equipment, fine-tuning processes, and supplying the right consumables for a variety of processes. With our knowledge, preconditions and consumables can be calibrated for maximum process efficiency. Special Recycling Compounds Mass finishing compounds fulfill numerous tasks such as degreasing/de-oiling work pieces, burnishing/brightening surfaces, and providing a temporary corrosion protection. Above all though, the primary task of the compounds is to keep the media and work pieces clean to achieve the desired finishing goals and keep the mass finishing process stable. Since compounds stay in the process water rather than being collected and discharged with contaminants, compounds used in recycled process water must have special technical attributes. In addition to their standard properties these recycling compounds must: Have better dirt dispersing capabilities than single-use cleaners. Create very little foam. Be highly compatible with the process water cleaners. Prevent bacteria growth in the system. Cleaners designed for single-use processes would not provide adequate cleaning of the water or the work pieces and may allow contaminants to reenter the equipment with recycled water, potentially damaging the machine. Process Water Cleaning Additives Whether in liquid or powder form, cleaning additives known as flocculants must be added to the process water to support the cleaning effect of the centrifuge. Certain process water cleaners combine tiny solid fines into larger and heavier particles, making it easier for the centrifuge to separate them from the liquid. Other cleaners pick up tiny droplets of emulsified oil and combine them with the solids into larger flocs, which are then separated from the liquid in the centrifuge. Finding Balance Rosler Water Recirculation System When work pieces enter the mass finishing machine, they carry a variety of contaminants as well as some sort of surface material that is in need of removal or texturing. During the finishing process, effluent or used process water is transferred to an effluent holding tank where it awaits cleaning. The centrifuge processes “dirty” process water using the centrifugal force of more than 2,000 G to separate clean, reusable water and compounds from sludge for discharge. The clean water is stored in a clean water tank ready to be re-used in the finishing process. Automatic and semi-automatic systems monitor the composition of the cleaned water to add additional water and compounds as needed. The process water is then sent back to the finishing machine for reuse. Consumable Expertise In conjunction with centrifuge technology, Rosler offers a complete range of suitable recycling compounds and process water cleaners. For best results, the compound concentration in process water must be approximately 2% although certain applications may have to be somewhat higher. Mass finishing processes utilizing process water recycling with centrifuges require special dosing systems to monitor and maintain compound and process water cleaner levels. They also require a water top‐up system to replace process water lost by carry‐out and evaporation. Automated and semi-automated options are available. The Rosler Way Whether ensuring that the precondition of recycled water is suitable for reuse or selecting the most effective cleaning consumables are used in and outside a centrifuge process, Rosler sticks to its motto of “Finding a better way
” Contact us to discuss your cleaning centrifuge challenges so we can get to work developing a solution. Previous posts in the Centrifuge Technology series include: Part 1 – “Water Cleaning Systems Replace Outdated Methods.” Part 2 – “Operational and Economic Benefits of Recycling Process Water.” Part 3 – “Mechanics and Limitations of Water Recycling.” Part 4 – “Pre-Conditions and Consumables Enhance Process Efficiency.” Upcoming posts in the Centrifuge Technology series will include: Part 5 – “Potential Issues and Remedies for Water Recycling.” Sign up for enews alerts to be notified of new posts!
schaumfreier Schleifkörper

Prozessoptimierung mit neuem schaumfreien Schleifkörper

Ergebnis, ProduktivitĂ€t und Wirtschaftlichkeit verbessert Geht es um die Optimierung von Gleitschliffprozessen, liegt das Hauptaugenmerk meist auf der Maschinentechnik. Dass auch aus einem einfachen Schleifkörperwechsel eine lohnenswerte Prozessoptimierung resultieren kann, zeigt eine Anwendung beim Dienstleister Dörfler & Schmidt PrĂ€zisionsfinish. Durch die Umstellung auf einen neuen schaumfreien Schleifkörper von Rösler konnten Prozesssicherheit, ProduktivitĂ€t und Effizienz verbessert werden. Das Portfolio der 1998 gegrĂŒndeten Dörfler & Schmidt PrĂ€zisionsfinish GmbH umfasst Entgraten, Kantenverrunden, GlĂ€tten, Polieren, Mattieren, Strukturieren, Entzundern und Reinigen. Der Dienstleister setzt dafĂŒr die Technologien Gleitschleifen, Strahlen und BĂŒrsten ein, in denen Teile aus allen Metallen, Kunststoffen sowie Keramik, Glas und Holz mit Abmessungen von wenigen Millimetern bis hin zu einem Durchmesser von 60 Zentimetern bearbeitet werden. Die Kunden des im bayerischen Kammerstein ansĂ€ssigen Familienunternehmens kommen aus der Automobil- und Zulieferindustrie, dem Maschinenbau, der Elektronik und Medizintechnik sowie aus der Schmuck- und KonsumgĂŒterbranche. Gleitschlifftechnik in allen Variationen Durch die heterogene Kundenstruktur sind sehr unterschiedliche Anforderungen an die OberflĂ€chen zu erfĂŒllen. „Meist geht es um das Entgraten und Kantenverrunden. Dabei sind beispielsweise bei Werkzeugen wie FrĂ€sern und Wendeschneidplatten genau definierte Verrundungen herzustellen. Andere WerkstĂŒcke wie etwa Kugellagerringe mĂŒssen nach der Bearbeitung eine vorgegebene Rauigkeit aufweisen, wĂ€hrend es bei Schmuck und Accessoires auf eine hochwertige Optik ankommt“, konkretisiert Felix Dörfler, Assistent der GeschĂ€ftsfĂŒhrung. Um fĂŒr jede dieser Aufgabenstellungen den technisch und wirtschaftlich optimalen Prozess einzusetzen, verfĂŒgt das Unternehmen ĂŒber insgesamt 33 Maschinen, die alle am Markt erhĂ€ltlichen Gleitschliffverfahren abdecken. „FĂŒr die verschiedenen Werkstoffe arbeiten wir bei der Prozesswasseraufbereitung mit unterschiedlichen KreislĂ€ufen. DafĂŒr haben wir fĂŒnf Zentrifugen im Einsatz, die wie der große Teil unserer Gleitschliffanlagen von Rösler sind“, berichtet Felix Dörfler. Bei den Verfahrensmitteln arbeitet Dörfler & Schmidt hauptsĂ€chlich mit Rösler Produkten. „Die gleichbleibend hohe QualitĂ€t der Schleifkörper und Compounds sowie die gute UnterstĂŒtzung bei der Prozessentwicklung und -optimierung durch das Customer Experience Center sind nur einige der GrĂŒnde dafĂŒr, dass wir von Anfang an auf Lösungen von Rösler setzen“, ergĂ€nzt der Assistent der GeschĂ€ftsfĂŒhrung. Störenden Schaum im Prozess mit neuem Schleifkörper beseitigt Ein Problem, das bei allen Gleitschliffprozessen mit Kunststoffschleifkörpern – selbst bei sogenannten schaumreduzierten Varianten – immer wieder auftritt, ist eine Schaumbildung, die in AbhĂ€ngigkeit der WasserqualitĂ€t unterschiedlich stark ausgeprĂ€gt ist. Um dieses PhĂ€nomen zu unterdrĂŒcken, werden ĂŒblicherweise spezielle Additive eingesetzt. Dies war auch bei einer Anwendung bei Dörfler & Schmidt der Fall. „Beim Entgraten und Kantenverrunden von rund 40 mm langen Drahtabschnitten aus Edelstahl benötigen wir eine hohe Schleif- und Abtragleistung. Durch die Schaumbildung entsteht jedoch ein gewisser Puffer zwischen Bauteilen und Schleifkörpern, der die Schleifwirkung vermindert. Das Bearbeitungsergebnis wird dadurch in der vorgegebenen Zeit nicht mehr stabil erreicht“, erklĂ€rt Felix Dörfler. Es ist aber nicht allein die VerlĂ€ngerung der Bearbeitungszeit, die zu einem Mehraufwand fĂŒhrte. Auch die Separierung von Teilen und Schleifkörpern wurde durch die Schaumbildung beeintrĂ€chtigt und funktionierte nicht mehr wie gewohnt. Zuletzt trat auch Schaum bei der Prozesswasseraufbereitung in den Zentrifugen aus, der die Anlage sowie die Umgebung verunreinigte. Angesprochen auf dieses Problem, schlug die zustĂ€ndige Gebietsvertretung von Rösler im Juli 2020 vor, die neu entwickelte, schaumfreie Variante des eingesetzten Kunststoffschleifkörpers zu verwenden. FĂŒr alle kunststoffgebundenen Standard-Schleifkörper bietet Rösler seit Anfang 2021 auch die schaumfreie N-Variante an, bei der Geometrie, GrĂ¶ĂŸe und SchleifqualitĂ€t identisch mit dem bisherigen Produkt sind. Da der Schleifkörperwechsel keinerlei weitere Anpassungen am Prozess und der Anlage erforderlich machte, folgte das Unternehmen der Empfehlung. Prozess stabilisiert, Effizienz erhöht und Nachhaltigkeit verbessert Dörfler & Schmidt ist einer der Pilotanwender des neuen Schleifkörpers und arbeitet seit rund neun Monaten mit der schaumfreien Variante. Die erste Testphase hat gezeigt, dass geforderte Bearbeitungsergebnisse innerhalb der vorgegebenen Zeit prozesssicher erreicht wurden und auch die Separierung zuverlĂ€ssig funktioniert. Durch den Schleifkörperwechsel auf die schaumfreie Variante ist das Prozess-Monitoring deutlich einfacher und zeitsparender geworden, da unnötige Nachbearbeitungszeiten entfallen, was letztendlich zu einer erhöhten Wirtschaftlichkeit fĂŒhrt. Zudem kann das Prozesswasser ĂŒber einen lĂ€ngeren Zeitraum eingesetzt und somit der Verbrauch von Additiven reduziert werden, was besonders unter Umwelt- und Nachhaltigkeitsaspekten vorteilhaft ist. „Die schaumfreien Schleifkörper verwenden wir bisher in zwei Anlagen und es hat sich gezeigt, dass die Standzeiten und Schleifeigenschaften genauso gut wie bei der Standardvariante sind. Insgesamt konnten wir somit unsere Prozesse wirtschaftlicher gestalten ohne an QualitĂ€t zu verlieren. Deshalb werden wir weitere Kunststoffschleifkörper auf die schaumfreie AusfĂŒhrung umstellen“, merkt Felix Dörfler abschließend an.

Wet Blasting Technology, Part 5 – PureFinish¼ Offers Food-Grade Excellence

Within the food, chemical, and pharmaceutical industries , hygiene is a top priority. For safety and quality assurance, the occurrence of contamination through bacteria, proteins, or other elements must be prevented. Process plants require a defined, homogeneous, and reproducible surface for all parts that come in contact with food, beverages, chemicals, and pharmaceutical products. Rosler delivers full compliance cleaning for stainless steel surfaces with PureFinishÂź , a unique wet blasting process. What is PureFinishÂź? Rosler developed this proprietary blasting process to deep-clean stainless steel components. Media specifically designed by Rosler for this environmentally friendly process remains suspended in water and is propelled onto the work piece surface with velocity. In the example shown, oxidation from welding on stainless steel components is completely removed after treatment with PureFinishÂź. Optimum Surface Finish The key advantage of PureFinishÂź is the optimum surface finish it achieves. The process creates a highly homogeneous surface profile with roughness readings of Ra = 0.25-0.60 ”m. Not too rough and not too smooth, this profile is ideal for preventing bacteria from growing on and adhering to the surface. As shown below, bacteria growth only occurs if a surface is too rough or too smooth. Surface characteristics and goals This optimum surface profile allows easy removal of dirt and bacteria and, therefore, facilitates cleaning and sterilizing the surface. Additional advantages include: PureFinishÂź meets all hygienic requirements of the EHEDG (European Hygienic Engineering & Design Group) . Much lower ratings on the Soil Retention Index (SRI) compared to stainless steel surfaces cleaned with other cleaning methods. Considerably fewer contaminants left on the surface. The purely mechanical process does not require any hazardous pickling chemicals. PureFinishÂź creates a peening effect on the surface that makes the component more durable and prevents premature corrosion due to stress cracking. A welded work piece before and after PureFinishÂź treatment The Rosler Way With more than 80 years of experience in surface finishing, the Rosler team has expertise in the wet blasting field. This experience allowed us to create PureFinishÂź and its unique capabilities. To demonstrate our capabilities, we offer FREE sample processing in our global test centers . Contact us to discuss your wet blasting goals and challenges. The complete Wet Blasting Technology Series includes: Part 1 – “Wet Blasting Gently Delivers Dramatic Finishing Results.” Part 2 – “Comparing Attributes, Advantages to Dry Blasting.” Part 3 – “Technical Features, Slurry Control Achieve Precise Finishing.” Part 4 – “Typical Wet Blasting Applications.” Part 5 – “PureFinishÂź Offers Food-Grade Excellence.” Sign up for enews alerts to be notified of all Rosler blog posts!

Preservation Lines Deliver Multi-Step Surface Finishing in a Single Machine

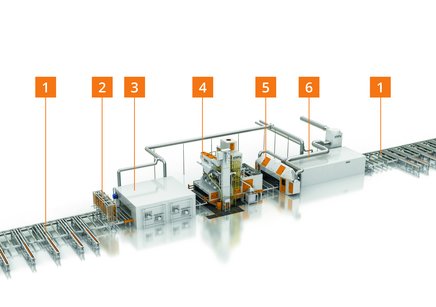
Complete systems for blast cleaning and placing a protective coating, preservation lines are extremely useful on plates and profiles that require multiple treatments. For example, structural steel components are commonly processed by preservation lines because they are prone to rust quickly and fail with potentially catastrophic consequences if not covered with a suitable, protective coating. Rosler has extensive experience preparing structural steel components for use in construction , shipbuilding , and the production of all kinds of heavy-duty vehicles, trucks, railway vehicles, agricultural implements, or construction equipment. We understand the importance of applying proper surface finishing processes to these components for safety and longevity. Offering shot blasting , painting, and more in a single source, preservation lines are a great option for a variety of industries , especially those utilizing structural steel components including steel plates, beams, round bar stock, and tubes. Components & Functions Preservation lines incorporate material handling, blast cleaning, and protective coating and/or painting in a single process. While customized options and accessories can be added in, preservation lines typically include six key components. Rosler's preservation lines are customizable to your needs. This diagram shows common components included. Material Handling (1) These integrated transport systems utilize roller conveyors, cross transport units, and other methods to move sometimes large and heavy work pieces before and after processing within the preservation line. Blow-Off Units (2) Designed to remove water, dust, leaves, and other loose contaminants before blasting, these stations help ensure components are clean enough for the subsequent finishing process. They may also be combined with brush-off units. Rosler blow-off unit Pre-Heaters (3) Used in front of the shot blast machine to melt snow and ice, pre-heaters ensure that the work pieces do not carry any moisture into the shot blast machine. The pre-heater also serves a dual function, bringing work pieces to the optimum temperature of about 100° F (40° C) for the subsequent cleaning coating process. Shot Blast Machines (4) Using propelled media , this section of the machine removes rust and scale from the work piece and creates the correct pre-paint surface profile/roughness. Work pieces move through the shot blasting area on roller conveyors . Paint / Coating System (5) Automatic, high-speed, gantry paint systems apply paint and protective coatings in this step of the process. The paint cabin also contains any overspray and paint fumes through mist filtering, roller brush systems, and the air filtration systems. Paint Dryers (6) Post treatment of components within the drying station ensure that paint and coatings applied in the paint cabin are appropriately dried and cured for improved adhesion and life expectancy. These dryers frequently utilize excess heat from the pre-heater to minimize power use by up to 10 kW. Rosler paint dryer The Rosler Way Rosler has the experience and expertise to solve your surface finishing challenges by developing a preservation line to meet your needs. We partner with you to find a better way, the best machine, and the best finishing results. Contact Rosler today to discuss your unique challenges.

Gardena erzielt durch optimierten Prozess ProduktivitÀtssteigerungen und Kostensenkungen

Die Erhöhung von ProduktivitĂ€t, KapazitĂ€t und QualitĂ€t bei gleichzeitiger Kostensenkung – dies waren die Anforderungen des fĂŒhrenden GartengerĂ€teherstellers Gardena bei der Neuinvestition in ein Gleitschliffsystem fĂŒr die Bearbeitung der Messer von Gartenscheren. Umgesetzt hat sie Rösler mit einem maßgeschneiderten Keramo-Finish-Prozess. Dieser wird inklusive Teilehandling vollautomatisiert in der Zweichargen-Fliehkraftanlage FKS 35.1 A2-So durchgefĂŒhrt. Die gestanzten und lasergeschnittenen Messer werden dabei in der FKS in einem zweistufigen Prozess entgratet und poliert, anschließend in einem energieeffizienten Rundtrockner getrocknet und fĂŒr die Weiterverarbeitung chargiert. Gardena, eine Marke der Husqvarna Group, bietet seit rund 60 Jahren alles, was leidenschaftliche GĂ€rtner benötigen. Das breit gefĂ€cherte Sortiment beinhaltet innovative Lösungen und Systeme fĂŒr die BewĂ€sserung, Rasenpflege, Baum- und Strauchpflege sowie die Bodenbearbeitung. Zum Einsatz kommen die Produkte weltweit in ĂŒber 80 LĂ€ndern. Auf modernste Anlagen- und Prozesstechnik umgestellt FĂŒr einfaches und komfortables Arbeiten, eine hohe Schnittleistung sowie eine lange Lebensdauer werden die Komponenten der Scheren mit fortschrittlichen Fertigungstechnologien hergestellt. Dazu zĂ€hlen das Stanzen beziehungsweise Laserschneiden der Ober- und Untermesser, die anschließend durch Gleitschleifen entgratet und poliert werden. Bei den Untermessern waren zuvor Prozessschritte in einem Rundvibrator und anschließend in einer Fliehkraftanlage erforderlich. Um auch diesen Produktionsschritt an aktuellste Fertigungsanforderungen anzupassen, wurden die vorhandenen und in die Jahre gekommenen Anlagen ersetzt. Gardena entschied sich fĂŒr eine Gleitschlifflösung der Rösler OberflĂ€chentechnik GmbH, die bereits die bestehenden Anlagen geliefert hatte. Diese Ersatzinvestition ging mit einer umfassenden Prozessoptimierung einher, durch die neben ProduktivitĂ€ts- und KapazitĂ€tserhöhungen auch Kostensenkungen erzielt werden sollten. Mit neuem Verfahren zu kĂŒrzeren Prozesszeiten und höherer Effizienz Ausgehend von der fĂŒr die nĂ€chsten Bearbeitungsschritte erforderlichen OberflĂ€chenqualitĂ€t der aus Stahl gefertigten Messer wurden im Rösler Customer Experience Center mehrere Versuchsreihen mit unterschiedlichen Verfahrensmitteln und Prozessparametern durchgefĂŒhrt und evaluiert. Das optimale Ergebnis lieferte ein Keramo-Finish-Verfahren in einer Fliehkraftanlage. Dabei kommt ein keramischer Schleifkörper mit minimalem Abrieb fĂŒr schleifende und polierende Prozesse in Kombination mit einer Paste sowie einem Compound mit reinigender Wirkung zum Einsatz. Durch diesen neuen Prozess können alle Messer in nur einem ArbeitsbehĂ€lter entgratet und poliert werden, was den Einsatz eines Rundvibrators ĂŒberflĂŒssig macht und das Teilehandling vereinfacht. DarĂŒber hinaus verkĂŒrzt das neue Keramo-Finish-Verfahren die Prozesszeiten je nach zu bearbeitenden Teilen von mehr als 25 Prozent bis ĂŒber 100 Prozent und ermöglicht höhere ChargengrĂ¶ĂŸen. Die erzielte Prozesskostenreduktion betrĂ€gt rund zehn Prozent – und das bei einer verbesserten BearbeitungsqualitĂ€t. Vollautomatische Bearbeitung in Zweichargen-Anlage Das neue, als Zweichargen-Anlage ausgelegte Fliehkraft-Gleitschliffsystem wurde bei Gardena optimal in den Workflow integriert. FĂŒr die Bearbeitung der unterschiedlichen Messer sind in der SPS-Anlagensteuerung teilespezifische Programme hinterlegt. Die nach dem Stanzen beziehungsweise Laserschneiden in Lochblechkisten bereitgestellten WerkstĂŒcke werden von einem Mitarbeiter mithilfe eines Schwenkkrans in die Beschickungseinheit gegeben, die einen Rohteilpuffer belĂ€dt. Nachdem das Programm manuell ausgewĂ€hlt ist, werden die Messer automatisch aus dem Puffer in den ArbeitsbehĂ€lter chargiert und bearbeitet. Nach der definierten Bearbeitungszeit entleert der ArbeitsbehĂ€lter das WerkstĂŒck-Schleifkörper-Gemisch auf einen Variopuffer, der das Gemisch auf die nachgeschaltete Siebmaschine dosiert. Durch ein Lochsieb, welches auf die Geometrien der Schleifkörper und WerkstĂŒcke angepasst ist, erfolgt eine Trennung der WerkstĂŒcke von den Schleifkörpern. Gleichzeitig werden die abgetrennten Schleifkörper ĂŒber die Unterkornaussiebung klassifiziert, was zu einer hohen Prozesssicherheit beitrĂ€gt. WĂ€hrend die Schleifkörper zurĂŒck in den ArbeitsbehĂ€lter transportiert werden, geht es fĂŒr die Messer weiter zur Trocknung mit einem auf Maisschrot basierenden Trockenmedium. Der dafĂŒr eingesetzte Rundtrockner RT 550 Euro-DH verfĂŒgt ĂŒber ein innovatives WĂ€rmeblock-Heizsystem, das nicht nur fĂŒr eine schnelle, zuverlĂ€ssige und fleckenfreie Trocknung sorgt, sondern auch fĂŒr Energieeinsparungen von bis zu 40 Prozent. Nach der Trocknung werden die Messer auf einen weiteren Vibrationspuffer ĂŒbergeben, der sie in bereitgestellte Kunststoff-KleinladungstrĂ€ger chargiert. FĂŒr eine ressourcenschonende KreislauffĂŒhrung des Prozesswassers ist die Anlage an ein automatisches Zentrifugen-Aufbereitungssystem Z 1000 angeschlossen. Dies trĂ€gt ebenso wie die durchdachte Prozessentwicklung und -steuerung zum nachhaltigen und effizienten Betrieb der neuen Gleitschlifflösung bei.

Centrifuge Technology, Part 3 – Mechanics and Limitations of Water Recycling

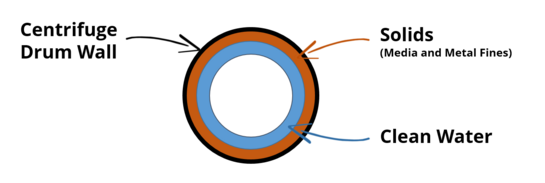
Combining the direction of rotation and centrifugal force, Rosler’s centrifuge technology takes advantage of the weight difference between the liquid phase and the solids in the process water to separate “dirty” solid particles from clean, reusable process water. The effectiveness of this technology lies in the centrifugal force that is created. For example, a modern fighter jet develops a G-force of about 10-15 while a high-speed centrifuge drum generates a force of more than 2,000 G. The physics of centrifuge technology combined with mass finishing equipment creates efficient and ecologically sound manufacturing processes, albeit with some key limitations. Collection by Force The solids, primarily consisting of media and, to a lesser degree, of metal fines from the work pieces, found within “dirty” process water are heavier than the water itself. As the drum spins, heavier solids are deposited on the drum wall in the form of sludge, whereas the lighter-weight liquid remains on the inside of the drum. With the addition of special cleaning additives known as flocculants, even oil carried into the mass finishing process can be removed from the process water. As shown in the diagram below, dirty process water is pumped down into the centrifuge drum (1) which is then accelerated by the applied centrifugal force. While the cleaned water is picked up by a so-called collection tube (2) for reuse, the sludge (3) is collected and periodically removed from the drum by mechanical or manual means. Limits of Cleaning The presence of solids in the process water is a must. Centrifuge technology works best when the process water contains a certain amount of solids and there is a notable weight differential between the liquid phase and the solids. Through the addition of special water cleaners, centrifuges can also remove oil from mass finishing process water, provided, of course, that the oil content is not too high. There are a few exceptions in which certain applications produce no or only very few solids in the process water, making centrifugal cleaning difficult or impossible. This is the case with: Ball burnishing and pressure deburring when steel media is used instead of ceramic . Part-on-part finishing when no media is used at all. High-end polishing operations where residual solid particles in the recycled process water might negatively affect the polishing quality. While process water from these applications is not suitable for centrifugal cleaning and recycling, it must be cleaned with other cleaning methods prior to discharge. Disposal of the Depleted Process Water If properly maintained, process water can last for a long time, usually between 3 to 12 months. Once it becomes too contaminated for cleaning, it must be replaced with a new batch of fresh water and compound. Reasons for depletion include: An abundance of solid fines which are too small to be picked up by the centrifuge. Too much oil carried into the finishing process. A bacteria buildup due to poor maintenance. The build-up of salts in the water that affect the finishing process. In such cases, the depleted process water must be cleaned in a “floc & drop”, membrane, or evaporation system prior to disposal. Depending on the type and level of contamination in the “dirty” water, straight sewer discharge could be illegal, costly, and/or unsafe. The Rosler Way The experts on the Rosler team can help identify the best centrifuge technology for your unique process challenges and develop solutions accordingly. Contact Rosler today to learn how we can improve and enhance your mass finishing process. Previous posts in the Centrifuge Technology series include: Part 1 – “Water Cleaning Systems Replace Outdated Methods.” Part 2 – “Operational and Economic Benefits of Recycling Process Water.” Part 3 – “Mechanics and Limitations of Water Recycling.” Part 4 – “Pre-Conditions and Consumables Enhance Process Efficiency.” Upcoming posts in the Centrifuge Technology series will include: Part 5 – “Potential Issues and Remedies for Water Recycling.” Sign up for enews alerts to be notified of new posts!
Rösler Drahtgurt-Durchlaufstrahlanlage

Neue Rösler Drahtgurt-Durchlaufstrahlanlage ermöglicht eine effizientere und ressourcenschonendere Bearbeitung

Im Zuge einer angestrebten ProduktivitĂ€tssteigerung, sowie um eine bessere UmweltvertrĂ€glichkeit der OberflĂ€chenbeschichtung von WPC-Profilen zu erreichen, hat die JĂŒrgen Schröder GmbH ihren Maschinenpark erweitert. Das Unternehmen investierte in diesem Zusammenhang in eine neue Drahtgurt-Durchlaufstrahlanlage RDGE 600-L von Rösler. Die JĂŒrgen Schröder GmbH besteht seit 1980 und hat sich als Lohnlackierbetrieb fĂŒr Holzfenster, WintergĂ€rten, Hobelware, Leisten, TĂŒren etc. am Markt etabliert. FĂŒr die Beschichtung der Holzbauteile setzt der Betrieb neben seiner jahrelangen Expertise auch auf modernste Beschichtungstechnik. Ausschlaggebend fĂŒr die Entscheidung pro Rösler war die hohe QualitĂ€t und die individuelle AusfĂŒhrung der Drahtgurt-Durchlaufstrahlanlage RDGE 600-L sowie die exzellente kundenorientierte Beratung. Hohe Anforderungen hinsichtlich Leistung und Nachhaltigkeit Aktuell werden die zu bearbeitenden WPC-Profile, wie beispielsweise Fußbodenrandleisten oder Terrassendielen, entsprechend den KundenwĂŒnschen bei den Herstellern bereits mit eingefĂ€rbten Formmassen extrudiert. Das bedeutet immer wieder Produktionsunterbrechungen beim Farbwechsel an den Extrudierlinien und Materialverlust beim Leerfahren der alten Farbe sowie beim Anfahren der neuen Farbe. Ziel ist es, diesen Farbwechsel einzusparen und stattdessen die Wunschfarbe nachtrĂ€glich auf die MaterialoberflĂ€che aufzutragen. Individuelles Konzept dank Rösler Experten FĂŒr eine optimale Haftung der aufgebrachten Farbe ist eine bestmögliche Vorbehandlung der WerkstoffoberflĂ€che zwingend erforderlich. Experten von Rösler und der JĂŒrgen Schröder GmbH entwickelten gemeinsam ein Verfahren, das die Erwartungen des Kunden mehr als ĂŒbertraf. Bewitterungstests und mechanische Belastungstests bestĂ€tigten letztendlich die positiven Ergebnisse, sodass das Projekt industriell umgesetzt werden konnte. Optimal zugeschnitten auf die Anforderungen hinsichtlich der zu bearbeitenden WerkstĂŒcke, die Durchsatzmenge sowie auf die bestehende bzw. neue Produktionslogistik entwickelte Rösler fĂŒr den Kunden ein individuelles Strahlkonzept. Mit der Investition in eine Drahtgurt-Durchlaufstrahlanlage RDGE 600-L setzt der Kunde zudem auf eine Rösler Maschinenlösung, die sich durch geringen Platzbedarf, hohe Wirtschaftlichkeit und Energieeffizienz sowie Wartungsfreundlichkeit und AnlagenverfĂŒgbarkeit auszeichnet. Die mit zwei extrem verschleißfesten und wartungsfreundlichen Hochleistungsturbinen ausgestattete RDGE ermöglicht es, das Strahlmittel auf die durchlaufenden WPC-WerkstĂŒcke wirken zu lassen. Hierdurch verĂ€ndert sich die OberflĂ€che entscheidend und wird mit isotroper Charakteristik gestrahlt. Über eine integrierte Abblasung werden die auffliegenden Strahlmittelreste und Abriebpartikel weitestgehend von den WerkstĂŒcken entfernt. Bedingt durch das WerkstĂŒckmaterial war eine Abscheidung der entstehenden StĂ€ube ĂŒber einen Trocken-Ex-Schutzfilter erforderlich, wodurch aber auch die entsprechenden wichtigen Bestimmungen des Arbeitsschutzes umgesetzt werden konnten. Die fĂŒr den Kunden individuell konzipierte Strahlanlage konnte aber nicht nur hinsichtlich der LeistungsfĂ€higkeit, Kosten- und Energieeffizienz sowie VerfĂŒgbarkeit ĂŒberzeugen, sondern auch im Wesentlichen zu einer besseren UmweltvertrĂ€glichkeit beitragen. „Nachhaltigkeit und insbesondere ressourcenschonendes Handeln war schon immer ein bedeutender Teil unserer Firmenphilosophie“, fasst Björn Schröder, 1. GeschĂ€ftsfĂŒhrer, die Anforderungen an die Strahlanlage zusammen. Vor diesem Hintergrund erhielt das Projekt auch eine Förderung ĂŒber Mittel des EuropĂ€ischen Fonds fĂŒr regionale Entwicklung zugesprochen. „Uns ĂŒberzeugte neben der ausgereiften Maschinentechnologie vorrangig die exzellente und individuelle Beratung vor Ort sowie im hauseigenen Testzentrum. Die Einbindung in unsere bestehende Fertigungslinie war ebenfalls problemlos umsetzbar. Wir werden auch zukĂŒnftig auf Strahltechnik der Firma Rösler setzen“, resĂŒmiert Björn Schröder, 1. GeschĂ€ftsfĂŒhrer der JĂŒrgen Schröder GmbH.

Polishing Processes Benefit from Pre-tumbled Media

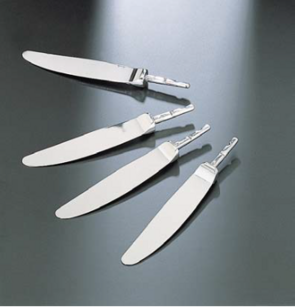
Media selection is key in any surface finishing process since these consumables are essential “precision tools” required to achieve the specified finishing results. Whether you are developing a new mass finishing process or changing process parameters including different work pieces, process times, and requirements, partnering with an experienced expert will help you in evaluating all process parameters. With decades of experience developing mass finishing machines and manufacturing media and compounds , Rosler is an excellent source for guidance. In some cases, pre-tumbled media may be suggested. What is Pre-tumbled Media? After production, some types of pre-polishing and polishing media are pre-tumbled by the manufacturer. This process breaks sharp points and corners off individual media pieces to create smoother edges. Without this step, media still has sharp edges and a relatively rough surface. For heavy‐duty deburring and surface grinding this abrasiveness produces a welcome benefit. Yet for pre‐polishing and polishing purposes it is a distinct disadvantage since the initial surface conditions of the media can cause micro scratches and prevent the desired smooth/polished finish. Polished knives processed with pre-tumbled media When is Pre-tumbled Media Useful? The need for pre-tumbled media applies primarily to finishing tasks requiring a very smooth surface finish with the ultimate goal of a high-gloss polish. These polishes can only be achieved with pre-tumbled media. In addition to the desired process, the state of the process may also factor into the need for pre-tumbled media. For new processes requiring a complete load of new media, the use of pre-tumbled media is an absolute must while media for established processes may not need pre-tumbling if only small quantities of new media are added to offset media wear and undersized media discharge. When in Doubt, Test Your Media. Whether your process uses ceramic, plastic, or drying and polishing media, a crucial step in selecting media should always be consulting experts, i.e. your supplier. Since a media change might require extended test trials, an experienced partner should test prospective media with your specific work piece in their test lab. Rosler test center The Rosler Way With more than 80 years of experience in surface finishing, the Rosler team is well equipped to provide media selection guidance and FREE testing in our global test centers . For new processes and adjustments, contact us for all your surface finishing and media needs!
Rundvibrator

Zweichargen-Gleitschlifflösung fĂŒr Nass- und Trockenprozesse

Hohe FlexibilitĂ€t fĂŒr die effiziente Bearbeitung von Zink-druckgussteilen Mit einem Gleitschliffsystem unterschiedliche Prozesse automatisiert und kosteneffizient durchfĂŒhren. Diese Anforderung löste Gjuteriteknik, eine auf Zinkdruckgussteile spezialisierte schwedische Gießerei, mit dem Gleitschliffsystem R 420 2-CH von Rösler. Es ermöglicht, zwei Chargen WerkstĂŒcke parallel mit hoher Prozesssicherheit nass oder trocken zu bearbeiten und anschließend zu trocknen. Es war eine strategische Entscheidung, die Mitte der 1990er Jahre dazu fĂŒhrte, dass sich die 1978 gegrĂŒndete Gießerei Gjuteriteknik AB auf die Herstellung von Bauteilen ausschließlich aus Zinkdruckguss fokussierte. Das im schwedischen VĂ€rnamo ansĂ€ssige Familienunternehmen, das inzwischen in der zweiten Generation von Jonas und Peter Abrahamsson geleitet wird, hat sich in diesem Bereich erfolgreich zum Komplettanbieter entwickelt und fertigt durchschnittlich rund eine Million Teile tĂ€glich. Das Leistungsportfolio erstreckt sich von der Designphase ĂŒber die Produktion und OberflĂ€chenbehandlung bis hin zur Logistik. Mit diesem umfassenden Angebot ist der Zinkdruckguss-Spezialist Gjuteriteknik Partner von Unternehmen beispielsweise aus der Telekommunikation, Elektronik, Automobilbranche sowie der Möbel- und Bauindustrie in Europa, Asien und SĂŒdamerika. FlexibilitĂ€t, QualitĂ€t und Automatisierung als Erfolgsfaktoren „Zinkdruckguss ist in der Gießereibranche ein relativ kleines Segment. Um hier als schwedisches Unternehmen international erfolgreich zu sein, mĂŒssen wir nicht nur flexibel auf die Anforderungen und WĂŒnsche unserer Kunden reagieren, sondern auch sehr wirtschaftlich arbeiten. Das haben wir durch hochautomatisierte Prozesse innerhalb der gesamten Produktion realisiert“, berichtet Jonas Abrahamsson. „Unser Ziel ist, Teile so zu gießen, dass eine anschließende Bearbeitung nicht erforderlich ist. MĂŒssen WerkstĂŒcke dennoch entgratet werden, haben wir diesen Fertigungsschritt bisher bevorzugt in vollautomatischen Strahlzellen durchgefĂŒhrt. Dies lag auch daran, dass unsere alte Gleitschliffanlage nur sehr eingeschrĂ€nkte Bearbeitungsmöglichkeiten bot und viele manuelle Eingriffe nötig waren“, erklĂ€rt Jonas Abrahamsson. Flexible Bearbeitungsmöglichkeiten, ein automatisierter Prozess von der Eingabe der Teile bis zu deren Ausgabe nach der Trocknung und eine hohe KapazitĂ€t waren daher die Anforderungen, als man sich entschied in ein neues Gleitschliffsystem zu investieren. Dass sich Gjuteriteknik fĂŒr eine Gesamtlösung, bestehend aus einer Zweichargen-Anlage R 420 2-CH , einem Bandtrockner und einer Zentrifuge fĂŒr die Prozesswasseraufbereitung von Rösler entschied, lag einerseits an den guten Erfahrungen des Unternehmens mit der vorhandenen Gleitschlifftechnik und den Strahlanlagen des Herstellers. Andererseits wurden die vorgegebenen Bearbeitungszeiten vollumfĂ€nglich eingehalten. Effiziente, parallele Bearbeitung in Nass- und Trockenprozessen Der Rundvibrator, der fĂŒr die parallele Bearbeitung von zwei Chargen ausgelegten Anlage, bietet ein Gesamtvolumen von 420 Litern und ermöglicht, dass sowohl Nass- als auch Trockenprozesse durchgefĂŒhrt werden können. „Wir hatten bereits ein Projekt, bei dem wir die Teile trocken gleitgeschliffen haben und wussten, dass die StĂŒckzahlen deutlich steigen werden. Es ist daher wichtig, dass wir diese Teile ebenfalls bis zur Ausgabe automatisiert bearbeiten können, was bisher nicht möglich war. Diese ProzessflexibilitĂ€t war uns daher sehr wichtig“, ergĂ€nzt der GeschĂ€ftsfĂŒhrer. FĂŒr den Gleitschliffprozess werden die Teile in einem kundenseitigen Palettensystem in die Hebevorrichtung der Anlage eingestellt und auf einen Rohteilpuffer ausgegeben. Nachdem der Mitarbeiter ĂŒber die Steuerung eingegeben hat, welche Teile beladen wurden, startet das teilespezifische Bearbeitungsprogramm automatisch. WĂ€hrend der Rohteilpuffer die Zinkdruckgussteile durch Vibration in den Rundvibrator transportiert, fĂ€hrt die Hebeeinrichtung in ihre Ausgangsposition. Sie kann dann bereits neu beladen und das Programm ausgewĂ€hlt werden. Nach der festgelegten Bearbeitungszeit entlĂ€dt der ArbeitsbehĂ€lter das Schleifkörper-Teile-Gemisch durch eine Bodenklappe auf einen Puffer mit stufenloser Vibrationsanpassung. Sobald die Bodenklappe wieder geschlossen ist, wird der Rundvibrator ĂŒber eine Beschickungseinrichtung wieder mit Schleifkörpern befĂŒllt und mit der nĂ€chsten Charge Teile beladen. Gleichzeitig befördert der Puffer die bearbeiteten WerkstĂŒcke und Schleifkörper feindosiert auf die Separierstation. Bei der Trennung sorgt eine Unterkornaussiebung dafĂŒr, dass zu kleine Schleifkörper entfernt werden, was zu einer hohen Prozesssicherheit beitrĂ€gt. Die Nachdosierung der Schleifkörper erfolgt zeitgesteuert manuell. Bei der Separierstation wurde ein separater Sicherheitsbereich realisiert, der betreten werden kann, wĂ€hrend der Rundvibrator arbeitet. Dies ermöglicht, AuffangbehĂ€lter fĂŒr trocken bearbeitete Teile zu platzieren, die ĂŒber eine bewegliche Querförderrinne ausgeschleust werden. FĂŒr WerkstĂŒcke, die einen Nassprozess durchlaufen haben, geht es weiter in den zwei Meter langen Bandtrockner R 2000 BT. Wasseraufbereitung mit Zentrifuge WĂ€hrend der Nassbearbeitung sorgt ein hoher Wasser-Compound-Durchfluss fĂŒr permanenten Austrag von Partikeln. Das Gemisch wird dafĂŒr von oben in den Rundvibrator gegeben und ĂŒber Bodenabflusssiebe zur Aufbereitung in die halbautomatische Zentrifuge Z 800 geleitet. Nach der Abscheidung der Feststoffe, wofĂŒr Flockungsmittel bedarfsgerecht automatisch zudosiert wird, gelangt es in den KlarwasserbehĂ€lter des Aufbereitungssystems. Die Nachdosierung von Compound erfolgt ebenfalls automatisch. Dadurch ist eine konstante Compoundkonzentration und damit ein gleichbleibend gutes Bearbeitungsergebnis sichergestellt. „Das neue Gleitschliffsystem ermöglicht uns, Prozesse an die Teile anzupassen und Anforderungen unserer Kunden optimal zu erfĂŒllen. Wir sind daher sehr zufrieden und auch fĂŒr zukĂŒnftige Aufgaben gut ausgestattet“, merkt Jonas Abrahamsson abschließend an.

wet blasting technology, part 4 - typical wet blasting applications

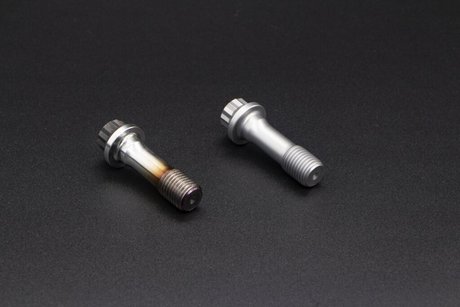
Wet blasting can do nearly any job that is done with dry shot blasting . The defining differences are that wet blasting does so more gently and without producing dust. In addition, wet blasting can handle a small amount of oil and grease unlike dry blasting. At Rosler , we have more than 80 years’ experience in surface finishing . While wet blasting has gained popularity recently, we’ve used this technique to provide precise, repeatable results to a number of industries over the years. Typical Applications With proper testing and process parameters, wet blasting can achieve numerous surface finishing goals. Cleaning A fastener with heat discoloration before versus after wet blasting. Depending on the work piece’s starting condition and successive finishing steps, rust, scale, oxidation, road grime, grease, and oil may need to be removed. Wet blasting can accomplish a variety of cleaning applications including: Dies and molds such as die castings and tire and glass molds. Automotive rebuilds such as engines, transmissions, brakes, etc. Investment castings such as boat propellers, pump impellers, housings, valve bodies, etc. Aircraft engine rebuilds. Various components before inspection or secondary processing. Burr Removal Hydraulic components before and after wet blasting. Work pieces with flashings and burrs must undergo deburring and deflashing. For example, firearm components require burr removal after drilling, milling, and turning. Drill bits and milling tools also require burr removal. Descaling Despite the newest heat treatment processes, discoloration, oxidation, scale, and hard residues are found on cast and forged products as a result of manufacturing and environmental influences. Modern production methods, control and testing processes, and an uninterrupted continual processing of the cast and forged parts requires clean, light work piece surfaces. Surface Texturing Creating a somewhat rougher surface finish is a key step in preparation for painting, coating, and bonding with glue. Ensuring that subsequently applied coatings have a rough enough surface to adhere to improves the quality and life span of a work piece. Examples of wet blasting applications for surface texturing include: Preparation of automotive parts for rubber coating such as brake and engine seals. Surface preparation to place a corrosion protection coating for screws. Surface preparation to place a primer on airplane components such as rotor blades, stringers, and wing spars. Orthopedic implants in which osseointegration and bone growth around the implant are encouraged. Light profiling of tibia plates, knee femorals, hip stems, and spinal implants helps promote this bone growth. Stripping of Paint and Coatings Wet blasting is ideal for stripping of paint and coatings from delicate work pieces. Processing of mineral-based construction materials such as concrete or sandstone, glass, textiles, and wood is possible with Rosler machines as well as the finishing of plastics and metals. Cosmetic Finishing Wet blasting removes machining lines from aluminum gun bodies as shown in these before and after examples. Wet blasting serves as an excellent method of applying a uniform, matte finish on work pieces. This finish can take various forms, including: Creating a pre-polish finish smoother than what can be achieved with dry blasting. Applying a non-glare, matte finish such as the finish required for surgical instruments. Masking machining lines on a variety of parts like tibia implants or aluminum gun bodies. Shot Peening Landing gear includes many wet blasted components. Shot peening is a process specially developed to improve the properties of components which are exposed to changing strains. For safety reasons, shot peening is also now absolutely necessary in the aviation and space industries . Shot peening is also essential in all industries requiring long lives for components including the automotive sector. Wet blasting applications for shot peening are mainly used in conjunction with Almen strip N for glass beads, ceramic beads , and stainless steel shot . Additive Manufacturing Post Processing Additively manufactured components before and after wet blasting. Wet blasting is an essential technology for various post processing tasks, specifically additive manufacturing. Wet blasting cleans the 3D printed components by removing residual powder and significantly reduces their initial high surface roughness. It is capable of de-powdering and providing general surface cleaning and initial surface smoothing from Ra = 1,000 micro inches down to Ra = 40-60 micro inches (25 ”m to 1–1.5 ”m). On metal AM parts the loosely sintered grains on corners are effectively removed. The wet process eliminates the worry about residual powder containment or sparking during the blasting process. De-contamination of nuclear power plant components Manual wet blast cabinets allows for same removal of contaminants. Removal of small, radioactive fragments from the component surface in nuclear power plants can also be achieved through wet blasting. The process decontaminates the components to a point where they can be declassified as radioactive. Special consideration regarding the water treatment are required to meet the requirements for this application. The Rosler Way With a trusted partner such as Rosler, you don’t need to worry about the ins and outs of an application. Contact us to discuss your wet blasting needs and challenges and we will deliver a solution. We’ll even demonstrate results with FREE sample processing in one of our global test centers . That’s the Rosler Way. The complete Wet Blasting Technology Series includes: Part 1 – “Wet Blasting Gently Delivers Dramatic Finishing Results.” Part 2 – “Comparing Attributes, Advantages to Dry Blasting.” Part 3 – “Technical Features, Slurry Control Achieve Precise Finishing.” Part 4 – “Typical Wet Blasting Applications.” Part 5 – “PureFinishÂź Offers Food-Grade Excellence.” Sign up for enews alerts to be notified of all Rosler blog posts!
Dosiereinheit mit separatem Konzentrat-VorratsbehÀlter

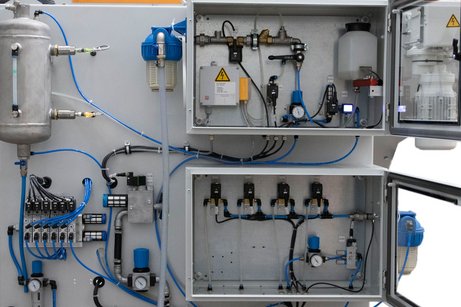
Automatische Antistatik-NachdosierausrĂŒstung von Rösler – ein weiterer Meilenstein in puncto Prozesssicherheit und QualitĂ€t

Elektrostatische Aufladungen sind ein allgemein auftretendes physisches PhĂ€nomen, das hĂ€ufig bei alltĂ€glichen TĂ€tigkeiten zu beobachten ist. Auch bei der Verwendung von Kunststoffstrahlmittel, wie z. B. Polyamid in der Strahltechnik, kommt es unvermeidbar zu einer elektrostatischen Aufladung der Strahlmittelkörner, WerkstĂŒckoberflĂ€chen oder Staubpartikel sodass diese letztendlich aneinanderhaften. Dies wiederrum ist fĂŒr das weitere Handling und die Verwendung der WerkstĂŒcke alles andere als optimal. Die Verschleppung von StĂ€uben und Strahlmittel kann den nachfolgenden Bearbeitungsprozess negativ beeinflussen, z. B. durch die BeeintrĂ€chtigung nachgelagerter Anlagentechnik bis hin zur Fehlfunktion elektrischer Bauteile. Abhilfe bietet seit einigen Jahren die dosierte Zugabe von flĂŒssigen Antistatik-Lösungen, die aus einem VorratsbehĂ€lter mittels DĂŒsen dem Strahlprozess zugefĂŒhrt werden. Die Dosierung der Mengen erfolgt vorwiegend ĂŒber Zeitrelais, Schaltuhren oder Uhrfunktionen der SPS-Anlagensteuerung. Automatisierte Antistatik-Nachdosierung liefert entscheidende Mehrwerte Aktuell ist der Anlagenbediener gezwungen, den VorratsbehĂ€lter manuell aufzufĂŒllen. Dazu wird ĂŒblicherweise eine verhĂ€ltnismĂ€ĂŸig geringe Menge Wirkstoffkonzentrat mit einer verhĂ€ltnismĂ€ĂŸig großen Wassermenge vermischt. Die Problematik: Durch die manuelle Dosierung von Wasser und Konzentrat kann nicht sichergestellt werden, dass durchgehend das genau optimale MischungsverhĂ€ltnis erreicht wird. Passt das MischungsverhĂ€ltnis nicht perfekt, ist die Prozesssicherheit bzgl. der Reduzierung von StĂ€uben und Reststrahlmittel nicht gewĂ€hrleistet. Hier setzten die Experten von Rösler mit der Entwicklung der „Automatischen Antistatik-NachdosierausrĂŒstung“ an. FĂŒr einen automatisierten Prozess des Vorbereitens der Antistatik-Lösung gibt der Bediener mittels Eingabefeld der SPS-Steuerung das exakte MischverhĂ€ltnis zwischen Konzentrat und Wasser ein. Sobald der MinimalfĂŒllstand des VorratsbehĂ€lters erreicht ist, wird dieser ĂŒber die bauseitig angeschlossene Wasserversorgung nachgefĂŒllt. Gleichzeitig wird dem Wasserstrom das Wirkstoffkonzentrat aus einem VorratsbehĂ€lter mithilfe einer Dosierpumpe zugegeben. Dadurch wird ein gleichbleibendes Antistatik-MischverhĂ€ltnis wĂ€hrend des Strahlbetriebs sichergestellt, was die Prozesssicherheit und qualitĂ€t enorm erhöht. Fehlerhaftes Dosieren des Wirkstoffkonzentrates und auch Arbeiten mit leerem AntistatikbehĂ€lter wird damit wirksam vermieden
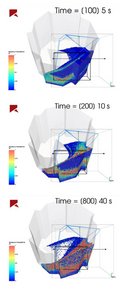
Beispiel Simulation einer bestrahlten SchĂŒttung nach verschiedenem Zeitfortschritt

Strahlen, eine Wissenschaft fĂŒr sich - Simulation fĂŒr die perfekte OberflĂ€che nach dem Gießen

In der Gießereibranche werden viele Prozesse anhand von Simulationen geplant. Auch nach dem eigentlichen Gießprozess erfolgen weitere, wertschöpfende Bearbeitungsschritte, wie beispielsweise die durch das Unternehmen Rösler angebotenen Strahl- und Gleitschliffverfahren. Bei diesen Verfahren werden Gussteile gereinigt und OberflĂ€cheneigenschaften gezielt verĂ€ndert. Die Auslegung von Strahlsystemen und Strahlprozessen basiert oftmals auf Erfahrungswerten und jahrelangem Know-how. Auf der Suche diese Prozesse stetig weiter zu entwickeln und ihre Effizienz zu steigern hat Rösler OberflĂ€chentechnik fĂŒr sich verschiedene Simulationssoftware etabliert. Durch diese modifizierte Software ist es möglich die Erreichbarkeit der BauteiloberflĂ€che darzustellen und neben einer Einzelteilbearbeitung, auch die Bearbeitung von beispielsweise Chargen als SchĂŒttung zu simulieren. Die hierbei gewonnenen Erkenntnisse geben direkten Aufschluss ĂŒber die Optimierung der Anordnung von Strahlmittelbeschleunigungssystemen, wie Turbinen oder StrahldĂŒsen, in Bezug auf die zu strahlenden Bauteile. Dabei können Prozesse wie Reinigungsstrahlen, OberflĂ€chenveredelungsstrahlen, Strahlspanen und Verfestigungsstrahlen abgebildet werden. Ebenfalls können Geometrien von Teiletransportsystemen simuliert und so beispielsweise die Durchmischung und strahltechnische Erreichbarkeit von SchĂŒttungen optimiert werden. Praxisbeispiele umgesetzter Verfahren zeigen eine zwischen 20 % und 30 % bessere Ausnutzung der Strahlleistung, was sich direkt in einer Chargenzeitreduzierung und Energieeinsparung widerspiegelt.