Solution Finder
SOLUTION FINDER

Ihr Wegweiser durch die
Rösler-Produktwelt

Mit nur wenigen Klicks finden Sie die richtige Maschine fĂŒr Ihre Belange!

Ergebnisse: 237 Artikel

Centrifuge Technology, Part 2 – Operational and Economic Benefits of Recycling Process Water

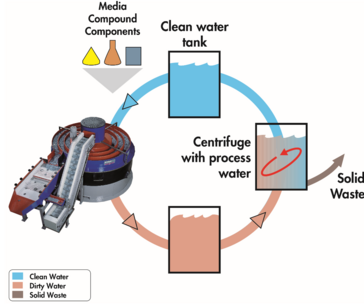
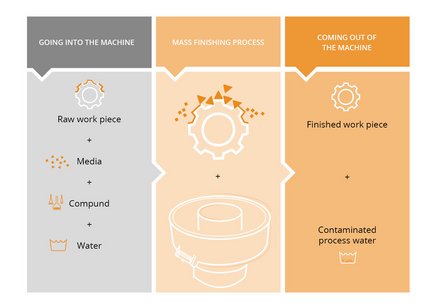
During mass finishing , the process water injected into the finishing machine is contaminated with the chemical ingredients of the compounds , fines from the grinding or polishing media, and metal fines from the work pieces. In case of ball burnishing, when acidic or alkaline compounds are used, the process water can also contain dissolved metals or be alkaline or acidic. Or, for example, when the work pieces are covered with oil from machining or stamping operations, the water can even be contaminated with oil. Rosler has developed a series of closed-loop, water circulation systems using centrifuge technology to remove these contaminants regardless of their origin and allow clean process water to be reused and/or safely discharged. In addition to offering more effective work piece processing, cleaning process water saves money and the environment through reduced consumption, compound usage, disposal costs, and regulations. Mass finishing input and output Environmental Stewardship Depending on the machine size, type, and its application, a single mass finishing machine can use between 10 and up to 250 gallons of water per hour amounting to as much as 2,000 gallons during every 8-hour shift. Considering that the average household uses approximately 140 gallons per day, this is a lot of water that is literally going down the drain. The centrifugal cleaning process separates solids in the form of media and metal fines from the process water without removing the compound. This allows the cleaned process water to be reused in the mass finishing machine. A small amount of compound is consumed to keep the process stable and some water losses occur due to carry-out by the work pieces and evaporation. On average, centrifugal cleaning and recycling of the process water results in water and compound savings of 90 to 95%. Reduced Municipal Regulations Centrifuge technology does not require approval from municipal water authorities since the cleaned process water is reused rather than being discharged into a sewer. Recycling process water saves time by not having to undergo the elaborate discharge approval process. It also eliminates the need for regular water analysis to ensure that the cleaned water going to sewage is indeed in compliance with the legal limits for hazardous materials. https://videopress.com/v/gU0wE8kR?preloadContent=metadata Easy Operation Contrary to conventional waste water cleaning methods, centrifuges are easy to operate and require very little operator involvement. Above all, they require no special training or specialized knowledge. The water level in automatic centrifugal cleaning and recycling systems is automatically monitored, and any water/compound losses due to carry-out and evaporation are made up by fully automatic water/compound dosing units. For applications in conjunction with high-energy mass finishing machines that generate a lot of heat, the centrifuges can be equipped with a special cooling system for controlling the temperature of the process water. In case of semi-automatic centrifuges, an operator must periodically remove the accumulated sludge in the centrifuge drum. This is typically done once every few hours or once per day. In fully automatic centrifuges even the sludge removal is automated. A timer-controlled peeling knife periodically removes the sludge from the drum wall and discharges it into a waiting sludge bin. All the operator must do is empty the sludge bin every few days or, in some cases, weeks. At left, a fully automatic centrifuge during the cleaning cycle is shown. On the right, a sludge discharge peeling cycle is shown. The Rosler Way Centrifugal process water cleaning and recycling makes a significant contribution towards ecologically sustainable production and is a prime example for environmental stewardship in manufacturing. Contact Rosler today to learn how we can improve the efficiency and economic impact of your mass finishing process. Previous posts in the Centrifuge Technology series include: Part 1 – “Water Cleaning Systems Replace Outdated Methods.” Part 2 – “Operational and Economic Benefits of Recycling Process Water.” Part 3 – “Mechanics and Limitations of Water Recycling.” Part 4 – “Pre-Conditions and Consumables Enhance Process Efficiency.” Upcoming posts in the Centrifuge Technology series will include: Part 5 – “Potential Issues and Remedies for Water Recycling.” Sign up for enews alerts to be notified of new posts!
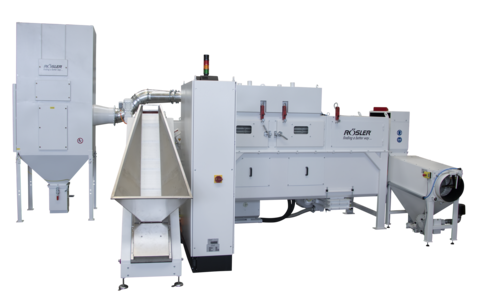
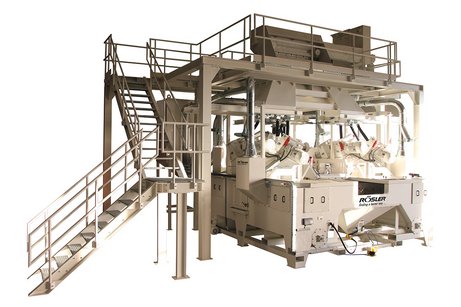
Schlaufenband-Durchlaufstrahlanlage RSBS 1702

QualitĂ€t verpflichtet - Rösler ĂŒberzeugt bei Berker in Ottfingen

Seit mehr als 30 Jahren setzt die Berker GmbH & Co. KG bei der Entgratung von Kunststoffteilen, wie z. B. SchaltereinsĂ€tzen, Steckdosenabdeckungen, Rahmen etc., auf Strahlanlagen der Rösler-Gruppe. Dabei sind Durchlaufanlagen sowohl nach dem SchĂŒttgutprinzip als auch Bandanlagen fĂŒr sensible Bauteile im Einsatz. Berker – seit 2010 Teil der Hager Group - ist einer der fĂŒhrenden Hersteller im Bereich der Elektroinstallation. Das Unternehmen fertigt hochwertige Komponenten fĂŒr die Elektroinstallation - vom zeitlos klassischen Schalter bis zur intelligenten GebĂ€udesystemtechnik sowie GerĂ€teeinbauschalter fĂŒr ElektrogerĂ€te und Automobile. FĂŒr den Standort Wenden-Ottfingen konkretisierte sich aus steigenden Produktionszahlen Mitte 2018 die Notwendigkeit, eine weitere Strahlanlage zu beschaffen. Eine Lösung in modernster Anlagentechnik sollte dabei eine vorhandene Rösler-Schlaufenbandanlage ergĂ€nzen und neben der KapazitĂ€tserhöhung auch zusĂ€tzlich fĂŒr Ausfallsicherheit sorgen. Der tatsĂ€chliche Bedarf wurde ermittelt, die genau benötigte AnlagenausfĂŒhrung definiert und dafĂŒr die wirtschaftlichsten Umsetzungsmöglichkeiten aufgezeigt. Bei der Gesamtanlage ĂŒberzeugte Rösler – neben der eigentlichen Entgratung durch zwei direktangetriebene Strahlturbinen - insbesondere durch Prozesssicherheit. Die moderne SPS-Steuerung sei hierfĂŒr als Beispiel genannt, genauso wie die optimierte Strahlmittelaufbereitung ĂŒber Siebeinheit, Kaskadenwindsichtung und sensorgesteuerte automatische Strahlmittelnachdosierung, das automatische Nachmischen und NachfĂŒllen des Antistatikmittels, SchalldĂ€mmmaßnahmen, Automatik-Stand-by oder die Rösler-Filteranlage mit geringstem Reststaubgehalt. Kundenorientiert konnte die Anlage so konfiguriert werden, dass zunĂ€chst eigentlich zu große WerkstĂŒcke nun auch problemlos automatisch entgratet werden können, was den Nutzwert weiter erhöht. Letztendlich bestellte die Berker GmbH & Co. KG die neue Rösler Schlaufenband-Durchlaufstrahlanlage RSBS 1702 bei Rösler Deutschland. Nachdem Vorabnahme und Lieferung Corona bedingt verschoben werden mussten, wurde die neue Anlage im Juli 2020 in Wenden in Betrieb genommen.

Wet Blasting Technology, Part 3 – Technical Features, Slurry Control Achieve Precise Finishing

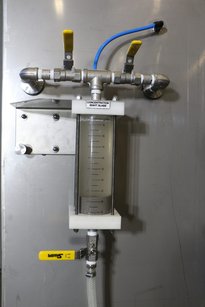
Numerous technical features combine to make wet blasting an effective method of surface finishing . When expertly combined by an experienced finishing expert such as Rosler , this method can achieve precise and repeatable results on a variety of work pieces from a wide range of industries . A general understanding of the essential technical elements of a wet blasting machine will help you select a machine for your specific needs as well as prolonging the efficiency and life of existing wet blasting equipment. Technical Highlights Rosler Wet Blast Schematic The numbered diagram details the wet blast principle and the basic features of a wet blast system. Blast chamber with slurry tank – A mix of media and water is stored in this holding tank found at the bottom of the blast chamber. The chamber is made of stainless steel. Compressed air – Approximately 70 PSI of compressed air accelerates the slurry. Blast gun(s) – One or more guns accelerate the slurry supplied by the slurry pump with compressed air. Blast media feed – Media enters the machine. Slurry pump – This high-powered mechanism transports the slurry to the blast gun(s). Larger wet blast systems can be equipped with multiple pumps. Slurry agitator (stirrer nozzle) – In order to keep the media suspended in the water, the slurry pump diverts some of its flow to a stirrer nozzle placed in the tank to agitate the mix of water and abrasives. Overflow – Small media particles, dirt, and other contaminants tend to stay suspended and are skimmed off and sent to the filtration unit. Water filtration system – Media particles and debris skimmed off the water’s surface must be passed through a filtration system to separate still usable media and process water from waste. Common filtration methods include hydro cyclones, weir tanks, bag filters, paper band filters, and semi- and fully automatic centrifuges. Filtered water – Once processed by a water filtration system, water is returned to the slurry tank and reused. Exhaust vent – The water mist mixed with media fines and other small particulates is removed from blast cabinet by suction fan-equipped filters. Controlling Slurry Concentrations Depending on the specific wet blast process, the typical concentration of abrasive media in the slurry ranges from 10 to 40% by volume. Establishing the ideal concentration usually requires more or less extensive processing trials. During the blast process the media wears by becoming smaller or fracturing and must be removed from the system. To make up for this loss, good media must be added. To consistently achieve the desired high-quality blasting results, the established slurry concentration must be maintained within a very tight tolerance range of 1-2%. This can be done by visual inspection of the viewing glass and manually adding media as needed. However, in larger blast systems the slurry concentration is controlled automatically with an ultrasonic level sensor, a weighing system, or continuous density measurement. Adding media to the desired concentration level can be done manually or through an automated, PLC controlled media adder. Manual slurry concentration measurement unit The Rosler Way Building standard and custom wet blasting equipment to deliver precise, repeatable results is the Rosler Way. Contact us to learn how we can solve your surface finishing challenges and to request a FREE sample processing in one of our global test centers . The complete Wet Blasting Technology Series includes: Part 1 – “Wet Blasting Gently Delivers Dramatic Finishing Results.” Part 2 – “Comparing Attributes, Advantages to Dry Blasting.” Part 3 – “Technical Features, Slurry Control Achieve Precise Finishing.” Part 4 – “Typical Wet Blasting Applications.” Part 5 – “PureFinish¼ Offers Food-Grade Excellence.” Sign up for enews alerts to be notified of all Rosler blog posts!
Helfen macht Spass

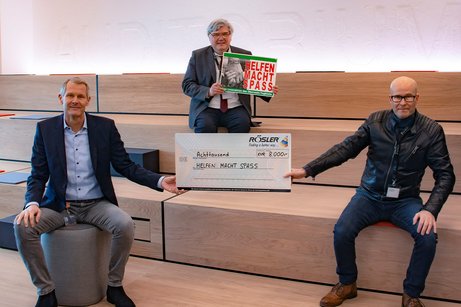
Helfen macht Spaß: Rösler spendet fĂŒr regionales Hilfsprojekt

Gerade die aktuelle Corona-Pandemie zeigt, wie wichtig SolidaritĂ€t ist. Deshalb folgten wir auch in diesem Jahr wieder dem Spendenaufruf des Obermain-Tagblatts und unterstĂŒtzen die Leseraktion „Helfen macht Spaß“, die sich fĂŒr hilfsbedĂŒrftige Menschen in der Region einsetzt. So können dank der finanziellen UnterstĂŒtzung Weihnachtsgeschenke an BedĂŒrftige verteilt, Finanzspritzen fĂŒr Familien in Not gegeben oder finanzschwache Alleinerziehende unbĂŒrokratisch unterstĂŒtzt werden. Auch in diesem Jahr geht ein besonderer Dank an unsere Lieferanten, durch deren großzĂŒgige Spendenbereitschaft konnte erneut ein hoher Betrag zusammengetragen werden, welcher durch Rösler nochmal großzĂŒgig aufgestockt wurde. Insgesamt konnte so eine stolze Summe von insgesamt 8.000 Euro gesammelt werden. Bei einem Besuch in der Rösler Academy nahm HMS-Initiator und OT-Redakteur Till Mayer gemeinsam mit BRK-KreisgeschĂ€ftsfĂŒhrer Thomas Petrak den Scheck freudestrahlend entgegen und bedankte sich herzlich bei Stephan Rösler fĂŒr diese besondere Spende. „Nicht erst durch die Corona-Pandemie sind unzĂ€hlige Menschen unverschuldet in Schieflage geraten. Daher ist es wichtig, sich als regional verwurzeltes Familienunternehmen seiner gesellschaftlichen Verantwortung bewusst zu sein und sich solidarisch mit denen zu zeigen, die Hilfe benötigen“, so Stephan Rösler.
Kurbelwellen-Strahlanlage RKWS 3/4

Rösler ĂŒberzeugt die thyssenkrupp Gerlach GmbH mit einzigartigem Anlagen- und Ersatzteilkonzept

Branchenleader zu werden und zu bleiben, bedeutet Produkte und deren Fertigungsprozesse regelmĂ€ĂŸig zu hinterfragen, um sich dadurch verbessern zu können. Der GeschĂ€ftsbereich Automotive, der weltweit renommierten Unternehmensgruppe thyssenkrupp AG, gestaltet mit seiner Kompetenz bei Werkstoffen im Antriebsstrang, Fahrwerk und dem automobilen Anlagenbau, maßgeblich den Fortschritt bei der Effizienz von Kraftfahrzeugen mit. Das Werk der thyssenkrupp Gerlach GmbH in Homburg ist fĂŒhrender Entwicklungspartner fĂŒr Motorenkomponenten der Automobilindustrie und bietet einen „Full-Service“ von der Entwicklung des WerkstĂŒckes, dem Prototypenbau bis zur Serienproduktion an. Um die Wirtschaftlichkeit des Standortes zu optimieren und den steigenden Anforderungen seiner Kunden gerecht zu werden, investierte das Unternehmen 2016 in die neue Hightech „Produktionslinie 19“ fĂŒr geschmiedete Kurbelwellen von 1- 4 Zylindermotoren. Die Entwickler des OberflĂ€chenspezialisten Rösler ĂŒberzeugten mit einem neuartigen Anlagenkonzept die Verantwortlichen bei thyssenkrupp und erhielten den Auftrag zum Bau einer „RKWS“ – Rösler-Kurbelwellen-Strahlanlage. Schnellste Kurbelwellenschmiede der Welt Die Stab-Rohlinge werden zu Beginn des Fertigungsprozesses auf Maß geschnitten, darauf folgend induktiv erwĂ€rmt, um diese mit einer 6500-Tonnenpresse in Form zu bringen, bis zum Schluss die OberflĂ€che in einer Strahlanlage den finalen Schliff erhĂ€lt. FĂŒr den letzten Bearbeitungsschritt entwickelten die Rösler-Ingenieure ein einzigartiges Maschinensystem, das die Handhabung von unterschiedlichen MaterialgrĂ¶ĂŸen ohne aufwendigere UmrĂŒstung der WerkstĂŒckaufnahmen zulĂ€sst und dadurch eine Taktzeit von unter zehn Sekunden pro Kurbelwelle ermöglicht, was wiederum einen fließenden Fertigungsprozess gewĂ€hrleistet. Das Ergebnis der umfangreichen Zusammenarbeit von ThyssenKrupp mit seinen Partnern und Rösler ist die schnellste und modernste Kurbelwellenschmiede der Welt, welche alle 7,5 Sekunden ein fertiges WerkstĂŒck fĂŒr seine Kunden produziert. Langlebiges und wartungsfreundliches Anlagenkonzept „RKWS“ Die drei Bearbeitungskammern und die WerkstĂŒckwechselkammer sind kreisförmig um die Dreheinheit angeordnet, die einen asynchronen Servomotor mit sehr hoher ÜberlastfĂ€higkeit verbaut hat. Als Strahlmittelbeschleuniger dient die Gamma-Turbinentechnik von Rösler, die sich durch das weltweit einzigartige „Y-Design“ der Wurfschaufeln auszeichnet. Im Vergleich zu Hartguss besteht die Gamma-Turbine aus geschmiedetem Stahl, was sich signifikant auf die Langlebigkeit der Wurfschaufel auswirkt. ZusĂ€tzlich ermöglicht die gekrĂŒmmte FĂŒhrungsflĂ€che der Komponente eine wesentlich höhere Abwurfgeschwindigkeit gegenĂŒber herkömmlich geformten Schaufeln. Die symmetrische Geometrie bietet bei Drehung eine zweite und neue AbwurfflĂ€che. Das Zusammenspiel aus Material und Geometrie ermöglicht eine bis zu dreifache Standzeit. Ein weiterer positiver Aspekt ist die einfache Wartung, dabei kann das Wenden oder ein Wechsel einer verschlissenen Wurfschaufel zeitsparend ĂŒber den GehĂ€usedeckel erfolgen, anstatt wie bei herkömmlichen Systemen den Impeller, Dosierer und das Strahlmitteleinlaufrohr demontieren zu mĂŒssen. Zwölf dieser Turbinen mit je 22,0 Kilowatt Eingangsleistung, verteilt auf die drei Bearbeitungskammern, werfen das runde und grobkörnige Strahlmittel mit einer Geschwindigkeit von ĂŒber 80 Meter pro Sekunde gleichmĂ€ĂŸig auf die gesamte Oberseite der Kurbelwellen ab, um diese von Zunder und Unreinheiten zu reinigen. Die Verwendung eines wuchtigen kugeligen Gussstrahlmittels in Verbindung mit dem von den WerkstĂŒcken abgetragenen Zunder veranlasste die Konstrukteure von Rösler, bei allen Komponenten des Strahlmittelkreislaufes, sehr verschleißreduzierende Werkstoffe zum Einsatz zu bringen. Die drei Strahlkammern wurden mit Schutzplatten aus hochfestem und gehĂ€rtetem Stahl ausgekleidet. Bei der Rohstoffwahl der Förderschnecken brachte man einen Spezialstahl, der vorrangig im Bergbau Anwendung findet, zum Einsatz. Dieser zeichnet sich einerseits durch eine sehr gute ZĂ€higkeit aus und zum anderen verleiht ihm seine bemerkenswerte HĂ€rte von 600 Vickers eine vorteilhafte Strukturfestigkeit. Intelligentes Wartungskonzept Das hohe Auftragsvolumen wird mit der neuen „Produktionslinie 19“ innerhalb von 21 Schichten pro Woche abgearbeitet, was die Instandhaltung der thyssenkrupp Gerlach GmbH vor eine große organisatorische Herausforderung stellt. Bei der Wahl des Zeitmanagements fĂŒr die Pflege des Maschinenparks entschied sich das Team um den Hauptverantwortlichen, Markus Kania, fĂŒr die EinfĂŒhrung eines TBM-Systems (time-based maintenance). Hierbei wird in einer festgelegten Nutzungsspanne der Maschine ein immer wiederkehrendes festes Zeitfenster fĂŒr die Inspektion- und Wartung veranschlagt, um anstehende Reparaturen durchzufĂŒhren und Ersatzteile zu wechseln. Das Zeitmanagementkonzept erlaubt eine vorausschauende Planung der zur Reparatur benötigten Betriebsmittel und verbessert die effektivere Einteilung des Instandhaltungspersonals der thyssenkrupp Gerlach GmbH in Homburg. Nachhaltige und langfristige Denkweise durch Ersatzteilbevorratung Damit eine hohe Planungssicherheit der gesamten Fertigungslinie und eine gleichbleibende ProduktqualitĂ€t erreicht werden kann, war es dem Projektleiter Markus Kania der thyssenkrupp Gerlach GmbH von Beginn an ein wichtiges Anliegen, neben der vorausschauenden und vorbeugenden Instandhaltung, elementare Verschleiß- und Ersatzteile fĂŒr alle Maschinen mit den Herstellern zu bestimmen und vor Ort zu bevorraten. Hierbei setzte man auf die Erfahrung der Serviceabteilung von Rösler und definierte in Zusammenarbeit die Anforderungen an die Kurbelwellen-Strahlanlage. Auf Grundlage dieser Vorgaben wurde durch die Servicespezialisten von Rösler eine Risiko- und Verschleißanalyse durchgefĂŒhrt, die mit modernster Technik den Strahlmittelkreislauf simulierten, um die AbnutzungsintensitĂ€t der einzelnen Komponenten zu bestimmen. Mit dem Ergebnis wurde eine umfangreiche Empfehlung zur Ersatzteilbevorratung erstellt, welche Verschleißteile wie Schutzplatten und Ersatzteile beinhaltete. „Das Engagement bei der Ausarbeitung und Vorstellung der Empfehlung mittels Baugruppenzeichnungen und 3D-Modellen hat mich sehr begeistert, weshalb wir von ThyssenKrupp bereits nach kurzer interner Abstimmung die Verschleiß- und Ersatzteile bestellten“, lobte der Projektverantwortliche Markus Kania. „Mit dem Wartungs- und Ersatzteilkonzept minimieren wir langfristig das Risiko von Ausfallzeiten und sparen Zeit und Kosten beim Beschaffungsprozess, was wesentlich zum Ausbau unserer WettbewerbsfĂ€higkeit des Standortes Homburg beitrĂ€gt“. In Ausnahmesituationen kann das Instandhaltungsteam der „PL19“ auf die Reaktionsschnelligkeit der Serviceabteilung von Rösler vertrauen, das sich durch eine große Fertigungstiefe mit kurzen Produktionszeiten und Expressversand fast aller Ersatzteile der Anlage auszeichnet. Die gute Zusammenarbeit wĂ€hrend der gesamten Projektphase mit Rösler war fĂŒr die thyssenkrupp Gerlach GmbH einer der HauptgrĂŒnde, bei ihrer anstehenden Investition am Standort Homburg in eine neue Produktionslinie fĂŒr die Herstellung von Achsen und Kurbelwellen von Schwerlasttransportfahrzeugen, wieder den OberflĂ€chenspezialisten aus Memmelsdorf zu wĂ€hlen.

Centrifuge Technology, Part 1 – Water Cleaning Systems Replace Outdated Methods

Before the “dirty” process water coming from a mass finishing operation can be discharged to sewage, it must be cleaned to meet the legal discharge limits for hazardous materials. Likewise, for cycling the water back to the mass finishing process, the process water must also be cleaned. Uncleaned process water would cause a mass finishing process to collapse very quickly. Rosler has more than 80 years of surface finishing expertise. In that time, we’ve developed countless efficiencies in both the design of our equipment and the processes they support. Centrifuge technology has long been an effective and cost-efficient tool, not only for cleaning the process water, but also for reusing it for the actual mass finishing operation. Previous Cleaning Methods To a large extent, this technology has replaced traditional waste water cleaning methods. Until recently, the most common cleaning systems for mass finishing applications were settlement tanks and flocculation (“floc & drop”) systems. Settlement Tanks In settlement tanks the “dirty” water is collected in big tanks. The solid particles suspended in the liquid settle to the bottom over time, creating a time-consuming and rather messy cleaning method. Above all, this method does not meet the legal discharge limits for removing contaminants from the solution, including: COD values (chemical oxygen demand). Solid particles. Oil. Metal. As a result, settlement tanks are rapidly being replaced by more environmentally friendly cleaning systems. “Floc & Drop” Systems “Dirty” process water is collected in a large tank in “floc & drop” systems. Flocculants are added to the water to coagulate the tiny solid particles and emulsified oil droplets into larger flocs. These flocs sink to the bottom of the tank and are then pumped to a filter press or bag. Unlike settlement tanks, water discharged from “floc & drop” systems meets legal standards and can be discharged to sewage. These systems are very labor intensive and often rely on operator to ensure all steps are taken to meet the authorized discharge limits. Other Methods & Special Uses Evaporators and membrane filtration systems are occasionally used for mass finishing operations as well. Except for settlement tanks, which are pretty much obsolete, the other waste water systems mentioned still have a place in mass finishing operations particularly for special applications. In general, these systems are costly and somewhat difficult to operate compared to centrifuges. Above all, non-centrifugal methods do not allow the recycling of the cleaned process water for reuse in the respective mass finishing process! Unique Capabilities In recent years, centrifuges (also called centrifugal filters) have proven to be the most effective, cost-efficient, and ecologically sustainable cleaning systems for the “dirty” process water generated in mass finishing operations. Centrifuges are very easy to handle and require no special knowledge to operate them. Furthermore, they require no permits from local water authorities. Centrifuge Recycling Schematic They also excel when it comes to cost savings and consumption. Centrifuge technology can reduce the water and compound consumption in mass finishing operations by up to 95%. This saves not only money but makes a substantial contribution toward environmental sustainability in manufacturing. In short, cleaning centrifuges represent a rare industrial equipment category, where economic benefits go hand-in-hand with ecological objectives and environmental stewardship! The Rosler Way “Finding a better way
” is more than a motto at Rosler; it’s our mission. The use of centrifuge technology in mass finishing operations is just one of our many innovations. Contact us today to learn how we can help solve your unique surface finishing challenges. Previous posts in the Centrifuge Technology series include: Part 1 – “Water Cleaning Systems Replace Outdated Methods.” Part 2 – “Operational and Economic Benefits of Recycling Process Water.” Part 3 – “Mechanics and Limitations of Water Recycling.” Part 4 – “Pre-Conditions and Consumables Enhance Process Efficiency.” Upcoming posts in the Centrifuge Technology series will include: Part 5 – “Potential Issues and Remedies for Water Recycling.” Sign up for enews alerts to be notified of new posts!

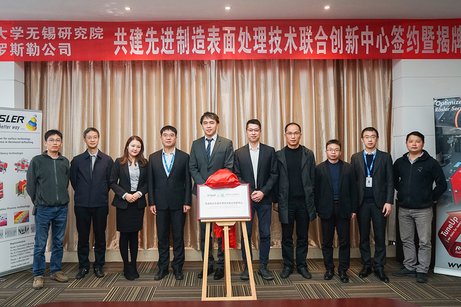
Rösler China und HUST kĂŒndigen strategische Zusammenarbeit bei der Entwicklung einer fortschrittlichen OberflĂ€chenbearbeitung von Flugzeugtriebwerksteilen an

„Finding a better way” ist fester Bestandteil der Unternehmensphilosophie der Firma Rösler und somit gelebte Praxis. Dies unterstreicht die kĂŒrzlich geschlossene strategische Zusammenarbeit der chinesischen Rösler Niederlassung, Rosler Surface-Tech (Beijing) Co., Ltd., mit der renommierten Huazhong University of Science and Technology, WUXI Institute (HUST) auf dem Gebiet der fortschrittlichen OberflĂ€chenbehandlung von Flugzeugtriebwerksteilen. Als eine der Top-10-UniversitĂ€ten in China kann die HUST auf zahlreiche Forschungsleistungen im chinesischen Hightech-Sektor verweisen. Ihr Forschungsschwerpunkt liegt dabei auf den Bereichen Luft- und Raumfahrt, Medizin sowie Robotik. Seit 2019 beschĂ€ftigt sich HUST zusĂ€tzlich mit einem zukunftsorientierten Herstellungsverfahren fĂŒr Flugzeugtriebwerksteile und die ÜberfĂŒhrung dieser Technologie in die Serienfertigung. Das neue "Joint Innovation Center for Advanced Manufacturing Surface Treatment Technology" wird von HUST, AECC und der Regierung WUXIs finanziert und auf technischer Seite von Rösler China unterstĂŒtzt. Ziel des Innovationszentrums ist die Entwicklung zukunftsorientierter OberflĂ€chenbehandlungsverfahren fĂŒr BLISKs und Schaufeln. Bei einem gemeinsamen Besuch anlĂ€sslich der Einweihung stellte Yiling Sun, Generaldirektor von Rösler China, den GĂ€sten die im Einsatz befindliche Maschinenverkettung in Form eines domlosen Rundvibrators (R 420 DL), eines Transportbandes (R 360/3000 FB/T), einer Siebstation (R 12/6 SM-E) sowie einer Prozesswasserzentrifuge (Z 1000 ASS-II-Turbo) , ebenso wie den Bearbeitungsprozess im Gesamten vor. In diesem Zusammenhang wurden auch weitere Investitionen in das Innovationszentrum vereinbart. „Die strategische Partnerschaft mit Huazhong University of Science and Technology ermöglicht uns, unsere hervorragende Position in einem Ă€ußerst wichtigen Marktsegment auszubauen, indem wir zukĂŒnftig noch innovativere Lösungen auf dem Gebiet der Maschinen- und Prozessentwicklung fĂŒr die Luftfahrtindustrie anbieten können“, erklĂ€rt Stephan Rösler, GeschĂ€ftsfĂŒhrender Gesellschafter der Rösler OberflĂ€chentechnik GmbH.

Wet Blasting Technology, Part 2 – Comparing Attributes, Advantages to Dry Blasting

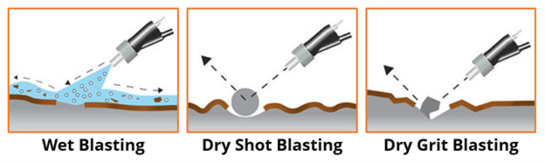
Unlike dry blasting in which only solid abrasive media is used, wet blasting processes use a slurry in which the media is embedded in water. This greatly cushions the impact energy on the work pieces, providing gentler, yet effective results for delicate work pieces. As the utilization of wet blasting increases, Rosler reminds manufacturers to review their traditional, dry shot blasting applications and consider if wet blasting could provide additional efficiencies, reduced costs, and better results. Understanding the Differences As in any surface finishing process, the starting condition of the work piece, its material composition, shape, and final finish largely dictate which finishing application is most appropriate. Understanding how the application changes the work piece is a key consideration. In wet blasting, the water cushions the impact of the media, leaving only slight or no deformation on the surface of the work piece. Due to a much higher impact energy, dry blasting with shot can cause substantial deformation of the work piece. Using grit with dry blasting creates an even higher impact energy than shot. The sharp edges of the grit media rip open the surface of the work piece. Advantages of Wet Blasting In addition to gentler delivery of media to the work piece, wet blasting technology offers several advantages. Benefits apply to the work piece itself as well as the environment the process is housed within, including: No dust – Wet blasting does not generate dust and, therefore, no dust collectors or extra environmental precautions are required. No fire/explosion risk – Fire prevention and explosion protection equipment is not required since wet blasting does not present a fire or explosion risk during operation. No media impingement – Unlike dry blasting which poses a risk of media particles embedding in the work pieces surface, causing premature corrosion and problems, with coating or painting, impingement does not occur with wet blasting. No bending/warping of heat-sensitive pieces – Dry blasting generates a lot of heat which, combined with high impact energy of the media, can cause delicate parts with thin walls to bend and warp. Wet blasting does not. Deep surface cleaning – Wet blasting provides deep surface cleaning by removing and immediately washing away any dirt and contaminants adhering to the work pieces. Handling limited amounts of grease/oil – While dry blasting requires work pieces to be completely free of grease and oil due to the risk of contaminating the blast media and causing a fire hazard, wet blasting can accommodate oil and grease to a certain degree by injecting a degreasing additive into the slurry. Exceptionally fine, uniform finishes – Wet blasting generally produces a lower surface roughness than dry blasting without jeopardizing the overall cleaning effect. Cosmetic blasting efficiency – Wet blasting is an ideal way to create a matte, yet very smooth cosmetic finish. Holding tight tolerances – The less abrasive nature of wet blasting and lack of warping/bending allows for much tighter tolerances to be held and is especially crucial when finishing delicate pieces with thin walls. Adjustable blast intensities and media concentrations – By increasing or decreasing the media concentration in the slurry and the slurry and air pressure, the wet blasting intensity can be easily adjusted. Wet Blasting Gun Schematic The Rosler Way As a trusted surface finishing source for more than 80 years, Rosler combines hard-earned expertise and cutting-edge technology to deliver precise, repeatable wet blasting machinery, consumables , and precise finishes. Consider the benefits of wet compared to dry blasting and contact us to find the right process for your surface finishing needs as well as FREE sample processing in one of our global test centers . The complete Wet Blasting Technology Series includes: Part 1 – “Wet Blasting Gently Delivers Dramatic Finishing Results.” Part 2 – “Comparing Attributes, Advantages to Dry Blasting.” Part 3 – “Technical Features, Slurry Control Achieve Precise Finishing.” Part 4 – “Typical Wet Blasting Applications.” Part 5 – “PureFinish¼ Offers Food-Grade Excellence.” Sign up for enews alerts to be notified of all Rosler blog posts!

Auch in Zeiten von Corona: Rösler ist stolz auf seine Jubilare

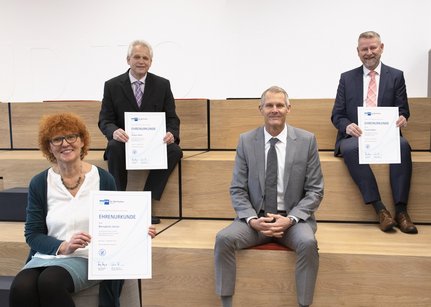
Die Rösler OberflĂ€chentechnik GmbH dankt 48 langjĂ€hrigen Mitarbeiterinnen und Mitarbeitern in diesen herausfordernden Zeiten fĂŒr insgesamt 975 Jahre Treue und LoyalitĂ€t – die Feierlichkeiten fanden im kleinen Rahmen unter strenger Einhaltung der Hygienevorschriften statt. Die feierliche Ehrung der Betriebszugehörigkeit und die Verabschiedung von Mitarbeitern in den Ruhestand hat bei Rösler eine lange Tradition. Angesichts der anhaltenden Corona-Pandemie musste die traditionell auf Kloster Banz stattfindende Feierlichkeit dieses Jahr leider abgesagt werden. Doch um die WertschĂ€tzung gegenĂŒber den Jubilaren zu zeigen, fanden die Ehrungen in Kleingruppen durch die entsprechenden FĂŒhrungskrĂ€fte zu separaten kurzen Terminen unter Wahrung der erforderlichen Hygieneregeln statt. In diesem Zusammenhang dankten die FĂŒhrungskrĂ€fte im Namen der Firma Rösler allen Mitarbeiterinnen und Mitarbeitern fĂŒr die jahrzehntelange Treue und deren Engagement, insbesondere in so schwierigen und unsicheren Zeiten wie diesen. Die Rösler OberflĂ€chentechnik GmbH gratuliert 
 zum 40-jĂ€hrigen BetriebsjubilĂ€um: im Werk Memmelsdorf: Bernadette Hertel, Frank Möller, Johann Wendler, RĂŒdiger Böhm sowie Karin Schaarschmidt aus dem Werk in Hausen. 
 zum 25-jĂ€hrigen BetriebsjubilĂ€um: Dirk Neupert, Ralf MĂŒller, Jan Reinmann, Reiner Kirchner, Bernd Klett, JĂŒrgen Geisler, Heiko Vogel, Georg Bornschlegel, Friedrich Steinepreis, Gerhard Wagner, Thomas Dillinger, Daniel BĂ€tz, Uwe Michael, Bodo Helmert, Andreas Ereth, Denis Dorittke, Irene Walther, Uwe Lautensack, Thomas Dreßel, Gerhard Edelmann – alle tĂ€tig im Werk Memmelsdorf – sowie Alex Britner, Eduard Neimann und Heiko Traut im Werk Hausen. 
 zum 10-jĂ€hrigen BetriebsjubilĂ€um: im Werk Memmelsdorf: Jakob Koch, Florian MĂŒller, Kathrin BĂ€tz, Matthias Voigt, Leo Higgs, Andreas Schubert, GĂŒnter Elflein, JĂŒrgen Buss, Ingo Staak, Sylvia Eichenberg, Michael Klemmt, Werner Vießmann, Igor Ratz, Daniel Jahn, Jessica Ebert, Sonja Tal, Daniel Schramm, Rainer Sauerbier, Alexander Jost und Björn Nesbor. Langfristiges Erfolgsdenken als Teil der Rösler DNA Stephan Rösler, GeschĂ€ftsfĂŒhrender Gesellschafter der Rösler OberflĂ€chentechnik GmbH, bedankte sich darĂŒber hinaus in einem schriftlichen Weihnachtsgruß bei allen Mitarbeiterinnen und Mitarbeitern fĂŒr deren Einsatz und LoyalitĂ€t. Trotz der momentan schwierigen wirtschaftlichen Situation, in welcher viele Unternehmen ihre Produktion und Neuinvestitionen deutlich zurĂŒckfahren und die Firma Rösler dadurch bedingt einen deutlichen UmsatzrĂŒckgang zum Vorjahr verzeichnen werde, ist es sein erklĂ€rtes Ziel, die Rösler Gruppe fĂŒr eine langfristige, nachhaltige und erfolgreiche Zukunft aufzustellen. So wurden zuletzt zukunftsweisende Investitionen, wie z. B. in den Bereichen Compoundfertigung, Logistik, Keramikfertigung, mechanische Fertigung, Rösler Academy, Kunststoffschleifkörperfertigung sowie in ein neues Betriebsrestaurant oder in Photovoltaikanlagen, angestoßen. Auch im jĂŒngsten GeschĂ€ftsfeld AM Solutions, welches sich mit den Herausforderungen des 3D-Drucks beschĂ€ftigt, konnte zuletzt ein prestigereiches Projekt mit dem renommierten Druckerhersteller HP erfolgreich umgesetzt werden. Er betonte zwar, dass man sicherlich keinen Einfluss auf alle Dinge habe, aber dass er und sein FĂŒhrungsteam ihr Bestes getan hĂ€tten und auch weiterhin tun, um die Zukunft der Firma Rösler erfolgreich und nachhaltig zu gestalten.

Mass Finishing Media, Part 3 – Why Discharging Undersized Media, Maintaining Media Levels Are Crucial

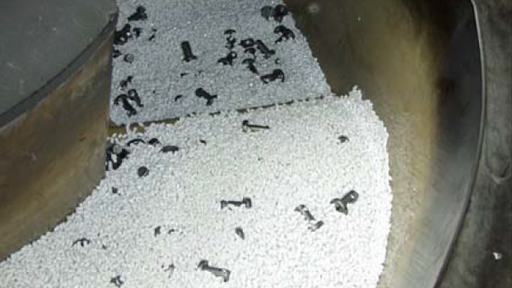
Mass finishing processes are effective because the motion of media against work pieces transforms the surface of the work pieces. The deflashing , descaling , edge rounding , polishing/smoothing , cleaning/oil removal/degreasing , and/or grinding effects change the surface of the media itself along with the work pieces. As a result, media wears down over time, losing its shape, size, and effectiveness. Known as undersized media, this worn media must be discharged and replaced with fresh media to ensure proper processing and safety. Whether a process uses ceramic , plastic , or polishing and drying media , Rosler stresses the importance of monitoring media levels and the mix of new and worn media for precise and safe mass finishing results. Worn Media Reduces Process Effectiveness Over time, media wears and becomes smaller. This undersized media can throw a process completely out of balance in several ways, including: Media lodging in the work pieces which could cause safety issues later in the process. Clogging drains within the finishing machine and causing flooding. Failing to meet finishing standards. Increasing required finishing times. Poorly selected media shapes and sizes can lead to problems such as ineffective finishing and media lodging within the work pieces as shown. Timely and effective discharge of the undersized media and replacing it with new media is, therefore, critical for the stability of any mass finishing process. Discharge can be done continuously by building suitable undersize screens into the actual mass finishing machine or in the vibratory screening unit. To prevent media clogging, undersize screens themselves must also be monitored. If lodging or clogged drains occur over time, undersize screens with larger holes should be installed. Undersized media screens allow media that is too small to be effective any longer to fall through screen holes and remove it from the media mix. In rotary vibrators with internal separation, the undersized media discharge can sometimes be inefficient. Running the complete media charge through an external vibratory screening machine equipped with special undersize screens every few days provides effective removal of undersized media and helps maintain the optimal media mix. New Media Offsets Undersized Loss Removing undersized media must be offset by the addition of new media. Without timely replacement, the media level in the machine will become lower, which may drastically impact the finishing process in several ways. Decreases in the media-to-work piece ratio will cause nicking and scratching of the work pieces. A higher portion of smaller media in the machine will prevent the process water from getting drained from the machine resulting in dirty work pieces. In vibratory machines, the spiral movement of the media/work piece mix will collapse if the media level drops too low resulting in poorer finishing results and longer cycle times. The media level in this rotary vibrator is too low In all cases, the process will completely collapse within a few days—sometimes within a few hours! Depending on the machine and media type, new media should be added at regular intervals such as with every work piece batch, once every few hours, or once a day. Your media supplier should be able to help you with frequency based on test batches and careful monitoring. Equipment updates may also be available to automate media replacement such as the installation of a timer- or weight-controlled media replenishment system to help maintain the right media working mix. The Rosler Way As a supplier of mass finishing media and machines, Rosler has the expertise to both engineer unique applications and supply the consumables and advice necessary to keep them operating efficiently. Contact us to learn how we can solve your unique challenges and meet your ongoing needs. The complete Mass Finishing Media Series includes: Part 1 – “Don't Navigate the Complex Selection Process Alone.” Part 2 – “Tips for Measuring Media-to-Work Piece Ratio.” Part 3 – “Why Discharging Undersized Media, Maintaining Media Levels are Crucial.” Sign up for enews alerts to be notified of all Rosler blog posts!
ArbeitsbehÀlter ermöglicht den Einsatz des nach dem Plug and Play-Konzept

Werkzeugstandzeit bis zu verzehnfacht und Prozesssicherheit erhöht

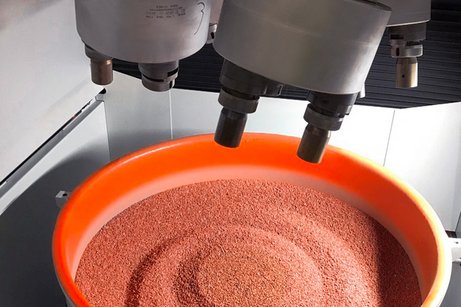
Verrundung von Werkzeugkomponenten im Schleppfinish-Verfahren Im Rahmen der kontinuierlichen Prozessoptimierung ersetzte voestalpine Rotec GmbH als weltweit agierender Hersteller von PrĂ€zisionsstahlrohrprodukten die manuelle Bearbeitung der Kanten von Stanzwerkzeugen durch einen automatisierten Gleitschliffprozess mit dem Schleppfinisher R 4/700 SF von Rösler. Durch die exakte Einzelteil-Bearbeitung, die trocken erfolgt, wird eine mindestens doppelte und bei verschiedenen Werkzeugen sogar bis zu zehnfache Standzeit erreicht. Der Return on Investment liegt daher deutlich unter zwei Jahren. Die voestalpine Rotec ist eine international agierende Unternehmensgruppe mit elf Produktionsstandorten in Europa, Nordamerika und Asien, die sich auf die Herstellung, Weiterverarbeitung und den Vertrieb von PrĂ€zisionsstahlrohrprodukten spezialisiert hat. Durch die Einbettung in den weltweit tĂ€tigen Stahl- und Technologiekonzern voestalpine steht Kunden das komplette Know-how vom FlĂŒssigstahl bis zur fertigen Rohrkomponente zur VerfĂŒgung. Die Entwicklung innovativer Produkte und Fertigungstechnologien erfolgt in vier Divisionen, wobei die voestalpine Rotec Gruppe, mit Hauptsitz im steirischen Krieglach, zur Metal Forming Division gehört. Hier werden neben PrĂ€zisionsstahlrohren ĂŒberwiegend sicherheitsrelevante Komponenten wie Gurtstraffer-Rohre fĂŒr die Automobilindustrie gefertigt. Die hochkomplexen Anlagen fĂŒr die Herstellung der Rohrteile werden hier ebenfalls konstruiert und gebaut. „Dabei nutzen wir kontinuierliche Prozessoptimierungen, um auch in Österreich zu international wettbewerbsfĂ€higen Kosten produzieren zu können“, merkt Hannes Winkler, Assistent der Werksleitung bei voestalpine Rotec und zustĂ€ndig fĂŒr die Prozessoptimierung, an. Kostensenkung durch Erhöhung der Werkzeugstandzeit Noch bevor sich an Stanzwerkzeugen wie Dornen und Matrizen Verschleiß einstellte, mussten diese aufgrund von KantenbrĂŒchen ersetzt werden. Die Kanten wurden zwar immer wieder manuell nachbearbeitet, was aber nicht zum gewĂŒnschten Erfolg fĂŒhrte. Bei rund 50 Millionen gefertigter Teile pro Jahr war die Werkzeugbeschaffung daher ein erheblicher Kostenfaktor. Der Prozessoptimierer suchte deshalb einen reproduzierbaren, automatisierten Prozess fĂŒr die Verrundung der Kanten, durch die eine lĂ€ngere Standzeit der Werkzeuge erreicht wird. Schleppfinishen in kosteneffizienter Trockenbearbeitung Eine Aufgabenstellung, bei der das Schleppfinishen StĂ€rken ausspielen kann. Dieses spezielle Verfahren der Gleitschlifftechnik ermöglicht komplex geformte, hochwertige WerkstĂŒcke prĂ€zise und gezielt zu bearbeiten. Exakt wiederholbare Prozessparameter gewĂ€hrleisten dabei reproduzierbare Ergebnisse. „Da ich aus einer frĂŒheren TĂ€tigkeit bei einem Motorsport-Zulieferer wusste, dass die Rösler OberflĂ€chentechnik solche Anlagen anbietet, wandte ich mich zuerst an dieses Unternehmen. SelbstverstĂ€ndlich haben wir auch mit anderen Herstellern von Gleitschlifftechnik gesprochen und Tests durchgefĂŒhrt“, erklĂ€rt Hannes Winkler. Ausschlaggebend bei der Entscheidung fĂŒr den Schleppfinisher R 4/700 SF war, dass Rösler als einziger Anbieter die Bearbeitung der Werkzeuge in einem trockenen Prozess anbieten konnte. „Diese Lösung macht die bei einer Nassbearbeitung erforderlichen Komponenten fĂŒr die Aufbereitung des Prozesswassers ĂŒberflĂŒssig. Sie ist daher sowohl im Invest als auch bei den laufenden Betriebskosten gĂŒnstiger. Die QualitĂ€t und Lebensdauer der Anlagen sowie ihre hohe VerfĂŒgbarkeit haben ebenfalls eine Rolle gespielt“, ergĂ€nzt Hannes Winkler. Automatisierte, an unterschiedliche Werkzeuge anpassbare Bearbeitung Der kompakte, nach dem Plug and Play-Konzept gestaltete Schleppfinisher verfĂŒgt ĂŒber ein Karussell fĂŒr vier Arbeitsspindeln mit jeweils drei Teileaufnahmen. Das Karussell und die Arbeitsspindeln sind mit separaten Antriebsmotoren ausgestattet, sodass deren Bewegungen individuell und unabhĂ€ngig voneinander einstellbar sind. Unter dem schnell mit einem FlurfördergerĂ€t wechselbaren ArbeitsbehĂ€lter befindet sich ein Vibrationsmotor, der fĂŒr eine optimale Durchmischung des Bearbeitungsmediums – hier Walnussschalengranulat und Korund – sorgt. FĂŒr den Prozess werden die zu bearbeitenden Werkzeuge manuell in teilespezifische WerkstĂŒckhalterungen gespannt und an die Aufnahmen der Arbeitsspindeln angekoppelt. Der Mitarbeiter fĂ€hrt die Spindeln dafĂŒr per Knopfdruck direkt zur Be- und Entladeposition, sodass die BestĂŒckung ergonomisch, einfach und schnell durchgefĂŒhrt werden kann. Nach dem Start des entsprechenden Bearbeitungsprogramms, das in der frei programmierbaren Anlagensteuerung hinterlegt ist, fahren die Spindeln rotierend in das Bearbeitungsmedium. Karussell und Spindel bewegen sich jeweils in der definierten Drehzahl gegenlĂ€ufig. Nach etwa der HĂ€lfte der Bearbeitungszeit – sie liegt je nach Werkzeug zwischen 15 und 45 Minuten – erfolgt ĂŒblicherweise eine Drehrichtungsumkehr. Dies gewĂ€hrleistet, dass die Kanten der Werkzeuge von allen Seiten gleichmĂ€ĂŸig bearbeitet werden. Kontinuierlich steigendes Bearbeitungsspektrum verkĂŒrzt Amortisationszeit Vorgesehen war der Einsatz der Anlage anfĂ€nglich fĂŒr etwa fĂŒnf Highrunner-Werkzeuge. „Durch die sehr guten Ergebnisse der maschinellen Bearbeitung hat sich die Standzeit dieser Komponenten mindestens verdoppelt und bei einigen Werkzeugen sogar verzehnfacht. Inzwischen arbeiten wir seit einem halben Jahr mit der Anlage und haben das zu bearbeitende Werkzeugspektrum auf rund 20 Teile erhöht. Die Amortisationszeit liegt daher mittlerweile bei deutlich unter zwei Jahren und verkĂŒrzt sich mit jedem Teil, das hinzukommt, weiter“, berichtet Hannes Winkler. Dies hat auch dazu gefĂŒhrt, dass Rösler in der Unternehmensgruppe als Anlagenlieferant fĂŒr diese Anwendung gelistet ist. Neben der Bearbeitung von weiteren Werkzeugen hat der Prozessoptimierer auch eine Polieranwendung im Blick. „Wir fĂŒhren dazu derzeit Versuche durch. Sollten die Ergebnisse positiv sein, werden wir einen zweiten ArbeitsbehĂ€lter fĂŒr das dafĂŒr erforderliche Bearbeitungsmedium beschaffen. Das ist auch ein Vorteil dieser Anlage, dass der BehĂ€lter einfach ausgetauscht werden kann und wir so unkompliziert von einer zur anderen Anwendung wechseln können“, merkt Hannes Winkler abschließend an.

Monitor Wear Linings to Maintain Process Efficiency, Increase Equipment Longevity

Mass finishing machinery is a major investment for most companies. Proper maintenance and preventative repairs over the life of these useful and necessary machines will greatly improve the return on such investments, drive productivity, and extend the working life of the equipment itself. Rosler stresses the need to regularly inspect the linings of vibratory tubs and troughs to identify repairable issues before permanent damage occurs. Media-Induced Wear To effectively finish work pieces, media must be matched to the specific finishing task and initial state of a work piece. For example, media used for deburring/edge radiusing and surface grinding can be very abrasive. If not properly protected by a suitable wear lining, the steel construction of a work bowl would be completely worn through in a few hours by contact with the media and work pieces. Polyurethane and, to a certain degree, rubber are excellent lining materials providing wear protection for thousands of operating hours. Even these materials wear though and must be periodically replaced with a new lining. (More information about specifying liner materials is available in a previous blog post .) Maintaining Process Stability Checking your work bowl lining for wear and replacing it in a timely manner is essential for the stability of your mass finishing process as a whole. In addition to worn work bowls, failure to ensure a proper protective lining can create other problems including: Work pieces getting stuck in the machine and, therefore, jeopardizing the integrity of different work piece batches. Media, water, and process chemicals can leak from the machine if the metal processing bowl is worn through and holes or cracks appear. Severe machine malfunction can occur when media or parts can get trapped in worn spots during the separation phase when the finished work pieces are separated from the media. Damage to the work bowl that is beyond repair, causing an unnecessary downtime and requiring costly replacement parts. A weakened bowl can crack and make the entire machine unusable Check your bowl lining at least monthly for wear or rips. Especially the areas around drains, the parts loading chute, and around the unload areas will see the highest wear. The “nail test” makes checking the liner thickness easy. Push a nail trough the liner until you hit the base metal and record the thickness of the liner. Keep track of the liner thickness over time to predict when you will need to replace your liner. Just as optimal media mix must be regularly monitored, so must the condition of a work bowl. If not, the entire process and downstream operations may suffer. Reline Expertise This work bowl is being relined with sprayed‐on polyurethane at a Rosler reline shop. Rosler maintains a shop offering reline services for work bowls of all types and makes. With the unique Rosler ThermoStrip procedure, we can patch and repair worn work bowls to restore process efficiency and extend the life of your equipment whether Rosler designed it or not. The Rosler Way Our worldwide network of service providers is positioned to provide expert service and guidance. Contact us to discuss how we improve your process and increase the lifespan of your equipment.
Technologiezentrum AM Solutions

Rösler-Marke AM Solutions – 3D post processing technology mit neuem Technologiezentrum

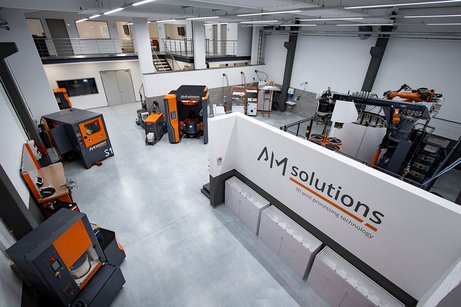
Optimale Bedingungen fĂŒr die Prozess- und Produktentwicklung fĂŒr das 3D post processing Mit ihrem neuen Technologiezentrum setzt AM Solutions – 3D post processing technology ein Benchmark fĂŒr die Entwicklung und Auslegung von Prozessen und Produkten fĂŒr die Nachbearbeitung additiv gefertigter Bauteile. DafĂŒr sorgt die komplette Ausstattung entlang der gesamten Prozesskette mit modernster Software fĂŒr die Konstruktion, verschiedenen Drucktechnologien sowie einem einzigartigen Nachbearbeitungs-Bereich. In diesem kommt das gesamte Maschinenportfolio von AM Solutions – 3D post processing technology und somit unterschiedlichste Technologien zur Nachbearbeitung zum Einsatz. Ob aus metallischen Werkstoffen oder Kunststoffen – mittels Additive Manufacturing lassen sich Bauteile mit spezifischen Materialeigenschaften schnell und flexibel herstellen. Die OberflĂ€chen der Komponenten mĂŒssen dabei nicht nur sehr unterschiedliche, sondern auch immer höhere Anforderungen erfĂŒllen, insbesondere was die Nachbearbeitung der 3D-gedruckten Teile betrifft. Dieser Entwicklung trĂ€gt AM Solutions – 3D post processing technology mit einem neuen, komplett ausgestatteten Technologiezentrum am Standort Untermerzbach Rechnung. Moderne Technologie entlang der AM-Prozesskette Im Versuchszentrum mit einer FlĂ€che von rund 400 Quadratmetern bildet der auf 3D Post Processing-Lösungen spezialisierte Unternehmensbereich der Rösler-Gruppe die gesamte Prozesskette der additiven Fertigung ab. “Da es unser Anspruch ist, den bestmöglichen Nachbearbeitungsprozess fĂŒr unsere Kunden zu entwickeln, ist es unerlĂ€sslich, die gesamte Prozesskette der additiven Fertigung im Detail zu verstehen und abbilden zu können, um so die verschiedensten Einflussfaktoren berĂŒcksichtigen zu können,“ erklĂ€rt Manuel Laux, Abteilungsleiter AM Solutions. Um dies zu gewĂ€hrleisten, wurden auch bauseitig alle möglichen Vorkehrungen getroffen, sodass z. B. durch entsprechende LĂŒftungssysteme die Temperatur und Luftfeuchtigkeit im Druckbereich auf konstantem Niveau gehalten wird. Konstruktion, Vorbereitung und Topologieoptimierung erfolgen mit der CAD-Software Siemens NX. Der 3D-Scanner Atos von GOM ermöglicht die schnelle und prĂ€zise Optimierung von KonstruktionsablĂ€ufen und dient darĂŒber hinaus auch dem Zwecke der QualitĂ€tssicherung. Die Druckbereiche sind strikt nach Materialien getrennt und in schwingungsentkoppelten Bereichen aufgestellt. Der Druck metallischer Bauteile erfolgt mittels einer EOS M290 Anlage, wĂ€hrend bei der Herstellung von Kunststoffbauteilen ein Polyjet-Drucker Objet 260 Connex 3 von Stratasys, ein Multi Jet Fusion-Drucker HP Jet Fusion 3D 5200 von HP sowie ein FDM Drucker zum Einsatz kommen. FĂŒr die Auswahl und Auslegung von technisch und wirtschaftlich optimalen, automatisierten Nachbearbeitungsprozessen stehen die gesamten Eigenentwicklungen in Form einer S1, S2 und S3 sowie M1, M2 und M3 von AM Solutions – 3D post processing technology fĂŒr Versuche zur VerfĂŒgung. DarĂŒber hinaus ist das State of the Art Testzentrum mit verschiedensten Lösungen der Partner GPAINNOVA und PostProcess Technologies ausgestattet. Dazu zĂ€hlen eine DLyte 100 und, als erste Installation ĂŒberhaupt weltweit, eine DLyte 10.000 sowie die Maschinenlösungen DEMI, DECI, DECI Duo und Rador von PostProcess Technologies. Das neue Technologiezentrum bietet damit beste Voraussetzungen fĂŒr die effiziente Entwicklung und Auslegung sowie Optimierung kundenspezifischer Prozesse und Produkte fĂŒr die Nachbearbeitung additiv gefertigter Bauteile. Das Spektrum reicht vom Entpacken und Entfernen von StĂŒtzstrukturen sowie von Restpulver und angesinterten Partikeln ĂŒber die Reinigung, GlĂ€ttung und Kantenverrundung bis zum OberflĂ€chenfinish. Dass AM Solutions – 3D post processing technology mit dem neuen Technologiezentrum die Anforderungen und WĂŒnsche des Marktes erfĂŒllt, zeigt die Zahl der bereits durchgefĂŒhrten Kundenversuche und Anfragen. Um Besuchern und Mitarbeitern auch in Corona-Zeiten einen bestmöglichen Gesundheitsschutz zu gewĂ€hrleisten, erfolgen die Tests und Kundenbesuche natĂŒrlich unter BerĂŒcksichtigung eines entsprechenden Sicherheits- und Hygienekonzepts.