Solution Finder
SOLUTION FINDER

Ihr Wegweiser durch die
Rösler-Produktwelt

Mit nur wenigen Klicks finden Sie die richtige Maschine fĂŒr Ihre Belange!

Ergebnisse: 237 Artikel
Multi-Tumbler RMT 70

Intelligente Multi-Tumbler-Lösung fĂŒr einen reproduzierbaren Shot Peening-Prozess von Federbandschellen

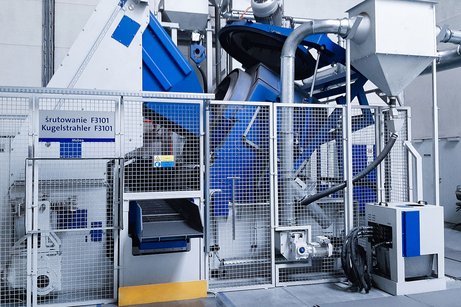
Schnelle, effiziente und schonende Chargenbearbeitung Durch Shot Peening erhöht ein weltweit agierender Automobilzulieferer die Zugfestigkeit von Federbandschellen. Das Unternehmen investierte dafĂŒr in seinem polnischen Werk in eine zweite Strahlanlage von Rösler. Der mit einer extrem verschleißresistenten Hochleistungsturbine ausgestattete Multi-Tumbler RMT 70 wurde fĂŒr einen vollautomatischen Prozess inklusive Be- und Entladen ausgelegt. Dank einer vorab erfolgten Simulation werden die Teile in der Drehtrommel perfekt durchgemischt. Dies sorgt fĂŒr eine prozesssichere sowie schonende Chargenbearbeitung und verkĂŒrzt die Strahlzeit. Geht es um die Entwicklung und Herstellung von Automobilkomponenten, die zu einer Gewichtsreduzierung und einem verringerten CO2-Ausstoß beitragen, zĂ€hlt die global tĂ€tige Mubea-Unternehmensgruppe zu den WeltmarktfĂŒhrern. Das Produktprogramm umfasst Bauteile fĂŒr das Fahrwerk, die Karosserie und den Antrieb. Neben dem Automobilbereich fertigt die Gruppe Komponenten und Baugruppen fĂŒr die Luftfahrt- und HausgerĂ€teindustrie sowie individuelle Lösungen fĂŒr Anwendungen in der allgemeinen Industrie. Mit ĂŒber 700 Varianten bietet Mubea auch das weltweit grĂ¶ĂŸte Portfolio an Federbandschellen. Gefertigt werden von diesen Schlauch-Stutzen-Verbindungselementen mehr als eine Milliarde pro Jahr an Standorten in Europa, Asien, Nord- und SĂŒdamerika. Simulation verkĂŒrzt Strahlzeit beim Shot Peening von Federbandschellen Damit die aus hochfestem, legiertem Federstahl hergestellten Teile den wechselnden Belastungen in Fahrzeugen dauerhaft standhalten, wird ihre Zugfestigkeit durch einen Shot-Peening-Prozess verbessert. Die Mubea Automotive Poland sp. zo.o. investierte dafĂŒr in eine zweite Strahlanlage von Rösler und entschied sich fĂŒr einen Multi-Tumbler RMT 70, in dem die Federbandschellen als Charge mit einem maximalen Gewicht von 1.800 kg vollautomatisiert bearbeitet werden können. Ausschlaggebend war die konkurrenzlose Strahltrommel-Geometrie. Die Teiledurchmischung wurde mittels einer Simulation des Laufverhaltens der WerkstĂŒcke in der Trommel optimiert und dadurch die Bearbeitungszeit verkĂŒrzt. Die AusfĂŒhrung der Strahltrommel leistet ebenfalls einen Beitrag zur erhöhten ProduktivitĂ€t: Sie verhindert, dass sich Teile verklemmen und es dadurch zu Ausschuss kommt. Hohe Wirtschaftlichkeit und verringerter Wartungsaufwand Speziell auf die hohen Anforderungen von Mubea Automotive Poland ausgelegt, ist auch die Ausstattung mit der Long Life Strahlturbine Rutten mit einer Antriebsleistung von 30 kW und Y-förmigen Wurfschaufeln. Durch den berechneten KrĂŒmmungswinkel der Schaufeln wird bei maximaler Abwurfgeschwindigkeit ein prĂ€ziser Strahlmittelabwurf und damit ein optimaler Wirkungsgrad erzielt. Gleichzeitig erfolgt die Strahlmittelabgabe energieeffizient, wodurch sich Einsparungen von bis zu 25 Prozent realisieren lassen. Die beidseitig verwendbaren Wurfschaufeln werden aus einer extrem verschleißresistenten Legierung hergestellt. Die Rutten-Hochleistungsturbine erreicht dadurch – je nach eingesetztem Strahlmittel – im Vergleich zu einer herkömmlichen Turbine eine 10- bis 16-fache lĂ€ngere Standzeit. Dies erhöht die AnlagenverfĂŒgbarkeit spĂŒrbar, wĂ€hrend die Wartungskosten reduziert werden können. Auf die Anwendung abgestimmte Automatisierung FĂŒr ein komplett automatisiertes Shot Peening wurde die Standardanlage mit einem Beschickungssystem inklusive Wiegezelle und Softwareintegration erweitert. Dies ermöglicht, dass wĂ€hrend des automatischen Beladevorgangs das optimale Chargengewicht ermittelt wird. Die Steuerung passt die Strahlzeit an das Chargengewicht an. WĂ€hrend des Prozesses ist die Trommel hermetisch mit einem Deckel verschlossen. Die Drehzahl des Trommel- und des Turbinenantriebs werden ĂŒber Frequenzumrichter automatisch stufenlos angepasst. In Kombination mit der optimalen Teiledurchmischung wird bei jeder Charge ein prozesssicheres Strahlergebnis in kĂŒrzester Zeit erzielt. Dazu leistet auch die kontinuierliche Überwachung prozessrelevanter Parameter einen Beitrag. Die Strahlmittelaufbereitung ist ebenfalls auf das Gesamtsystem abgestimmt und gewĂ€hrleistet eine gleichbleibende QualitĂ€t des Strahlmittels.

Wet Blasting Technology, Part 1 – Wet Blasting Gently Delivers Dramatic Finishing Results

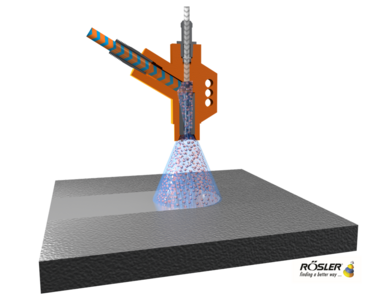
Thanks to its many technical advantages and “gentle” application, wet blasting is a versatile and fast-growing segment of the shot blasting field. Achieving precise, repeatable results with any wet blasting process requires understanding both its principles and real-world uses. With decades of experience and the latest in engineering expertise, Rosler understands how to develop efficient wet blasting machines and consumables . Learn more about wet blasting technology as we begin our five-part Wet Blasting Technology Series. How Does Wet Blasting Work? Wet blasting is a water-based method of shot blasting utilizing abrasives that are particularly suited for the finishing of delicate, precision-produced parts. Rosler Wet Blast Gun Schematic The blast medium consists of a slurry of water and an abrasive media placed in a tank. This slurry is supplied to the blast gun from the tank with a special pump and accelerated with compressed air. The compressed air creates a venturi effect at the blast gun nozzle. The accelerated slurry, pushed through the blast gun nozzle, is then thrown at the work pieces at high speed. The impact on the work piece surface creates the desired blasting effect, be it cleaning, coating preparation, cosmetic surface texturing, or peening. The concentration of abrasive media in the slurry usually amounts to 10-40% by volume. For example, 20% media and 80% water, etc. For consistent process uniformity and high-quality surface finishing of the work pieces, the control of the blasting nozzles in Rosler wet blasting machines is assumed by industrial robots or by CNC systems. Loading and unloading can also be automated in many ways, and the individual production requirements implemented. What is Wet Blasting Used for? Useful for any surface treatment task dry shot blasting is used for, wet blasting provides surface improvement, cleaning , preparation, decoating , preparation for initial coating, deflashing , and shot peening . Wet blasting is also ideal for stripping paint and coatings from delicate parts. High water content in the slurry allows wet blasting to be a lot more gentle than dry blasting. Therefore, it is ideal for processing delicate work pieces with thin walls, which, if treated with dry shot blasting, might be subject to heat warping. Wet blasting creates very smooth cosmetic finishes. To a certain degree, it can also be used for cleaning of work pieces contaminated with oil or grease, for example, for engine and transmission re-builds or aircraft MRO work . Wet blasting has also become indispensable for initial surface smoothing of additively manufactured components made from plastic and metal. Special surface finishes can be achieved by selecting different blast media materials such as ceramic beads and other mineral abrasives. In addition, the wet blasting process eliminates the risk of dry dust explosions and can ensure that you are meeting more stringent hazardous dust exposure limits. The Rosler Way With more than 80 years of experience in surface finishing, the Rosler team has expertise in the wet blasting field. To demonstrate our capabilities, we offer FREE sample processing in our global test centers . Contact us to discuss your wet blasting goals and challenges. The complete Wet Blasting Technology Series includes: Part 1 – “Wet Blasting Gently Delivers Dramatic Finishing Results.” Part 2 – “Comparing Attributes, Advantages to Dry Blasting.” Part 3 – “Technical Features, Slurry Control Achieve Precise Finishing.” Part 4 – “Typical Wet Blasting Applications.” Part 5 – “PureFinish¼ Offers Food-Grade Excellence.” Sign up for enews alerts to be notified of all Rosler blog posts!
 Reinigungszentrifuge RZ 120 M-V

Lackschlammaufbereitung mit Reinigungszentrifuge

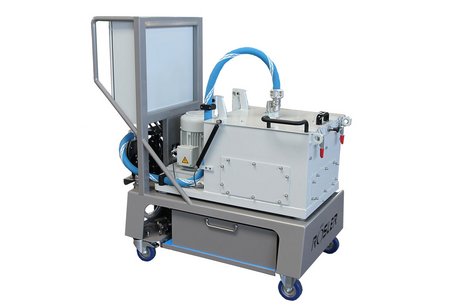
Kosten um knapp 90 Prozent gesenkt und Umwelt entlastet Die Nassauswaschung ist die Standard-Technologie, um Overspray aus Lackierkabinen abzuscheiden und aus der Anlage auszutragen. FĂŒr den Lackschlammaustrag stellte eine polnische Lackiererei von SchlammrĂ€umern auf eine Reinigungszentrifuge von Rösler um. Durch hohe Kosteneinsparungen hat sich die Investition bereits im ersten Jahr amortisiert. Gleichzeitig erfolgt die Lackschlammaufbereitung damit ressourcen- und umweltschonender sowie sauberer. 1996 startete der im polnischen Ordzin ansĂ€ssige Lohnbeschichter Hannex mit der manuellen Nasslackierung von Bauteilen fĂŒr die HausgerĂ€teindustrie. Inzwischen verfĂŒgt das Unternehmen ĂŒber hochmoderne ArbeitsplĂ€tze fĂŒr die manuelle Applikation und mehrere vollautomatische Lackierstraßen mit Sechsachs-Lackierrobotern sowie computergesteuerter FarbkĂŒche. Beschichtet werden Metall-, Kunststoff- und Glasteile mit lösemittelhaltigen und wasserbasierten Nasslacken. „Neben der HausgerĂ€teindustrie zĂ€hlen heute renommierte Unternehmen aus der Automobil- und Zulieferindustrie zu unseren Kunden, die wir weltweit beliefern“, berichtet Krzysztof Iwanicki, GeschĂ€ftsfĂŒhrer bei Hannex. Kosten und Umwelt im Fokus Um eine hohe QualitĂ€t und Wirtschaftlichkeit zu gewĂ€hrleisten, setzt das Unternehmen aktuellste Applikationstechnologie namhafter Hersteller ein. Overspray lĂ€sst sich damit zwar reduzieren, aber nicht komplett vermeiden. Die Abscheidung des Farbnebels erfolgt in klassischer Venturi-Nassauswaschung. Dabei werden die Lackpartikel mit zerstĂ€ubtem Wasser aus der Luft in der Lackierkabine gebunden und in drei bereitstehende Auffangbecken mit einem Gesamtvolumen von zehn Kubikmetern transportiert. Um das Prozesswasser stabil zu halten, war der Einsatz von Chemikalien zur pH-Korrektur wie EntschĂ€umern und Bioziden erforderlich. Koagulations- und Flockungsmittel sorgten dafĂŒr, dass sich die Lackpartikel vom Wasser trennen und als Lackschlamm aufschwimmen. Dieser Schlamm wurde von der WasseroberflĂ€che mit einem SchlammrĂ€umer in BehĂ€lter geschoben und entsorgt. Dies summierte sich auf durchschnittlich vier Tonnen Schlamm und Schmutzwasser pro Woche. Die professionelle Entsorgung der Abfallstoffe hat nicht nur enorme Kosten verursacht, sondern war ebenso wie der daraus resultierende, hohe Wasserverbrauch unter Umweltaspekten nicht optimal. Hinzu kam, dass diese Art der Lackschlammaufbereitung zu einer GeruchsbelĂ€stigung fĂŒr die Mitarbeiter fĂŒhrte. „Diese Nachteile störten mich seit lĂ€ngerem. Daher interessierte mich die Möglichkeit des Lackschlammaustrags mithilfe einer Reinigungszentrifuge sehr, ĂŒber die mich Filip Kapela, der die Rösler OberflĂ€chentechnik in Polen vertritt, 2016 informierte“, merkt Krzysztof Iwanicki an. Dieser ersten Information folgte ein gemeinsamer Besuch am Firmensitz des Anlagenbauers Rösler in Untermerzbach. Hier konnte sich Krzysztof Iwanicki live von der Arbeitsweise und LeistungsfĂ€higkeit der Zentrifugentechnik bei der Lackschlammaufbereitung ĂŒberzeugen. „Ich habe sofort meine Anforderungen definiert und mich dann fĂŒr die Zentrifuge RZ 120 M-V entschieden“, erinnert sich der GeschĂ€ftsfĂŒhrer. Effiziente Trennung von Lackschlamm und Wasser Die halbautomatische Reinigungszentrifuge ist fĂŒr einen Durchsatz von 120 Liter pro Minute ausgelegt. Das Prozesswasser wird von einer Beschickungspumpe kontinuierlich in den Zentrifugenrotor geleitet, der mit 2.750 UpM rotiert. Durch die hohe Drehzahl wird nicht nur eine hohe Abscheideleistung erzielt, es setzen sich auch sehr kleine und leichte Lackpartikel an der Rotorwandung als Schlamm ab. Der stichfeste Schlamm weist eine Restfeuchte von nur noch 20 bis 30 Prozent auf, wĂ€hrend beim Austrag mit einem SchlammrĂ€umer Restfeuchtegehalte von ĂŒber 80 Prozent erreicht werden. Nachdem die AufnahmekapazitĂ€t vom 22 kg Schlamm erreicht ist, kann der im Rotor befindliche Schlammkorb der halbautomatischen Zentrifuge einfach entnommen und entleert werden. Alternativ dazu verfĂŒgen automatische Zentrifugen fĂŒr den Schlammaustrag aus dem Rotor ĂŒber ein feststehendes SchĂ€lmesser. Es wird ĂŒber eine LinearfĂŒhrung in den langsam drehenden Rotor eingefahren und schĂ€lt den Schlamm ohne Belastung der Lagerung heraus, der dann automatisch in einen BehĂ€lter transportiert wird. Nach dem SchĂ€lvorgang wird der Rotor gespĂŒlt, um eventuell noch vorhandenen Restschmutz zu entfernen, der beim Wiederanlauf eine Unwucht und damit einen Lagerverschleiß verursachen könnte. Das von den Lackpartikeln gereinigte Wasser gelangt ĂŒber ein SchĂ€lrohr wieder zurĂŒck in den Prozess. Schnelle Amortisation und hohe Einsparungen Dass man sich bei Hannex fĂŒr eine halbautomatische Zentrifuge entschieden hat, lag einerseits an der kompakten und platzsparenden Konstruktion der Anlage, die serienmĂ€ĂŸig mit Steuerung, Prozesswasser- und Reinwassertank ausgestattet ist. Andererseits an der hohen Bediener- und Wartungsfreundlichkeit. Außerdem ermöglicht das verfahrbare Untergestell, fĂŒr das sich Hannex entschieden hat, die Anlage flexibel fĂŒr unterschiedliche Auffangbecken einzusetzen. „Der Zentrifugalprozess ist so effektiv, dass wir keine Koagulations- und Flockungsmittel fĂŒr den Lackschlammaustrag mehr benötigen. Auch auf alle weiteren Chemikalien zur Stabilisierung des Wassers in den Auffangbecken können wir verzichten. Wir verwenden jetzt nur noch Chlor zur Desinfektion des wiedergewonnenen Wassers, das kristallklar aus der Reinigungszentrifuge kommt “, berichtet Krzysztof Iwanicki. Es sind aber nicht nur die nicht mehr erforderlichen Chemikalien, die zu hohen Einsparungen fĂŒhren. Die Menge des zu entsorgenden Schlamms hat sich durch die geringe Restfeuchte ebenfalls merklich verringert. Und nicht zuletzt wird weniger Frischwasser benötigt. „Die Zentrifuge ist bei uns seit 2016 in Betrieb. Sie hat sich bereits im ersten Jahr amortisiert und wir haben die Betriebskosten der Lackschlammaufbereitung um rund 70 Prozent gesenkt. Seit dem zweiten Betriebsjahr betragen die Einsparungen 89 Prozent“, erzĂ€hlt der GeschĂ€ftsfĂŒhrer. Neben der hohen Kostenreduzierung freut sich Krzysztof Iwanicki auch ĂŒber den geringeren Ressourcenverbrauch und die Umweltentlastung, die durch die Reinigungszentrifuge erzielt wurde. All dies zusammen hat ihn dazu veranlasst, in eine weitere Zentrifuge fĂŒr die Aufbereitung des Wassers, das zur allgemeinen Reinigung der Lackierkabinen verwendet wird, zu investieren.
Wurfschaufeln mit patentierten Y-Design

Spezial-Turbinen fĂŒr das Strahlen in der Guss- und Schmiedeindustrie

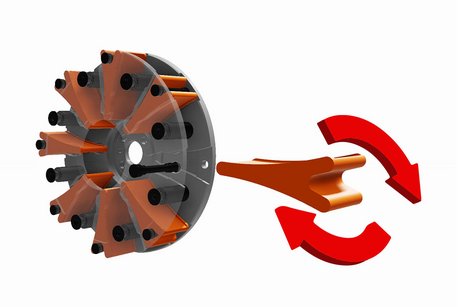
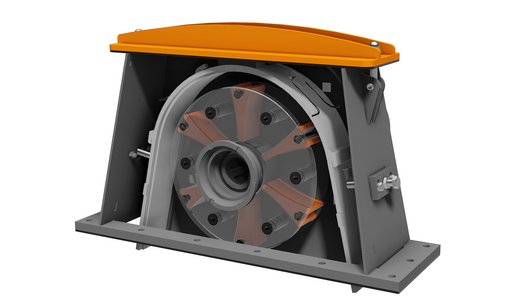
30 Prozent lĂ€ngere Standzeit und reduzierte Betriebskosten Optimal abgestimmt auf die harten Bedingungen beim Strahlen von Guss- und Schmiedeteilen ist die SpezialausfĂŒhrung der wartungsfreundlichen Strahlturbinen Gamma 400G-8 von Rösler. Durch die Ausstattung mit acht Wurfschaufeln und dem widerstandsfĂ€higen Werkstoff Werkzeugstahl wird im Vergleich zu herkömmlichen Turbinen eine um bis zu 30 Prozent lĂ€ngere Standzeit erzielt. Gleichzeitig sorgt das Y-Design der Schaufeln fĂŒr eine effektivere und energieeffizientere Strahlmittelabgabe. Ergebnis sind geringere Betriebs- und Wartungskosten sowie eine höhere AnlagenverfĂŒgbarkeit. Beim Strahlen von Guss- und Schmiedeteilen kommt es durch Sand, Oxide, Zunder und HĂ€rterĂŒckstĂ€nde unweigerlich zu einem erhöhten abrasiven Verschleiß an Strahlturbinen. Diesem Problem, aus dem erhöhte Betriebs- und Wartungskosten resultieren, hat sich die Rösler OberflĂ€chentechnik GmbH gewidmet und mit der Gamma 400G-8 eine besonders widerstandsfĂ€hige Strahlturbinen-Variante speziell fĂŒr diese Anwendungen entwickelt. Sie lĂ€sst sich herstellerunabhĂ€ngig in alle Turbinen-Strahlanlagentypen integrieren. Die bis zu einer Leistung von 37 kW direkt angetriebenen Strahlturbinen ermöglichen einen Strahlmitteldurchsatz von bis zu 460 kg/min. LĂ€ngere Standzeit durch acht Wurfschaufeln und Werkzeugstahl Ein Merkmal dieser SpezialausfĂŒhrung ist die Ausstattung mit acht Wurfschaufeln, die fĂŒr eine verbesserte Strahlmittelverteilung sorgen. DarĂŒber hinaus werden die geschmiedeten Wurfschaufeln sowie Impeller und Dosierer aus besonders verschleißarmem, hochqualitativem Werkzeugstahl gefertigt. Das TurbinengehĂ€use verfĂŒgt ĂŒber eine Auskleidung aus dem resistenten Werkstoff. Im Vergleich zu herkömmlichen Turbinen wird dadurch eine um bis zu 30 Prozent lĂ€ngere Standzeit erzielt. Hinzu kommt, dass die Wurfschaufeln durch ihr patentiertes, Y-förmiges Design von beiden Seiten genutzt werden können. Ein innovatives Schnellwechselsystem ermöglicht den schnellen und einfachen Wechsel bei eingebauter Turbine. Der sonst ĂŒbliche und zeitaufwendige Ausbau von Impeller, Dosierer und Einlaufrohr entfĂ€llt. Optimierter Wirkungsgrad und höhere Energieeffizienz Weiterer Vorteil des Y-Designs mit berechnetem KrĂŒmmungswinkel ist ein optimierter Wirkungsgrad. Dieser ergibt sich aus einer deutlich erhöhten Abwurfgeschwindigkeit und dem hochprĂ€zisen Strahlmittelabwurf. Die daraus resultierende, verbesserte Strahlleistung fĂŒhrt zu merkbar kĂŒrzeren Bearbeitungszeiten. DarĂŒber hinaus ermöglicht die energieeffiziente Strahlmittelabgabe Energieeinsparungen von bis zu 15 Prozent. Mit diesen Eigenschaften eröffnen die fĂŒr den Einsatz in Gießereien und Schmiedebetrieben maßgeschneiderten Strahlturbinen Gamma 400G-8 ein großes Potential zur Verringerung von Betriebs- und Wartungskosten bei gleichzeitiger Erhöhung der KapazitĂ€t und Wirtschaftlichkeit.

Mass Finishing Media, Part 2 – Tips for Measuring Media-to-Work Piece Ratio

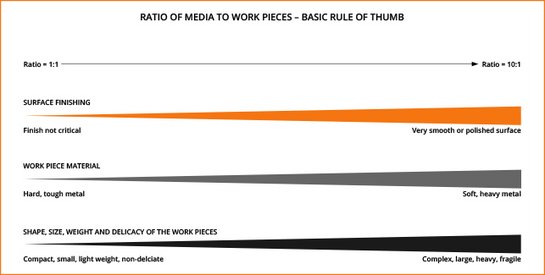
Maintaining the right ratio of media to work pieces is essential to achieving precise, repeatable results in mass finishing processes where work pieces and media loosely tumble in the processing bowl. Ensuring that the work pieces are properly embedded in the media allows the media to perform its designated grinding or polishing function as well as cushioning the work pieces from damage caused by part-on-part impingement. Building upon our last post on the series about navigating the complex media selection considerations , Rosler’s team of experts now discusses tips for determining the best media-to-work piece ratio. Basic Rule of Thumb The standard ratio of media to work pieces is around 3-to-1 by volume – meaning that the mix is 3 parts media to 1 part of work pieces – but the exact ratio varies based on the aggressiveness of finishing required as well as the work piece’s material, shape, size, weight, and delicacy or lack thereof. For simple, sturdy work pieces, the ratio may be lower than the standard while work pieces that are very delicate; made from soft, heavy metals; or must receive a high-gloss polish require a much higher ratio of 10-to-1 and higher. Typically, media-to-work piece ratios increase with the more extreme smoothing and finishing, higher material softness, large and heavy work pieces, and those with more complex or fragile construction. The basic rule of thumb for the ratio of media to work pieces in mass finishing. Pinpoint Your Ratio Determining the exact ratio for your mass finishing process requires digging a bit deeper into your specific media and machine specifications. Determine the “usable volume” in cubic feet of the processing bowl. This information is usually supplied by the equipment manufacturer. Determine the number or weight of work pieces that fit into 1 cu ft, e.g. for small parts use a 12x12x12” shipping box and transfer parts until the box is full. Use the bulk density of the specific media type to calculate the required media quantity by weight. For reference: Ceramic media = 95 - 105 lbs/cu ft Porcelain and high density media = 115 - 145 lbs/cu ft Plastic media = 70 - 85 lbs/cu ft An Example The usable volume of a processing bowl is 12 cu ft and the desired ratio is 5-to-1. Therefore, 10 cu ft of media and 2 cu ft of work pieces should be filled in the machine. We’ve determined that 50 work pieces fit into 1 cu ft so you would place 100 work pieces into the machine. If we were dealing with small, bulk goods, we would measure out 2 cu ft instead of counting individual pieces. Let’s assume we’re using ceramic media which weighs around 100 lbs/cu ft. Because we need 10 cu ft to balance out the work pieces, we will need 1,000 lbs of media. If we were using plastic media, the total would be around 750 lbs; high-density media would require about 1,400 lbs. Process Observation Once established, the initial media-to-work piece ratio must be constantly monitored. If the ratio becomes too low, new media must be added. Equipment updates may be available to help maintain the optimal media levels. For certain applications, timer- or widget-controlled media replenishment systems may be beneficial. The Rosler Way From the engineering of a mass finishing machine all the way through process refinement and service , Rosler partners with you to achieve precise and efficient results. Contact us for help with all aspects of your surface finishing process. The complete Mass Finishing Media Series includes: Part 1 – “Don't Navigate the Complex Selection Process Alone.” Part 2 – “Tips for Measuring Media-to-Work Piece Ratio.” Part 3 – “Why Discharging Undersized Media, Maintaining Media Levels are Crucial.” Sign up for enews alerts to be notified of new posts!
HP Jet Fusion 5200 Druckers

HP und AM Solutions prĂ€sentieren innovative 3D Automatic Unpacking Station fĂŒr die HP Jet Fusion 5200 Serie

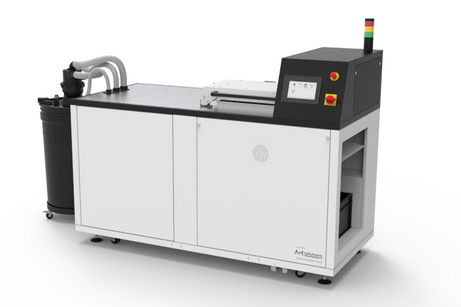
Mit der innovativen 3D Automatic Unpacking Station stellen HP und die Rösler Marke AM Solutions – 3D post processing technology das erste gemeinsam entwickelte Produkt aus der vor rund einem Jahr geschlossenen Kooperation vor. Die skalierbare, industrietaugliche Post Processing-Lösung ermöglicht das vollautomatisierte, reproduzierbare Entpacken von additiv hergestellten Teilen mittels des HP Jet Fusion 5200 3D-Druck-Systems in einem durchgĂ€ngigen Workflow. Neben einer signifikanten ProduktivitĂ€tssteigerung und einer stark verbesserten Kosteneffizienz wird zudem im Vergleich zum manuellen Entpacken eine deutlich höhere Pulver-Recyclingrate, abhĂ€ngig von der Bauteilgeometrie, erzielt. Die Produktion der 3D Automatic Unpacking Station erfolgt bei der Rösler Marke AM Solutions – 3D post processing technology am Standort Deutschland. Als weltweit fĂŒhrender Anbieter von industrietauglichen Lösungen fĂŒr den 3D-Druck und die digitale Fertigung hat HP frĂŒhzeitig erkannt, dass die Industrialisierung des 3D-Drucks nur gelingt, wenn Druck und Post Processing in einer automatisierten, skalierbaren Prozesskette abgebildet werden. Durch die vor rund einem Jahr geschlossene Kooperation mit dem auf Lösungen fĂŒr die Nachbearbeitung additiv hergestellter Teile spezialisierten Unternehmensbereich von Rösler, AM Solutions – 3D post processing technology, wurden die Voraussetzungen dafĂŒr geschaffen. Denn wĂ€hrend bei 3D-Druckern und insbesondere mit der HP Multi Jet Fusion-Technologie heute bereits Lösungen zur VerfĂŒgung stehen, die Industriestandards erfĂŒllen, war das Post Processing bisher meist mit vielen manuellen TĂ€tigkeiten verbunden. Dies Ă€ndert sich mit der innovativen 3D Automatic Unpacking Station fĂŒr die HP Jet Fusion 5200 Serie. Eingeflossen in die erste gemeinsame Maschinenentwicklung von HP und AM Solutions – 3D post processing technology sind das druck- und softwaretechnische sowie Material-Know-how von HP und die ĂŒber 80-jĂ€hrige Erfahrung in den Bereichen OberflĂ€chenbearbeitung und Maschinenbau fĂŒr industrielle Anwendungen von Rösler. Reproduzierbares, schnelles Entpacken und hohe Pulverrecyclingrate Der automatische Entpackprozess startet direkt nach dem AbkĂŒhlen des Druckjobs in der HP Natural Cooling Unit. Die Cooling Unit wird mit einem Hebelift zur 3D Automatic Unpacking Station transportiert, darauf platziert, automatisch entriegelt und der komplette Druckjob in die Station geladen. SĂ€mtliche Daten zum Druckjob werden per RFID-Tag an die Steuerung der Entpackstation ĂŒbermittelt. Dadurch wird sichergestellt, dass die baujob- und prozessbezogenen Daten verfolgt und der Prozess mit Hilfe der HP Software 3D Center fernĂŒberwacht werden kann. DarĂŒber hinaus lĂ€sst sich durch den automatisierten, teilespezifischen Entpackvorgang, abhĂ€ngig von der jeweiligen Geometrie, deutlich mehr Pulver zurĂŒckgewinnen. Das entfernte Pulver wird in der Station kontinuierlich abgesaugt und in einem externen BehĂ€lter gesammelt. Die Ausgabe der entpackten Teile erfolgt in eine Entladebox. Der volle PulverbehĂ€lter wird durch einen leeren ersetzt, und das gesammelte Pulver kann mittels BehĂ€lter ĂŒber die 3D Processing Station wieder der HP Build Unit zugefĂŒhrt werden. Die neue 3D Automatic Unpacking Station minimiert nicht nur manuelle Eingriffe, sondern reduziert auch die Prozesszeit fĂŒr bestimmte Applikationen, da der Auspackvorgang unmittelbar nach Ablauf der empfohlenen MindestkĂŒhlzeit beginnen kann. „Neue Lösungen fĂŒr skalierbares, effizientes Post Processing und die Automatisierung des Workflows sind der SchlĂŒssel, um das Potenzial der additiven Fertigung voll auszuschöpfen und in die industrielle Serienfertigung zu ĂŒberfĂŒhren“, erklĂ€rt Ramon Pastor, GM and Global Head of HP 3D Printing & Digital Manufacturing. „Mit Rösler/AM Solutions haben wir einen Partner, der mit den Industriestandards verschiedenster Branchen bestens vertraut ist und das notwendige Know-how sowohl im Bereich der OberflĂ€chenbearbeitung als auch im Maschinenbau mitbringt.“ Stephan Rösler, CEO der Rösler OberflĂ€chentechnik GmbH, merkt an: „Die extensive Expertise von HP in den Bereichen 3D-Druck, Software und digitale Fertigung ermöglicht uns, industrietaugliche Innovationen fĂŒr das 3D Post Processing zu beschleunigen und Produktentwicklungen zielgerichtet an die Anforderungen industrieller Anwender anzupassen“. Dass dies der Fall ist, bestĂ€tigt Matteo Rigamonti, GrĂŒnder von Weerg: „Die HP 3D Automatic Unpacking Station hat unsere Erwartungen an eine automatisierte Entpacklösung wirklich erfĂŒllt. Unser Auspackprozess wurde nicht nur wesentlich schneller, sondern wir können jetzt auch mehr Pulver zurĂŒckgewinnen. Das Verfahren ist prĂ€zise und funktioniert auch bei kleinen und empfindlichen Teilen.“ Das im italienischen ScorzĂš ansĂ€ssige Unternehmen fertigt tĂ€glich ca. 2.500 Teile im 3D-Druck und hat die neue Maschine bei sich vor Ort im Probebetrieb auf Herz und Nieren getestet. "Mit der Erweiterung unseres GeschĂ€fts sollen diese verbesserten Möglichkeiten uns dabei helfen, die Kundennachfrage zu erfĂŒllen und unsere Durchlaufzeiten fĂŒr die Serienproduktion zu verbessern,“ ergĂ€nzt Matteo Rigamonti.

Automotive Supplier Achieves Process Stability, High Cost Efficiency with Modular Shot Peening System

For transmission components like gears and shafts, shot peening has become an indispensable step in the overall manufacturing process. With the RWT swing table machine, Rosler developed a modular equipment concept that can be easily adapted to different technical requirements and offers a maximum in process stability paired with absolutely repeatable peening results and high cost efficiency. One of the numerous customers within the automotive industry utilizing the RWT is an Asian automotive supplier. The Need As part of a capacity expansion for minivan transmissions, this customer increased annual production to 40,000 units and decided to carry out the required shot peening operation in-house instead of subcontracting it to an external job shop. The specifications called for a system that can handle around 560,000 single work pieces per year, including 15 different types of gears and shafts. Each work piece type required the development of a specific peening program based on drawings and various work piece materials. Another requirement was the tight control of the entire peening process capable of handling gears and shafts with diameters of 12 in (300 mm), heights of 20 in (500 mm), and weights of up to 55 lb (25 kg). The Solution The customer chose the Rosler shot peening system RWT 13/4 So due to its capability and fully automatic processing. This pressure blast system includes a table with two 180° segments, each equipped with two satellite stations which allows two parts to be processed in one segment while another pair of parts is loaded/unloaded in the other segment. For complete coverage of the work pieces, the RWT is equipped with four blast nozzles – two for vertical and two for horizontal movement. Since some areas of the work pieces are completely finished before entering the machine, special wear-resistant masking is integrated into the work piece fixtures to protect the already finished surface area from being blasted. To meet all customer requirements, the system design allows the parallel use of two different blast media types or one type with different shot sizes. Rosler tested various work pieces during the course of the project. Rosler’s global test centers and the in-house X-ray diffraction measurement capabilities showed that the achieved compressive stress values were twice as high as the values stipulated by the customer. The in house X-ray diffractometer allowed Rosler to shorten the process development cycle for these transmission components. The measurement system can also be used for a variety of other parts besides gears and shafts. These can include valve and chassis springs, other chassis components, airplane turbines , and components for the energy generating industry. Rosler also offers x-ray diffraction measurements as a service . Developed for Success The RWT’s concept can easily be adapted to specific customer requirements since its swing table design is based on a modular concept developed for shot peening of rotationally symmetrical components. The RWT's blast chamber Compared to other peening systems on the market, the blast chamber contains considerably more wear protection and is easier to access for maintenance work. The pressure blast system requires a considerably lower amount of compressed air and, therefore, runs more efficiently. The RWT's monitoring and control system A comprehensive monitoring and control system measures the air volume to ensure the high process safety and consistency required for any shot peening operation. The RWT's blast nozzles The nozzles can be moved vertically and horizontally as well as pivoted at an angle from 0 to 90°. This guarantees complete coverage of all work piece surface areas over a large part size variety. The high efficiency of the pressure blast system results in significant savings in compressed air consumption. For controlling the overall peening process Rosler also uses standard components. These include the automatic control of the blast media throughput and the precise measurement of the media throwing speed directly at the nozzle exit. The Magna valves for precise dosing of the blast media as well as all media hoses can also be monitored. The RWT can be equipped with a spiral separator for discharging any broken-down blast media. The Rosler Way With more than 80 years of experience, Rosler has the knowledge and expertise to find the exact shot peening machine to meet your needs. Contact us to discuss your challenges and be sure to sign up for enews alerts to be notified of new posts! https://vimeo.com/142621047

Effiziente Alternative: Strahlanlagen-Modernisierung statt Neukauf

45 Prozent höhere Strahlleistung und ein Drittel geringere Betriebskosten durch Turbinentausch Hohe Wartungs- und Betriebskosten sowie eine nicht mehr ausreichende Strahlleistung, klassische GrĂŒnde fĂŒr die Investition in eine neue Strahlanlage. Mit dem Retrofit der vorhandenen, in einer Gießerei genutzten Anlage entschied sich ein fĂŒhrender Hersteller aus der Antriebs- und Steuerungstechnik fĂŒr eine deutlich kostengĂŒnstigere und ebenso effektive Alternative. Das Strahlsystem wurde mit den Hochleistungsturbinen Gamma 400G-8 von Rösler in GießereiausfĂŒhrung modernisiert. Das Ergebnis des Turbinentauschs sind zwei Drittel geringere Wartungs- und um ĂŒber 34 Prozent reduzierte Betriebskosten sowie eine 45 Prozent höhere Strahlleistung. Und das bei einer Amortisationszeit von nur knapp mehr als einem Jahr. Die Turbinen in Strahlanlagen sind hochbeanspruchte Bauteile. Dies fĂŒhrt im Laufe der Jahre zu immer höheren Wartungs- und Betriebskosten, auch verursacht durch einen zu hohen Energieverbrauch. Hinzu kommt, dass die Strahlleistung die KapazitĂ€ts- und QualitĂ€tsanforderungen oft nicht mehr erfĂŒllt. Um weiterhin wirtschaftlich, bedarfsgerecht und wettbewerbsfĂ€hig strahlen zu können, investieren Unternehmen ĂŒblicherweise in ein neues Strahlsystem. Modernisierungslösung und Amortisationsberechnung ĂŒberzeugten Vor dieser Problematik stand auch ein renommierter Hersteller von Steuerungs- und Antriebstechnik in einer Gießerei. Die Projektverantwortlichen des Unternehmens erfuhren durch den Kontakt mit der auf die herstellerunabhĂ€ngige Modernisierung von Strahlanlagen spezialisierten Marke TuneUp der Rösler OberflĂ€chentechnik GmbH von der Möglichkeit, dass auch Fremdfabrikate auf den aktuellen Stand der Technik gebracht werden können. Nach einer umfassenden Zustandsanalyse der vorhandenen Strahlanlage arbeiteten die Retrofit-Spezialisten nicht nur eine passende Lösung aus, sondern erstellten dafĂŒr auch eine realistische Amortisationsberechnung. Das vorgeschlagene Retrofit-Konzept ĂŒberzeugte sowohl technisch als auch wirtschaftlich. ProduktivitĂ€tssteigerung und Kostenreduzierung durch Turbinentausch Entscheidender Bestandteil der Modernisierung stellte der Austausch der beiden vorhandenen Strahlturbinen des Anlagenherstellers mit 22 kW dar. Die Entscheidung fiel dabei auf die Hochleistungsturbinen Gamma 400G-8 in widerstandsfĂ€higer GießereiausfĂŒhrung und mit einer Antriebsleistung von ebenfalls 22 kW. Sie verfĂŒgen jeweils ĂŒber acht Wurfschaufeln in einem „Y“-Design mit berechnetem KrĂŒmmungswinkel. Dadurch werden eine extrem hohe Abwurfgeschwindigkeit sowie ein hochprĂ€ziser Strahlmittelabwurf und damit ein optimaler Wirkungsgrad erzielt. Diese speziellen Eigenschaften der Gamma-Turbinen sorgen fĂŒr eine um 45 Prozent erhöhte Strahlleistung, mit der die gewĂŒnschte KapazitĂ€tssteigerung umgesetzt werden kann. Ein weiteres Plus der neuen Hochleistungsturbinen ist ihr energieeffizienter Betrieb. Er leistet einen wesentlichen Beitrag zur Verringerung der Betriebskosten, die bei rund 34 Prozent liegt. Wartungskosten um mehr als 66 Prozent reduziert Neben der Leistungssteigerung ermöglicht das außergewöhnliche Design der Wurfschaufeln, dass sie gedreht und von beiden Seiten genutzt werden können. Im Vergleich zu herkömmlichen Wurfschaufeln resultiert daraus in Kombination mit dem widerstandsfĂ€higen Material – geschmiedeter Werkzeugstahl – je nach eingesetztem Strahlmittel eine dreifach lĂ€ngere Standzeit. Der Wechsel erfolgt einfach mittels eines innovativen Schnellwechselsystems bei eingebauter Turbine. Der sonst ĂŒbliche und zeitaufwendige Ausbau von Impeller, Dosierer und Einlaufrohr entfĂ€llt. In Summe verringert dies die Wartungskosten um mehr als zwei Drittel. Schnelle Amortisation stĂ€rkt WettbewerbsfĂ€higkeit Auf Basis der bisherigen Auslastung der Strahlanlage, der durch das Retrofit erzielten ProduktivitĂ€tserhöhung und Kosteneinsparungen ist der Return on Investment (ROI) bereits nach 1,1 Jahren erreicht. Die technische AusfĂŒhrung der Anlagenmodernisierung und die schnelle Amortisation eröffnen dem Anlagenbetreiber die Möglichkeit, ErtrĂ€ge zu steigern und damit die Wettbewerbsposition zu stĂ€rken und auszubauen.

Mass Finishing Media, Part 1 – Don’t Navigate the Complex Selection Process Alone

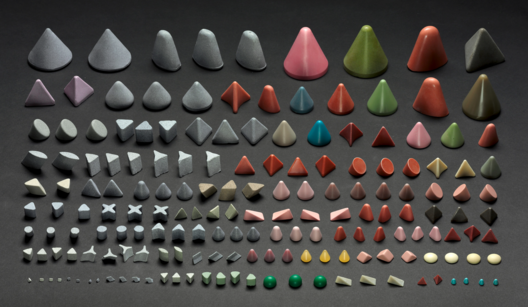
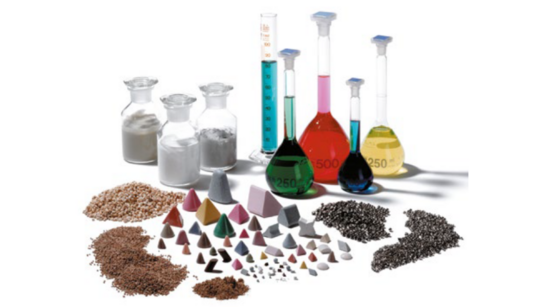
The importance of the media selection in any surface finishing process cannot be emphasized enough. These consumables are essential “precision tools” for achieving the specified finishing results. Selecting the right media is a complex task. That’s why you should consult an expert such as Rosler for guidance. Even after a mass finishing process has been established, the media status must be constantly monitored and, if necessary, corrected. When different work pieces are processed or finishing tasks are altered, exchanging the currently used media type with another may be required. Careful and collaborative media selection is crucial to a mass finishing success. Consider the Characteristics The work pieces should always be at the center of the media selection process and take into consideration its starting surface burr condition, material, shape, size, and desired surface finish. Media characteristics must complement the work piece as well as the machine being utilized. Media characteristics to consider in relation to work pieces and the machine utilized include: Bond – Ceramic media generally has a higher density than plastic media , making ceramic more aggressive. While typically more gentle, plastic media can sometimes produce unwanted foam known as “dirt foam.” Type/Abrasiveness – Deburring/edge radiusing and/or aggressive surface grinding require a more abrasive media than gentle surface smoothing. Shape – Media may have to reach very tight corners and internal passages. Choosing the right media shape is crucial for reaching all critical surface areas. Size – Always choose the largest possible media that fulfills the finishing tasks for the most efficient process. Lodging issues – Media lodged in the work piece can have disastrous consequences for downstream manufacturing. Selecting a media shape and size that prevents lodging is crucial. Color – Choosing a media color that differs from the work pieces helps identify lodging issues. Potential for damage – For delicate work pieces, gentle yet effective media must be selected to avoid bending thin walls or damaging critical sealing areas requiring a tight fit. Separation – Reliable media separation from the finished work pieces must be allowed by screens, inverse screens, magnetic separators, or, in extreme cases, manual separation. Intensity – More intensive machines such as centrifugal disc systems or drag finishers usually require smaller, less abrasive media than vibratory models such as rotary and tub vibrators . Analyze Ongoing Costs Since finishing media is a consumable that wears and must be regularly replenished, cost is an ongoing concern. In some finishing process, the expenses for media account for more than 50% of the total process costs. Therefore, it is important to select a media that is both economical and effective to maintain a viable mass finishing process. While media costs also play an important role in the selection process, media choice should never be determined by price per pound. Instead, the media cost per work piece should be a guiding factor. For example, a lower priced media might require much longer processing times or wears a lot faster and would therefore be less economical than a higher priced media that achieves the desired finishing results in less time and has a lower wear rate! Rosler Testing Center Partners in Testing Whether your process uses ceramic, plastic, or drying and polishing media , a crucial step in selecting media should always be contacting the experts, i.e. your supplier. Since a media change might require extended test trials, your supplier should partner with you to test prospective media with your specific work piece in their test lab. The Rosler Way With more than 80 years of experience in surface finishing, the Rosler team is well equipped to prove media selection guidance. We also offer FREE sample processing in our global test centers . Contact us for all of your mass finishing needs! The complete Mass Finishing Media Series includes: Part 1 – “Don't Navigate the Complex Selection Process Alone.” Part 2 – “Tips for Measuring Media-to-Work Piece Ratio.” Part 3 – “Why Discharging Undersized Media, Maintaining Media Levels are Crucial.” Sign up for enews alerts to be notified of new posts!

KapazitÀtserweiterung dank individueller Rollenbahnstrahlanlage

Heidemann Stahl- & Montagebau und BHS Sandstrahltechnik GdR zĂ€hlen dank ihrer 30-jĂ€hrigen Erfahrung auf dem Gebiet des Stahlbaus zu den absoluten Experten. Dabei realisiert das Unternehmen aus Volkmarsen bundesweit Projekte fĂŒr Industrie, Handel, Gewerbe und Landwirtschaft. Ob Hallenbau, BĂŒhnen- oder BrĂŒckenkonstruktionen, GelĂ€nder oder TribĂŒnen - die individuellen Stahlbaulösungen mĂŒssen höchsten AnsprĂŒchen an Wirtschaftlichkeit und QualitĂ€t genĂŒgen. Dementsprechend bemisst sich auch die Erwartungshaltung der Kunden an die konstante QualitĂ€t der Stahlprodukte. KapazitĂ€tserweiterung beim Entzundern, Entrosten und Reinigen Um die stetig wachsende Nachfrage aus der Stahlindustrie bedienen zu können, reichen die KapazitĂ€ten der bestehenden Strahlanlage nicht aus. „Unsere aktuelle Strahlanlage ist nur 2 Meter breit, mit der KapazitĂ€tserweiterung auf 2,5 Meter erhoffen wir uns als Dienstleister eine deutliche Steigerung des Durchsatzes. Entscheidend fĂŒr uns ist die LeistungsfĂ€higkeit, QualitĂ€t und Langlebigkeit der Anlage“, fasst Peter Heidemann, GeschĂ€ftsfĂŒhrer von BHS Sandstrahltechnik, die Anforderungen zusammen. Die rĂ€umliche Begrenzung vor Ort war eine zusĂ€tzliche Herausforderung die Rösler mit langjĂ€hriger Erfahrung und Know-how löste. Kompakt, vielseitig, individuell – Rollenbahnstrahlanlage RRB 27/6-HD-So „ Rösler Rollenbahnstrahlanlage RRB 27/6-HD-SO wurde eigens auf unsere speziellen Anforderungen angepasst“, berichtet Peter Heidemann. Eine dieser Anpassungen ermöglichte die Realisation maßgeblich. Mit einer Gesamthöhe von nur 4.800 mm passte sich die Rollenbahnstrahlanlage, speziell konstruiert in Niedrigbauweise, optimal den rĂ€umlichen Gegebenheiten an. Um das geforderte Strahlergebnis des Reinheitsgrades SA 2,5 prozesssicher zu erzielen, ist die Strahlanlage mit insgesamt sechs Gamma 400 G Turbinen im Y-Design und einer Antriebsleistung von je 22 kW ausgestattet. Diese speziell, von Rösler entwickelte Turbinentechnik, zeichnet sich vor allem durch ihre Verschleißresistenz, Wartungsfreundlichkeit und Effizienz aus. Die Gamma Turbinen aus geschmiedetem Werkzeugstahl glĂ€nzen nicht nur mit dem Dreifachen an Standzeit, sondern erzielen im Vergleich zu herkömmlichen Turbinen eine bis zu 20 Prozent höhere Strahlleistung bei geringerem Energieverbrauch. Die strömungsoptimierten Wurfschaufeln im Y-Design können schnell und unkompliziert bei Verschleiß gedreht werden. Durch eine zweifache Verwendbarkeit bringen die Rösler-Turbinen ein enormes Einsparpotential im Hinblick auf Ersatzteilkosten mit sich, gleichzeitig reduziert sich der Maschinenstillstand. Eine, serienmĂ€ĂŸig aus Manganstahl gefertigte Strahlkammer, mit zusĂ€tzlich auswechselbaren Manganstahl-Platten steigert die AnlagenverfĂŒgbarkeit um ein Weiteres. Durch die innovative Strahlkammergeometrie reduziert sich der Platzbedarf. Lediglich zwei, in der Strahlkammer angeordnete Rollen aus gehĂ€rtetem Werkzeugstahl sorgen fĂŒr einen optimalen WerkstĂŒcktransport und senken die Verschleißkosten zusĂ€tzlich. Mit individuellem Konzept ĂŒberzeugt „Mit dieser speziell fĂŒr unsere BedĂŒrfnisse ausgelegten Strahlanlage bin ich optimistisch, dass wir unsere StrahlqualitĂ€t maßgeblich verbessern können, was letztendlich sowohl zu einer QualitĂ€tssteigerung unserer Produkte sowie zu einer Erhöhung der ProduktivitĂ€t unseres Gesamtvolumens fĂŒhren wird“, erklĂ€rt Peter Heidemann, GeschĂ€ftsfĂŒhrer von BHS Sandstrahltechnik und ergĂ€nzt: „Die Firma Rösler ist auch zukĂŒnftig unser erster Ansprechpartner fĂŒr Strahltechnik. Wir schĂ€tzen in der guten Zusammenarbeit vor allem die technische Expertise und individuelle Beratung“.

Ausbildungsstart in Zeiten von Corona: Rösler OberflĂ€chentechnik begrĂŒĂŸt 16 neue Auszubildende

Trotz der anhaltenden Corona-Pandemie und der damit einhergehenden wirtschaftlich angespannten Situation hĂ€lt Rösler auch in diesem Jahr an seiner hohen Ausbildungsquote fest. „Das Prinzip der dualen Ausbildung ist eine der bedeutendsten SĂ€ulen fĂŒr junge Berufseinsteiger“, betont Ausbildungsleiterin Anja SĂŒppel und ergĂ€nzt „gerade in der aktuellen Situation ist eine zukunftsorientierte Ausbildung mit QualitĂ€t und Struktur gefragt“. Als inhabergefĂŒhrtes Familienunternehmen ermöglicht Rösler den Berufsstartern einen professionellen Start ins Berufsleben und vermittelt wĂ€hrend der Ausbildung sowohl fachliche Kenntnisse als auch die Möglichkeit, ihre Talente und Ideen zu entfalten sowie vielfĂ€ltige Kompetenzen zu erlernen. Der Ausbildungsstart beginnt am 1. September 2020 wie immer mit einem BegrĂŒĂŸungstag in Memmelsdorf – dieses Jahr unter der Einhaltung der geltenden Hygiene- und Abstandsregeln. In den folgenden Tagen verschaffen die Projekttage den Berufsstartern erste Einblicke in die wichtigsten GeschĂ€ftsbereiche des Unternehmens und bieten zudem die Möglichkeit, sich untereinander besser kennenzulernen. Dabei treffen sie in Memmelsdorf und Hausen auf engagierte Kollegen und Fachausbilder sowie auf modern eingerichtete Schulungs- und AusbildungsrĂ€ume. Auch 2021 hat das Familienunternehmen Rösler wieder AusbildungsplĂ€tze zu besetzen. Das vielfĂ€ltige Ausbildungsangebot beim Spezialisten fĂŒr OberflĂ€chentechnik reicht von unterschiedlichen Berufen des technisch-gewerblichen ĂŒber den kaufmĂ€nnischen Bereich bis hin zu dualen Studienangeboten. Ein Indikator, dass sowohl die QualitĂ€t als auch die Rahmenbedingungen in der Ausbildung bei Rösler passen, sind die hervorragenden Ergebnisse bei den letztjĂ€hrigen AbschlussprĂŒfungen. Die Rösler-Gruppe bietet fĂŒr das Jahr 2021 folgende AusbildungsplĂ€tze an: Industriekaufleute, Chemielaboranten, Technische Produktdesigner, Konstruktionsmechaniker, Industriemechaniker, FachkrĂ€fte fĂŒr Metalltechnik, Mechatroniker, Elektroniker fĂŒr Betriebstechnik, FachkrĂ€fte fĂŒr Lagerlogistik. Ein dualer Studiengang ist möglich im Bereich Wirtschaftsingenieurwesen, Wirtschaftsinformatik und Elektrotechnik.Die Partnerhochschule von Rösler ist die Duale Hochschule Mosbach in Baden-WĂŒrttemberg. Online-Bewerbung sind möglich ĂŒber die Internetseite: www.rosler.com Bei Fragen zu Ausbildung/Dualem Studium gibt Anja SĂŒppel gerne Infos unter Tel.: +49 9533 / 924-442 oder per E-Mail an: a.sueppel@rosler.com

Forge & Foundry, Part 12 – Media and Compound Selection, Effluent Handling Drive Success

Regardless of the industry , the selection of media and compounds utilized in mass finishing can elevate or hinder finishing results. The handling of effluents – used process water – also factors into a process’ efficiency and end results. With more than 80 years of experience, Rosler understands the demands of the forge and foundry industries specifically and how to achieve precise and consistent finishing results by combining the latest technology, well-designed machines, and consumables . This installment of the Forge & Foundry Blog Series highlights how careful media and compound selection along with proactive handling of effluents assist in producing mass finishing efficiencies. Ingredients for Success Media and compounds are more than just “rocks” and “soap” thrown into a mass finishing machine. Instead, these consumables are sophisticated tools that can make a mass finishing process a success or a failure. Media choice with regard to shape, size, composition, and abrasiveness is as important as selecting the right machine. Selecting the wrong media could be detrimental to the process. The level of media in a machine is equally important. If not introduced in the prescribed ratio, even the best suited media will fail to deliver the desired results. For example, increasing the ratio of media relative to the work pieces has a cushioning effect and helps prevent unwanted work piece damage in the form of nicking. Conversely, skimping on media levels can produce ineffective finishing as well as work piece damage. Much like media, the compound selection must match the work piece material. For example, aluminum die-castings require a different compound than die-castings made from magnesium. Applying compounds in the prescribed dosage is also key to maintaining finishing results. For example, insufficient compound usage can cause foaming in the machine and discoloration of finished work pieces. Handled with Care Mass finishing produces an effluent containing media and metal fines, various chemicals from the compounds, and sometimes even chelated metals. At this point a decision must be made; will the effluent be cleaned and recirculated or discharged as waste? In either case, contaminants must be removed first. When discharging as waste, all contaminants must be removed to prevent pollution issues and discharge fines. Additional mass finishing process efficiency and greater ROI can be attained by cleaning effluent for reuse. The use of centrifugal filters is an excellent treatment method for effluent which factors in added benefits including reduced water usage and compound longevity. Rosler Centrifuge Technology By removing all solids in the form of media and metal fines from the mass finishing effluent, centrifuges allow the cleaned liquid, now free of any solids, to be reused by recycling it back to the mass finishing machine. This can result in water consumption savings of more than 90 percent. Since centrifuges do not degrade the compound in the process liquid, drastically reduced usage of compounds may also be achieved. The Rosler Way Whether you need help selecting a whole mass finishing system or the consumables used within it, the Rosler team can help. Our motto of “finding a better way
” applies to big picture thinking and day-to-day machine operations. Contact us to share your needs so we can develop a solution. The complete Forge & Foundry Series includes: Part 1 – Shot Blasting Systems. Part 2 – Efficient Recycling. Part 3 – Shot Blasting & Sand Castings. Part 4 – Selecting a Shot Blasting Machine for Sand Castings. Part 5 – Cleaning Features & Dust Precautions for Sand Castings. Part 6 – Selecting a Shot Blasting Machine for Die Castings. Part 7 – Selecting a Shot Blasting Machine for Forgings, Non-Sand Castings, and Powdered Metal Components. Part 8 – Frequently Used Shot Blasting Machines for Sand Castings. Part 9 – Frequently Used Shot Blasting Machines for Forgings, Non-Sand Castings, and Powdered Metal Components. Part 10 – Shot Blasting Machines Commonly Used for Die Castings. Part 11 – Top Mass Finishing machines for Cleaning Die Castings Part 12 – Media and Compound Selection, Effluent Handling Drive Success Sign up for enews alerts to be notified of all Rosler blog posts! https://vimeo.com/467660633

Mit dem neuen Dosiersystem von Rösler gesetzeskonform arbeiten

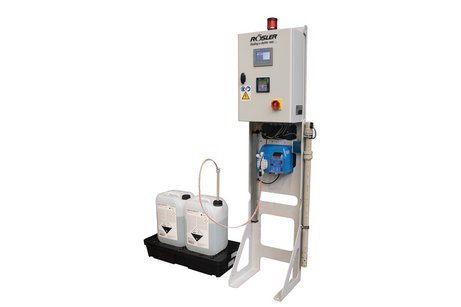
In der im August 2017 in Kraft getretenen 42. Bundesimmissionsschutzverordnung (42. BImSchV) werden vom Gesetzgeber Maßnahmen vorgeschrieben, um die Bildung von gesundheitsgefĂ€hrdenden Legionellen-StĂ€mmen zu verhindern. Dies betrifft auch das Betreiben von Nassfilter. Die Verordnung verpflichtet u. a. alle Betreiber von Nassabscheidern, regelmĂ€ĂŸig aufwendige PrĂŒfungen und Laboruntersuchungen auf Legionellen-Befall durchzufĂŒhren und zu dokumentieren. Bei Unterlassung drohen erhebliche Strafen. Unsere Lösung: Auf Grund unserer langjĂ€hrigen Erfahrung im Umgang mit Prozesswasser, haben wir fĂŒr alle Nassabscheider ein System entwickelt, dass die Entstehung von Legionellen gĂ€nzlich verhindert. Durch Einsatz unserer neuen Dosiereinheit RDS-pH 10/25 in Kombination mit unserem Verfahrensmittel Additiv RST-P1 wird der pH-Wert des Nutzwassers dauerhaft ĂŒber 10 gehalten. Dies wird automatisch dokumentiert. Das Entstehen von Legionellen wird dadurch im Vorfeld verhindert, Laboruntersuchungen können entfallen und gesetzliche Vorgaben werden zu 100 % erfĂŒllt. Ihr Nutzen: Das Entstehen von gesundheitsgefĂ€hrdenden Legionellen-StĂ€mmen wird auf einfache Weise verhindert Kosten und Aufwand fĂŒr Laboruntersuchungen entfallen Vermeidung von hohen Ausfallkosten durch eine notwendige Anlagenreinigung nach einem möglichen Legionellen-Befall Automatische Protokollierung des pH-Wertes im Nutzwasser in ein Betriebstagebuch Geringer Überwachungs- und Wartungsaufwand Kein Aufwand bei Stilllegung zur Urlaubszeit sowie bei der Wiederinbetriebnahme danach Wir beraten Sie gerne weiter. Sie erreichen uns unter der +49 9533 924-333 oder per E-Mail: service-de@rosler.com .

90 Prozent Kosteneinsparung durch Einsatz von Rösler Reinigungszentrifuge in der Glasindustrie

Einfache Handhabung dank automatischer Zentrifugentechnologie Die automatisierte RZ 150 A ist fĂŒr einen Durchsatz von 150 Liter pro Minute ausgelegt. Im Gegensatz zu herkömmlichen Anlagen, bei denen das SchĂ€lmesser ĂŒber einen Getriebemotor angetrieben wird und stĂ€ndig im Rotor mitlĂ€uft, ist es bei der RZ 150 A feststehend. Über eine LinearfĂŒhrung wird es in den langsam drehenden Rotor eingefahren und schĂ€lt den Schlamm ohne Belastung der Rotorlagerung heraus. Nach dem SchĂ€lvorgang wird der Rotor automatisch gespĂŒlt, um eventuell noch vorhandenen Restschmutz zu entfernen, der beim folgenden Wiederanlauf eine Unwucht und damit einen Lagerverschleiß verursachen könnte. Neben der hohen Kostenreduzierung lĂ€sst sich durch den automatisierten Prozess auch der Ressourcenverbrauch maßgeblich verringern. „Der Einsatz der neuen Reinigungszentrifugen gewĂ€hrleistet uns eine wesentlich energieeffizientere und kosteneinsparende Arbeitsweise. So konnten wir unsere Maschinenstillstandzeiten um knapp 90 Prozent reduzieren und zusĂ€tzlich die Kosten fĂŒr den Wasseraustausch erheblich einsparen, da das NachfĂŒllen selbst mit der Verdunstung einhergeht. Der Verbrauch von KĂŒhlmittel konnte ebenfalls massiv, von etwa 1.500 Liter auf lediglich 150 Liter pro Monat reduziert werden, was ebenso einer Einsparung von knapp 90 Prozent entspricht. Neben den erheblichen finanziellen und technologischen Vorteilen hat sich durch den Reinigungsprozess die WasserqualitĂ€t signifikant verbessert, was fĂŒr uns, als fortschrittlich denkendes Unternehmen ein enorm wichtiger Faktor ist. Das Wassersystem ist sauber, da das Wasser nicht mehr mit Kalk ĂŒberwuchert und somit frei von Partikeln ist, was sich letztendlich Ă€ußerst positiv auf die ProduktqualitĂ€t auswirkt.“, erklĂ€rt Herr Stepa, GeschĂ€ftsfĂŒhrer von HART-SM. „Bei der Reinigungszentrifuge von Rösler handelt es sich um eine innovative Lösung, die uns einen absoluten Mehrwert bietet und perfekt mit unserer Zukunftsversion, einer saubereren Umwelt, ĂŒbereinstimmt. Wir sind glĂŒcklich mit Rösler dabei einen zuverlĂ€ssigen Partner an unserer Seite zu haben“, sagt Herr Stepa. Rösler Reinigungszentrifugen – effiziente Reinigung sĂ€mtlicher IndustrieflĂŒssigkeiten Ob KĂŒhlschmiermittel, Lackschlamm, Prozesswasser aus der industriellen Teile- und OberflĂ€chenreinigung oder andere verunreinigte ProzessflĂŒssigkeiten – die Aufbereitung des Schmutzwassers hĂ€ngt entscheidend von der eingesetzten Technik ab. Der Weg zur optimalen Reinigung von IndustrieflĂŒssigkeiten fĂŒhrt dabei zwangslĂ€ufig ĂŒber die ausgereifte Zentrifugentechnik von Rösler. Um das bestmögliche Reinigungsresultat der IndustrieflĂŒssigkeit zu ermöglichen, wird dabei jede Anlage speziell nach den individuellen Anforderungen entwickelt und konzipiert. Dabei bieten die Reinigungszentrifugen von Rösler unseren Kunden nicht nur technische und wirtschaftliche VorzĂŒge, sondern schĂŒtzen durch die Einsparung von Frischwasser und Betriebshilfsstoffen, die Umwelt. Mit unserer jahrzehntelangen Erfahrung im Bereich der Zentrifugentechnik sind wir ein weltweit kompetenter Partner fĂŒr die effiziente und energiesparende Reinigung sĂ€mtlicher IndustrieflĂŒssigkeiten.

Mass Finishing Success Requires Constant Operational Focus

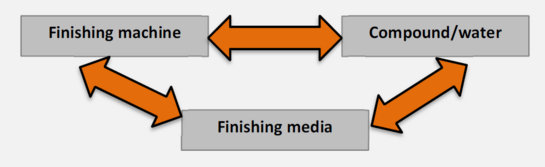
When most companies take on capital expenditure projects such as purchasing mass finishing equipment, very careful attention is paid to investing in the most productive, cost‐efficient equipment as possible to achieve the best possible quality. Operational efficiency is often another story. Once the equipment is up and running routine takes over and less attention is paid to keeping the equipment operating at its peak performance. Whether the machinery is never calibrated to reach its fullest potential or the on-going process is not carefully monitored once the process is dialed in, lacking operational focus can be costly and counterproductive. Figuratively speaking, poorly managed mass finishing operations are pouring money down the drain! Rosler works with its clients to ensure that our machinery delivers initial success and continues to provide precise, repeatable results long into the future by promoting operational attention and heading off costly mistakes. Consequences of Inattention For mass finishing processes, the lack of operational focus may take many forms individually or simultaneously, including: Reduced capacity because of processing times becoming unnecessarily longer. Overall poorer finishing qualities. Unstable processes with erratic finishing. Work pieces requiring additional reprocessing and higher rejection rates. Equipment not providing expected results and return on investment. Such operational deficiencies can cost a lot of money in the short-term when it comes to meeting client expectations and standards as well as the long-term life expectancy and usefulness of the process and machinery utilized. Identifying Issues and Opportunities Careful monitoring of the key process parameters, quick correction of any process abnormalities or “trouble shooting,” and regular preventive maintenance will ensure that a finishing process runs as intended in a cost‐efficient manner. Of course, this should not prevent a company from looking for further improvement and optimizing its current finishing operation. Technical upgrades or new, improved media and/or compounds may have become available for existing equipment which could help increase productivity, reduce costs, and improve the finishing quality. When working with a trusted partner and mass finishing expert such as Rosler, upgrades and advances can often be implemented without completely overhauling a process or purchasing entirely new systems. Optimizing Mass Finishing Operations Achieving the best results from a mass finishing process requires understanding the interaction between the various process components, including: The finishing machine itself. Compounds (liquids, recycling, powder, grinding, polishing, dry polishing, and cleaning/degreasing) and process water. Media – whether ceramic , plastic , or polishing and drying . The success of mass finishing depends on the successful pairing of machines, media, and compounds/water. The desired finishing results – deburring, edge radiusing, cleaning (de‐oiling, descaling) , and surface smoothing and/or polishing – can only be achieved if these process components are carefully calibrated with each other. More than a dozen factors are in play in a mass finishing process and enough complexity to warrant involving experts with experience. Process water from the finishing machine must also be addressed and monitored for optimum results. Depending upon the work piece’s material and original condition as well as the processes performed and consumables used, process water may be contaminated with media and metal fines, chemicals from the compounds, and even chelated metals. Before the process water can be discharged to drain or re‐used in the finishing process, it must be cleaned with a centrifuge . The Rosler Way With more than 80 years of experience, the Rosler team and worldwide Rosler Group have the knowledge and expertise to help you optimize your mass finishing process throughout the machine’s life cycle. Whether you have our equipment or a competitor’s, contact us for advice, sales, and service.