Steigende Stückzahlen erfordern automatisierte Prozesse: Strahl- und Gleitschlifftechnik im Militärfahrzeugbau
, Patrick Doliwa, Robert Städtler - Zurück zur Übersicht
Defense und Dual-Use: Neues Einsatzgebiet für bekannte Technologien
Gepanzerte Transportfahrzeuge, Kampfpanzer und Funktionsfahrzeuge wie Berge- oder Pionierpanzer müssen im Einsatz enormen Belastungen standhalten. Vom Antriebsstrang über das Fahrwerk bis zu großflächigen Strukturen trägt jedes Bauteil zur Zuverlässigkeit des Gesamtsystems, sowie zur Sicherheit der Besatzung bei – und dafür braucht es eine perfekte und anforderungsgerechte Oberflächenqualität: Sie entscheidet maßgeblich über Widerstandsfähigkeit, Lebensdauer und Funktionssicherheit unter härtesten Bedingungen.
Strahl- und Gleitschlifftechnik sind seit Langem Teil der Produktionskette bei der Herstellung gepanzerter Fahrzeuge und anderer Militärfahrzeuge. Große geschweißte Strukturbauteile wie Fahrzeugwannen, Türme sowie die Außenflächen von Waffenrohren werden ebenso gestrahlt wie Fahrwerkskomponenten, etwa Kettenglieder, Laufrollen oder Triebräder. Gussteile und Getriebekomponenten werden je nach Anforderung gestrahlt oder gleitgeschliffen. Vieles davon sind klassische Dual-Use-Anwendungen: Dieselben Anlagen und Verfahren, die sich im Nutzfahrzeug- und Maschinenbau über Jahrzehnte bewährt haben und kontinuierlich weiterentwickelt haben, eignen sich auch für die Bearbeitung der Komponenten gepanzerter Fahrzeuge. Wer etwa große Schweißkonstruktionen wie LKW-Rahmen oder Kippermulden automatisiert strahlen kann, verfügt grundsätzlich auch über die technischen Voraussetzungen für vergleichbare Bauteile aus dem Rüstungsbereich. In der Gleitschlifftechnik ist es ähnlich: Getriebegehäuse, Gussteile oder Motorenkomponenten sind aus anderen Industrien bestens bekannte Werkstücke.
Neu sind also weniger die Verfahren als die Kombination aus Bauteilgröße, Geometrie, geforderter Oberflächenqualität und Stückzahl. Die Rüstungsinvestitionen der vergangenen Jahre haben die Produktionsvolumina, vor allem in Europa, deutlich wachsen lassen, wie die Auftragsbestände großer Hersteller wie KNDS und Rheinmetall zeigen. Von den Stückzahlen der Automobilindustrie sind sie dennoch weit entfernt. Gefragt sind deshalb selten Anlagen für die Massenbearbeitung, sondern flexible Automatisierungslösungen für große, schwere Einzelteile. Die deutlich gestiegene Nachfrage fordert von den Herstellern dennoch eine signifikante Erhöhung der Fertigungskapazität bei gleichbleibend hoher Qualität. Hinzu kommt ein strukturelles Umdenken: Lange haben viele Hersteller Fertigungsschritte ausgelagert und sich auf die Endmontage konzentriert. Dass sie nun gezielt Kompetenzen zurück ins Haus holen, bringt derzeit viel Bewegung in den Markt.
Strahltechnik: Automatisierung für große Schweiß- und Gussteile

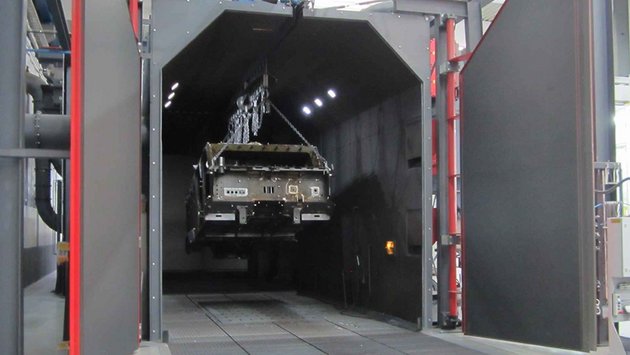
Solange Wannen und Aufbauten für die Defense-Branche nur in kleinen Stückzahlen gefertigt wurden, ließ sich die Oberflächenvorbereitung teilweise noch manuell erledigen. Vervielfacht sich die Tagesproduktion, reicht das Personal dafür nicht mehr aus, zumal manuelles Strahlen körperlich sehr belastend ist. Automatisierte Anlagen verkürzen die Bearbeitungszeiten, liefern reproduzierbare Ergebnisse und entlasten die Mitarbeitenden. Für große Schweißkonstruktionen eignet sich beispielsweise die RHBD 35/35 K. Sie kombiniert automatisiertes Turbinenstrahlen mit manuellem Nachstrahlen: Große, gut zugängliche Flächen bearbeiten die Strahlturbinen, Hinterschneidungen und schwer erreichbare Innenbereiche werden anschließend bei Bedarf von Hand partiell nachgestrahlt. Ziel ist es, Zunder und Rost vollständig zu entfernen und den Oberflächenvorbereitungsgrad Sa 2,5 nach DIN EN ISO 8501-1 zu erreichen. Dieser bildet die Grundlage für eine dauerhaft haftende Tarnlackierung.
Motorblöcke, Getriebegehäuse und andere Großgussteile fallen im Militärfahrzeugbau oft deutlich größer aus als im Automobilbereich – das Getriebe des Kampfpanzers Leopard 2 etwa füllt nahezu eine Europalette. Für solche Werkstücke kommen Manipulatorzangen mit angepassten Greifbacken zum Einsatz. Sie nehmen Teile mit mehreren hundert Kilogramm Gewicht auf, bringen sie in die Strahlkammer ein und drehen, schwenken und positionieren sie während des Strahlens gezielt. So wird Kernsand auch aus komplexen Innengeometrien zuverlässig entfernt, Strahlmittel sammelt sich nicht in Hohlräumen, und die gesamte Oberfläche wird ohne Abschattungen gleichmäßig bearbeitet.
Fahrwerkskomponenten: Reinigen und Aufrauen
Auch die Fahrwerke von Kettenfahrzeugen (im Defense-Bereich typischerweise Kampfpanzer, Schützenpanzer oder Waffenträger) brauchen eine optimierte Oberfläche. Die Kettenglieder werden nach dem Herstellungsprozess, meist durch Umformen, gestrahlt, um Zunder und Rost zu entfernen und die Oberfläche für die weiteren Prozessschritte aufzurauen.
Die Kettenglieder werden dabei einzeln gestrahlt und erst danach zur Kette montiert. Welche Anlage dafür am besten passt, hängt von der Stückzahl ab: Bei größeren Volumina bietet sich eine Durchlaufanlage wie die RMBD an, bei kleineren Mengen eine Hängebahn-Strahlanlage. Gleiches gilt für Laufrollen und Triebräder, bei denen die Losgröße über das Anlagenkonzept entscheidet.
Gleitschleifen großer Einzelteile: Wenn Standardanlagen an ihre Grenzen kommen
Auch beim Gleitschleifen lassen sich viele Verfahren aus der Automobilindustrie auf den Rüstungssektor übertragen; Defense-Kunden im In- und Ausland setzen dafür seit vielen Jahren auf Rösler-Anlagen. Die Anlagentechnik unterscheidet sich jedoch deutlich: Wo in der Automobilindustrie große Mengen kleinerer Teile in Fliehkraftanlagen bearbeitet werden, sind im Defense-Bereich eher Durchlaufanlagen für größere Einzelteile gefragt sowie Rund- und Trogvibratoren, etwa zum Entgraten und Glätten, zum Reinigen der Bauteile oder zum Entfernen leichter Rostspuren. In den Anlagen können je nach Ausführung auch sehr große Bauteile bearbeitet werden, bei Bedarf durch Trennwände voneinander separiert.

Ein spannendes Feld ist die Bearbeitung sehr großer Strukturbauteile in Trogvibratoren, die sich mithilfe von Portalkränen und Beladerobotern vollständig automatisieren lassen. Standardmäßig baut Rösler Tröge mit bis zu 7 Metern Länge. Dabei ist die Größe des Werkstücks nur ein Teil der Herausforderung, entscheidend sind die Kräfte, die im Betrieb auf den Trog wirken. So erzeugen die Unwuchtmotoren eines 7,4 Meter langen Trogvibrators eine Kraft von bis zu 196.000 N (Newton). Das entspricht der Gewichtskraft von rund 20 Tonnen, deren Richtung 25-mal pro Sekunde wechselt. Bei einem zweischichtigem Betrieb der Anlage summiert sich dies auf 360 Mio. Lastwechsel pro Jahr! Neben einem umfangreichen Standardprogramm mit verschiedenen Längen, Breiten und Antriebskonzepten, können jederzeit auch anforderungsspezifische Sondertröge hergestellt werden, welche die besonderen Anforderungen hinsichtlich Bauteilgröße, Gewicht und Bearbeitungsaufgabe perfekt erfüllen.
Der Trog muss deshalb nicht nur tragfähig, sondern vor allem dauerfest ausgelegt sein: Er darf sich unter dieser Wechsellast weder unzulässig verformen noch verwinden, und insbesondere die Schweißnähte dürfen keine Ermüdungsrisse entwickeln. Je länger der Trog, desto niedriger liegt zudem seine Biegeeigenfrequenz. Sie muss mit ausreichendem Abstand über der Erregerfrequenz bleiben, damit der Behälter nicht in Resonanz gerät.
Zugleich müssen die Antriebe ausreichend dimensioniert und so aufeinander abgestimmt sein, dass sie den gesamten Trog gleichmäßig und präzise in Schwingung versetzen.
Fazit: Zivil erprobt, militärisch gefragt

Ob großflächige Schweißkonstruktionen, schwere Gussteile oder Fahrwerkskomponenten: Strahl- und Gleitschlifftechnik bieten für die spezifischen Herausforderungen beim Bau gepanzerter Fahrzeuge zahlreiche Lösungen. Die Verfahren sind im Automobil- und Nutzfahrzeugbau seit Jahren erprobt. Nun gilt es, sie auf die Bauteilgrößen und Stückzahlen der Rüstungsindustrie zuzuschneiden und dort, wo die Dimensionen es erfordern, etwa bei den XXL-Trogvibratoren, auch technisch neue Wege zu gehen. Die gestiegene Nachfrage ist deutlich spürbar und auch eine Folge des Ausbaus der Inhouse-Kompetenzen bei den großen OEMs: Testbearbeitungen von Großkomponenten für Militärfahrzeuge waren vor einigen Jahren noch die Ausnahme. Heute gehören sie in unserem Customer Experience Center schon fast zum Alltag. Dort entwickeln wir gemeinsam mit unseren Kunden Lösungen, die exakt auf die besonderen Anforderungen ihrer Bauteile und Branche zugeschnitten sind, von der ersten Versuchsbearbeitung bis zur automatisierten Serienanlage.