Solution Finder
SOLUTION FINDER

Ihr Wegweiser durch die
Rösler-Produktwelt

Mit nur wenigen Klicks finden Sie die richtige Maschine fĂŒr Ihre Belange!

Ergebnisse: 237 Artikel - 54 Produkte

Centrifuge Technology, Part 1 – Water Cleaning Systems Replace Outdated Methods

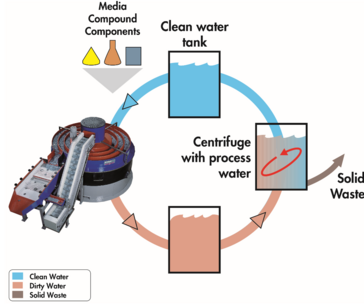
Before the “dirty” process water coming from a mass finishing operation can be discharged to sewage, it must be cleaned to meet the legal discharge limits for hazardous materials. Likewise, for cycling the water back to the mass finishing process, the process water must also be cleaned. Uncleaned process water would cause a mass finishing process to collapse very quickly. Rosler has more than 80 years of surface finishing expertise. In that time, we’ve developed countless efficiencies in both the design of our equipment and the processes they support. Centrifuge technology has long been an effective and cost-efficient tool, not only for cleaning the process water, but also for reusing it for the actual mass finishing operation. Previous Cleaning Methods To a large extent, this technology has replaced traditional waste water cleaning methods. Until recently, the most common cleaning systems for mass finishing applications were settlement tanks and flocculation (“floc & drop”) systems. Settlement Tanks In settlement tanks the “dirty” water is collected in big tanks. The solid particles suspended in the liquid settle to the bottom over time, creating a time-consuming and rather messy cleaning method. Above all, this method does not meet the legal discharge limits for removing contaminants from the solution, including: COD values (chemical oxygen demand). Solid particles. Oil. Metal. As a result, settlement tanks are rapidly being replaced by more environmentally friendly cleaning systems. “Floc & Drop” Systems “Dirty” process water is collected in a large tank in “floc & drop” systems. Flocculants are added to the water to coagulate the tiny solid particles and emulsified oil droplets into larger flocs. These flocs sink to the bottom of the tank and are then pumped to a filter press or bag. Unlike settlement tanks, water discharged from “floc & drop” systems meets legal standards and can be discharged to sewage. These systems are very labor intensive and often rely on operator to ensure all steps are taken to meet the authorized discharge limits. Other Methods & Special Uses Evaporators and membrane filtration systems are occasionally used for mass finishing operations as well. Except for settlement tanks, which are pretty much obsolete, the other waste water systems mentioned still have a place in mass finishing operations particularly for special applications. In general, these systems are costly and somewhat difficult to operate compared to centrifuges. Above all, non-centrifugal methods do not allow the recycling of the cleaned process water for reuse in the respective mass finishing process! Unique Capabilities In recent years, centrifuges (also called centrifugal filters) have proven to be the most effective, cost-efficient, and ecologically sustainable cleaning systems for the “dirty” process water generated in mass finishing operations. Centrifuges are very easy to handle and require no special knowledge to operate them. Furthermore, they require no permits from local water authorities. Centrifuge Recycling Schematic They also excel when it comes to cost savings and consumption. Centrifuge technology can reduce the water and compound consumption in mass finishing operations by up to 95%. This saves not only money but makes a substantial contribution toward environmental sustainability in manufacturing. In short, cleaning centrifuges represent a rare industrial equipment category, where economic benefits go hand-in-hand with ecological objectives and environmental stewardship! The Rosler Way “Finding a better way
” is more than a motto at Rosler; it’s our mission. The use of centrifuge technology in mass finishing operations is just one of our many innovations. Contact us today to learn how we can help solve your unique surface finishing challenges. Previous posts in the Centrifuge Technology series include: Part 1 – “Water Cleaning Systems Replace Outdated Methods.” Part 2 – “Operational and Economic Benefits of Recycling Process Water.” Part 3 – “Mechanics and Limitations of Water Recycling.” Part 4 – “Pre-Conditions and Consumables Enhance Process Efficiency.” Upcoming posts in the Centrifuge Technology series will include: Part 5 – “Potential Issues and Remedies for Water Recycling.” Sign up for enews alerts to be notified of new posts!

Rösler China und HUST kĂŒndigen strategische Zusammenarbeit bei der Entwicklung einer fortschrittlichen OberflĂ€chenbearbeitung von Flugzeugtriebwerksteilen an

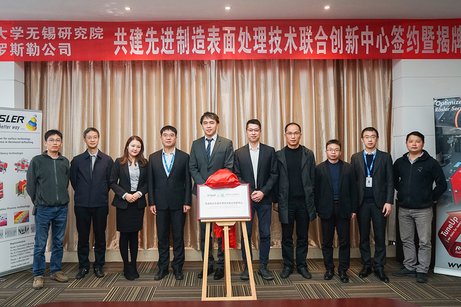
„Finding a better way” ist fester Bestandteil der Unternehmensphilosophie der Firma Rösler und somit gelebte Praxis. Dies unterstreicht die kĂŒrzlich geschlossene strategische Zusammenarbeit der chinesischen Rösler Niederlassung, Rosler Surface-Tech (Beijing) Co., Ltd., mit der renommierten Huazhong University of Science and Technology, WUXI Institute (HUST) auf dem Gebiet der fortschrittlichen OberflĂ€chenbehandlung von Flugzeugtriebwerksteilen. Als eine der Top-10-UniversitĂ€ten in China kann die HUST auf zahlreiche Forschungsleistungen im chinesischen Hightech-Sektor verweisen. Ihr Forschungsschwerpunkt liegt dabei auf den Bereichen Luft- und Raumfahrt, Medizin sowie Robotik. Seit 2019 beschĂ€ftigt sich HUST zusĂ€tzlich mit einem zukunftsorientierten Herstellungsverfahren fĂŒr Flugzeugtriebwerksteile und die ÜberfĂŒhrung dieser Technologie in die Serienfertigung. Das neue "Joint Innovation Center for Advanced Manufacturing Surface Treatment Technology" wird von HUST, AECC und der Regierung WUXIs finanziert und auf technischer Seite von Rösler China unterstĂŒtzt. Ziel des Innovationszentrums ist die Entwicklung zukunftsorientierter OberflĂ€chenbehandlungsverfahren fĂŒr BLISKs und Schaufeln. Bei einem gemeinsamen Besuch anlĂ€sslich der Einweihung stellte Yiling Sun, Generaldirektor von Rösler China, den GĂ€sten die im Einsatz befindliche Maschinenverkettung in Form eines domlosen Rundvibrators (R 420 DL), eines Transportbandes (R 360/3000 FB/T), einer Siebstation (R 12/6 SM-E) sowie einer Prozesswasserzentrifuge (Z 1000 ASS-II-Turbo) , ebenso wie den Bearbeitungsprozess im Gesamten vor. In diesem Zusammenhang wurden auch weitere Investitionen in das Innovationszentrum vereinbart. „Die strategische Partnerschaft mit Huazhong University of Science and Technology ermöglicht uns, unsere hervorragende Position in einem Ă€ußerst wichtigen Marktsegment auszubauen, indem wir zukĂŒnftig noch innovativere Lösungen auf dem Gebiet der Maschinen- und Prozessentwicklung fĂŒr die Luftfahrtindustrie anbieten können“, erklĂ€rt Stephan Rösler, GeschĂ€ftsfĂŒhrender Gesellschafter der Rösler OberflĂ€chentechnik GmbH.

Wet Blasting Technology, Part 2 – Comparing Attributes, Advantages to Dry Blasting

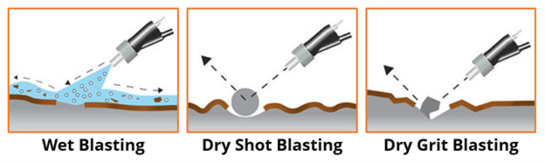
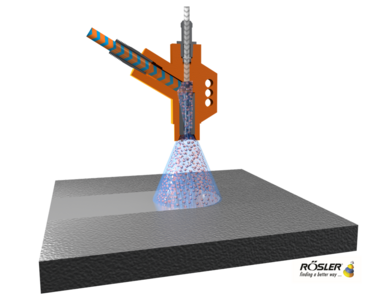
Unlike dry blasting in which only solid abrasive media is used, wet blasting processes use a slurry in which the media is embedded in water. This greatly cushions the impact energy on the work pieces, providing gentler, yet effective results for delicate work pieces. As the utilization of wet blasting increases, Rosler reminds manufacturers to review their traditional, dry shot blasting applications and consider if wet blasting could provide additional efficiencies, reduced costs, and better results. Understanding the Differences As in any surface finishing process, the starting condition of the work piece, its material composition, shape, and final finish largely dictate which finishing application is most appropriate. Understanding how the application changes the work piece is a key consideration. In wet blasting, the water cushions the impact of the media, leaving only slight or no deformation on the surface of the work piece. Due to a much higher impact energy, dry blasting with shot can cause substantial deformation of the work piece. Using grit with dry blasting creates an even higher impact energy than shot. The sharp edges of the grit media rip open the surface of the work piece. Advantages of Wet Blasting In addition to gentler delivery of media to the work piece, wet blasting technology offers several advantages. Benefits apply to the work piece itself as well as the environment the process is housed within, including: No dust – Wet blasting does not generate dust and, therefore, no dust collectors or extra environmental precautions are required. No fire/explosion risk – Fire prevention and explosion protection equipment is not required since wet blasting does not present a fire or explosion risk during operation. No media impingement – Unlike dry blasting which poses a risk of media particles embedding in the work pieces surface, causing premature corrosion and problems, with coating or painting, impingement does not occur with wet blasting. No bending/warping of heat-sensitive pieces – Dry blasting generates a lot of heat which, combined with high impact energy of the media, can cause delicate parts with thin walls to bend and warp. Wet blasting does not. Deep surface cleaning – Wet blasting provides deep surface cleaning by removing and immediately washing away any dirt and contaminants adhering to the work pieces. Handling limited amounts of grease/oil – While dry blasting requires work pieces to be completely free of grease and oil due to the risk of contaminating the blast media and causing a fire hazard, wet blasting can accommodate oil and grease to a certain degree by injecting a degreasing additive into the slurry. Exceptionally fine, uniform finishes – Wet blasting generally produces a lower surface roughness than dry blasting without jeopardizing the overall cleaning effect. Cosmetic blasting efficiency – Wet blasting is an ideal way to create a matte, yet very smooth cosmetic finish. Holding tight tolerances – The less abrasive nature of wet blasting and lack of warping/bending allows for much tighter tolerances to be held and is especially crucial when finishing delicate pieces with thin walls. Adjustable blast intensities and media concentrations – By increasing or decreasing the media concentration in the slurry and the slurry and air pressure, the wet blasting intensity can be easily adjusted. Wet Blasting Gun Schematic The Rosler Way As a trusted surface finishing source for more than 80 years, Rosler combines hard-earned expertise and cutting-edge technology to deliver precise, repeatable wet blasting machinery, consumables , and precise finishes. Consider the benefits of wet compared to dry blasting and contact us to find the right process for your surface finishing needs as well as FREE sample processing in one of our global test centers . The complete Wet Blasting Technology Series includes: Part 1 – “Wet Blasting Gently Delivers Dramatic Finishing Results.” Part 2 – “Comparing Attributes, Advantages to Dry Blasting.” Part 3 – “Technical Features, Slurry Control Achieve Precise Finishing.” Part 4 – “Typical Wet Blasting Applications.” Part 5 – “PureFinish¼ Offers Food-Grade Excellence.” Sign up for enews alerts to be notified of all Rosler blog posts!

Auch in Zeiten von Corona: Rösler ist stolz auf seine Jubilare

Die Rösler OberflĂ€chentechnik GmbH dankt 48 langjĂ€hrigen Mitarbeiterinnen und Mitarbeitern in diesen herausfordernden Zeiten fĂŒr insgesamt 975 Jahre Treue und LoyalitĂ€t – die Feierlichkeiten fanden im kleinen Rahmen unter strenger Einhaltung der Hygienevorschriften statt. Die feierliche Ehrung der Betriebszugehörigkeit und die Verabschiedung von Mitarbeitern in den Ruhestand hat bei Rösler eine lange Tradition. Angesichts der anhaltenden Corona-Pandemie musste die traditionell auf Kloster Banz stattfindende Feierlichkeit dieses Jahr leider abgesagt werden. Doch um die WertschĂ€tzung gegenĂŒber den Jubilaren zu zeigen, fanden die Ehrungen in Kleingruppen durch die entsprechenden FĂŒhrungskrĂ€fte zu separaten kurzen Terminen unter Wahrung der erforderlichen Hygieneregeln statt. In diesem Zusammenhang dankten die FĂŒhrungskrĂ€fte im Namen der Firma Rösler allen Mitarbeiterinnen und Mitarbeitern fĂŒr die jahrzehntelange Treue und deren Engagement, insbesondere in so schwierigen und unsicheren Zeiten wie diesen. Die Rösler OberflĂ€chentechnik GmbH gratuliert 
 zum 40-jĂ€hrigen BetriebsjubilĂ€um: im Werk Memmelsdorf: Bernadette Hertel, Frank Möller, Johann Wendler, RĂŒdiger Böhm sowie Karin Schaarschmidt aus dem Werk in Hausen. 
 zum 25-jĂ€hrigen BetriebsjubilĂ€um: Dirk Neupert, Ralf MĂŒller, Jan Reinmann, Reiner Kirchner, Bernd Klett, JĂŒrgen Geisler, Heiko Vogel, Georg Bornschlegel, Friedrich Steinepreis, Gerhard Wagner, Thomas Dillinger, Daniel BĂ€tz, Uwe Michael, Bodo Helmert, Andreas Ereth, Denis Dorittke, Irene Walther, Uwe Lautensack, Thomas Dreßel, Gerhard Edelmann – alle tĂ€tig im Werk Memmelsdorf – sowie Alex Britner, Eduard Neimann und Heiko Traut im Werk Hausen. 
 zum 10-jĂ€hrigen BetriebsjubilĂ€um: im Werk Memmelsdorf: Jakob Koch, Florian MĂŒller, Kathrin BĂ€tz, Matthias Voigt, Leo Higgs, Andreas Schubert, GĂŒnter Elflein, JĂŒrgen Buss, Ingo Staak, Sylvia Eichenberg, Michael Klemmt, Werner Vießmann, Igor Ratz, Daniel Jahn, Jessica Ebert, Sonja Tal, Daniel Schramm, Rainer Sauerbier, Alexander Jost und Björn Nesbor. Langfristiges Erfolgsdenken als Teil der Rösler DNA Stephan Rösler, GeschĂ€ftsfĂŒhrender Gesellschafter der Rösler OberflĂ€chentechnik GmbH, bedankte sich darĂŒber hinaus in einem schriftlichen Weihnachtsgruß bei allen Mitarbeiterinnen und Mitarbeitern fĂŒr deren Einsatz und LoyalitĂ€t. Trotz der momentan schwierigen wirtschaftlichen Situation, in welcher viele Unternehmen ihre Produktion und Neuinvestitionen deutlich zurĂŒckfahren und die Firma Rösler dadurch bedingt einen deutlichen UmsatzrĂŒckgang zum Vorjahr verzeichnen werde, ist es sein erklĂ€rtes Ziel, die Rösler Gruppe fĂŒr eine langfristige, nachhaltige und erfolgreiche Zukunft aufzustellen. So wurden zuletzt zukunftsweisende Investitionen, wie z. B. in den Bereichen Compoundfertigung, Logistik, Keramikfertigung, mechanische Fertigung, Rösler Academy, Kunststoffschleifkörperfertigung sowie in ein neues Betriebsrestaurant oder in Photovoltaikanlagen, angestoßen. Auch im jĂŒngsten GeschĂ€ftsfeld AM Solutions, welches sich mit den Herausforderungen des 3D-Drucks beschĂ€ftigt, konnte zuletzt ein prestigereiches Projekt mit dem renommierten Druckerhersteller HP erfolgreich umgesetzt werden. Er betonte zwar, dass man sicherlich keinen Einfluss auf alle Dinge habe, aber dass er und sein FĂŒhrungsteam ihr Bestes getan hĂ€tten und auch weiterhin tun, um die Zukunft der Firma Rösler erfolgreich und nachhaltig zu gestalten.

Mass Finishing Media, Part 3 – Why Discharging Undersized Media, Maintaining Media Levels Are Crucial

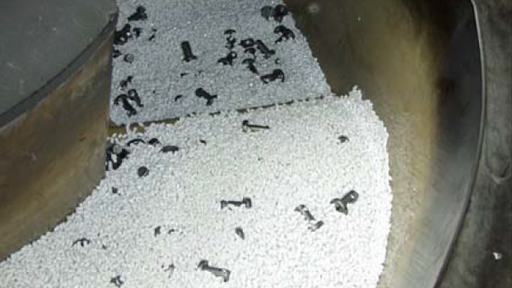
Mass finishing processes are effective because the motion of media against work pieces transforms the surface of the work pieces. The deflashing , descaling , edge rounding , polishing/smoothing , cleaning/oil removal/degreasing , and/or grinding effects change the surface of the media itself along with the work pieces. As a result, media wears down over time, losing its shape, size, and effectiveness. Known as undersized media, this worn media must be discharged and replaced with fresh media to ensure proper processing and safety. Whether a process uses ceramic , plastic , or polishing and drying media , Rosler stresses the importance of monitoring media levels and the mix of new and worn media for precise and safe mass finishing results. Worn Media Reduces Process Effectiveness Over time, media wears and becomes smaller. This undersized media can throw a process completely out of balance in several ways, including: Media lodging in the work pieces which could cause safety issues later in the process. Clogging drains within the finishing machine and causing flooding. Failing to meet finishing standards. Increasing required finishing times. Poorly selected media shapes and sizes can lead to problems such as ineffective finishing and media lodging within the work pieces as shown. Timely and effective discharge of the undersized media and replacing it with new media is, therefore, critical for the stability of any mass finishing process. Discharge can be done continuously by building suitable undersize screens into the actual mass finishing machine or in the vibratory screening unit. To prevent media clogging, undersize screens themselves must also be monitored. If lodging or clogged drains occur over time, undersize screens with larger holes should be installed. Undersized media screens allow media that is too small to be effective any longer to fall through screen holes and remove it from the media mix. In rotary vibrators with internal separation, the undersized media discharge can sometimes be inefficient. Running the complete media charge through an external vibratory screening machine equipped with special undersize screens every few days provides effective removal of undersized media and helps maintain the optimal media mix. New Media Offsets Undersized Loss Removing undersized media must be offset by the addition of new media. Without timely replacement, the media level in the machine will become lower, which may drastically impact the finishing process in several ways. Decreases in the media-to-work piece ratio will cause nicking and scratching of the work pieces. A higher portion of smaller media in the machine will prevent the process water from getting drained from the machine resulting in dirty work pieces. In vibratory machines, the spiral movement of the media/work piece mix will collapse if the media level drops too low resulting in poorer finishing results and longer cycle times. The media level in this rotary vibrator is too low In all cases, the process will completely collapse within a few days—sometimes within a few hours! Depending on the machine and media type, new media should be added at regular intervals such as with every work piece batch, once every few hours, or once a day. Your media supplier should be able to help you with frequency based on test batches and careful monitoring. Equipment updates may also be available to automate media replacement such as the installation of a timer- or weight-controlled media replenishment system to help maintain the right media working mix. The Rosler Way As a supplier of mass finishing media and machines, Rosler has the expertise to both engineer unique applications and supply the consumables and advice necessary to keep them operating efficiently. Contact us to learn how we can solve your unique challenges and meet your ongoing needs. The complete Mass Finishing Media Series includes: Part 1 – “Don't Navigate the Complex Selection Process Alone.” Part 2 – “Tips for Measuring Media-to-Work Piece Ratio.” Part 3 – “Why Discharging Undersized Media, Maintaining Media Levels are Crucial.” Sign up for enews alerts to be notified of all Rosler blog posts!
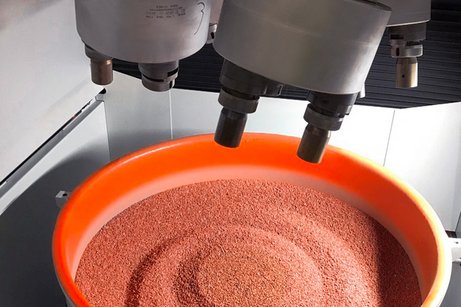
ArbeitsbehÀlter ermöglicht den Einsatz des nach dem Plug and Play-Konzept

Werkzeugstandzeit bis zu verzehnfacht und Prozesssicherheit erhöht

Verrundung von Werkzeugkomponenten im Schleppfinish-Verfahren Im Rahmen der kontinuierlichen Prozessoptimierung ersetzte voestalpine Rotec GmbH als weltweit agierender Hersteller von PrĂ€zisionsstahlrohrprodukten die manuelle Bearbeitung der Kanten von Stanzwerkzeugen durch einen automatisierten Gleitschliffprozess mit dem Schleppfinisher R 4/700 SF von Rösler. Durch die exakte Einzelteil-Bearbeitung, die trocken erfolgt, wird eine mindestens doppelte und bei verschiedenen Werkzeugen sogar bis zu zehnfache Standzeit erreicht. Der Return on Investment liegt daher deutlich unter zwei Jahren. Die voestalpine Rotec ist eine international agierende Unternehmensgruppe mit elf Produktionsstandorten in Europa, Nordamerika und Asien, die sich auf die Herstellung, Weiterverarbeitung und den Vertrieb von PrĂ€zisionsstahlrohrprodukten spezialisiert hat. Durch die Einbettung in den weltweit tĂ€tigen Stahl- und Technologiekonzern voestalpine steht Kunden das komplette Know-how vom FlĂŒssigstahl bis zur fertigen Rohrkomponente zur VerfĂŒgung. Die Entwicklung innovativer Produkte und Fertigungstechnologien erfolgt in vier Divisionen, wobei die voestalpine Rotec Gruppe, mit Hauptsitz im steirischen Krieglach, zur Metal Forming Division gehört. Hier werden neben PrĂ€zisionsstahlrohren ĂŒberwiegend sicherheitsrelevante Komponenten wie Gurtstraffer-Rohre fĂŒr die Automobilindustrie gefertigt. Die hochkomplexen Anlagen fĂŒr die Herstellung der Rohrteile werden hier ebenfalls konstruiert und gebaut. „Dabei nutzen wir kontinuierliche Prozessoptimierungen, um auch in Österreich zu international wettbewerbsfĂ€higen Kosten produzieren zu können“, merkt Hannes Winkler, Assistent der Werksleitung bei voestalpine Rotec und zustĂ€ndig fĂŒr die Prozessoptimierung, an. Kostensenkung durch Erhöhung der Werkzeugstandzeit Noch bevor sich an Stanzwerkzeugen wie Dornen und Matrizen Verschleiß einstellte, mussten diese aufgrund von KantenbrĂŒchen ersetzt werden. Die Kanten wurden zwar immer wieder manuell nachbearbeitet, was aber nicht zum gewĂŒnschten Erfolg fĂŒhrte. Bei rund 50 Millionen gefertigter Teile pro Jahr war die Werkzeugbeschaffung daher ein erheblicher Kostenfaktor. Der Prozessoptimierer suchte deshalb einen reproduzierbaren, automatisierten Prozess fĂŒr die Verrundung der Kanten, durch die eine lĂ€ngere Standzeit der Werkzeuge erreicht wird. Schleppfinishen in kosteneffizienter Trockenbearbeitung Eine Aufgabenstellung, bei der das Schleppfinishen StĂ€rken ausspielen kann. Dieses spezielle Verfahren der Gleitschlifftechnik ermöglicht komplex geformte, hochwertige WerkstĂŒcke prĂ€zise und gezielt zu bearbeiten. Exakt wiederholbare Prozessparameter gewĂ€hrleisten dabei reproduzierbare Ergebnisse. „Da ich aus einer frĂŒheren TĂ€tigkeit bei einem Motorsport-Zulieferer wusste, dass die Rösler OberflĂ€chentechnik solche Anlagen anbietet, wandte ich mich zuerst an dieses Unternehmen. SelbstverstĂ€ndlich haben wir auch mit anderen Herstellern von Gleitschlifftechnik gesprochen und Tests durchgefĂŒhrt“, erklĂ€rt Hannes Winkler. Ausschlaggebend bei der Entscheidung fĂŒr den Schleppfinisher R 4/700 SF war, dass Rösler als einziger Anbieter die Bearbeitung der Werkzeuge in einem trockenen Prozess anbieten konnte. „Diese Lösung macht die bei einer Nassbearbeitung erforderlichen Komponenten fĂŒr die Aufbereitung des Prozesswassers ĂŒberflĂŒssig. Sie ist daher sowohl im Invest als auch bei den laufenden Betriebskosten gĂŒnstiger. Die QualitĂ€t und Lebensdauer der Anlagen sowie ihre hohe VerfĂŒgbarkeit haben ebenfalls eine Rolle gespielt“, ergĂ€nzt Hannes Winkler. Automatisierte, an unterschiedliche Werkzeuge anpassbare Bearbeitung Der kompakte, nach dem Plug and Play-Konzept gestaltete Schleppfinisher verfĂŒgt ĂŒber ein Karussell fĂŒr vier Arbeitsspindeln mit jeweils drei Teileaufnahmen. Das Karussell und die Arbeitsspindeln sind mit separaten Antriebsmotoren ausgestattet, sodass deren Bewegungen individuell und unabhĂ€ngig voneinander einstellbar sind. Unter dem schnell mit einem FlurfördergerĂ€t wechselbaren ArbeitsbehĂ€lter befindet sich ein Vibrationsmotor, der fĂŒr eine optimale Durchmischung des Bearbeitungsmediums – hier Walnussschalengranulat und Korund – sorgt. FĂŒr den Prozess werden die zu bearbeitenden Werkzeuge manuell in teilespezifische WerkstĂŒckhalterungen gespannt und an die Aufnahmen der Arbeitsspindeln angekoppelt. Der Mitarbeiter fĂ€hrt die Spindeln dafĂŒr per Knopfdruck direkt zur Be- und Entladeposition, sodass die BestĂŒckung ergonomisch, einfach und schnell durchgefĂŒhrt werden kann. Nach dem Start des entsprechenden Bearbeitungsprogramms, das in der frei programmierbaren Anlagensteuerung hinterlegt ist, fahren die Spindeln rotierend in das Bearbeitungsmedium. Karussell und Spindel bewegen sich jeweils in der definierten Drehzahl gegenlĂ€ufig. Nach etwa der HĂ€lfte der Bearbeitungszeit – sie liegt je nach Werkzeug zwischen 15 und 45 Minuten – erfolgt ĂŒblicherweise eine Drehrichtungsumkehr. Dies gewĂ€hrleistet, dass die Kanten der Werkzeuge von allen Seiten gleichmĂ€ĂŸig bearbeitet werden. Kontinuierlich steigendes Bearbeitungsspektrum verkĂŒrzt Amortisationszeit Vorgesehen war der Einsatz der Anlage anfĂ€nglich fĂŒr etwa fĂŒnf Highrunner-Werkzeuge. „Durch die sehr guten Ergebnisse der maschinellen Bearbeitung hat sich die Standzeit dieser Komponenten mindestens verdoppelt und bei einigen Werkzeugen sogar verzehnfacht. Inzwischen arbeiten wir seit einem halben Jahr mit der Anlage und haben das zu bearbeitende Werkzeugspektrum auf rund 20 Teile erhöht. Die Amortisationszeit liegt daher mittlerweile bei deutlich unter zwei Jahren und verkĂŒrzt sich mit jedem Teil, das hinzukommt, weiter“, berichtet Hannes Winkler. Dies hat auch dazu gefĂŒhrt, dass Rösler in der Unternehmensgruppe als Anlagenlieferant fĂŒr diese Anwendung gelistet ist. Neben der Bearbeitung von weiteren Werkzeugen hat der Prozessoptimierer auch eine Polieranwendung im Blick. „Wir fĂŒhren dazu derzeit Versuche durch. Sollten die Ergebnisse positiv sein, werden wir einen zweiten ArbeitsbehĂ€lter fĂŒr das dafĂŒr erforderliche Bearbeitungsmedium beschaffen. Das ist auch ein Vorteil dieser Anlage, dass der BehĂ€lter einfach ausgetauscht werden kann und wir so unkompliziert von einer zur anderen Anwendung wechseln können“, merkt Hannes Winkler abschließend an.

Monitor Wear Linings to Maintain Process Efficiency, Increase Equipment Longevity

Mass finishing machinery is a major investment for most companies. Proper maintenance and preventative repairs over the life of these useful and necessary machines will greatly improve the return on such investments, drive productivity, and extend the working life of the equipment itself. Rosler stresses the need to regularly inspect the linings of vibratory tubs and troughs to identify repairable issues before permanent damage occurs. Media-Induced Wear To effectively finish work pieces, media must be matched to the specific finishing task and initial state of a work piece. For example, media used for deburring/edge radiusing and surface grinding can be very abrasive. If not properly protected by a suitable wear lining, the steel construction of a work bowl would be completely worn through in a few hours by contact with the media and work pieces. Polyurethane and, to a certain degree, rubber are excellent lining materials providing wear protection for thousands of operating hours. Even these materials wear though and must be periodically replaced with a new lining. (More information about specifying liner materials is available in a previous blog post .) Maintaining Process Stability Checking your work bowl lining for wear and replacing it in a timely manner is essential for the stability of your mass finishing process as a whole. In addition to worn work bowls, failure to ensure a proper protective lining can create other problems including: Work pieces getting stuck in the machine and, therefore, jeopardizing the integrity of different work piece batches. Media, water, and process chemicals can leak from the machine if the metal processing bowl is worn through and holes or cracks appear. Severe machine malfunction can occur when media or parts can get trapped in worn spots during the separation phase when the finished work pieces are separated from the media. Damage to the work bowl that is beyond repair, causing an unnecessary downtime and requiring costly replacement parts. A weakened bowl can crack and make the entire machine unusable Check your bowl lining at least monthly for wear or rips. Especially the areas around drains, the parts loading chute, and around the unload areas will see the highest wear. The “nail test” makes checking the liner thickness easy. Push a nail trough the liner until you hit the base metal and record the thickness of the liner. Keep track of the liner thickness over time to predict when you will need to replace your liner. Just as optimal media mix must be regularly monitored, so must the condition of a work bowl. If not, the entire process and downstream operations may suffer. Reline Expertise This work bowl is being relined with sprayed‐on polyurethane at a Rosler reline shop. Rosler maintains a shop offering reline services for work bowls of all types and makes. With the unique Rosler ThermoStrip procedure, we can patch and repair worn work bowls to restore process efficiency and extend the life of your equipment whether Rosler designed it or not. The Rosler Way Our worldwide network of service providers is positioned to provide expert service and guidance. Contact us to discuss how we improve your process and increase the lifespan of your equipment.
Technologiezentrum AM Solutions

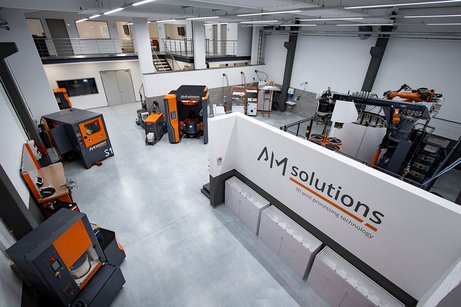
Rösler-Marke AM Solutions – 3D post processing technology mit neuem Technologiezentrum

Optimale Bedingungen fĂŒr die Prozess- und Produktentwicklung fĂŒr das 3D post processing Mit ihrem neuen Technologiezentrum setzt AM Solutions – 3D post processing technology ein Benchmark fĂŒr die Entwicklung und Auslegung von Prozessen und Produkten fĂŒr die Nachbearbeitung additiv gefertigter Bauteile. DafĂŒr sorgt die komplette Ausstattung entlang der gesamten Prozesskette mit modernster Software fĂŒr die Konstruktion, verschiedenen Drucktechnologien sowie einem einzigartigen Nachbearbeitungs-Bereich. In diesem kommt das gesamte Maschinenportfolio von AM Solutions – 3D post processing technology und somit unterschiedlichste Technologien zur Nachbearbeitung zum Einsatz. Ob aus metallischen Werkstoffen oder Kunststoffen – mittels Additive Manufacturing lassen sich Bauteile mit spezifischen Materialeigenschaften schnell und flexibel herstellen. Die OberflĂ€chen der Komponenten mĂŒssen dabei nicht nur sehr unterschiedliche, sondern auch immer höhere Anforderungen erfĂŒllen, insbesondere was die Nachbearbeitung der 3D-gedruckten Teile betrifft. Dieser Entwicklung trĂ€gt AM Solutions – 3D post processing technology mit einem neuen, komplett ausgestatteten Technologiezentrum am Standort Untermerzbach Rechnung. Moderne Technologie entlang der AM-Prozesskette Im Versuchszentrum mit einer FlĂ€che von rund 400 Quadratmetern bildet der auf 3D Post Processing-Lösungen spezialisierte Unternehmensbereich der Rösler-Gruppe die gesamte Prozesskette der additiven Fertigung ab. “Da es unser Anspruch ist, den bestmöglichen Nachbearbeitungsprozess fĂŒr unsere Kunden zu entwickeln, ist es unerlĂ€sslich, die gesamte Prozesskette der additiven Fertigung im Detail zu verstehen und abbilden zu können, um so die verschiedensten Einflussfaktoren berĂŒcksichtigen zu können,“ erklĂ€rt Manuel Laux, Abteilungsleiter AM Solutions. Um dies zu gewĂ€hrleisten, wurden auch bauseitig alle möglichen Vorkehrungen getroffen, sodass z. B. durch entsprechende LĂŒftungssysteme die Temperatur und Luftfeuchtigkeit im Druckbereich auf konstantem Niveau gehalten wird. Konstruktion, Vorbereitung und Topologieoptimierung erfolgen mit der CAD-Software Siemens NX. Der 3D-Scanner Atos von GOM ermöglicht die schnelle und prĂ€zise Optimierung von KonstruktionsablĂ€ufen und dient darĂŒber hinaus auch dem Zwecke der QualitĂ€tssicherung. Die Druckbereiche sind strikt nach Materialien getrennt und in schwingungsentkoppelten Bereichen aufgestellt. Der Druck metallischer Bauteile erfolgt mittels einer EOS M290 Anlage, wĂ€hrend bei der Herstellung von Kunststoffbauteilen ein Polyjet-Drucker Objet 260 Connex 3 von Stratasys, ein Multi Jet Fusion-Drucker HP Jet Fusion 3D 5200 von HP sowie ein FDM Drucker zum Einsatz kommen. FĂŒr die Auswahl und Auslegung von technisch und wirtschaftlich optimalen, automatisierten Nachbearbeitungsprozessen stehen die gesamten Eigenentwicklungen in Form einer S1, S2 und S3 sowie M1, M2 und M3 von AM Solutions – 3D post processing technology fĂŒr Versuche zur VerfĂŒgung. DarĂŒber hinaus ist das State of the Art Testzentrum mit verschiedensten Lösungen der Partner GPAINNOVA und PostProcess Technologies ausgestattet. Dazu zĂ€hlen eine DLyte 100 und, als erste Installation ĂŒberhaupt weltweit, eine DLyte 10.000 sowie die Maschinenlösungen DEMI, DECI, DECI Duo und Rador von PostProcess Technologies. Das neue Technologiezentrum bietet damit beste Voraussetzungen fĂŒr die effiziente Entwicklung und Auslegung sowie Optimierung kundenspezifischer Prozesse und Produkte fĂŒr die Nachbearbeitung additiv gefertigter Bauteile. Das Spektrum reicht vom Entpacken und Entfernen von StĂŒtzstrukturen sowie von Restpulver und angesinterten Partikeln ĂŒber die Reinigung, GlĂ€ttung und Kantenverrundung bis zum OberflĂ€chenfinish. Dass AM Solutions – 3D post processing technology mit dem neuen Technologiezentrum die Anforderungen und WĂŒnsche des Marktes erfĂŒllt, zeigt die Zahl der bereits durchgefĂŒhrten Kundenversuche und Anfragen. Um Besuchern und Mitarbeitern auch in Corona-Zeiten einen bestmöglichen Gesundheitsschutz zu gewĂ€hrleisten, erfolgen die Tests und Kundenbesuche natĂŒrlich unter BerĂŒcksichtigung eines entsprechenden Sicherheits- und Hygienekonzepts.
Multi-Tumbler RMT 70

Intelligente Multi-Tumbler-Lösung fĂŒr einen reproduzierbaren Shot Peening-Prozess von Federbandschellen

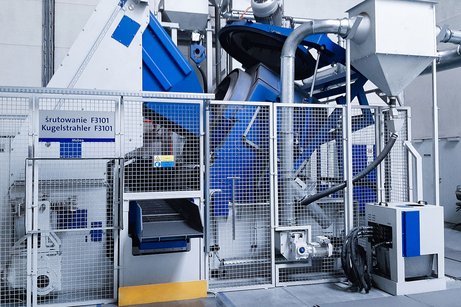
Schnelle, effiziente und schonende Chargenbearbeitung Durch Shot Peening erhöht ein weltweit agierender Automobilzulieferer die Zugfestigkeit von Federbandschellen. Das Unternehmen investierte dafĂŒr in seinem polnischen Werk in eine zweite Strahlanlage von Rösler. Der mit einer extrem verschleißresistenten Hochleistungsturbine ausgestattete Multi-Tumbler RMT 70 wurde fĂŒr einen vollautomatischen Prozess inklusive Be- und Entladen ausgelegt. Dank einer vorab erfolgten Simulation werden die Teile in der Drehtrommel perfekt durchgemischt. Dies sorgt fĂŒr eine prozesssichere sowie schonende Chargenbearbeitung und verkĂŒrzt die Strahlzeit. Geht es um die Entwicklung und Herstellung von Automobilkomponenten, die zu einer Gewichtsreduzierung und einem verringerten CO2-Ausstoß beitragen, zĂ€hlt die global tĂ€tige Mubea-Unternehmensgruppe zu den WeltmarktfĂŒhrern. Das Produktprogramm umfasst Bauteile fĂŒr das Fahrwerk, die Karosserie und den Antrieb. Neben dem Automobilbereich fertigt die Gruppe Komponenten und Baugruppen fĂŒr die Luftfahrt- und HausgerĂ€teindustrie sowie individuelle Lösungen fĂŒr Anwendungen in der allgemeinen Industrie. Mit ĂŒber 700 Varianten bietet Mubea auch das weltweit grĂ¶ĂŸte Portfolio an Federbandschellen. Gefertigt werden von diesen Schlauch-Stutzen-Verbindungselementen mehr als eine Milliarde pro Jahr an Standorten in Europa, Asien, Nord- und SĂŒdamerika. Simulation verkĂŒrzt Strahlzeit beim Shot Peening von Federbandschellen Damit die aus hochfestem, legiertem Federstahl hergestellten Teile den wechselnden Belastungen in Fahrzeugen dauerhaft standhalten, wird ihre Zugfestigkeit durch einen Shot-Peening-Prozess verbessert. Die Mubea Automotive Poland sp. zo.o. investierte dafĂŒr in eine zweite Strahlanlage von Rösler und entschied sich fĂŒr einen Multi-Tumbler RMT 70, in dem die Federbandschellen als Charge mit einem maximalen Gewicht von 1.800 kg vollautomatisiert bearbeitet werden können. Ausschlaggebend war die konkurrenzlose Strahltrommel-Geometrie. Die Teiledurchmischung wurde mittels einer Simulation des Laufverhaltens der WerkstĂŒcke in der Trommel optimiert und dadurch die Bearbeitungszeit verkĂŒrzt. Die AusfĂŒhrung der Strahltrommel leistet ebenfalls einen Beitrag zur erhöhten ProduktivitĂ€t: Sie verhindert, dass sich Teile verklemmen und es dadurch zu Ausschuss kommt. Hohe Wirtschaftlichkeit und verringerter Wartungsaufwand Speziell auf die hohen Anforderungen von Mubea Automotive Poland ausgelegt, ist auch die Ausstattung mit der Long Life Strahlturbine Rutten mit einer Antriebsleistung von 30 kW und Y-förmigen Wurfschaufeln. Durch den berechneten KrĂŒmmungswinkel der Schaufeln wird bei maximaler Abwurfgeschwindigkeit ein prĂ€ziser Strahlmittelabwurf und damit ein optimaler Wirkungsgrad erzielt. Gleichzeitig erfolgt die Strahlmittelabgabe energieeffizient, wodurch sich Einsparungen von bis zu 25 Prozent realisieren lassen. Die beidseitig verwendbaren Wurfschaufeln werden aus einer extrem verschleißresistenten Legierung hergestellt. Die Rutten-Hochleistungsturbine erreicht dadurch – je nach eingesetztem Strahlmittel – im Vergleich zu einer herkömmlichen Turbine eine 10- bis 16-fache lĂ€ngere Standzeit. Dies erhöht die AnlagenverfĂŒgbarkeit spĂŒrbar, wĂ€hrend die Wartungskosten reduziert werden können. Auf die Anwendung abgestimmte Automatisierung FĂŒr ein komplett automatisiertes Shot Peening wurde die Standardanlage mit einem Beschickungssystem inklusive Wiegezelle und Softwareintegration erweitert. Dies ermöglicht, dass wĂ€hrend des automatischen Beladevorgangs das optimale Chargengewicht ermittelt wird. Die Steuerung passt die Strahlzeit an das Chargengewicht an. WĂ€hrend des Prozesses ist die Trommel hermetisch mit einem Deckel verschlossen. Die Drehzahl des Trommel- und des Turbinenantriebs werden ĂŒber Frequenzumrichter automatisch stufenlos angepasst. In Kombination mit der optimalen Teiledurchmischung wird bei jeder Charge ein prozesssicheres Strahlergebnis in kĂŒrzester Zeit erzielt. Dazu leistet auch die kontinuierliche Überwachung prozessrelevanter Parameter einen Beitrag. Die Strahlmittelaufbereitung ist ebenfalls auf das Gesamtsystem abgestimmt und gewĂ€hrleistet eine gleichbleibende QualitĂ€t des Strahlmittels.

Wet Blasting Technology, Part 1 – Wet Blasting Gently Delivers Dramatic Finishing Results

Thanks to its many technical advantages and “gentle” application, wet blasting is a versatile and fast-growing segment of the shot blasting field. Achieving precise, repeatable results with any wet blasting process requires understanding both its principles and real-world uses. With decades of experience and the latest in engineering expertise, Rosler understands how to develop efficient wet blasting machines and consumables . Learn more about wet blasting technology as we begin our five-part Wet Blasting Technology Series. How Does Wet Blasting Work? Wet blasting is a water-based method of shot blasting utilizing abrasives that are particularly suited for the finishing of delicate, precision-produced parts. Rosler Wet Blast Gun Schematic The blast medium consists of a slurry of water and an abrasive media placed in a tank. This slurry is supplied to the blast gun from the tank with a special pump and accelerated with compressed air. The compressed air creates a venturi effect at the blast gun nozzle. The accelerated slurry, pushed through the blast gun nozzle, is then thrown at the work pieces at high speed. The impact on the work piece surface creates the desired blasting effect, be it cleaning, coating preparation, cosmetic surface texturing, or peening. The concentration of abrasive media in the slurry usually amounts to 10-40% by volume. For example, 20% media and 80% water, etc. For consistent process uniformity and high-quality surface finishing of the work pieces, the control of the blasting nozzles in Rosler wet blasting machines is assumed by industrial robots or by CNC systems. Loading and unloading can also be automated in many ways, and the individual production requirements implemented. What is Wet Blasting Used for? Useful for any surface treatment task dry shot blasting is used for, wet blasting provides surface improvement, cleaning , preparation, decoating , preparation for initial coating, deflashing , and shot peening . Wet blasting is also ideal for stripping paint and coatings from delicate parts. High water content in the slurry allows wet blasting to be a lot more gentle than dry blasting. Therefore, it is ideal for processing delicate work pieces with thin walls, which, if treated with dry shot blasting, might be subject to heat warping. Wet blasting creates very smooth cosmetic finishes. To a certain degree, it can also be used for cleaning of work pieces contaminated with oil or grease, for example, for engine and transmission re-builds or aircraft MRO work . Wet blasting has also become indispensable for initial surface smoothing of additively manufactured components made from plastic and metal. Special surface finishes can be achieved by selecting different blast media materials such as ceramic beads and other mineral abrasives. In addition, the wet blasting process eliminates the risk of dry dust explosions and can ensure that you are meeting more stringent hazardous dust exposure limits. The Rosler Way With more than 80 years of experience in surface finishing, the Rosler team has expertise in the wet blasting field. To demonstrate our capabilities, we offer FREE sample processing in our global test centers . Contact us to discuss your wet blasting goals and challenges. The complete Wet Blasting Technology Series includes: Part 1 – “Wet Blasting Gently Delivers Dramatic Finishing Results.” Part 2 – “Comparing Attributes, Advantages to Dry Blasting.” Part 3 – “Technical Features, Slurry Control Achieve Precise Finishing.” Part 4 – “Typical Wet Blasting Applications.” Part 5 – “PureFinish¼ Offers Food-Grade Excellence.” Sign up for enews alerts to be notified of all Rosler blog posts!
 Reinigungszentrifuge RZ 120 M-V

Lackschlammaufbereitung mit Reinigungszentrifuge

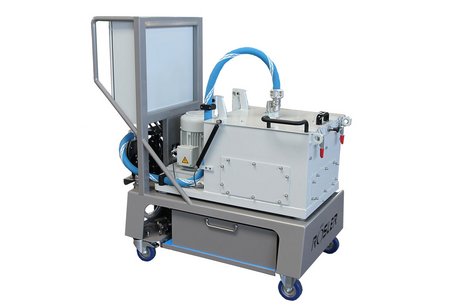
Kosten um knapp 90 Prozent gesenkt und Umwelt entlastet Die Nassauswaschung ist die Standard-Technologie, um Overspray aus Lackierkabinen abzuscheiden und aus der Anlage auszutragen. FĂŒr den Lackschlammaustrag stellte eine polnische Lackiererei von SchlammrĂ€umern auf eine Reinigungszentrifuge von Rösler um. Durch hohe Kosteneinsparungen hat sich die Investition bereits im ersten Jahr amortisiert. Gleichzeitig erfolgt die Lackschlammaufbereitung damit ressourcen- und umweltschonender sowie sauberer. 1996 startete der im polnischen Ordzin ansĂ€ssige Lohnbeschichter Hannex mit der manuellen Nasslackierung von Bauteilen fĂŒr die HausgerĂ€teindustrie. Inzwischen verfĂŒgt das Unternehmen ĂŒber hochmoderne ArbeitsplĂ€tze fĂŒr die manuelle Applikation und mehrere vollautomatische Lackierstraßen mit Sechsachs-Lackierrobotern sowie computergesteuerter FarbkĂŒche. Beschichtet werden Metall-, Kunststoff- und Glasteile mit lösemittelhaltigen und wasserbasierten Nasslacken. „Neben der HausgerĂ€teindustrie zĂ€hlen heute renommierte Unternehmen aus der Automobil- und Zulieferindustrie zu unseren Kunden, die wir weltweit beliefern“, berichtet Krzysztof Iwanicki, GeschĂ€ftsfĂŒhrer bei Hannex. Kosten und Umwelt im Fokus Um eine hohe QualitĂ€t und Wirtschaftlichkeit zu gewĂ€hrleisten, setzt das Unternehmen aktuellste Applikationstechnologie namhafter Hersteller ein. Overspray lĂ€sst sich damit zwar reduzieren, aber nicht komplett vermeiden. Die Abscheidung des Farbnebels erfolgt in klassischer Venturi-Nassauswaschung. Dabei werden die Lackpartikel mit zerstĂ€ubtem Wasser aus der Luft in der Lackierkabine gebunden und in drei bereitstehende Auffangbecken mit einem Gesamtvolumen von zehn Kubikmetern transportiert. Um das Prozesswasser stabil zu halten, war der Einsatz von Chemikalien zur pH-Korrektur wie EntschĂ€umern und Bioziden erforderlich. Koagulations- und Flockungsmittel sorgten dafĂŒr, dass sich die Lackpartikel vom Wasser trennen und als Lackschlamm aufschwimmen. Dieser Schlamm wurde von der WasseroberflĂ€che mit einem SchlammrĂ€umer in BehĂ€lter geschoben und entsorgt. Dies summierte sich auf durchschnittlich vier Tonnen Schlamm und Schmutzwasser pro Woche. Die professionelle Entsorgung der Abfallstoffe hat nicht nur enorme Kosten verursacht, sondern war ebenso wie der daraus resultierende, hohe Wasserverbrauch unter Umweltaspekten nicht optimal. Hinzu kam, dass diese Art der Lackschlammaufbereitung zu einer GeruchsbelĂ€stigung fĂŒr die Mitarbeiter fĂŒhrte. „Diese Nachteile störten mich seit lĂ€ngerem. Daher interessierte mich die Möglichkeit des Lackschlammaustrags mithilfe einer Reinigungszentrifuge sehr, ĂŒber die mich Filip Kapela, der die Rösler OberflĂ€chentechnik in Polen vertritt, 2016 informierte“, merkt Krzysztof Iwanicki an. Dieser ersten Information folgte ein gemeinsamer Besuch am Firmensitz des Anlagenbauers Rösler in Untermerzbach. Hier konnte sich Krzysztof Iwanicki live von der Arbeitsweise und LeistungsfĂ€higkeit der Zentrifugentechnik bei der Lackschlammaufbereitung ĂŒberzeugen. „Ich habe sofort meine Anforderungen definiert und mich dann fĂŒr die Zentrifuge RZ 120 M-V entschieden“, erinnert sich der GeschĂ€ftsfĂŒhrer. Effiziente Trennung von Lackschlamm und Wasser Die halbautomatische Reinigungszentrifuge ist fĂŒr einen Durchsatz von 120 Liter pro Minute ausgelegt. Das Prozesswasser wird von einer Beschickungspumpe kontinuierlich in den Zentrifugenrotor geleitet, der mit 2.750 UpM rotiert. Durch die hohe Drehzahl wird nicht nur eine hohe Abscheideleistung erzielt, es setzen sich auch sehr kleine und leichte Lackpartikel an der Rotorwandung als Schlamm ab. Der stichfeste Schlamm weist eine Restfeuchte von nur noch 20 bis 30 Prozent auf, wĂ€hrend beim Austrag mit einem SchlammrĂ€umer Restfeuchtegehalte von ĂŒber 80 Prozent erreicht werden. Nachdem die AufnahmekapazitĂ€t vom 22 kg Schlamm erreicht ist, kann der im Rotor befindliche Schlammkorb der halbautomatischen Zentrifuge einfach entnommen und entleert werden. Alternativ dazu verfĂŒgen automatische Zentrifugen fĂŒr den Schlammaustrag aus dem Rotor ĂŒber ein feststehendes SchĂ€lmesser. Es wird ĂŒber eine LinearfĂŒhrung in den langsam drehenden Rotor eingefahren und schĂ€lt den Schlamm ohne Belastung der Lagerung heraus, der dann automatisch in einen BehĂ€lter transportiert wird. Nach dem SchĂ€lvorgang wird der Rotor gespĂŒlt, um eventuell noch vorhandenen Restschmutz zu entfernen, der beim Wiederanlauf eine Unwucht und damit einen Lagerverschleiß verursachen könnte. Das von den Lackpartikeln gereinigte Wasser gelangt ĂŒber ein SchĂ€lrohr wieder zurĂŒck in den Prozess. Schnelle Amortisation und hohe Einsparungen Dass man sich bei Hannex fĂŒr eine halbautomatische Zentrifuge entschieden hat, lag einerseits an der kompakten und platzsparenden Konstruktion der Anlage, die serienmĂ€ĂŸig mit Steuerung, Prozesswasser- und Reinwassertank ausgestattet ist. Andererseits an der hohen Bediener- und Wartungsfreundlichkeit. Außerdem ermöglicht das verfahrbare Untergestell, fĂŒr das sich Hannex entschieden hat, die Anlage flexibel fĂŒr unterschiedliche Auffangbecken einzusetzen. „Der Zentrifugalprozess ist so effektiv, dass wir keine Koagulations- und Flockungsmittel fĂŒr den Lackschlammaustrag mehr benötigen. Auch auf alle weiteren Chemikalien zur Stabilisierung des Wassers in den Auffangbecken können wir verzichten. Wir verwenden jetzt nur noch Chlor zur Desinfektion des wiedergewonnenen Wassers, das kristallklar aus der Reinigungszentrifuge kommt “, berichtet Krzysztof Iwanicki. Es sind aber nicht nur die nicht mehr erforderlichen Chemikalien, die zu hohen Einsparungen fĂŒhren. Die Menge des zu entsorgenden Schlamms hat sich durch die geringe Restfeuchte ebenfalls merklich verringert. Und nicht zuletzt wird weniger Frischwasser benötigt. „Die Zentrifuge ist bei uns seit 2016 in Betrieb. Sie hat sich bereits im ersten Jahr amortisiert und wir haben die Betriebskosten der Lackschlammaufbereitung um rund 70 Prozent gesenkt. Seit dem zweiten Betriebsjahr betragen die Einsparungen 89 Prozent“, erzĂ€hlt der GeschĂ€ftsfĂŒhrer. Neben der hohen Kostenreduzierung freut sich Krzysztof Iwanicki auch ĂŒber den geringeren Ressourcenverbrauch und die Umweltentlastung, die durch die Reinigungszentrifuge erzielt wurde. All dies zusammen hat ihn dazu veranlasst, in eine weitere Zentrifuge fĂŒr die Aufbereitung des Wassers, das zur allgemeinen Reinigung der Lackierkabinen verwendet wird, zu investieren.
Wurfschaufeln mit patentierten Y-Design

Spezial-Turbinen fĂŒr das Strahlen in der Guss- und Schmiedeindustrie

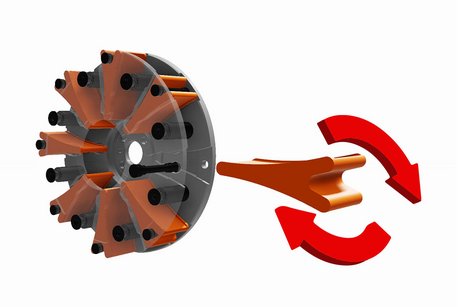
30 Prozent lĂ€ngere Standzeit und reduzierte Betriebskosten Optimal abgestimmt auf die harten Bedingungen beim Strahlen von Guss- und Schmiedeteilen ist die SpezialausfĂŒhrung der wartungsfreundlichen Strahlturbinen Gamma 400G-8 von Rösler. Durch die Ausstattung mit acht Wurfschaufeln und dem widerstandsfĂ€higen Werkstoff Werkzeugstahl wird im Vergleich zu herkömmlichen Turbinen eine um bis zu 30 Prozent lĂ€ngere Standzeit erzielt. Gleichzeitig sorgt das Y-Design der Schaufeln fĂŒr eine effektivere und energieeffizientere Strahlmittelabgabe. Ergebnis sind geringere Betriebs- und Wartungskosten sowie eine höhere AnlagenverfĂŒgbarkeit. Beim Strahlen von Guss- und Schmiedeteilen kommt es durch Sand, Oxide, Zunder und HĂ€rterĂŒckstĂ€nde unweigerlich zu einem erhöhten abrasiven Verschleiß an Strahlturbinen. Diesem Problem, aus dem erhöhte Betriebs- und Wartungskosten resultieren, hat sich die Rösler OberflĂ€chentechnik GmbH gewidmet und mit der Gamma 400G-8 eine besonders widerstandsfĂ€hige Strahlturbinen-Variante speziell fĂŒr diese Anwendungen entwickelt. Sie lĂ€sst sich herstellerunabhĂ€ngig in alle Turbinen-Strahlanlagentypen integrieren. Die bis zu einer Leistung von 37 kW direkt angetriebenen Strahlturbinen ermöglichen einen Strahlmitteldurchsatz von bis zu 460 kg/min. LĂ€ngere Standzeit durch acht Wurfschaufeln und Werkzeugstahl Ein Merkmal dieser SpezialausfĂŒhrung ist die Ausstattung mit acht Wurfschaufeln, die fĂŒr eine verbesserte Strahlmittelverteilung sorgen. DarĂŒber hinaus werden die geschmiedeten Wurfschaufeln sowie Impeller und Dosierer aus besonders verschleißarmem, hochqualitativem Werkzeugstahl gefertigt. Das TurbinengehĂ€use verfĂŒgt ĂŒber eine Auskleidung aus dem resistenten Werkstoff. Im Vergleich zu herkömmlichen Turbinen wird dadurch eine um bis zu 30 Prozent lĂ€ngere Standzeit erzielt. Hinzu kommt, dass die Wurfschaufeln durch ihr patentiertes, Y-förmiges Design von beiden Seiten genutzt werden können. Ein innovatives Schnellwechselsystem ermöglicht den schnellen und einfachen Wechsel bei eingebauter Turbine. Der sonst ĂŒbliche und zeitaufwendige Ausbau von Impeller, Dosierer und Einlaufrohr entfĂ€llt. Optimierter Wirkungsgrad und höhere Energieeffizienz Weiterer Vorteil des Y-Designs mit berechnetem KrĂŒmmungswinkel ist ein optimierter Wirkungsgrad. Dieser ergibt sich aus einer deutlich erhöhten Abwurfgeschwindigkeit und dem hochprĂ€zisen Strahlmittelabwurf. Die daraus resultierende, verbesserte Strahlleistung fĂŒhrt zu merkbar kĂŒrzeren Bearbeitungszeiten. DarĂŒber hinaus ermöglicht die energieeffiziente Strahlmittelabgabe Energieeinsparungen von bis zu 15 Prozent. Mit diesen Eigenschaften eröffnen die fĂŒr den Einsatz in Gießereien und Schmiedebetrieben maßgeschneiderten Strahlturbinen Gamma 400G-8 ein großes Potential zur Verringerung von Betriebs- und Wartungskosten bei gleichzeitiger Erhöhung der KapazitĂ€t und Wirtschaftlichkeit.

Mass Finishing Media, Part 2 – Tips for Measuring Media-to-Work Piece Ratio

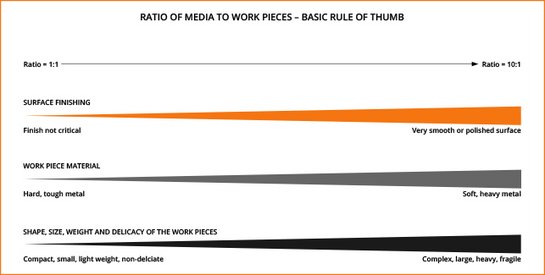
Maintaining the right ratio of media to work pieces is essential to achieving precise, repeatable results in mass finishing processes where work pieces and media loosely tumble in the processing bowl. Ensuring that the work pieces are properly embedded in the media allows the media to perform its designated grinding or polishing function as well as cushioning the work pieces from damage caused by part-on-part impingement. Building upon our last post on the series about navigating the complex media selection considerations , Rosler’s team of experts now discusses tips for determining the best media-to-work piece ratio. Basic Rule of Thumb The standard ratio of media to work pieces is around 3-to-1 by volume – meaning that the mix is 3 parts media to 1 part of work pieces – but the exact ratio varies based on the aggressiveness of finishing required as well as the work piece’s material, shape, size, weight, and delicacy or lack thereof. For simple, sturdy work pieces, the ratio may be lower than the standard while work pieces that are very delicate; made from soft, heavy metals; or must receive a high-gloss polish require a much higher ratio of 10-to-1 and higher. Typically, media-to-work piece ratios increase with the more extreme smoothing and finishing, higher material softness, large and heavy work pieces, and those with more complex or fragile construction. The basic rule of thumb for the ratio of media to work pieces in mass finishing. Pinpoint Your Ratio Determining the exact ratio for your mass finishing process requires digging a bit deeper into your specific media and machine specifications. Determine the “usable volume” in cubic feet of the processing bowl. This information is usually supplied by the equipment manufacturer. Determine the number or weight of work pieces that fit into 1 cu ft, e.g. for small parts use a 12x12x12” shipping box and transfer parts until the box is full. Use the bulk density of the specific media type to calculate the required media quantity by weight. For reference: Ceramic media = 95 - 105 lbs/cu ft Porcelain and high density media = 115 - 145 lbs/cu ft Plastic media = 70 - 85 lbs/cu ft An Example The usable volume of a processing bowl is 12 cu ft and the desired ratio is 5-to-1. Therefore, 10 cu ft of media and 2 cu ft of work pieces should be filled in the machine. We’ve determined that 50 work pieces fit into 1 cu ft so you would place 100 work pieces into the machine. If we were dealing with small, bulk goods, we would measure out 2 cu ft instead of counting individual pieces. Let’s assume we’re using ceramic media which weighs around 100 lbs/cu ft. Because we need 10 cu ft to balance out the work pieces, we will need 1,000 lbs of media. If we were using plastic media, the total would be around 750 lbs; high-density media would require about 1,400 lbs. Process Observation Once established, the initial media-to-work piece ratio must be constantly monitored. If the ratio becomes too low, new media must be added. Equipment updates may be available to help maintain the optimal media levels. For certain applications, timer- or widget-controlled media replenishment systems may be beneficial. The Rosler Way From the engineering of a mass finishing machine all the way through process refinement and service , Rosler partners with you to achieve precise and efficient results. Contact us for help with all aspects of your surface finishing process. The complete Mass Finishing Media Series includes: Part 1 – “Don't Navigate the Complex Selection Process Alone.” Part 2 – “Tips for Measuring Media-to-Work Piece Ratio.” Part 3 – “Why Discharging Undersized Media, Maintaining Media Levels are Crucial.” Sign up for enews alerts to be notified of new posts!
HP Jet Fusion 5200 Druckers

HP und AM Solutions prĂ€sentieren innovative 3D Automatic Unpacking Station fĂŒr die HP Jet Fusion 5200 Serie

Mit der innovativen 3D Automatic Unpacking Station stellen HP und die Rösler Marke AM Solutions – 3D post processing technology das erste gemeinsam entwickelte Produkt aus der vor rund einem Jahr geschlossenen Kooperation vor. Die skalierbare, industrietaugliche Post Processing-Lösung ermöglicht das vollautomatisierte, reproduzierbare Entpacken von additiv hergestellten Teilen mittels des HP Jet Fusion 5200 3D-Druck-Systems in einem durchgĂ€ngigen Workflow. Neben einer signifikanten ProduktivitĂ€tssteigerung und einer stark verbesserten Kosteneffizienz wird zudem im Vergleich zum manuellen Entpacken eine deutlich höhere Pulver-Recyclingrate, abhĂ€ngig von der Bauteilgeometrie, erzielt. Die Produktion der 3D Automatic Unpacking Station erfolgt bei der Rösler Marke AM Solutions – 3D post processing technology am Standort Deutschland. Als weltweit fĂŒhrender Anbieter von industrietauglichen Lösungen fĂŒr den 3D-Druck und die digitale Fertigung hat HP frĂŒhzeitig erkannt, dass die Industrialisierung des 3D-Drucks nur gelingt, wenn Druck und Post Processing in einer automatisierten, skalierbaren Prozesskette abgebildet werden. Durch die vor rund einem Jahr geschlossene Kooperation mit dem auf Lösungen fĂŒr die Nachbearbeitung additiv hergestellter Teile spezialisierten Unternehmensbereich von Rösler, AM Solutions – 3D post processing technology, wurden die Voraussetzungen dafĂŒr geschaffen. Denn wĂ€hrend bei 3D-Druckern und insbesondere mit der HP Multi Jet Fusion-Technologie heute bereits Lösungen zur VerfĂŒgung stehen, die Industriestandards erfĂŒllen, war das Post Processing bisher meist mit vielen manuellen TĂ€tigkeiten verbunden. Dies Ă€ndert sich mit der innovativen 3D Automatic Unpacking Station fĂŒr die HP Jet Fusion 5200 Serie. Eingeflossen in die erste gemeinsame Maschinenentwicklung von HP und AM Solutions – 3D post processing technology sind das druck- und softwaretechnische sowie Material-Know-how von HP und die ĂŒber 80-jĂ€hrige Erfahrung in den Bereichen OberflĂ€chenbearbeitung und Maschinenbau fĂŒr industrielle Anwendungen von Rösler. Reproduzierbares, schnelles Entpacken und hohe Pulverrecyclingrate Der automatische Entpackprozess startet direkt nach dem AbkĂŒhlen des Druckjobs in der HP Natural Cooling Unit. Die Cooling Unit wird mit einem Hebelift zur 3D Automatic Unpacking Station transportiert, darauf platziert, automatisch entriegelt und der komplette Druckjob in die Station geladen. SĂ€mtliche Daten zum Druckjob werden per RFID-Tag an die Steuerung der Entpackstation ĂŒbermittelt. Dadurch wird sichergestellt, dass die baujob- und prozessbezogenen Daten verfolgt und der Prozess mit Hilfe der HP Software 3D Center fernĂŒberwacht werden kann. DarĂŒber hinaus lĂ€sst sich durch den automatisierten, teilespezifischen Entpackvorgang, abhĂ€ngig von der jeweiligen Geometrie, deutlich mehr Pulver zurĂŒckgewinnen. Das entfernte Pulver wird in der Station kontinuierlich abgesaugt und in einem externen BehĂ€lter gesammelt. Die Ausgabe der entpackten Teile erfolgt in eine Entladebox. Der volle PulverbehĂ€lter wird durch einen leeren ersetzt, und das gesammelte Pulver kann mittels BehĂ€lter ĂŒber die 3D Processing Station wieder der HP Build Unit zugefĂŒhrt werden. Die neue 3D Automatic Unpacking Station minimiert nicht nur manuelle Eingriffe, sondern reduziert auch die Prozesszeit fĂŒr bestimmte Applikationen, da der Auspackvorgang unmittelbar nach Ablauf der empfohlenen MindestkĂŒhlzeit beginnen kann. „Neue Lösungen fĂŒr skalierbares, effizientes Post Processing und die Automatisierung des Workflows sind der SchlĂŒssel, um das Potenzial der additiven Fertigung voll auszuschöpfen und in die industrielle Serienfertigung zu ĂŒberfĂŒhren“, erklĂ€rt Ramon Pastor, GM and Global Head of HP 3D Printing & Digital Manufacturing. „Mit Rösler/AM Solutions haben wir einen Partner, der mit den Industriestandards verschiedenster Branchen bestens vertraut ist und das notwendige Know-how sowohl im Bereich der OberflĂ€chenbearbeitung als auch im Maschinenbau mitbringt.“ Stephan Rösler, CEO der Rösler OberflĂ€chentechnik GmbH, merkt an: „Die extensive Expertise von HP in den Bereichen 3D-Druck, Software und digitale Fertigung ermöglicht uns, industrietaugliche Innovationen fĂŒr das 3D Post Processing zu beschleunigen und Produktentwicklungen zielgerichtet an die Anforderungen industrieller Anwender anzupassen“. Dass dies der Fall ist, bestĂ€tigt Matteo Rigamonti, GrĂŒnder von Weerg: „Die HP 3D Automatic Unpacking Station hat unsere Erwartungen an eine automatisierte Entpacklösung wirklich erfĂŒllt. Unser Auspackprozess wurde nicht nur wesentlich schneller, sondern wir können jetzt auch mehr Pulver zurĂŒckgewinnen. Das Verfahren ist prĂ€zise und funktioniert auch bei kleinen und empfindlichen Teilen.“ Das im italienischen ScorzĂš ansĂ€ssige Unternehmen fertigt tĂ€glich ca. 2.500 Teile im 3D-Druck und hat die neue Maschine bei sich vor Ort im Probebetrieb auf Herz und Nieren getestet. "Mit der Erweiterung unseres GeschĂ€fts sollen diese verbesserten Möglichkeiten uns dabei helfen, die Kundennachfrage zu erfĂŒllen und unsere Durchlaufzeiten fĂŒr die Serienproduktion zu verbessern,“ ergĂ€nzt Matteo Rigamonti.