Solution Finder
SOLUTION FINDER

Ihr Wegweiser durch die
Rösler-Produktwelt

Mit nur wenigen Klicks finden Sie die richtige Maschine fĂŒr Ihre Belange!

Ergebnisse: 237 Artikel - 54 Produkte
Ausbildung 2021

Ausbildung & Studium in der Region: Rösler bildet seit ĂŒber 43 Jahren erfolgreich aus

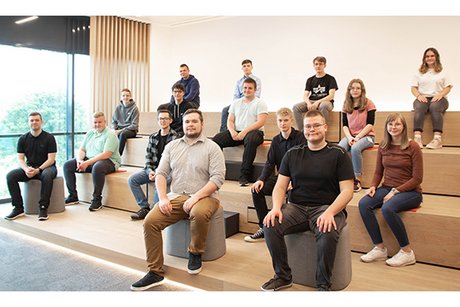
Insgesamt 15 junge Menschen beginnen am 01. September 2021 eine Ausbildung in einem technisch-gewerblichen oder kaufmĂ€nnischen Beruf – sowie in dem dualen Studiengang der Wirtschaftsinformatik. Auch in schwierigen Zeiten will der Spezialist fĂŒr OberflĂ€chentechnik den kĂŒnftigen Bedarf an bestens ausgebildeten FachkrĂ€ften selbst decken. Rösler bleibt somit ein wichtiger Arbeitgeber und Ausbildungspartner fĂŒr die Region. Trotz der anhaltenden Corona-Pandemie setzt das familiengefĂŒhrte Industrieunternehmen aus Franken auch in anspruchsvollen Zeiten auf eine nachhaltige Ausbildung von qualifiziertem Fachpersonal – und das seit mehr als vier Jahrzehnten. „Wir verstehen die Ausbildung als ein langfristiges Instrument und dieses braucht KontinuitĂ€t“, sagt Anja SĂŒppel, Ausbildungsleiterin der Rösler OberflĂ€chentechnik GmbH, die selbst Ende der 80-er Jahre ihre Ausbildung bei Rösler begann. „Das Thema Ausbildung liegt mir persönlich am Herzen. Viele der heutigen FĂŒhrungskrĂ€fte haben ihre Ausbildung bereits im Unternehmen absolviert, so habe ich auch hier meine Ausbildung zur Industriekauffrau einst erfolgreich abgeschlossen. Zudem konnten wir in den letzten Jahren eine Vielzahl von Auszubildenden in ein langfristiges BeschĂ€ftigungsverhĂ€ltnis ĂŒbernehmen, damit sichern wir fortwĂ€hrend Know-how im Unternehmen“. Spannende Projekttage verhelfen zu einem guten Start Schon fast traditionell finden in der zweiten Ausbildungswoche die Rösler Projekttage statt. Diese verschaffen den jungen NachwuchskrĂ€ften erste Einblicke in die wichtigsten GeschĂ€ftsbereiche des Unternehmens, dienen der örtlichen Orientierung und bieten zudem die Möglichkeit, sich untereinander besser kennenzulernen und als Team zu wachsen. Höhepunkt und Abschluss der Projektwoche ist das gemeinsame „Outdoor-Training“ auf dem GelĂ€nde der Freizeit- und TagungsstĂ€tte CVJM in Altenstein. Themen wie „Knigge im Berufsalltag“ oder „SchlĂŒsselqualifikationen“, aber auch ein „Kreativ-Workshop“ sind Topics fĂŒr die ersten Tage. Mitte September startet bereits die heiße Phase fĂŒr die Bewerbungen um die AusbildungsplĂ€tze 2022. Das vielfĂ€ltige Ausbildungsangebot reicht von unterschiedlichen Berufen des technisch-gewerblichen ĂŒber den kaufmĂ€nnischen Bereich bis hin zu dualen Studienangeboten. Die Rösler-Gruppe bietet fĂŒr das Jahr 2022 folgende AusbildungsplĂ€tze an: Industriekaufleute, Chemielaboranten, Technische Produktdesigner, Konstruktionsmechaniker, Industriemechaniker, Mechatroniker, Elektroniker fĂŒr Betriebstechnik, FachkrĂ€fte fĂŒr Lagerlogistik, Fachinformatiker. Ein dualer Studiengang ist möglich im Bereich Wirtschaftsingenieurwesen, Wirtschaftsinformatik, Elektrotechnik oder Maschinenbau. Die Partnerhochschule von Rösler ist die Duale Hochschule in Mosbach. - UnabhĂ€ngig von der Formulierung richten sich alle Ausbildungsangebote an alle Geschlechter gleichermaßen. - Online-Bewerbungen sind ab sofort möglich ĂŒber die Internetseite: www.rosler.com Bei Fragen zu Ausbildung/Dualem Studium gibt Anja SĂŒppel gerne Infos unter Tel.: +49 9533 / 924-442 oder per E-Mail an: a.sueppel@rosler.com

Centrifuge Technology, Part 5 – Potential Issues and Remedies for Water Recycling

Trial and error are often the origin of innovation. As such, mass finishing and centrifuge technology have been advanced by building upon what worked and avoiding what didn’t. With more than 80 years of experience, Rosler has extensive engineering knowledge and troubleshooting skills. An overview of the top three issues centrifuge water recycling systems experience along with possible remedies are summarized here. As always, trust a partner such as Rosler to consult on your specific issues. Excess Oil in the System Too much oil may be carried into the finishing system by the work pieces, for example, in stamping operations. The excess oil will negatively affect the mass finishing process. The media might become “glazed” causing longer processing times and poorer finishing results. In addition, the finished work pieces may also be contaminated with oil residue. Possible remedies include cleaning of the work pieces prior to mass finishing, for example, with an industrial washing machine, or switching to an alternative oil type that can be better emulsified by the compound for better discharge from the process water. Soft Water Process water that is very soft (i.e. less than 70 ppm or 4.2 gpg) can cause excessive foaming, especially, when plastic media is used. To correct this issue, make sure that you are using special recycling compounds , which are formulated to prevent excessive foaming such as Rosler compounds with the prefix ZF. Use of a defoamer, such as Rosler products ES 3, ES 4, and ES 7, can also correct excessive foaming caused by soft water. Bacteria & Fungus Contamination A very pronounced, foul smell from the process water often indicates bacteria or fungus contamination in the process water. Such contamination can be caused by a variety of factors, including: Longer shut‐down times and stagnation developed over the weekend or during process repairs and plant shutdowns. Too much oil carried into the finishing system, for example, by stampings. Dirt deposits in the form of media and metal fines in the water tanks and the piping. Numerous remedies are available based on the specific cause of bacteria and fungus accumulations, including: Using higher concentrations of special centrifuge compounds that are formulated to prevent bacterial growth such as the Rosler ZF compound range. Adding a biocide to the system to prevent bacterial growth. Ensuring that the process water is always in motion by using stirrers or other aeration methods. Reducing the length of time process water is used before replacement. Periodic cleaning of the tanks and piping, especially during a process water change. The Rosler Way When correctly designed, calibrated, and monitored, centrifuge technology can produce water and compound savings of up to 95% while simultaneously delivering precise mass finishing results. Whether you are researching new equipment or troubleshooting an existing process, contact Rosler for assistance and innovative solutions. Previous posts in the Centrifuge Technology series include: Part 1 – “Water Cleaning Systems Replace Outdated Methods.” Part 2 – “Operational and Economic Benefits of Recycling Process Water.” Part 3 – “Mechanics and Limitations of Water Recycling.” Part 4 – “Pre-Conditions and Consumables Enhance Process Efficiency.”

Mass Finishing Water & Compounds, Part 2 – Precise Water Flow, Dosing Drive Results

A number of factors contribute to mass finishing success. Machinery, consumables , compounds , and process water must be evaluated individually and as a whole to create optimal results and stable process conditions. When considering the flow rate of compound and process water into the processing bowl of a mass finishing machine, careful calibration is required based on the machine type and size, finishing task, condition of the raw work pieces, and process water conditions. For example, high‐energy machines require a much higher flow rate than vibratory finishing systems. Similarly, work pieces heavily contaminated with oil, grease, and/or dirt require more compound and water than less contaminated work pieces. Water flow and compound dosing rates are usually determined by processing trials in the test lab of the equipment supplier. Once a finishing process has been defined, the user must make sure that the established water and compound flow parameters are precisely maintained. This requires a well-calibrated and well-maintained dosing system. At Rosler , we draw upon more than 80 years of worldwide experience to create and maintain effective mass finishing systems and deliver precise results. Our ability to do so is thanks, in part, to understanding the importance of water flow and compound dosing. Compound & Water Dosing Systems While the specific machines and processes they support range widely, basic components of compound and water dosing systems are quite similar. Basic components of a compound and water dosing system Each system includes the following components: Electronically controlled solenoid diaphragm pump for precise compound dosing Manual water shut‐off valve Water pressure reducer Solenoid valve for turning water flow on/off Manual valve to adjust the water flow Water flow meter How It Works The dosing pump (1) injects the compound directly into the machine. Specific dosing rates can range between 0.4 to 2% of the water flow. A freshwater inlet (2) serves as a manual shut-off valve. The water flow is caused by the water main’s pressure. If the pressure exceeds 60 PSI, it must be lowered with a water pressure reducer (3). Water flow is turned on or off using a solenoid valve (4). When on, the water flow rate is adjusted to the desired flow rate with a manual valve (5). The flow rare can be monitored with the built-in flow meter (6). Adapting to Change If working conditions change, the compound and water flow parameters should be revaluated and accommodated as needed. Changes that may require parameter adjustments include, but are not limited to: Switching the material for die‐castings from aluminum to magnesium. Adding new stampings to the work piece range and carrying more oil into the mass finishing machine. Changes in the workflow which require better corrosion protection. Too much foam in the machine. Spots suddenly appearing on finished work pieces. A desire to use a lower-cost compound, etc. In each of these cases, seeking professional advice from the experts at your equipment and/or compound supplier is advised. Rosler recycling tank combination Maintaining & Enhancing Your System Basic maintenance is key in delivering precise finishing results as well as minimizing process downtime. Regularly checking all connections for unwanted leakages and examining the pump diaphragm for wear and/or damage are essential. Make sure that the compound pump delivers the right amount of compound as well. If necessary, recalibrate the compound dosing pump. Installing and monitoring a precise compound dosing system will improve the finishing results, enhance process stability, and reduce costs. These systems can be retrofitted onto any mass finishing machine. The Rosler Way At Rosler, our mission is to learn about our customers’ needs and issues in order to develop and deliver solutions. Contact us today to discuss your water flow and dosing challenges. We’ll partner with you to find a better way! The Mass Finishing Water & Compounds Series also includes Part 1 – Identifying, Correcting Hard and Soft Water Conditions.

Wet Blasting Equipment & Media, Part 1 – Machines Range in Complexity, Uses

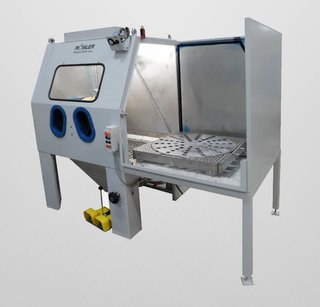
Because of its many technical advantages and versatility, wet blasting is the fastest-growing segment in the field of shot blasting . As with dry blasting, the available scope of wet blasting machinery ranges from simple, low-cost blast cabinets to sophisticated, partially or fully automated systems . Customers can choose between a wide spectrum of standard wet blasting equipment, however, for certain applications, special custom-engineered systems may offer the most efficient and cost-effective solution. The machine type is usually determined by the processing task, the size and shape of the work pieces, and the desired degree of automation. Frequently, multi-axis robots are used for work piece handling or guiding the blast gun movement. Rosler has extensive experience in wet blasting technology and the development of customized solutions. We have even developed the Rosler PureFinish¼ system for cleaning stainless steel components for the chemical, food, and pharmaceutical industries through wet blasting. This system cleans the work piece surface while facilitating cleaning, sterilization, and prohibiting bacterial growth. Learn more about common types of wet blasting systems and examples of machine use for a glimpse into the technical capabilities wet blasting offers. Manual Blast Cabinets Capable of processing work pieces weighing up to 500 lbs (230 kg), the Rosler VB 100 H manual blast cabinet with retractable turntable removes radioactive particles from stainless steel components in nuclear power plants. Blast cabinets are ideal when a variety of part sizes and materials are processed by a single wet blast system. The cabinets can be equipped with turntables, baskets, blast nozzles, pressure blasting systems, oscillators, and other special auxiliary equipment, making them very versatile. The large side access doors provide clear access to the complete blast chamber. Satellite Table Machines The Rosler Satellite Table Machine RWB 72 12/4 is equipped with three blast stations and one load/unload station. Each of the three blast stations houses four blast guns. Customized to meet the customer’s work piece size and ideal batch times, satellite table machines are built with an indexing satellite table and equipped with a variable number of work stations and blast guns. The various configurations allow one or more stations to operate while a designated station is loaded/unloaded to allow for continuous processing. Robotic Wet Blast Machine Rosler’s robotic RWB models feature robotic movement of the blast gun(s) for treating small- to midsized-work pieces including de-powdering, general cleaning, and surface smoothing. Capable of processing plastic and metal work pieces, robotic wet blast machines offer all the advantages of regular wet blasting machines with less need for human intervention. Drop Door Wet Blast Machines with Robotic Gun Movement Capable of cleaning work pieces of up to 1,000 lbs (460 kg), Rosler’s special ASPE 1520 RH machine with robotic movement is used to remove machining lines from high-precision components. Ideal for large, heavy work pieces, wet blast machines featuring drop doors and robotic gun movement are often used for oversized and specialized work pieces. The drop door allows for easy loading and precise positioning of the work piece. The robot can reach all critical areas of the part. Blast Rooms Rosler’s Wet Blast ABR 10 x 8 is used for general surface cleaning including the removal of welding lines for all kinds of large, stainless steel components specifically made for the chemical, food, and pharmaceutical industries. For manual wet blast cleaning of large, bulky stainless steel components, blast rooms offer useful versatility. They can be built in practically any size. Finding a better way
 Rosler has more than 80 years of experience in shot blasting. Whatever your wet blasting challenges are, we are confident that we can deliver a solution. Contact us to discuss your needs today! Previous posts in the Wet Blasting Equipment & Media series include: Part 1 – “Machines Range in Complexity, Uses.” Part 2 – “Technical Components Combine for Systematic Success.” Part 3 – “Maintain Slurry Concentrations for Finishing Consistency.” Upcoming posts will include: Part 4 – “Internal Cleaning, Rebuilds Prolong Machine Lifetime.” Part 5 – “Careful Media Selection, Additive Use Impact Results.” Sign up for enews alerts to be notified of new posts!

KapazitÀt, QualitÀt und Effizienz mit neuer Strahlanlage optimiert

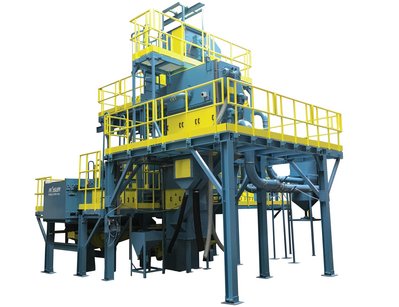
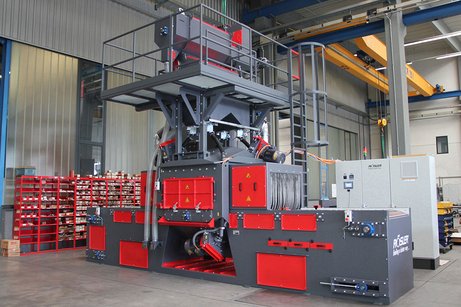
Die kontinuierlich steigende Nachfrage veranlasste einen der weltweit fĂŒhrenden Hersteller von Eisengussprodukten, seine StrahlkapazitĂ€t auszubauen. Gleichzeitig sollten mit der neuen Strahlanlage die ProduktqualitĂ€t und die ArbeitsablĂ€ufe verbessert werden. Dass sich das Unternehmen fĂŒr die Drahtgurt-Durchlaufstrahlanlage RDGE 1250/300-8 von Rösler entschied, lag einerseits am maßgeschneiderten Konzept, andererseits an den Erfahrungen aus vorangegangenen Projekten. Die Geschichte der im pfĂ€lzischen Eisenberg ansĂ€ssigen Gienanth GmbH, die bis ins 15. Jahrhundert zurĂŒckreicht, vereint Tradition, Expertise und Innovation bei der Herstellung von Bauteilen im Eisenguss. Inzwischen werden an vier Produktionsstandorten in Deutschland, Österreich und Tschechien ZylinderkurbelgehĂ€use fĂŒr Großmotoren hergestellt, die unter anderem in Schiffen, Bahnen und Stromgeneratoren zum Einsatz kommen. Bauteile fĂŒr Maschinen, den Automobilmarkt und die Nutzfahrzeugindustrie runden das Produktspektrum ab. Gienanth versteht sich dabei als Lösungsanbieter, der Kunden von der Idee und Produktentwicklung ĂŒber die Werkstoffauswahl bis zur Produktion des einbaufertigen Bauteils unterstĂŒtzt. Aus diesem ganzheitlichen Ansatz resultiert nicht nur eine kontinuierlich steigende, weltweite Nachfrage, sondern auch die Auszeichnung mit dem German Innovation Award 2019, der Gienanth fĂŒr das bionische Re-Design der TrĂ€gerplatte fĂŒr Nutzfahrzeug-BremsbelĂ€ge verliehen wurde. Hohe technische Anforderungen und schwierige EinbauverhĂ€ltnisse Aufgrund der hohen Nachfrage reichte die KapazitĂ€t der bisherigen Strahlanlagen nicht mehr aus. „Neben einer deutlichen Steigerung des Durchsatzes wollten wir mit der neuen Strahlanlage den Prozess effizienter gestalten und die ProduktqualitĂ€t verbessern.“, fasst Jens Eckel, Projektingenieur bei Gienanth in Eisenberg, die Anforderungen zusammen. Um eine vernĂŒnftige Standzeit der Anlagenkomponenten sicherzustellen, mussten auch das aggressive, kantige und sehr harte Strahlmittel sowie der Sandeintrag von rund 200 kg pro Stunde bei der Konzeption berĂŒcksichtigt werden. Eine gewisse Herausforderung ergab sich darĂŒber hinaus durch die bauliche Situation: Das Sheddach mit aufwendiger TrĂ€gerkonstruktion machte eine höhenreduzierte AusfĂŒhrung der Anlage mit geteiltem Becherwerk erforderlich. Maßgeschneiderte Drahtgurt-Durchlaufstrahlanlage in robuster AusfĂŒhrung „Die Drahtgurt-Durchlaufstrahlanlage RDGE 1250/300-8 wurde von Rösler optimal an unsere Anforderungen angepasst. Entscheidend waren darĂŒber hinaus die in vorangegangenen Projekten gesammelten guten Erfahrungen mit diesem Hersteller“, berichtet Jens Eckel. Den harten Bedingungen beim Entsanden und Reinigen trĂ€gt auch die Ausstattung mit acht Hochleistungsturbinen Rutten Gamma 330-HD mit einer Antriebsleistung von jeweils 18,5 kW Rechnung. Der Strahlmitteldurchsatz liegt bei insgesamt bis zu 2.520 kg pro Minute. Die Turbinen verfĂŒgen ĂŒber sechs Wurfschaufeln aus Hartmetall im „Y“-Design. Diese spezielle Gestaltung ermöglicht im Vergleich zu herkömmlichen Turbinen eine bis zu 20 Prozent höhere Strahlleistung bei geringerem Energieverbrauch. Außerdem können die Wurfschaufeln gedreht und von beiden Seiten genutzt werden. Platziert sind jeweils vier Turbinen am Kabinendach und -boden. Dabei sind die spezifischen Anforderungen von Gienanth ebenfalls eingeflossen. Um zu verhindern, dass die teilweise nur 1 bis 1,5 kg schweren WerkstĂŒcke wĂ€hrend des Strahlprozesses ihre Position verĂ€ndern, sich ĂŒbereinanderlegen oder vom Drahtgurt „geblasen“ werden, wurden die Turbinen leicht angewinkelt. Die Strahlbilder treffen sich dadurch auf der Höhe des Drahtgurts, sodass die Teile vom Strahlmittelstrahl der oberen Turbinen in Position gehalten werden. Gleichzeitig sorgt eine etwas höhere Leistung der unteren Turbinen dafĂŒr, dass die Gussteile minimal vom Gurt abgehoben und Strahlschatten vermieden werden. Vollautomatischer, fertigungsintegrierter Strahlprozess Die ZufĂŒhrung der Teile erfolgt direkt von der Gießanlage mit einer Vibrationsförderrinne, durch die bereits ein Teil des Sandes entfernt wird. Im Einlaufbereich der Strahlanlage werden die Teile auf den 1.250 mm breiten Drahtgurt ĂŒbergeben. Dabei sorgt ein Mitarbeiter fĂŒr die gleichmĂ€ĂŸige Verteilung der WerkstĂŒcke auf dem Gurt. Nach dem Strahlprozess werden die Gussteile auf ein 15 m langes Fördersystem ĂŒbergeben, das ebenfalls von Rösler stammt. Dieses spezielle Gießerei-Förderband ist mit einem stabilen Transportgurt ausgestattet. Anschließend erfolgt der direkte Transport von der Putzerei in den Versand. Strahlmittelaufbereitung mit hohem Abscheidegrad Auf hohen Verschleißschutz ist auch die Strahlmittelaufbereitung ausgelegt. Das Strahlmittel-Sandgemisch durchlĂ€uft zunĂ€chst unter der Anlage platzierte Siebrinnen, in der gröbere Sandknollen, Zunder- und Schlackereste entfernt werden. Anschließend geht es weiter zu einem Magnetseparator. Hier verteilt ein ausgeklĂŒgeltes Leitsystem das Feingemisch ĂŒber die gesamte Walzenbreite, sodass ein sehr dĂŒnner Vorhang aus Strahlmittel-Sandgemisch entsteht. Dies sorgt in Kombination mit der hohen Anzugkraft, der in den Walzen integrierten Hochleistungsmagnete, fĂŒr einen Abscheidegrad von bis zu 99,8 Prozent. Die Strahlmittelnachdosierung erfolgt automatisch. DafĂŒr wird der FĂŒllstand im Bunker mit einem Sensor ĂŒberwacht. Sobald er den definierten Sollwert unterschreitet, wird Strahlmittel in jeweils kleinen Mengen nachdosiert. Diese Vorgehensweise sorgt fĂŒr ein homogenes Betriebsgemisch des Strahlmittels und damit fĂŒr ein gleichbleibendes Bearbeitungsergebnis.

Praxisnahe Forschung fĂŒr wissensbasierte Gleitschliffprozesse

Innovative Lösungen sind die treibende Kraft fĂŒr kontinuierliche Wertschöpfung. Dass die Zusammenarbeit zwischen Wissenschaft und Industrie dabei eine wichtige Rolle spielt, zeigt die Kooperation des Forschungsbereichs Technologieplanung und Schleiftechnik am Werkzeugmaschinenlabor WZL der RWTH Aachen und der Rösler OberflĂ€chentechnik GmbH im Bereich Gleitschlifftechnik seit rund zehn Jahren. Die RWTH Aachen ist eine der elf deutschen „ExzellenzuniversitĂ€ten“ und zĂ€hlt im Bereich der technischen und naturwissenschaftlichen Disziplinen zu den renommiertesten Hochschulen und Forschungseinrichtungen. Das Werkzeugmaschinenlabor, eines der grĂ¶ĂŸten und Ă€ltesten Institute der RWTH Aachen, steht auf dem Gebiet der Produktionstechnik seit Jahrzehnten weltweit fĂŒr zukunftsweisende Forschung. Erfolgsfaktor dafĂŒr ist die enge Zusammenarbeit der vier LehrstĂŒhle Fertigungsmesstechnik und QualitĂ€tsmanagement, Produktionssystematik, Technologie der Fertigungsverfahren und Werkzeugmaschinen sowie eine ausgewogene Mischung von Grundlagen- und anwendungsbezogener Forschung. „Durch die Kooperation mit unterschiedlichsten Industrieunternehmen stellen wir sicher, dass die Forschungsvorhaben einen hohen Praxisbezug haben und Ergebnisse schnell in das betriebliche Umfeld ĂŒberfĂŒhrt werden können“, berichtet Marius Ohlert, Projektleiter Schleiftechnik aus dem Bereich Technologieplanung und Schleiftechnik, der in den Lehrstuhl Technologie der Fertigungsverfahren integriert ist. Forschungsgebiet Gleitschlifftechnik Die Gleitschlifftechnik ist ein in der Industrie weit verbreitetes Fertigungsverfahren, das fĂŒr unterschiedliche Aufgabenstellungen in der OberflĂ€chenbearbeitung wie Entgraten, Kantenverrunden, Polieren, GlĂ€tten, Entzundern und Entrosten eingesetzt wird. Trotz dieser großen Bedeutung erfolgt die Auslegung der Prozesse meist erfahrungsbasiert. „Mit unserer Grundlagenforschung wollen wir beispielsweise eine stĂ€rkere wissensbasierte Prozessauslegung ermöglichen, damit diese schneller, effizienter und zielgerichteter erfolgen kann. DafĂŒr untersuchen wir die Wirkmechanismen der verschiedenen Gleitschliffverfahren“, benennt der Projektleiter beim WZL, Marius Ohlert, ein Forschungsziel. Bei anwendungsbezogenen Aufgabenstellungen geht es einerseits darum, bestehende Gleitschliffprozesse fĂŒr eine verbesserte BauteilqualitĂ€t zu optimieren. Andererseits sind fĂŒr WerkstĂŒcke aus innovativen Werkstoffen, beispielsweise faserverstĂ€rkte Keramiken, die sich teilweise noch in der Entwicklung befinden, sowie in neuen Fertigungstechnologien hergestellte Komponenten Schleifprozesse zu entwickeln. FĂŒr die erforderlichen Versuche nutzt das WZL neben eigenen BearbeitungskapazitĂ€ten auch das Customer Experience Center der Rösler OberflĂ€chentechnik GmbH, das mit Anlagen fĂŒr alle Verfahrensvarianten der Gleitschlifftechnik ausgestattet ist. Der Hersteller von Gleitschliffanlagen sowie Verfahrensmitteln und das WZL sind vor rund zehn Jahren eine strategische Allianz eingegangen. „Mit Rösler haben wir in diesem Bereich einen Partner, der selbst eine hohe Motivation hat, die Gleitschlifftechnik weiterzuentwickeln, und das auch in Kooperation mit uns. Wir tauschen uns dafĂŒr regelmĂ€ĂŸig mit der Forschungs- und Entwicklungsabteilung des Unternehmens aus. Aus diesem Abgleich zwischen dem Stand der Technik in der Wissenschaft und in der industriellen Praxis ergeben sich nicht selten Fragestellungen und AnsĂ€tze fĂŒr zukĂŒnftige Projekte“, konkretisiert Marius Ohlert. 3D-Druck treibt Invest in neue Bearbeitungsmöglichkeiten Dazu zĂ€hlen beispielsweise Aufgabenstellungen, die sich mit der Nachbearbeitung additiv gefertigter und in hybriden Fertigungstechnologien hergestellter Komponenten unter anderem aus der Luftfahrt, Automobilindustrie, Medizintechnik und der Werkzeugfertigung ergeben. „Die hohe Gestaltungsfreiheit der additiven Fertigung ermöglicht Bauteile, die mit konventionellen Fertigungstechnologien nicht realisierbar sind. Bei der Nachbearbeitung dieser komplexen Komponenten ist die Gleitschlifftechnik, beispielsweise im Vergleich zu klassischen spanenden Verfahren, hervorragend geeignet. Die aktuellen AktivitĂ€ten von Rösler unter der Marke AM Solutions-3D post processing technology sind hier in der Zusammenarbeit mit dem WZL besonders wertvoll und waren auch ein Treiber fĂŒr die Investition in zwei neue Bearbeitungsanlagen von Rösler, die wir gemeinsam mit den Kollegen aus einem Partnerinstitut beschafft haben, das sich stark mit der additiven Fertigung beschĂ€ftigt“, berichtet der Projektleiter. DarĂŒber hinaus bestand die Anforderung, ein deutlich grĂ¶ĂŸeres Anwendungsspektrum der Gleitschlifftechnik fĂŒr die Grundlagenforschung und anwendungsbezogene Projekte aus der Industrie direkt im WZL abbilden zu können. Die Entscheidung fiel auf den Surf-Finisher 700 und einer domlosen Spezial-Vibrationsanlage R 150 DL-2 sowie eine halbautomatische Zentrifuge Z 800 K-HA Turbo-Floc fĂŒr die Prozesswasseraufbereitung. Modernste Technik fĂŒr optimale Prozessentwicklung Beim Surf-Finisher handelt es sich um eine Gleitschliffanlage fĂŒr die automatisierte, hochprĂ€zise selektive oder ganzflĂ€chige Einzelteilbearbeitung von WerkstĂŒcken in einem Nass- oder Trockenprozess. Das Plug-and-Play-System verfĂŒgt dafĂŒr ĂŒber einen integrierten Roboter, der das WerkstĂŒck in dem mit Schleifmedium gefĂŒllten, drehenden ArbeitsbehĂ€lter fĂŒhrt beziehungsweise es darin computergesteuert entsprechend einem vorab gespeicherten Programm bewegt. Dies ermöglicht, Bauteile sehr einfach mit einem individuell programmierten Prozess zu bearbeiten. In der Spezial-Vibrationsanlage können komplexe Bearbeitungsaufgaben wie das Schleifen, GlĂ€tten oder Hochglanzpolieren von anspruchsvollen Geometrien erfolgen. Die Bauteile werden in teilespezifischen Halterungen fixiert und die gesamte Aufnahmeeinheit im BehĂ€lter der Spezialanlage befestigt. Der BehĂ€lter wird mittels Unwuchtmotoren in Schwingung versetzt, wodurch die fixierten Teile vibrieren. Dies wiederum ermöglicht, dass das Bearbeitungsmedium Konturen, KanĂ€le und Hinterschneidungen der WerkstĂŒcke wĂ€hrend der gesamten Bearbeitungszeit gleichmĂ€ĂŸig durchströmt. Die fĂŒr beide Gleitschliffanlagen notwendige, gleichbleibende ProzesswasserqualitĂ€t wird durch die neue halbautomatische Zentrifuge zur Wasseraufbereitung sichergestellt, was vor allem unter Umwelt- und Nachhaltigkeitsaspekten vorteilhaft ist. Maximale FlexibilitĂ€t durch austauschbare ArbeitsbehĂ€lter Den Wunsch des WZL, die neuen Anlagen sehr flexibel nutzen zu können, erfĂŒllte Rösler durch die Möglichkeit, die ArbeitsbehĂ€lter des Surf-Finishers und der domlosen Spezial- Vibrationsanlage einfach austauschen zu können. Denn fĂŒr das Bearbeitungsergebnis spielt die Handhabung der WerkstĂŒcke eine ebenso große Rolle wie die Auswahl und Kinematik der Schleifkörper im BehĂ€lter. „FĂŒr unsere Untersuchungen ist es wichtig, sowohl die Anregung der Schleifkörper als auch die Teilehandhabung, sei es bewegt durch den Roboter, fixiert in einer Aufnahme oder lose, variieren zu können. Parallel dazu variieren wir auch die Schleifkörperspezifikationen gezielt. Dabei kommt uns entgegen, dass Rösler die Verfahrensmittel ebenfalls selbst entwickelt und produziert, sodass wir hier auf das gesamte Spektrum keramischer und kunststoffgebundener Schleifkörper zurĂŒckgreifen können“, erklĂ€rt Marius Ohlert. Sowohl Untersuchungen zur StabilitĂ€t und Reproduzierbarkeit von Gleitschliffprozessen als auch der verstĂ€rkte Einsatz der neuen Anlagen fĂŒr die Nachbearbeitung additiv gefertigter Bauteile machen umfangreichere Testreihen mit höheren StĂŒckzahlen erforderlich. Diesen Herausforderungen stellen sich Rösler und das WZL der RWTH Aachen gemeinsam, um den Gleitschliffanforderungen von morgen bestens gewappnet zu sein.

Mass Finishing Water & Compounds, Part 1 – Identifying, Correcting Hard and Soft Water Issues

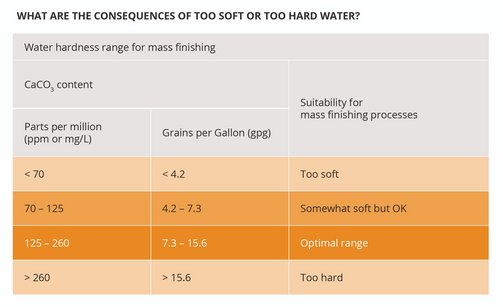
Achieving the desired surface conditions in a mass finishing process requires the machinery, consumables , compounds , and process water to work together in a balanced manner. Independent of the other process elements, the process water itself must be evaluated for hard and soft water issues. Rosler has more than six decades of experience designing mass finishing machinery, supplying consumables and compounds, and developing processes. Understanding the ramifications of too hard or too soft process water is a key to our success. Classifications and Measurements Depending on its geological source, the water used in mass finishing processes may have varying mineral content levels, specifically calcium and magnesium carbonates, bicarbonates, and sulfates. A high amount of mineral content is used to classify the water as "hard", whereas low mineral content classifies it as "soft". Based on the contents of calcium carbonate (CaCO3) in the water, the U.S. Geological Survey further describes water as soft, moderately hard, hard, and very hard. The most common classification systems measuring the amount of calcium carbonate in the water are parts per million = milligrams per liter (ppm/mg per L) or grains per gallon (gpg). Utilizing water that is too hard or too soft can create processing issues including ineffective finishing and system damage. Water hardness ranges and possible mass finishing consequences include: Extremely Soft Water (under 70 ppm) - Because of extensive foaming, compounds can only be used at low concentrations. This dosing is too low for the desired cleaning and/or rust protection effect. To overcome these issues, add a water hardener or defoamer. Somewhat Soft Water (70 ‐ 125 ppm) – Water within this range is marginally okay. Foaming may be problematic or manageable depending on the specific water condition and processing needs. Optimal Range (125 ‐ 260 ppm) – This is the ideal range for mass finishing operations. No additional accommodations are needed for water hardness levels. Very Hard Water (over 260 ppm) – In this range, a higher compound dosing rate is required to prevent calcium salts from leaving spots on work pieces. The compound concentration should be increased until the work pieces are clean and free of spots. In some extreme cases, spots may not be totally preventable. Types of Foam Excessive foaming in a mass finishing process is an issue. This foam can have different causes. Thus, understanding what specific type of foam is being produced can help remedy the issue. Types of foam in mass finishing processes and possible resolutions include: “Dirt” foam – This type is often caused by plastic media fines. By increasing compound dosing rates or, if possible, changing from plastic to ceramic media , dirt foam can be reduced or eliminated. At times a change in the flocculant concentration or type might be needed to solve the problem. The mass finishing process utilizing plastic media pictured above created dirt foam resembling dense, dirty foam sometimes found on beaches. “Surfactant” foam – Excessive compound dosing rates and/or process water that is too soft produces foam. Reducing compound dosing rates is the first step. In case of too soft water, a hardener compound such as Rosler additive CA may be required. A defoamer such as Rosler ES might also be needed to reduce foam. Surfactant foam resembles foam caused by bubble bath. Rosler Smart Solutions Many, if not all of these potential issues with mass finishing water and compound rates can be identified and solved with Rosler’s new Rosler Smart Solutions technology. Using data from water monitoring tests and dedicated sensors, the patent-pending offering monitors conditions and identifies potential problems. Rosler Smart Solutions brings process knowledge and troubleshooting right to the fingertip of the operator. The interactive troubleshooting guide steers the operator through the corrective actions to prevent unnecessary process downtime and equipment damage. Versions of the technology are available for shot blasting and mass finishing processes. Rosler Smart Solutions’ first solution in the field of mass finishing deals with process water cleaning and recycling with centrifuges, an area that can be challenging for operators and maintenance personnel alike. A dashboard displays all relevant equipment and process data, allowing the user to obtain suggestions for immediate corrective action in case of detected problems or deviations. The Rosler Smart Solutions interface provides machine and process insights. The Rosler Way “Finding a better way
” is more than a motto at Rosler; it’s our mission. With more than 60 years of experience and a portfolio containing more than 15,000 equipment and consumable products, solving challenges is what we do. Contact us today to discuss your process water challenges! The Mass Finishing Water & Compounds Series continues with, “Part 2 – Precise Water Flow, Dosing Drive Results. Sign up for enews alerts to follow the Rosler Blog and be notified of new posts!
Wendekammeranlage RWK 6/12-2

Aluminiumgussteile auf kleinstem Raum entsanden und entgraten

Smarte Strahllösung fĂŒr verkettete Produktionslinien Die steigende Nachfrage nach Elektrofahrzeugen fĂŒhrt zu einem Ausbau der FertigungskapazitĂ€ten bei den Automobilherstellern. Dazu zĂ€hlen unter anderem Produktionslinien fĂŒr StatortrĂ€ger. Bei der OberflĂ€chenbearbeitung dieser Teile nach dem Gießen lassen sich mit der Wendekammerstrahlanlage RWK 6/12-2 von Rösler sehr kurze Taktzeiten in einem verketteten Workflow realisieren. FĂŒr das vollautomatisierte Entsanden und Entgraten unterschiedlicher StatortrĂ€ger integriert beispielsweise das BMW Group Werk Landshut die Wendekammerstrahlanlage RWK 6/12-2 in verkettete und digitalisierte Fertigungslinien. Die kompakte, als Zweikammersystem ausgefĂŒhrte Anlage von Rösler ermöglicht die Bearbeitung der Aluminiumgussteile im 50-Sekundentakt. Unproduktive Nebenzeiten fĂŒr das Be- und Entladen mit einem Roboter sind dabei eliminiert. Effiziente Bearbeitung ohne Nebenzeiten auf kleinstem Raum Innerhalb der StatortrĂ€ger-Fertigungslinie beansprucht die RWK 6/12-2 inklusive TeilezufĂŒhrung, Roboter und einer Entleereinheit fĂŒr Strahlmittel sowie einem kleinen Teilelager nur rund zehn Quadratmeter FlĂ€che. Bearbeitet werden können bis zu 1.200 mm hohe Teile mit einem Durchmesser von maximal 600 mm. ZugefĂŒhrt werden die WerkstĂŒcke von einer Entsandungsstation, in der anhaftender Sand grĂ¶ĂŸtenteils entfernt wird, ĂŒber ein Förderband. Der vor der Anlage platzierte Roboter positioniert den StatortrĂ€ger in einer Strahlkammer kameraĂŒberwacht auf der teilespezifischen WerkstĂŒckaufnahme. Sie kann bei einem Teilewechsel ebenfalls innerhalb weniger Sekunden ausgetauscht werden. Um eine BeschĂ€digung des wĂ€hrend des Gießvorgangs in die StatortrĂ€ger eingearbeiteten Data-Matrixcodes zu verhindern, wird dieser wĂ€hrend des Strahlprozesses abgedeckt. Rösler hat dafĂŒr eine Lösung entwickelt, die nach dem Positionieren des Teils auf dem WerkstĂŒcktrĂ€ger automatisch ĂŒber den Code fĂ€hrt. Nach dem Beladen dreht die Strahlkammer um 180 Grad, wodurch der zuvor gestrahlte StatortrĂ€ger fĂŒr den Roboter zugĂ€nglich wird. Er entnimmt das WerkstĂŒck und transportiert es mit einem Zwischenstopp auf der Strahlmittel-Entleereinheit zum Teilelager. Optimal abgestimmte Anlagenausstattung fĂŒr kurze Taktzeiten Als Strahlmittel kommt bei dieser Anwendung ein Zinkdrahtkorn zum Einsatz. Es wird durch zwei Turbinen Gamma 300G mit einer Antriebsleistung von jeweils 15 kW auf die StatortrĂ€ger aufgebracht. Die von Rösler entwickelten Hochleistungsturbinen sind mit Wurfschaufeln im Y-Design ausgestattet. Die spezielle Form mit berechnetem KrĂŒmmungswinkel ermöglicht im Vergleich zu herkömmlichen Turbinen bei geringerem Energieverbrauch eine sehr hohe Abwurfgeschwindigkeit, aus der eine bis zu 20 Prozent höhere Strahlleistung resultiert. Dies trĂ€gt in Kombination mit der Zweikammer-AusfĂŒhrung dazu bei, dass Taktzeiten von maximal 50 Sekunden eingehalten werden. Ein weiteres Plus der Wurfschaufeln ist die Möglichkeit, sie von beiden Seiten zu nutzen. Daraus resultiert eine mindestens doppelte Standzeit. Der Wechsel kann mittels Schnellwechselsystem einfach und bei eingebauter Turbine erfolgen. Werkstoff und Strahlmittel machten eine explosionsgeschĂŒtzte Ausstattung der Anlage erforderlich. Dazu zĂ€hlt auch, dass die StrömungsfĂŒhrung der Entstaubungstechnik speziell ausgefĂŒhrt wurde. Digitalisierung erhöht Prozess- und Betriebssicherheit In enger Zusammenarbeit mit dem Automatisierer Fill wurde eine Teildigitalisierung der Strahlanlage umgesetzt. So ermöglicht die komplexe Visualisierung der StrahlvorgĂ€nge und der Strahlbilder der beiden Turbinen eine Anpassung im laufenden Prozess. ZusĂ€tzlich kann der Bediener am Panel live sehen, welche Turbine auf welchen Bauteilbereich strahlt und bei Bedarf VerĂ€nderung vornehmen oder auch die Position des WerkstĂŒcks in der Strahlkammer verĂ€ndern, ebenso wie die Strahlzeit. Dies kann erforderlich werden, wenn sich beispielsweise durch eine bereits hĂ€ufig genutzte Gussform mehr Sand in einem Bereich befindet als bei der teilespezifischen Programmerstellung definiert. Automatisch erfasst wird beispielsweise auch die Betriebsstundenzahl. Ist eine definierte Anzahl erreicht, informiert die Anlage automatisch darĂŒber, dass eine Kontrolle beziehungsweise Wartung beispielsweise der Wurfschaufeln, WerkstĂŒckaufnahmen oder der Abdeckung fĂŒr den Data-Matrixcode ansteht. Ungeplante AnlagenstillstĂ€nde lassen sich dadurch minimieren und die AnlagenverfĂŒgbarkeit deutlich erhöhen. Aspekte, die gerade in einer automatisierten Fertigungslinie fĂŒr hohe Wirtschaftlichkeit entscheidend sind. Um die Digitalisierung weiter voran zu treiben, wird Rösler unter dem Markennamen Rösler „Smart Solutions“ ab Mitte 2021 entsprechende Weiterentwicklungen fĂŒr den Bereich der Strahltechnik vorstellen.
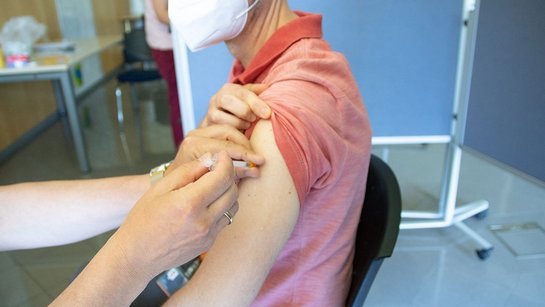
Rösler now offers its employees an additional vaccination service.

Im Kampf gegen die Corona-Pandemie: Rösler OberflÀchentechnik GmbH impft Belegschaft

Inzidenzwerte sinken, die Zahl der Erst- und Zweitimpfungen steigt tĂ€glich an, dennoch haben immer noch viele Menschen in Deutschland keinen ausreichenden Schutz gegen eine COVID-19-Erkrankung. Rösler bietet seinen BeschĂ€ftigten nun ein zusĂ€tzliches Impfangebot. Die Rösler OberflĂ€chentechnik GmbH unternimmt alles, um die Gesundheit seiner Mitarbeiterinnen und Mitarbeiter zu schĂŒtzen und ermöglicht seiner Belegschaft ein entsprechendes Impfangebot. In diesem Zusammenhang wurden am 14.06.2021, auf einer eigens im Werk Untermerzbach errichteten Impfstraße, knapp 70 Impfungen durchgefĂŒhrt. „Mit der EinfĂŒhrung des Corona-Impfservices möchten wir als Firma Rösler unseren Mitarbeiterinnen und Mitarbeitern die Möglichkeit bieten, sich vor einer COVID-19-Erkrankung bestmöglich zu schĂŒtzen. Dabei handelt es sich um ein freiwilliges Angebot des Betrieblichen Gesundheitsmanagements, dass wir in enger Zusammenarbeit mit verschiedenen Ärzten aus der Region umsetzen. ErgĂ€nzend zu den lokalen Impfzentren und HausĂ€rzten möchten wir so einen aktiven Beitrag zur BekĂ€mpfung der Corona-Pandemie leisten“, betont Stephan Rösler, GeschĂ€ftsfĂŒhrender Gesellschafter der Rösler OberflĂ€chentechnik GmbH. Impfstoffbeschaffung erweist sich als schwierig Trotz eines hohen Engagements bei der Beschaffung bereitet die VerfĂŒgbarkeit des Impfstoffes Schwierigkeiten, da die Nachfrage das Angebot bei weitem ĂŒbertrifft. Trotzdem konnten ca. 70 Impfdosen der Hersteller Johnson & Johnson sowie Biontec beschafft und verimpft werden. Bei der Verteilung des Impfstoffes wird darauf geachtet, dass diejenigen Mitarbeiterinnen und Mitarbeiter bevorzugt werden, die keine Möglichkeiten haben bzw. hatten, im Homeoffice zu arbeiten. „Wenn hoffentlich bald genĂŒgend zusĂ€tzlicher Impfstoff zur VerfĂŒgung steht, können wir noch weitere Impfangebote an unsere Belegschaft weitergeben“, ergĂ€nzt Stephan Rösler. Umfangreiche Maßnahmen zur BekĂ€mpfung von COVID-19 Das zusĂ€tzliche Impfangebot stellt einen weiteren wichtigen Baustein in der BekĂ€mpfung der Corona-Pandemie dar. Zudem setzt die Rösler OberflĂ€chentechnik GmbH weiterhin auf umfangreiche Maßnahmen zum Infektionsschutz sowie auf eine umfassende Teststrategie. DafĂŒr hat das Unternehmen ein Corona-Konzept entwickelt, welches regelmĂ€ĂŸig an die aktuellen Gegebenheiten angepasst wird. Hierzu zĂ€hlen die Einhaltung der AHA-Regeln, regelmĂ€ĂŸiges Testen, konsequente Umsetzung der Maskenpflicht und wo immer möglich das mobile Arbeiten von zu Hause.
Drahtgurt-Durchlaufanlage RDGE 1000-4

Strahl-, Gleitschliff- und Reinigungslösungen sowie Verfahrensmittel aus einer Hand

Gleitschleifen, Entgraten, Strahlen, Polieren, Reinigen und Verpacken sind Prozesse, die bei B+S Metallbearbeitung als Dienstleistung durchgefĂŒhrt werden. Das Spektrum der zu bearbeitenden Teile ist dabei hinsichtlich Geometrie, Werkstoffen und Anforderungen ebenso unterschiedlich wie die Branchen, aus denen die Kunden kommen. Um in jedem Fall die optimale QualitĂ€t wirtschaftlich und termingetreu zu liefern, setzt der Dienstleister auf gut geschulte Mitarbeiter sowie auf modernste Maschinentechnik und Verfahrensmittel von Rösler. Die AnfĂ€nge der B+S Metallbearbeitung GmbH reichen zurĂŒck bis ins Jahr 1959. Das von Herbert Bickel gegrĂŒndete Unternehmen spezialisierte sich schon damals auf Dienstleistungen der mechanischen OberflĂ€chentechnik wie Gleitschleifen. Mustafa Sahin startete 1991 als Mitarbeiter bei dem im schwĂ€bischen Murr ansĂ€ssigen Unternehmen und hielt seit 2004 eine 50-prozentige Beteiligung. Als sich der FirmengrĂŒnder Mitte 2007 aus gesundheitlichen GrĂŒnden aus dem Unternehmen zurĂŒckzog und Mustafa Sahin die alleinige GeschĂ€ftsfĂŒhrung ĂŒbernahm, war ihm klar, um zukĂŒnftig erfolgreich zu sein, musste der veraltete Maschinenpark modernisiert werden. Außerdem wollte er das Dienstleistungsangebot durch weitere Bearbeitungsmöglichkeiten ausbauen und damit die WettbewerbsfĂ€higkeit des Unternehmens nachhaltig stĂ€rken. Wichtig war dabei, dass ein breites Teilespektrum prozesssicher und reproduzierbar bearbeitet werden kann und eine hohe AnlagenverfĂŒgbarkeit gewĂ€hrleistet ist. FĂŒr jede Gleitschliffanwendung die optimale Maschinentechnologie „Ich habe zunĂ€chst mit verschiedenen Herstellern von Gleitschliffanlagen GesprĂ€che gefĂŒhrt, darunter einem Mitarbeiter von Rösler. Da haben mich das breite Produktspektrum sowie die leistungsfĂ€hige Technik der Anlagen, die sich flexibel einsetzen lassen, begeistert. Ein wesentlicher Aspekt war auch, dass Rösler die Verfahrensmittel fĂŒrs Gleitschleifen ebenfalls selbst produziert. Anlage, Schleifkörper und Compound also perfekt auf unsere Anwendungen abgestimmt werden können und ich jederzeit auf das Know-how und die Erfahrung des Technikums zurĂŒckgreifen kann. Nicht zuletzt hat auch die zwischenmenschliche Ebene gepasst.“, erinnert sich der GeschĂ€ftsfĂŒhrer. Entschieden hat sich Mustafa Sahin fĂŒr die Gleitschliff-Durchlaufanlage R 425/6600 DA, die auf seine BedĂŒrfnisse angepasst 2008 in Betrieb genommen wurde. In den folgenden Jahren hat das Unternehmen in zwei weitere Gleitschliff-Durchlaufanlagen, 14 Rundvibratoren und drei Fliehkraftanlagen des Untermerzbacher Anlagenbauers investiert. Angebot um Strahlen und Bauteilreinigung erweitert UnabhĂ€ngig davon, dass die Finanzkrise bereits erste Auswirkungen zeigte, machte sich der Unternehmer 2008 mit der Investition in eine Strahlanlage an den Ausbau des Bearbeitungsangebots. Auch hier setzte sich Rösler als Partner gegen den Wettbewerb durch. „Ich bin davon ausgegangen, dass die QualitĂ€t der Strahlanlagen vergleichbar ist mit der der Gleitschliffsysteme. Dann haben wir durch die Beratung und das zum Strahlen vermittelte Wissen die Sicherheit erhalten, dass die ausgewĂ€hlte Durchlaufstrahlanlage das richtige Produkt fĂŒr uns ist“, berichtet Mustafa Sahin. Verschleiß lĂ€sst sich bei Strahlanlagen verfahrenstechnisch nicht vermeiden, ein guter Service mit kurzen Reaktionszeiten und eine schnelle Ersatzteilversorgung waren daher ebenfalls entscheidende Punkte, die beim Zuschlag fĂŒr Rösler eine Rolle gespielt haben. „Als Dienstleister können wir es uns nicht leisten, lĂ€ngere Zeit auf einen Servicetechniker oder Ersatzteile warten zu mĂŒssen“, ergĂ€nzt der GeschĂ€ftsfĂŒhrer. Durch die kontinuierliche Erweiterung des Strahlangebots hat B+S Metallbearbeitung zwischenzeitlich sechs Strahlanlagen gekauft. „Die Anlagen unterliegen verfahrensbedingt einem gewissen Verschleiß, deshalb verkaufen wir unsere Anlagen je nach Einsatzdauer und Zustand alle drei bis fĂŒnf Jahre als gebrauchte Maschinen. Wir sind dadurch stets auf dem aktuellen Stand der Technik und können unseren Kunden optimale Ergebnisse bei hoher Wirtschaftlichkeit bieten“, konkretisiert der GeschĂ€ftsfĂŒhrer. Mit dem Trend zu immer höheren Anforderungen an die Bauteilsauberkeit ergab sich eine weitere Möglichkeit, das Dienstleistungsspektrum zu erweitern. „In GesprĂ€chen mit Kunden war immer wieder zu hören, dass viele Unternehmen die Bauteilreinigung auslagern möchten und dafĂŒr einen zuverlĂ€ssigen Dienstleister gesucht haben. Wir haben darin eine passende ErgĂ€nzung gesehen“, berichtet Mustafa Sahin. Nach umfangreichen Recherchen und einer grĂŒndlichen Sondierung des Marktes fiel die Entscheidung auf eine Anlage zur wasserbasierten Bauteilreinigung von Rösler. Die Lohnreinigung wird sowohl in Verbindung mit dem Gleitschleifen, Strahlen, einer 100 Prozent-Kontrolle und/oder Verpacken angeboten als auch separat. Dieser Bereich hat sich inzwischen ebenfalls zu einer Kernkompetenz des Unternehmens entwickelt und soll weiter ausgebaut werden. Im Blick hat der GeschĂ€ftsfĂŒhrer dabei unter anderem die Zusammenarbeit mit einem Sauberkeitslabor, um bei ReinigungsauftrĂ€gen mit definierten Sauberkeitsanforderungen nachzuweisen, dass diese erreicht wurden. Mit QualitĂ€t, FlexibilitĂ€t und Mut zum Risiko Marktposition ausgebaut Mit dem Konzept, individuell und mit optimaler QualitĂ€t sowie kosteneffizient und termingerecht auf die Anforderungen von Kunden zu reagieren, hat sich B+S erfolgreich am Markt etabliert. Auf die Dienstleistungen des schwĂ€bischen Dienstleisters verlassen sich inzwischen renommierte Unternehmen aus verschiedenen Branchen wie der Automobil- und Zulieferindustrie, dem Maschinenbau, der Möbelindustrie, der Medizintechnik sowie aus Gießereien und Stanzereien. Bearbeitet werden Bauteile aus Aluminium, Stahl, Edelstahl, Magnesium, Kupfer, Messing und Kunststoffen. Die Entscheidung, von Anfang an auf modernste Technik, qualitativ hochwertige Maschinen und Verfahrensmittel zu setzen und die Bereitschaft, auch in schwierigen Zeiten zu investieren, zĂ€hlt sicherlich zu den Erfolgsfaktoren. „In unserem Bereich können wir heute nur Dinge bewegen, wenn wir die richtigen Anlagen und Verfahrensmittel sowie kompetente Ansprechpartner haben, ĂŒber neue Entwicklungen informiert werden und einen umfangreichen Wissenstransfer erhalten. Das bekommen wir von Rösler aus einer Hand“, merkt Mustafa Sahin abschließend an.

Centrifuge Technology, Part 4 – Pre-Conditions and Consumables Enhance Process Efficiency

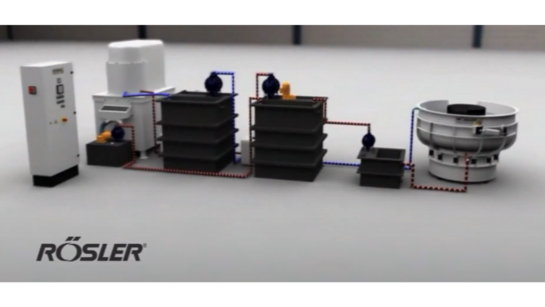
Establishing and maintaining an effective and cost-efficient process water recycling system requires consideration of a few essential points. Without the proper compounds , additives, and monitoring, even a well-designed piece of centrifuge technology is bound to falter and, eventually, fail. Rosler has extensive experience in mass finishing , including designing and manufacturing equipment, fine-tuning processes, and supplying the right consumables for a variety of processes. With our knowledge, preconditions and consumables can be calibrated for maximum process efficiency. Special Recycling Compounds Mass finishing compounds fulfill numerous tasks such as degreasing/de-oiling work pieces, burnishing/brightening surfaces, and providing a temporary corrosion protection. Above all though, the primary task of the compounds is to keep the media and work pieces clean to achieve the desired finishing goals and keep the mass finishing process stable. Since compounds stay in the process water rather than being collected and discharged with contaminants, compounds used in recycled process water must have special technical attributes. In addition to their standard properties these recycling compounds must: Have better dirt dispersing capabilities than single-use cleaners. Create very little foam. Be highly compatible with the process water cleaners. Prevent bacteria growth in the system. Cleaners designed for single-use processes would not provide adequate cleaning of the water or the work pieces and may allow contaminants to reenter the equipment with recycled water, potentially damaging the machine. Process Water Cleaning Additives Whether in liquid or powder form, cleaning additives known as flocculants must be added to the process water to support the cleaning effect of the centrifuge. Certain process water cleaners combine tiny solid fines into larger and heavier particles, making it easier for the centrifuge to separate them from the liquid. Other cleaners pick up tiny droplets of emulsified oil and combine them with the solids into larger flocs, which are then separated from the liquid in the centrifuge. Finding Balance Rosler Water Recirculation System When work pieces enter the mass finishing machine, they carry a variety of contaminants as well as some sort of surface material that is in need of removal or texturing. During the finishing process, effluent or used process water is transferred to an effluent holding tank where it awaits cleaning. The centrifuge processes “dirty” process water using the centrifugal force of more than 2,000 G to separate clean, reusable water and compounds from sludge for discharge. The clean water is stored in a clean water tank ready to be re-used in the finishing process. Automatic and semi-automatic systems monitor the composition of the cleaned water to add additional water and compounds as needed. The process water is then sent back to the finishing machine for reuse. Consumable Expertise In conjunction with centrifuge technology, Rosler offers a complete range of suitable recycling compounds and process water cleaners. For best results, the compound concentration in process water must be approximately 2% although certain applications may have to be somewhat higher. Mass finishing processes utilizing process water recycling with centrifuges require special dosing systems to monitor and maintain compound and process water cleaner levels. They also require a water top‐up system to replace process water lost by carry‐out and evaporation. Automated and semi-automated options are available. The Rosler Way Whether ensuring that the precondition of recycled water is suitable for reuse or selecting the most effective cleaning consumables are used in and outside a centrifuge process, Rosler sticks to its motto of “Finding a better way
” Contact us to discuss your cleaning centrifuge challenges so we can get to work developing a solution. Previous posts in the Centrifuge Technology series include: Part 1 – “Water Cleaning Systems Replace Outdated Methods.” Part 2 – “Operational and Economic Benefits of Recycling Process Water.” Part 3 – “Mechanics and Limitations of Water Recycling.” Part 4 – “Pre-Conditions and Consumables Enhance Process Efficiency.” Upcoming posts in the Centrifuge Technology series will include: Part 5 – “Potential Issues and Remedies for Water Recycling.” Sign up for enews alerts to be notified of new posts!
schaumfreier Schleifkörper

Prozessoptimierung mit neuem schaumfreien Schleifkörper

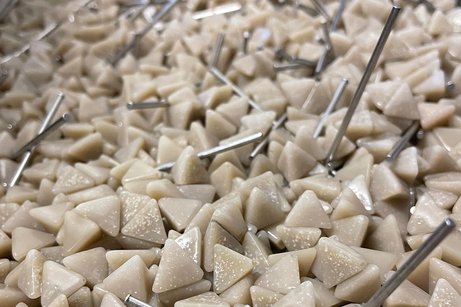
Ergebnis, ProduktivitĂ€t und Wirtschaftlichkeit verbessert Geht es um die Optimierung von Gleitschliffprozessen, liegt das Hauptaugenmerk meist auf der Maschinentechnik. Dass auch aus einem einfachen Schleifkörperwechsel eine lohnenswerte Prozessoptimierung resultieren kann, zeigt eine Anwendung beim Dienstleister Dörfler & Schmidt PrĂ€zisionsfinish. Durch die Umstellung auf einen neuen schaumfreien Schleifkörper von Rösler konnten Prozesssicherheit, ProduktivitĂ€t und Effizienz verbessert werden. Das Portfolio der 1998 gegrĂŒndeten Dörfler & Schmidt PrĂ€zisionsfinish GmbH umfasst Entgraten, Kantenverrunden, GlĂ€tten, Polieren, Mattieren, Strukturieren, Entzundern und Reinigen. Der Dienstleister setzt dafĂŒr die Technologien Gleitschleifen, Strahlen und BĂŒrsten ein, in denen Teile aus allen Metallen, Kunststoffen sowie Keramik, Glas und Holz mit Abmessungen von wenigen Millimetern bis hin zu einem Durchmesser von 60 Zentimetern bearbeitet werden. Die Kunden des im bayerischen Kammerstein ansĂ€ssigen Familienunternehmens kommen aus der Automobil- und Zulieferindustrie, dem Maschinenbau, der Elektronik und Medizintechnik sowie aus der Schmuck- und KonsumgĂŒterbranche. Gleitschlifftechnik in allen Variationen Durch die heterogene Kundenstruktur sind sehr unterschiedliche Anforderungen an die OberflĂ€chen zu erfĂŒllen. „Meist geht es um das Entgraten und Kantenverrunden. Dabei sind beispielsweise bei Werkzeugen wie FrĂ€sern und Wendeschneidplatten genau definierte Verrundungen herzustellen. Andere WerkstĂŒcke wie etwa Kugellagerringe mĂŒssen nach der Bearbeitung eine vorgegebene Rauigkeit aufweisen, wĂ€hrend es bei Schmuck und Accessoires auf eine hochwertige Optik ankommt“, konkretisiert Felix Dörfler, Assistent der GeschĂ€ftsfĂŒhrung. Um fĂŒr jede dieser Aufgabenstellungen den technisch und wirtschaftlich optimalen Prozess einzusetzen, verfĂŒgt das Unternehmen ĂŒber insgesamt 33 Maschinen, die alle am Markt erhĂ€ltlichen Gleitschliffverfahren abdecken. „FĂŒr die verschiedenen Werkstoffe arbeiten wir bei der Prozesswasseraufbereitung mit unterschiedlichen KreislĂ€ufen. DafĂŒr haben wir fĂŒnf Zentrifugen im Einsatz, die wie der große Teil unserer Gleitschliffanlagen von Rösler sind“, berichtet Felix Dörfler. Bei den Verfahrensmitteln arbeitet Dörfler & Schmidt hauptsĂ€chlich mit Rösler Produkten. „Die gleichbleibend hohe QualitĂ€t der Schleifkörper und Compounds sowie die gute UnterstĂŒtzung bei der Prozessentwicklung und -optimierung durch das Customer Experience Center sind nur einige der GrĂŒnde dafĂŒr, dass wir von Anfang an auf Lösungen von Rösler setzen“, ergĂ€nzt der Assistent der GeschĂ€ftsfĂŒhrung. Störenden Schaum im Prozess mit neuem Schleifkörper beseitigt Ein Problem, das bei allen Gleitschliffprozessen mit Kunststoffschleifkörpern – selbst bei sogenannten schaumreduzierten Varianten – immer wieder auftritt, ist eine Schaumbildung, die in AbhĂ€ngigkeit der WasserqualitĂ€t unterschiedlich stark ausgeprĂ€gt ist. Um dieses PhĂ€nomen zu unterdrĂŒcken, werden ĂŒblicherweise spezielle Additive eingesetzt. Dies war auch bei einer Anwendung bei Dörfler & Schmidt der Fall. „Beim Entgraten und Kantenverrunden von rund 40 mm langen Drahtabschnitten aus Edelstahl benötigen wir eine hohe Schleif- und Abtragleistung. Durch die Schaumbildung entsteht jedoch ein gewisser Puffer zwischen Bauteilen und Schleifkörpern, der die Schleifwirkung vermindert. Das Bearbeitungsergebnis wird dadurch in der vorgegebenen Zeit nicht mehr stabil erreicht“, erklĂ€rt Felix Dörfler. Es ist aber nicht allein die VerlĂ€ngerung der Bearbeitungszeit, die zu einem Mehraufwand fĂŒhrte. Auch die Separierung von Teilen und Schleifkörpern wurde durch die Schaumbildung beeintrĂ€chtigt und funktionierte nicht mehr wie gewohnt. Zuletzt trat auch Schaum bei der Prozesswasseraufbereitung in den Zentrifugen aus, der die Anlage sowie die Umgebung verunreinigte. Angesprochen auf dieses Problem, schlug die zustĂ€ndige Gebietsvertretung von Rösler im Juli 2020 vor, die neu entwickelte, schaumfreie Variante des eingesetzten Kunststoffschleifkörpers zu verwenden. FĂŒr alle kunststoffgebundenen Standard-Schleifkörper bietet Rösler seit Anfang 2021 auch die schaumfreie N-Variante an, bei der Geometrie, GrĂ¶ĂŸe und SchleifqualitĂ€t identisch mit dem bisherigen Produkt sind. Da der Schleifkörperwechsel keinerlei weitere Anpassungen am Prozess und der Anlage erforderlich machte, folgte das Unternehmen der Empfehlung. Prozess stabilisiert, Effizienz erhöht und Nachhaltigkeit verbessert Dörfler & Schmidt ist einer der Pilotanwender des neuen Schleifkörpers und arbeitet seit rund neun Monaten mit der schaumfreien Variante. Die erste Testphase hat gezeigt, dass geforderte Bearbeitungsergebnisse innerhalb der vorgegebenen Zeit prozesssicher erreicht wurden und auch die Separierung zuverlĂ€ssig funktioniert. Durch den Schleifkörperwechsel auf die schaumfreie Variante ist das Prozess-Monitoring deutlich einfacher und zeitsparender geworden, da unnötige Nachbearbeitungszeiten entfallen, was letztendlich zu einer erhöhten Wirtschaftlichkeit fĂŒhrt. Zudem kann das Prozesswasser ĂŒber einen lĂ€ngeren Zeitraum eingesetzt und somit der Verbrauch von Additiven reduziert werden, was besonders unter Umwelt- und Nachhaltigkeitsaspekten vorteilhaft ist. „Die schaumfreien Schleifkörper verwenden wir bisher in zwei Anlagen und es hat sich gezeigt, dass die Standzeiten und Schleifeigenschaften genauso gut wie bei der Standardvariante sind. Insgesamt konnten wir somit unsere Prozesse wirtschaftlicher gestalten ohne an QualitĂ€t zu verlieren. Deshalb werden wir weitere Kunststoffschleifkörper auf die schaumfreie AusfĂŒhrung umstellen“, merkt Felix Dörfler abschließend an.

Wet Blasting Technology, Part 5 – PureFinish¼ Offers Food-Grade Excellence

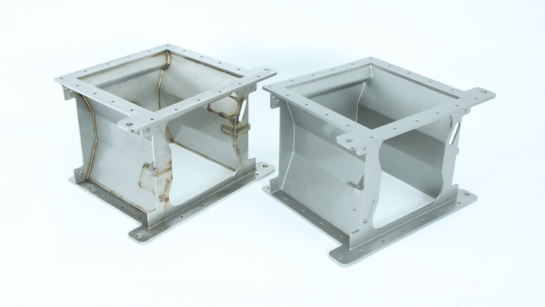
Within the food, chemical, and pharmaceutical industries , hygiene is a top priority. For safety and quality assurance, the occurrence of contamination through bacteria, proteins, or other elements must be prevented. Process plants require a defined, homogeneous, and reproducible surface for all parts that come in contact with food, beverages, chemicals, and pharmaceutical products. Rosler delivers full compliance cleaning for stainless steel surfaces with PureFinishÂź , a unique wet blasting process. What is PureFinishÂź? Rosler developed this proprietary blasting process to deep-clean stainless steel components. Media specifically designed by Rosler for this environmentally friendly process remains suspended in water and is propelled onto the work piece surface with velocity. In the example shown, oxidation from welding on stainless steel components is completely removed after treatment with PureFinishÂź. Optimum Surface Finish The key advantage of PureFinishÂź is the optimum surface finish it achieves. The process creates a highly homogeneous surface profile with roughness readings of Ra = 0.25-0.60 ”m. Not too rough and not too smooth, this profile is ideal for preventing bacteria from growing on and adhering to the surface. As shown below, bacteria growth only occurs if a surface is too rough or too smooth. Surface characteristics and goals This optimum surface profile allows easy removal of dirt and bacteria and, therefore, facilitates cleaning and sterilizing the surface. Additional advantages include: PureFinishÂź meets all hygienic requirements of the EHEDG (European Hygienic Engineering & Design Group) . Much lower ratings on the Soil Retention Index (SRI) compared to stainless steel surfaces cleaned with other cleaning methods. Considerably fewer contaminants left on the surface. The purely mechanical process does not require any hazardous pickling chemicals. PureFinishÂź creates a peening effect on the surface that makes the component more durable and prevents premature corrosion due to stress cracking. A welded work piece before and after PureFinishÂź treatment The Rosler Way With more than 80 years of experience in surface finishing, the Rosler team has expertise in the wet blasting field. This experience allowed us to create PureFinishÂź and its unique capabilities. To demonstrate our capabilities, we offer FREE sample processing in our global test centers . Contact us to discuss your wet blasting goals and challenges. The complete Wet Blasting Technology Series includes: Part 1 – “Wet Blasting Gently Delivers Dramatic Finishing Results.” Part 2 – “Comparing Attributes, Advantages to Dry Blasting.” Part 3 – “Technical Features, Slurry Control Achieve Precise Finishing.” Part 4 – “Typical Wet Blasting Applications.” Part 5 – “PureFinishÂź Offers Food-Grade Excellence.” Sign up for enews alerts to be notified of all Rosler blog posts!