Solution Finder
SOLUTION FINDER

Ihr Wegweiser durch die
Rösler-Produktwelt

Mit nur wenigen Klicks finden Sie die richtige Maschine fĂŒr Ihre Belange!

Ergebnisse: 238 Artikel - 51 Produkte
emi-automatic centrifuge Z 800

Rösler Smart Solutions: Digitales Prozesswassermanagement – Optimierte Gleitschliffergebnisse durch besseres ProzessverstĂ€ndnis

Mit Federn der 1889 von Siegmund Scherdel gegrĂŒndeten Drahtzieherei experimentierte schon Rudolf Diesel am ersten Dieselmotor der Welt. Inzwischen deckt die Scherdel-Gruppe von der Umformtechnik ĂŒber die Montage- und FĂŒgetechnik bis hin zur OberflĂ€chentechnik sowie den Maschinen , Werkzeug- und Anlagenbau ein breites Spektrum ab. Das heute mit 32 Standorten weltweit tĂ€tige Unternehmen steht seinen Kunden vom Briefing bis zur Serienfertigung als Partner zur Seite. Ergebnis sind Premiumprodukte, die nicht nur in der Automobilindustrie, sondern beispielsweise auch in der Medizintechnik, der Elektro- und Energietechnik im Einsatz sind. Dazu zĂ€hlen auch die Stanz- und Biegeteile, Federringe und Komponenten fĂŒr die ElektromobilitĂ€t, die bei der Scherdel Waldershof GmbH & Co. KG im bayerischen Waldershof gefertigt werden. Die Komponenten aus verschiedenen Stahllegierungen, Edelstahlen und Buntmetallen erhalten zum Teil in Gleitschliffprozessen den perfekten Schliff. Neben der eigentlichen Bearbeitungsaufgabe wie dem Entgraten und Kantenverrunden sind dabei eine anforderungsgerechte technische Sauberkeit sowie saubere OberflĂ€chen wichtige QualitĂ€tsmerkmale, sodass eine optische QualitĂ€tskontrolle einwandfrei durchgefĂŒhrt werden kann. Eine entscheidende Rolle dafĂŒr spielt die QualitĂ€t des Prozesswassers. Aufbereitung und Überwachung des Prozesswassers – fĂŒr viele Anwender und Betreiber Das Prozesswasser aus dem Gleitschliffprozess wird bei Scherdel Waldershof im Kreislauf gefĂŒhrt und durch eine halbautomatische Zentrifuge aufbereitet. Eine Überwachung der ProzesswasserqualitĂ€t erfolgte jedoch nur sehr eingeschrĂ€nkt in Form einer tĂ€glichen Kontrolle der Compound-Konzentration und mit wechselndem Personal, das ĂŒber kein tiefes Know-how zur Aufbereitung und Überwachung des Prozesswassers verfĂŒgte. „Durch den Eintrag von Ölen aus den Stanz-Biegeprozessen und Bandschmiermitteln sowie dem Material- und Schleifkörperabrieb verĂ€ndert sich die ProzesswasserqualitĂ€t. Einerseits nimmt die LeitfĂ€higkeit zu, was bei den optischen PrĂŒfungen zu fehlerhaften Ergebnissen fĂŒhrte. Andererseits wurden die Vorgaben hinsichtlich PartikelgrĂ¶ĂŸen und -mengen nicht immer eingehalten, woraus aufwendige Nacharbeiten oder sogar Ausschuss resultierte“, berichtet Tobias König, Abteilungsleiter OberflĂ€che Gleitschleifen / Reinigen bei Scherdel Waldershof. Digitales Prozesswassermanagement bringt Transparenz und Know-how Entsprechend groß war das Interesse des Abteilungsleiters, als ihm der Einsatz der digitalen Prozesswassermanagement-Lösung „Advanced“ von Rösler Smart Solutions als Pilotanwender vorgeschlagen wurde. Dieses neue Produkt fĂŒr die Prozesswasseraufbereitung fĂŒr halb- und vollautomatische Zentrifugen ermöglicht die anwenderorientierte Überwachung, Erfassung und Auswertung wesentlicher Prozessparameter. Dies sind: Compound-Konzentration (Titration oder Brechungsindex – BRIX), pH-Wert, LeitfĂ€higkeit, WasserhĂ€rte, mikrobiologische Belastung durch Bakterien, Hefen und Pilzen, Chloridgehalt, CSB-Wert (chemischer Sauerstoffbedarf), BIT-Gehalt (Biozide im Prozesswasser), Aussehen und Geruch. Angepasst an die jeweilige Anforderung an den Gleitschliffprozess, können die zu ĂŒberwachenden Parameter individuell ausgewĂ€hlt werden. In der ersten Ausbaustufe des Paketes „Advanced“ erfolgen die Probennahme und Analyse manuell mittels entsprechendem Messequipment, das auf Wunsch mitgeliefert werden kann. Eingegeben werden die ermittelten Werte ebenfalls manuell. Auf Basis der eingegebenen Daten berechnet der in der Software hinterlegte Algorithmus direkt umsetzbare Handlungsempfehlungen, um bei Abweichungen vom zuvor definierten Soll- oder Toleranzwert eines oder mehrerer Parameter diese wieder in den vorgegebenen Bereich zu bringen und damit die ProzessstabilitĂ€t zu sichern. Die Handlungsempfehlungen enthalten darĂŒber hinaus ErklĂ€rungen, welche Folgen Abweichungen des jeweiligen Parameters auf die BearbeitungsqualitĂ€t haben. Da alle Parameter gespeichert werden, kann auf die Daten in Form von Tabellen und Verlaufsdiagrammen zugegriffen werden. Letzteres ermöglicht ungeplante Betriebsunterbrechungen durch einen erforderlichen Wechsel des Prozesswassers zu vermeiden und einen Neuansatz auf einen in den Betriebsablauf optimal integrierbaren Zeitpunkt zu legen. „Rösler hat uns das digitale Prozesswassermanagement vorgestellt und wir haben sofort das Potenzial erkannt, durch diese Lösung mehr Transparenz und Prozesssicherheit zu erzielen. Außerdem haben wir die Möglichkeit gesehen, das ProzessverstĂ€ndnis unserer Mitarbeitenden durch die Handlungsempfehlungen mit entsprechenden ErklĂ€rungen deutlich zu verbessern“, erklĂ€rt Tobias König. ProzessstabilitĂ€t und BearbeitungsqualitĂ€t optimiert Scherdel Waldershof nutzt das digitale Prozesswassermanagement fĂŒr eine halbautomatische Zentrifuge Z 800 von Rösler, die eine im dreischichtigem Betrieb laufende Gleitschliffanlage (Rösler R 620), mit Prozesswasser versorg. Überwacht werden die Compound-Konzentration und der pH-Wert jeweils einmal pro Schicht. Eine LeitfĂ€higkeitsmessung erfolgt einmal wöchentlich. Die Kontrolle der mikrobiologischen Belastung des Prozesswassers wird nach Bedarf durchgefĂŒhrt. Dies ist beispielsweise der Fall, wenn Aussehen und Geruch, die ebenfalls regelmĂ€ĂŸig erfasst werden, Anzeichen auf eine VerĂ€nderung liefern. „Die Messungen und die Erfassung der ermittelten Werte ist einfach und schnell durchzufĂŒhren. Der Zeitaufwand fĂŒr die Messung und Erfassung der Compound-Konzentration und des pH-Werts ist nahezu identisch mit dem der Kontrollen vorher“, beschreibt der Abteilungsleiter. „Allerdings erhalten wir heute eine ĂŒbersichtliche Auswertung und im Falle von Abweichungen leicht verstĂ€ndliche und direkt umsetzbare Handlungsempfehlungen, die automatisch ausgegeben werden. Das trĂ€gt definitiv dazu bei, sowohl die Prozesswasser- als auch die TeilequalitĂ€t stabil zu halten und dadurch Nacharbeiten und Ausschuss um bis zu 50 % zu reduzieren.“ Handlungsempfehlungen stehen aber nicht nur bei Sollwert-Abweichungen zur VerfĂŒgung, sondern auch fĂŒr bestimmte qualitĂ€tsmindernde Vorkommnisse wie Korrosion auf den Teilen, einer Schaumbildung im Gleitschliffprozess und bei unzureichender Bauteilsauberkeit, die beispielsweise Folgeprozesse beeintrĂ€chtigt. Um diese Probleme zu beseitigen, enthalten die Handlungsempfehlungen verschiedene Maßnahmen sowie ErklĂ€rungen ĂŒber die ZusammenhĂ€nge im Prozess. „Die Kolleginnen und Kollegen in der Abteilung haben ĂŒblicherweise keine spezielle Ausbildung zum Thema Gleitschleifen und Prozesswasser. Durch die Handlungsempfehlungen wissen sie nicht nur, was im Fall des Falles zu tun ist. Sie erhalten auch entsprechendes Hintergrundwissen, sodass das Bewusstsein fĂŒr die ZusammenhĂ€nge zwischen ProzesswasserqualitĂ€t und TeilequalitĂ€t gestĂ€rkt wird“, merkt Tobias König abschließend an.

Testing & Expertise Overcome Shot Blasting Challenges

For nearly a decade, Sales Representative and Interim Product Manager of Turbine Blast Equipment Zack Murray has been one of Rosler’s top shot blasting experts. Working with customers and our global Customer Experience Centers , he helps develop and test surface finishing machines and media in addition to dialing in specific process parameters. At times, adhering to the Rosler motto and guiding principle of “finding a better way
” can be difficult and complicated. Luckily, Murray and the entire Rosler team are committed to delivering world-class surface finishing equipment, consumables, and service in a variety of industries . In this post, Murray shares the most challenging issue he has tackled at Rosler and how the team developed a solution. The Problem A customer contacted Rosler for help in processing relatively large magnesium automotive parts. Considering the need for high throughput speeds in combination with the size of the parts, Murray knew a turbine blast machine would be the best option. Shot blasting turbine “In turn, the indication of a turbine blast machine meant that we were limited to metallic blast media,” Murray said, “as these machines are not typically suitable for mineral-based blast media such as aluminum oxide or glass beads. “Magnesium is a tricky material to blast in a turbine machine since it is prone to sparking with most metallic media. In addition to the fact that magnesium dust is highly flammable and combustible, we needed to avoid a potential recipe for disaster.” The process had to safely and efficiently deliver deburring and edge radiusing while minimizing the potential for sparking. The Solution Understanding that a relatively soft metallic media was required for safety and effectiveness, the team was left with the choice of aluminum or zinc blast media. Testing both media types demonstrated that results from the aluminum media most closely aligned with the customer’s desired process results. “Unfortunately, aluminum dust is also highly flammable and combustible,” Murray said. “The combination of the magnesium and aluminum dust was potentially dangerous enough to warrant an St3 Dust Hazard rating, which is the most severe rating, indicating a very high potential for fire and/or explosion. “Since the customer was not at a point in their product development cycle where they could get a dust hazard analysis performed as a result of part availability, we had to assume that the dust would be rated at St3.” As such, a wet dust collector with an anti-oxidizing compound dosing system was suggested for the customer with the further recommendation that the dust collector be installed outside, away from areas that commonly see human traffic, and that exhaust air was absolutely not allowed to feed back into the building. Rosler RF 550 NS including sludge drag conveyor and high-efficiency design to reduce residual dust The Rosler Way With more than 80 years of experience and a portfolio containing more than 15,000 equipment and consumable products, solving challenges is what we do at Rosler. Testing for safety and efficiency is an important step in achieving a stable and repeatable surface finishing process. Contact us today to request free test trials in one of our global Customer Experience Centers and allow us to develop a solution for your unique challenges!

Blade Technology: Straight vs. Curved Blades Explained

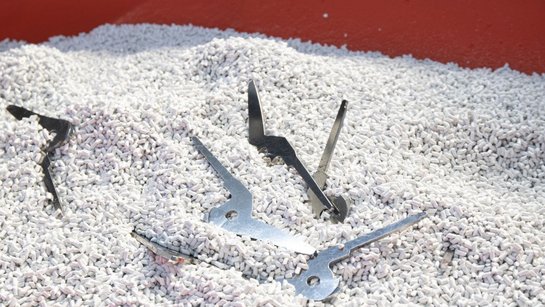
As an expert in the shot blasting industry, Rosler knows about blade technology. All shot blasting machines require blades to propel media towards workpieces. While both straight and curved blades are used, each type offers advantages and disadvantages. What are the Differences? Straight blades are, as the name suggests, blades that do not have curvature when viewed from the side and do not possess tangential curvature with respect to the turbine. Curved blades are blades that have some degree of curvature when viewed from the side. As the newer design, curved blades are generally better than straight blades, but they also have some drawbacks related to longevity, maintenance, and cost of ownership. Wear Rates Historically, the largest disadvantage of the curved blade design is that the blade will wear at a disproportionate rate along the length of the curvature, meaning that the curved blade design would wear through quicker than straight blade design. Modern technology has allowed the industry to overcome this particular flaw through the careful selection of curvature angle of the blade based on blade material properties to the point that curved blades now have similar usable lives to straight blades. Change Out Times A further disadvantage that has historically plagued the curved blade design is that the shape of the blades and fixturing take longer to change out than straight blades. The Rosler Gamma G turbine with forged metal blades overcomes this issue through the use of a retaining pin allowing for rapid blade change outs . This problem still currently persists for hard metal blade designs. Cost The final disadvantage is that curved blades tend to be more expensive than the straight blade designs, depending on the blade material. For cast and forged blades, the price difference is relatively small; however, for hard metal machined blades, the cost difference can be quite significant. Advantages Despite the disadvantages, curved blades also offer advantages over traditional straight blades. The largest advantage that the curved blades offer over straight blades of equivalent size is that the curved blades have a greater radial component to their velocities while maintaining an equivalent tangential component. This provides a higher throwing speed of the blades on the media (at equivalent turbine rotational velocities and equivalent turbine diameter) and therefore greater impact energy being transferred to the workpiece, allowing for the removal of more severe contaminants. Alternatively, if greater impact energy is not needed, the turbine’s rotational velocity can be controlled via a variable frequency drive to slow the turbine down which, in turn, provides a greater media throughput at equivalent media throwing speeds when compared against a straight blade turbine. Curved blade designs function at their best when the parts have very difficult finishing requirements or when greater part throughput is necessary. Orientations Curved blades have two types of orientation that can be used: a γ (The Greek letter gamma) shape and a C shape. The C shape has a greater curvature angle, allowing for a greater velocity/energy efficiency; however, the γ shape blade has a blade longevity factor in that once one side has been worn down, the blade can be flipped for a second use, effectively doubling the blade’s life. This is also an advantage over most straight blade designs. C-shaped blade Furthermore, the C shape does not have the ability to utilize a retaining pin for rapid blade changeout . The curvature angle of the blade (and therefore the blade's velocity and energy gain in comparison to a straight blade design) provides an equivalent lifetime based off of the material properties of the blade, namely its metal hardness. For modern metals, a cast blade can support a nearly negligible curvature without severely impacting its life, while a forged blade is capable of supporting a curvature angle that provides approximately a 7% increase in velocity (approximately 15% increase in energy) and a hard metal machined blade supports a curvature giving up to approximately 15% increase in velocity (approximately a 32% increase in energy) (utilizing a C shaped blade for maximum gain). The Rosler Way You can count on Rosler to help you find a better way when it comes to blade technology. Contact us today to discuss your unique challenges so we can identify the right blade for your needs.
Handshake

Sauber Technologies baut Partnerschaft mit AM Solutions, eine Marke der Rösler Gruppe, aus

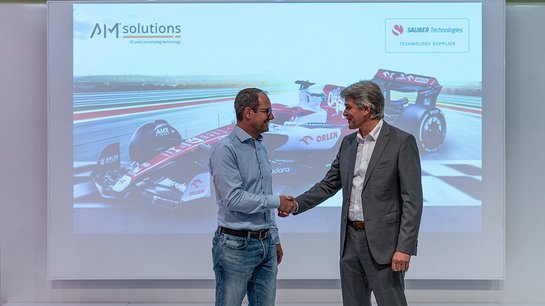
Sauber Technologies verlĂ€ngert seine Technologiepartnerschaft mit AM Solutions – 3D post processing technology, eine Marke der Rösler Gruppe, und geht damit einen weiteren Schritt in Sachen technologischer Innovationen. Die VerlĂ€ngerung der bereits 2021 geschlossenen Partnerschaft um weitere zwei Jahre ist eine logische Konsequenz der wertvollen und vertrauensvollen Zusammenarbeit, die beiden Parteien bereits hervorragende Ergebnisse beschert hat. Die automatisierte Nachbearbeitung von additiv gefertigten Teilen ist fĂŒr Sauber Technologies unverzichtbar, wenn es darum geht, reproduzierbare und hochwertige Bauteile wirtschaftlich herzustellen zu können, insbesondere im industriellen Maßstab. Im vergangenen Jahr profitierte das Unternehmen bereits von Röslers langjĂ€hriger Erfahrung in der OberflĂ€chenbearbeitung, indem Sauber Technologies auf Nachbearbeitungslösungen der Rösler-Marke AM Solutions – 3D post processing technology setzte. Mehrere 3D-gedruckte Teile wurden auch im Alfa Romeo F1 Team ORLEN C42 verbaut, wodurch die strategische Partnerschaft letztendlich auch den Weg von der Fabrik auf die Rennstrecke fand. Unter der Marke AM Solutions – 3D post processing technology bĂŒndelt die Rösler Gruppe alle TĂ€tigkeiten rund um die additive Fertigung und bietet ein herausragendes Produkt- und Leistungsspektrum an, darunter Anlagen, Verfahrensmittel und Verfahrenstechnik fĂŒr die serienreife automatisierte Nachbearbeitung von 3D-gedruckten Teilen. Röslers langjĂ€hrige, branchenĂŒbergreifende Erfahrung in der OberflĂ€chenveredelung im industriellen Produktionsumfeld sowie der eigene Maschinenbau bilden ein starkes RĂŒckgrat der AM Solutions Angebote. Sauber Technologies und AM Solutions kooperieren im Rahmen ihrer Partnerschaft derzeit im Bereich der Nachbearbeitung 3D-gedrucketer Teile, welche mittels SLA (Stereolithographie) Technologie hergestellt werden. Ziel ist die Entwicklung von Lösungen, die die Effizienz des Reinigungsvorgangs und der Entfernung der StĂŒtzstrukturen maximieren. DarĂŒber hinaus nutzt Sauber Technologies bereits mehrere Gleitschliff- und Strahllösungen von AM Solutions. Christoph Hansen, COO Sauber Technologies: „Im Laufe des letzten Jahres war die Partnerschaft mit AM Solutions sehr wichtig fĂŒr uns. Unsere Gruppe konnte in mehreren GeschĂ€ftsvorhaben davon profitieren. Dies reichte von Windkanalmodellen bis hin zu hoch experimentellen Bauteilen und natĂŒrlich unseren Formel-1-Rennwagen. AM Solutions bereichert Sauber Technologies mit seinem außerordentlichen Erfahrungsschatz und den exzellenten Lösungen. Wir können 3D-gedruckte Teile nun schneller und effizienter herstellen, was zwei wesentliche Merkmale fĂŒr ein sich stĂ€ndig wandelndes GeschĂ€ft wie das unsere ist. Ich freue mich sehr, dass wir unsere Partnerschaft mit der Rösler Gruppe ausweiten und ich bin gespannt, was wir in Zukunft noch alles erreichen können.“ Volker Löhnert, GeschĂ€ftsfĂŒhrer der Rösler OberflĂ€chentechnik GmbH: „Die VerlĂ€ngerung unserer Partnerschaft mit Sauber Technologies ist ein wichtiger Meilenstein fĂŒr AM Solutions – 3D post processing technology. Das Sauber-Team hat eine lange Tradition in der Verwendung von additiv gefertigten Bauteilen in seinen Formel-1-Rennwagen. Insbesondere in den Bereichen Design, Materialauswahl und Leichtbau bietet der 3D-Druck erhebliche Vorteile. FĂŒr die Optimierung der gesamten Prozesskette ist eine qualitativ hochwertige und reproduzierbare Nachbearbeitung von großer Bedeutung. Hier kommt unsere jahrzehntelange Erfahrung in der OberflĂ€chenbearbeitung ins Spiel – zusammen mit unseren maßgeschneiderten Lösungen, die speziell fĂŒr die Besonderheiten von 3D-gedruckten Teilen entwickelt wurden. Aus diesen GrĂŒnden haben wir mit Sauber Technologies den perfekten Partner an unserer Seite."
centrifugal disk finishing machine

Husqvarna setzt auf intelligent verkettete Anlagen von Rösler

Den KapazitĂ€tsengpass bei der OberflĂ€chenbearbeitung beseitigt Vor der Erweiterung und Modernisierung waren die Fliehkraftanlagen verschiedenen Gleitschliffprozessen fest zugeordnet. Diese Trennung der Bearbeitungsprozesse sollte eine Vermischung der ProzessflĂŒssigkeiten vermeiden und somit deren Reinigung erleichtern. Hierdurch konnten jedoch die Fliehkraftanlagen nicht flexibel verplant werden, weshalb die verfĂŒgbare KapazitĂ€t nicht wirtschaftlich genutzt werden konnte und EngpĂ€sse unvermeidbar waren. Um die Fertigung deutlich flexibler zu gestalten, ist die neue Fliehkraftanlage mit doppelter Dosiertechnik ausgestattet, sodass unterschiedliche Prozesse darin durchfĂŒhrt werden können. Zusammen mit der Integration der neuen Zentrifuge und der daraus resultierenden VergrĂ¶ĂŸerung und redundant ausgelegten AufbereitungskapazitĂ€t der ProzessflĂŒssigkeiten können die Bearbeitungsanlagen ohne mögliche QualitĂ€tseinbußen bei der TeilequalitĂ€t nun bedarfsgerecht geplant werden. Innovative Details fĂŒr höhere Prozesssicherheit bei kĂŒrzeren Bearbeitungszeiten FĂŒr eine optimierte und prozesssichere Bearbeitung sorgt bei der neuen Fliehkraftanlage mit kundenspezifisch konstruierter Beschickungslösung einerseits der speziell konzipierte ArbeitsbehĂ€lter mit erhöhtem Volumen, andererseits wird durch speziell entwickelte Strömungsleitsegmente und einfach auswechselbare „Anti-Schlupf“ Stege, in Kombination mit einem speziell ausgeformten Drehteller und einer erhöhten Antriebsleistung, eine bessere Durchmischung der meist mehrere Hundert Kilogramm schweren Teilecharge erzielt. Die daraus resultierende intensivere Bearbeitung ermöglicht kĂŒrzere Prozesszeiten und erhöht die ProduktivitĂ€t der Anlage deutlich. Ein weiteres Ausstattungsmerkmal, das Husqvarna sofort begeisterte, ist die vollautomatische Verstellung des Ringspalts zwischen Drehteller und BehĂ€ltermantel. Manuelle Einstellung und zeitraubende PrĂŒfung des Spaltmaßes durch den Maschinenbediener werden damit vermieden und die intelligente Steuerung ermöglicht zusĂ€tzlich, dass die Fliehkraftanlage selbststĂ€ndig auf ein bauteilgerechtes Spaltmaß einstellt. Außerdem wird der Spalt auch wĂ€hrend des Bearbeitungsprozesses ĂŒberwacht und bei Bedarf automatisch nachjustiert, was ein Alleinstellungsmerkmal von Rösler ist. Diese Technologie verhindert, dass insbesondere dĂŒnne und filigrane Teile wĂ€hrend der Bearbeitung in den Spalt gelangen und einen erhöhten Verschleiß oder gar Maschinenschaden verursachen. Neben der Prozesssicherheit erhöht die automatische Spalteinstellung die AnlagenverfĂŒgbarkeit, da keine Zeit mehr fĂŒr die Einstellung benötigt wird. VollstĂ€ndige Prozesskontrolle und Traceability Zum Auftragsumfang zĂ€hlte auch die Verkettung der Gleitschlifftechnik mit der Anlage eines Nachfolgeprozesses inklusive der Übermittlung von Programmen und Prozessdaten, sowie die Einbindung der Anlagen in das bestehende Manufacturing Executive System (MES) von Husqvarna. Dadurch ist eine vollstĂ€ndige und lĂŒckenlose Prozesskontrolle und RĂŒckverfolgbarkeit des Anlagenzustandes und der Bearbeitungsparameter gewĂ€hrleistet. Digitales Prozesswassermanagement - bis zu 50 % weniger Frischwasserverbrauch und lĂ€ngere Standzeit der ProzessflĂŒssigkeit Da die Prozesswasseraufbereitung bei Husqvarna sehr anspruchsvoll und herausfordernd ist, legt das Unternehmen großen Wert auf die Integration des digitalen Prozesswassermanagements von Rösler Smart Solutions in den modernisierten Wasserkreislauf. Diese innovative, interaktive Monitoring-Lösung fĂŒr die Prozesswasseraufbereitung mit halb- und vollautomatischen Zentrifugen ermöglicht die Überwachung, Erfassung und Auswertung wesentlicher Prozessparameter. Entsprechende Handlungsempfehlungen, die automatisch ausgegeben werden, ermöglichen den Frischwasserverbrauch deutlich zu verringern und die Standzeit der ProzessflĂŒssigkeit kostensparend zu erhöhen. Auf Basis zunĂ€chst manuell durchgefĂŒhrter Analysen konnte der erforderliche Wechselintervall fĂŒr die ProzessflĂŒssigkeit um bis zu 50 % verlĂ€ngert werden. Die erzielte StandzeitverlĂ€ngerung liegt ebenfalls bei bis zu 50 %. Projektrealisierung in Time Umgesetzt wurde die KapazitĂ€tserweiterung und Modernisierung mit einem anspruchsvollen und ambitionierten Zeitplan. Dabei konnte Rösler trotz der derzeitigen UnwĂ€gbarkeit hinsichtlich TeileverfĂŒgbarkeit den vereinbarten Liefertermin nicht nur einhalten, sondern das System sogar zwei Wochen frĂŒher bei Husqvarna in Betrieb nehmen. Rösler Smart Solutions – verbesserte TeilequalitĂ€t und minimierter Ausschuss Im Einsatz ist Rösler Smart Solutions auch bei der Scherdel Waldershof GmbH & Co. KG, die aus Stahllegierungen, EdelstĂ€hlen und Buntmetallen Stanz- und Biegeteile sowie Komponenten fĂŒr die Automobilindustrie fertigt. Bei der Gleitschliffbearbeitung sind neben dem Entgraten und Kantenverrunden eine anforderungsgerechte technische Sauberkeit sowie einwandfrei saubere OberflĂ€chen fĂŒr die nachfolgende optische QualitĂ€tskontrolle zu erreichen. Dabei kam es aufgrund der bisher einfachen QualitĂ€tsĂŒberwachung des Prozesswassers anhand weniger Parameter immer wieder zu RĂŒckstĂ€nden auf den bearbeiteten Teilen, die nur durch kostspielige Nacharbeiten entfernt werden konnten, bevor die Teile zum Kunden geliefert wurden. Dies hat sich durch den Einsatz des digitalen Prozesswassermanagements von Rösler Smart Solutions geĂ€ndert. Die ĂŒbersichtliche Auswertung und die leicht verstĂ€ndlichen, direkt umsetzbaren Handlungsempfehlungen vom „digital Guide“ sorgen dafĂŒr, dass die ProzesswasserqualitĂ€t stabil ist und damit auch die TeilequalitĂ€t. Nacharbeiten und Ausschuss haben sich nun um bis zu 50 % reduziert. Durch stabileren Prozess Wirtschaftlichkeit erhöht mit digitalem Prozesswassermanagement Bei der Wegmann Automotive GmbH, WeltmarktfĂŒhrer fĂŒr Auswuchtgewichte, erfolgt die Aufbereitung des Prozesswassers durch eine vollautomatische Zentrifuge. Den Prozess hatte der Mitarbeiter eigentlich auch gut im Griff. Trotzdem entschied man sich fĂŒr den Einsatz des Rösler Smart Solutions. Denn aufgrund unterschiedlicher Anforderungen – die Gewichte aus Stahl erhalten im Gleitschliffprozess einen Korrosionsschutz, bei den Teilen aus Zink muss fĂŒr eine nachfolgende Beschichtung eine vorgegebene OberflĂ€chenspannung erzielt werden – fĂŒhrte eine zu hohe oder zu geringe Compound-Konzentration zu Nacharbeiten und Ausschuss. Eine mikrobiologische Belastung, die den Korrosionsschutz beeintrĂ€chtigen kann, hatte man nicht im Blick. Auch hier sorgt das interaktive Prozesswasser-Monitoring mit Rösler Smart Solutions fĂŒr einen stabileren Prozess sowie eine erhöhte Wirtschaftlichkeit.

How to Use a Vibrascope to Measure Vibratory Bowl Amplitude and Frequency

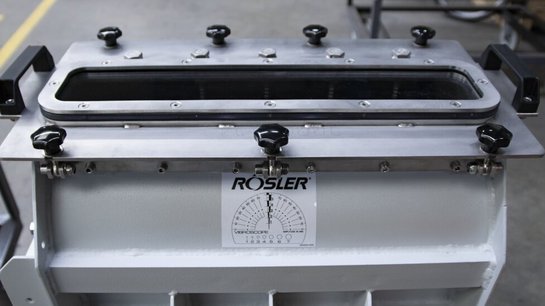
When it comes to mass finishing , amplitude and frequency require balance and careful consideration. Amplitude is a measure of movement and intensity while frequency refers to the rate of repetition. The wrong amplitude, for example, can create lackluster finishing results and longer processing times if it is too low. If too high, it can cause unnecessary wear and tear on the machine. Creating Vibratory Energy Whether rotary or tub style , mass finishing vibrators always include two key components: a work bowl containing the finishing media and the work pieces. Firmly attached to this work bowl is a vibratory drive system generating the energy to put the media and work pieces in motion. The work bowl with an attached vibratory drive system sits on a number of coil springs – in some cases on air cushions – which in turn sit on a machine base. The springs, respectively, act as air cushions allowing the work bowl to “free float” up and down within a certain distance. Example of vibratory drive The force from the vibratory drive system moves the media and work piece mix within the work bowl. Depending on the type of finishing machine, this force is generated by vibratory motors or electric motors driving a shaft with one or multiple imbalance units attached to it. Imbalance units are made up of a rotating shaft with out-of-balance counterweights at each end of the shaft. Due to its imbalance, the rotating shaft causes an intense wobbling effect. Common drive systems in vibratory bowls and tubs include foot motors for small tub vibrators, flange motors for rotary vibrators, and multiple imbalance units with electric drives for large tub vibrators. The Effects of Vibration Since the work bowl with attached vibratory drive system is loosely sitting on the coil springs or air cushions, the energy induced by the vibratory drive system causes the work bowl to move up and down within a relatively narrow distance band at the speed of the rotary drive system. The maximum up and down displacement of the vibrating work bowl from its position of rest is an indicator of the vibratory intensity and is called amplitude. Measuring & Reading Amplitude Understanding your machine’s amplitude is part of the process to dialing in precise surface finishing results. The amplitude – actually the double amplitude from upper to lower peak – is mostly measured in mm. In finishing vibrators, the amplitude is usually between 3 and 6mm. Rosler uses a visual devise called a vibrascope, a sticker applied to the outside wall of the work bowl, to visually measure amplitude. This sticker contains a row of 7 circles with diameters from 1 to 7 mm. Example of Rosler's Vibrascope sticker The simplest way of reading the amplitude is by observing the vibroscope sticker as the machine is in operation. The vibration of the work bowl has the visual effect of showing two rows of circles, with some circles being completely apart and some overlapping. The two circles which are apart but nearly touch each other represent the observed amplitude value. Adjusting Amplitude The vibratory intensity or amplitude of a machine is determined by three factors. Adjusting one or more of these factors will adjust the resulting amplitude. Speed of the Vibratory Drive System – Higher rotary speeds produce higher amplitude. Mass of the Imbalance Weights – Heavier imbalance weights produce higher amplitude. Angle or “Lead Angle” Between the Two Imbalance Weights – Smaller angles produce higher amplitude. The highest intensity is produced at zero degrees, while the lowest – practically no vibration – is produced at 180 degrees. Rosler advises adjusting one factor at a time for the most accurate fine tuning as well as safety and longevity of the machine. The speed and amplitude in finishing vibrators cannot be increased beyond a certain value; otherwise the machine would destroy itself. The acceleration, consisting of rotary speed and amplitude must not exceed 6g. At high rotary speeds, the imbalance weights must be set for a low amplitude (mass of the imbalance weights and lead angle). At lower speeds, the imbalance weights can be set for a higher amplitude. The Rosler Advantage Machines built by Rosler run with more frequency and less amplitude, meaning our media contacts a workpiece more times and is gentler than competing machines. This unique advantage of Rosler equipment creates less wear on media and machines while producing greater longevity. The ability to reduce amplitude yet deliver the desired surface finishing produces less machine shaking and part damage while slowing the rate of machine wear. When using vibratory bowls and tubs, most of Rosler’s competitors hit harder. While impressive, the force of those hits may not produce the most efficient results. Finding the Right Settings In the above graph, the numbers highlighted in yellow are the optimal combination of amplitude and frequency. Amplitude settings depend on the machine set-up, workpiece condition, and desired outcome. Not sure what amplitude is best for your unique needs? Trust the experts at Rosler to conduct a trial and dial in the results before you purchase a machine. The Rosler Way Whatever your mass finishing needs are, you can count on Rosler to help you find a better way. Contact us today to discuss your unique challenges and request a free trial in one of our Customer Experience Centers .

New Deflashing Equipment Assists 30-year Customer Increase Production

For over 30 years, Berker GmbH & Co KG (Berker) has trusted Rosler shot blasting equipment in its manufacturing processes. A member of the Hager Group since 2010, Berker is one of the leading manufacturers of high-end electrical components, from timeless classical switches to intelligent electrical systems for buildings. The company also supplies switches for electrical appliances and automobiles. The Situation Berker primarily uses continuous feed systems such as loop and flat belt machines to deflash plastic components including switching elements, electrical outlet covers, frames, and more. Increased production volume at its Wenden-Ottfingen manufacturing location led Berker to decide to invest in an additional shot blast machine in 2018. The new investment was intended to replace an existing continuous feed loop belt system with the latest deflashing technology. Its specifications called for increased capacity and high equipment availability. The Solution After the capacity requirements had been established, Rosler developed a system concept that fully met the customer’s technical and economic demands known as the RSBS 1702 continuous feed loop belt blast machine. Equipped with two direct-drive blast turbines , the new Rosler machine produces excellent deflashing results combined with an extremely high degree of process stability. The machine includes a host of technical features including modern PLC controls, an optimized media cleaning and recycling system with a vibratory screen and air wash separator, a sensor-controlled media replenishment unit, automatic replenishment and mixing of anti-static compounds, noise protection, an automatic standby module, and a dust collector. The new machine design also allows the automatic deflashing of large work pieces which could not be handled with the old equipment and has been in operation since 2020. The Advantages Rosler is grateful to have the opportunity to assist a 30-year customer achieve new efficiencies even in the midst of a global pandemic and labor shortage. Automated aspects of Berker's new system went beyond improved efficiency and capabilities to provide an additional advantage in the reduced need for manual labor. Like many employers, Berker has faced increasing competition for manpower. The use of work piece handling systems, conveyor belts, and robots have helped bridge the gap in human resources and maintain production rates. Additionally, in the world of manufacturing, this mitigation of human intervention offers even greater and more measurable efficiencies and consistent quality. The Rosler Way “Finding a better way
” is more than a motto at Rosler; it’s our mission. With more than 80 years of experience and a portfolio containing more than 15,000 equipment and consumable products , solving challenges is what we do. Contact us to learn how we can help you achieve more efficient, automated surface finishing.

Hot Air and Media-Based Systems Offer Drying Options for Mass Finishing

With few exceptions, mass finishing processes require the addition of water and compounds to produce the desired results. That means finished work pieces discharged from the finishing machine are wet. Since possible corrosion or problems with subsequent manufacturing steps are possible, the finished work pieces must undergo a drying operation. While not as complex as the mass finishing process itself, drying nevertheless requires careful consideration to ensure that the work pieces are completely dry and free of any water or dirt spots. Rosler has extensive experience developing dryers for a wide range of work pieces and the expertise to assist with process parameters and settings. Work Piece-Based Machine Settings Machine settings for speed and temperature must be matched to the work pieces and their surface condition to ensure the lowest possible energy use to complete the task. For work pieces with complex shapes, including undercuts and/or internal passages, the dryer speed may have to be lower for a longer dwell time in the machine. In addition, the temperature setting may have to be higher. Work pieces with simple shapes can be dried at a higher speed and a somewhat lower temperature. Machine Types Dryers are categorized by their drying method, specifically based on whether they use a drying medium or hot air. Rosler offers a variety of machine options in both categories, each with its own unique capabilities. Rosler rotary dryer with supervelat Rotary Vibratory Dryers Known as the RT model range, rotary vibratory dryers utilize a drying media and are ideal for small- to mid-sized work pieces with relatively simple work piece shapes. Rotary vibratory dryers are the most common drying systems. Rosler belt dryer Belt Dryers The BT model range of belt dryers uses hot air to dry work pieces. These machines are ideal for mid-sized to large work pieces with complex shapes. Belt dryers are also widely used, especially when drying media might get lodged or trapped in the parts. Rosler drum dryer Drum Dryers Utilizing a drying medium, the TT drum dryer model range is particularly useful with mid-sized, cup-shaped work pieces as well as for parts that require gentle handling to prevent part-on-part damage. Rosler drying centrifuge Drying Centrifuges The hot air drying and work piece handling of the HTZ model drying centrifuge is capable of processing very small work pieces that are too small to be treated in other devices. The centrifugal force in combination with heated air ensures efficient drying of parts that are processed in batches. Special Rosler vibratory dryer Special Rotary Vibratory Dryers For drying operations that must be absolutely free of dust, such as polished coin blanks, special rotary vibratory dryers utilizing hot air are available. Determining the best options of various designs requires careful consideration of the overall process. Drying Media Maizorb drying media Made from crushed corn cobs, maizorb is the most common type of drying media. Its granule sizes range from approximately 0.002 to 0.2 in (0.5 to 5 mm). Regular replacement with new media is important to reduce the impact of residual contaminants, such as oil, media fines, and undersized media pieces, picked by the drying media. If not regularly refreshed, these contaminants can be transferred to work pieces. Stampings, for example, carry large amounts of oil into the finishing machine, requiring media replacement every few days. Conversely, media used in die casting processes can be used for a few weeks before being replaced. Work Piece Action Points As with any manufacturing process, regular observation is advised even with automated systems. For hot air and media-based operations, regularly check if the work pieces are dry when coming from the dryer. If not, change the machine settings (speed, temperature, airflow) to ensure that the work pieces are dry. In machines utilizing drying media, check dried work pieces for dirt spots on the surface. If spots appear, quickly replace the drying medium. The Rosler Way Decades of experience and ability to design, service, and maintain machines as well as the consumables and accessories to get the finish you require make Rosler a well-rounded surface finishing expert. Contact us to discuss your drying and general mass finishing needs.
Simulation der Staubbelastung

Besser, schneller, wirtschaftlicher durch Simulationstechnik

Die Bedeutung der OberflĂ€chenbearbeitung wĂ€chst in zahlreichen Industriebereichen. Die Forderung dabei lautet: Definierte QualitĂ€tsanforderungen in kurzen Prozesszeiten bei geringstmöglichen Kosten ressourcenschonend erzielen. Diesem Anspruch wird Rösler unter anderem durch den Einsatz von Simulationssoftware bei der Konstruktion von Strahl- und Gleitschliffanlagen sowie der Prozessauslegung und -optimierung gerecht. Zeit- und kostenaufwendige Versuchsreihen im Customer Experience Center können durch den Einsatz der Software reduziert werden, Anlagen und Prozesse stehen schneller und mit grĂ¶ĂŸtmöglichem Kundennutzen zur VerfĂŒgung. Optimale Strahlergebnisse in kĂŒrzerer Zeit mit weniger Strahlmittel und effektiverem Lufthaushalt Der multiphysikalische Ansatz dieser modernen Simulationslösung ermöglicht anspruchsvolle Strahlprozesse anhand von 3D-Daten zu simulieren und optimal auszulegen. In die Simulation fließen alle prozessrelevanten physikalischen Randbedingungen ein. So lĂ€sst sich Strahlmittel virtuell auf beliebige WerkstĂŒcke applizieren, die sich wie bei der spĂ€teren, realen Bearbeitung bewegen. Die korrekte Darstellung der Strahlbilder und der Strahlmittel-Massenströme erlaubt dabei eine zuverlĂ€ssige Auswertung und Anpassung des Trefferbilds und der Strahlleistung auf dem Bauteil. Der daraus resultierende, effektivere Strahlprozess sorgt dafĂŒr, dass geforderte Strahlergebnisse effizienter erzielt werden. Gleichzeitig verringert die gezieltere Applikation des Strahlmittels auf das Bauteil Verschleißerscheinungen innerhalb der Strahlkammer, wodurch Maschinenstillstandszeiten sowie Instandhaltungskosten deutlich reduziert werden. Ein weiterer Aspekt, der bei der Simulation betrachtet wird, ist die Staubbelastung in der Strahlanlage. Auf dieser Basis lassen sich konstruktive Maßnahmen fĂŒr eine bessere Absaugung von Staubfrachten sicher und einfach definieren, sodass eine mögliche Staubexposition im Umfeld der Strahlanlage erheblich vermindert werden kann – und das auch bei bestehenden Anlagen, unabhĂ€ngig vom Hersteller. Schnell zu idealen Gleitschliffprozessen fĂŒr komplexe WerkstĂŒcke Die Entwicklung von Gleitschliffprozessen fĂŒr geometrisch komplexe Bauteile, wie beispielsweise Knieimplantate, erforderten bisher aufwendige Versuchsreihen. Bei diesen Anwendungen bietet die Simulationstechnik ebenfalls entscheidende QualitĂ€ts-, Zeit- und Kostenvorteile. Durch die Darstellung der Schleifkörperbewegung, wobei Schleifkörper in beliebigen Geometrien abgebildet werden können, und der effektiven Schleifwirkung auf dem Bauteil, lĂ€sst sich die ideale Kombination von Schleifkörper und Maschinenparametern ermitteln. In die Partikelsimulation kann darĂŒber hinaus der Verschleiß der Anlage analysiert werden. Ein weiterer Vorteil der Simulation im Vergleich zu realen Versuchsreihen ist die Untersuchung von noch nicht gefertigten Bauteilen oder Systemen aller Art anhand von CAD Daten.

Mass Finishing Work Piece Handling Series, Part 2 – Preventing Drop Height Damage

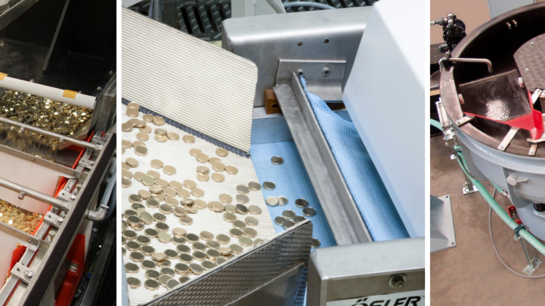
Ensuring drop heights are not too high when raw work pieces are loaded into and exiting a mass finishing machine is an important consideration. Rosler has extensive experience developing mass finishing machines as well as material handling accessories to create a productive and efficient surface finishing system and prevent drop height damage. When evaluating drop heights and machine configuration needs, it is recommended that you consult an experienced equipment provider to help review key machine aspects and suggest solutions tailored to your unique needs. Issues to Avoid Falling from a loading container into a machine as well as moving from the machine into a post-process collection can cause damage to work pieces in the form of nicking and scratching caused by contact among work pieces as well as with the machine itself. More delicate and/or sharp work pieces, therefore, require extra consideration and evaluation of drop heights than sturdy and rounded components. For example, components with critical sealing areas, parts requiring a tight fit, and parts that need a high gloss polish must be handled with extra care. If big height distances must be overcome, chutes should be employed allowing the work pieces to gently slide down instead of just being dumped on top of each other, essentially “de-sharpening” the effect of contact. Similar caution must be employed at the various transfer points within a mass finishing system, for example, the transfer of the finished work pieces from the finishing unit to the separation station or from the finishing machine to a dryer, collection table, etc. The prevention of high drop heights should be one of the key questions for a supplier when considering the purchase of a new mass finishing system or modifying an existing system. Rosler offers a variety of transfer sections and attributes, including (from left) separation systems for coin blanks, separation screens to dryer to prevent part-on-part damage with gentle drop heights, and separation system with linear drive for extra gentle transport of parts. Media Considerations In addition to issues with work pieces, excessive drop heights can also cause issues with media . For example, unusual splintering or chipping of ceramic media may occur at transfer points if drop heights are too high or media is returned to the machine too quickly when external media separation is utilized, such as with inline trough machines . Media return conveyor of an inline trough machine. Media may also be prone to fracturing if heavy parts are dropped into the machine too aggressively. These media chips and fragments can lodge in the work pieces and cause problems in downstream processes or when the product is in use. Working with your equipment supplier is key to ensure that all transfer points in a finishing system allow a gentle media transfer as well as work piece transfer. The Rosler Way Our team of experts can help design, service, and calibrate a mass finishing system for your unique needs. Contact us to discuss your mass finishing and work piece handling needs. The complete Mass Finishing Work Piece Series includes: Part 1 – Selecting the Best Work Piece/Media Separation Method . Part 2 – Preventing Drop Height Damage . Part 3 – Maintaining Wear Linings .
19 Auszubildende und Duale Studenten

Die „Rösler-Familie“ freut sich ĂŒber 19 NeuzugĂ€nge

Die Rösler OberflĂ€chentechnik GmbH bleibt in der Region einer der wichtigsten Partner beim Thema Ausbildung: 14 junge SchulabgĂ€nger beginnen zum 1. September eine Lehre in einem technisch-gewerblichen oder kaufmĂ€nnischen Beruf in Memmelsdorf und Hausen. Dazu kommen fĂŒnf Studenten, die bei Rösler den praktischen Teil ihres dualen Studiums absolvieren. Mit der Zahl der abgeschlossenen AusbildungsvertrĂ€ge ist Anja SĂŒppel, Abteilungsleiterin fĂŒr den Bereich Ausbildung bei Rösler, durchaus zufrieden. Doch auch bei dem familiengefĂŒhrten Industrieunternehmen wird es zunehmend schwieriger, die Stellen zu besetzen. "Der heutige Tag ist fĂŒr uns alle immer wieder etwas ganz Besonderes", so Anja SĂŒppel, Abteilungsleiterin fĂŒr den Bereich Ausbildung bei Rösler. "Wir sind uns bewusst, was fĂŒr eine Bedeutung der Tag fĂŒr unsere jungen Berufsstarter hat. Deshalb wollen wir ihn so positiv wie möglich gestalten. Wir fĂŒllen diesen Tag mit viel Information und Wissen, aber auch mit der Möglichkeit, sich kennenzulernen. Sollten die jungen Leute Ängste oder Bedenken haben, dann versuchen wir ihnen diese zu nehmen. Damit sie mit viel Freude ins Berufsleben starten können." Doch nicht nur der erste Tag soll etwas Besonderes sein fĂŒr die jungen BerufsanfĂ€nger bei Rösler. In der zweiten Woche stehen die „Projekttage“ an, bei denen die Neu-Azubis ihren Ausbildungsbetrieb und die Unternehmenskultur intensiv kennenlernen dĂŒrfen. Das große Finale ist am Freitag der Outdoor-Tag auf dem CVJM-GelĂ€nde in Altenstein. Zusammen mit einer Trainerin lernen sich die Auszubildenden dort als Gruppe kennen. „Sie erfahren, dass keiner allein ist und dass wir als Unternehmen eine tragfĂ€hige Gemeinschaft sind. Das ist dann der Tag, an dem spĂ€testens die Handynummern ausgetauscht und erste Verabredungen getroffen werden,“ so Anja SĂŒppel. „Viele Azubis erinnern sich noch Jahre spĂ€ter daran zurĂŒck, und fĂŒr uns als Ausbilder ist es immer wieder schön zu sehen, wenn aus vielen Einzelnen ein Team wird.“ Zufriedene Auszubildende sind die beste Werbung Ein hohes Engagement und viel WertschĂ€tzung fĂŒr die Azubis sind bei dem MittelstĂ€ndler selbstverstĂ€ndlich. Denn zufriedene Auszubildende sind fĂŒr das Unternehmen auch eine wichtige Werbung. Auf diese Werbung kann ein Unternehmen wie Rösler heute nicht mehr verzichten, da die Zahl der Bewerber seit Jahren rĂŒcklĂ€ufig ist. Besonders im Bereich Produktion. In einem dieser schwierigen Bereiche geht das Unternehmen jetzt dennoch in die Offensive. Geplant ist, in einem Pilotprojekt ein- bis zwei Bewerber im neu geschaffenen Ausbildungsberuf „Maschinen- und AnlagenfĂŒhrer“ auszubilden. Dabei sollen neue Zielgruppen angesprochen werden, neben BerufsanfĂ€ngern etwa auch ungelernte ArbeitskrĂ€fte aus dem eigenen Unternehmen oder von extern, die ihr praktisches Wissen spezifizieren und einen Berufsabschluss erwerben wollen. Die Ausbildung soll in der Abteilung Compoundfertigung angesiedelt werden. „Wir sehen es als gute Chance, Fachpersonal fĂŒr die Produktionsbereiche selbst auszubilden. Gerade weil wir die richtigen Infrastrukturen dafĂŒr haben: Produktionsanlagen, engagierte Ausbilder und eigene AusbildungswerkstĂ€tten,“ unterstreicht Anja SĂŒppel. Die Suche nach geeigneten Auszubildenden fĂŒr Herbst 2023 hat bereits begonnen. FĂŒr die jungen SchulabgĂ€nger bietet der Ausbildungsmarkt dann erneut enorme Möglichkeiten. Das Rösler-Ausbildungsteam freut sich auf viele Bewerbungen. Die Rösler-Gruppe sucht fĂŒr das Jahr 2023 folgende Auszubildende: Industriekaufleute, Chemielaboranten, Technische Produktdesigner, Konstruktions-mechaniker, Industriemechaniker, Mechatroniker, Elektroniker fĂŒr Betriebstechnik, FachkrĂ€fte fĂŒr Lagerlogistik, Maschinen- und AnlagenfĂŒhrer und Fachinformatiker. Ein dualer Studiengang ist möglich im Bereich Wirtschaftsingenieurwesen oder Elektrotechnik. Die Partnerhochschule von Rösler ist die Duale Hochschule in Mosbach. Online-Bewerbungen sind ab sofort möglich ĂŒber die Internetseite: www.rosler.com Bei Fragen zu Ausbildung/Dualem Studium gibt Anja SĂŒppel gerne Infos unter Tel.: +49 9533 / 924-442 oder per E-Mail an: a.sueppel@rosler.com

Comprehensive Mass Finishing System Provides ‘Shear’ Results for Gardena

Improved productivity, increased production capacity, better quality, and lower costs—a leading garden tool manufacturer tasked Rosler with developing a new mass finishing system to improve the deburring and polishing of garden shear knives. Rosler provided a solution in the form of a tailor-made Keramo-Finish ¼ process carried out within a double-batch centrifugal disc finishing machine. Known as the FKS 35.1 A2-So , the system includes fully automatic work piece handling and a two-stage process that deburrs and polishes stamped and laser-cut knives. Work pieces are subsequently dried in an energy-efficient rotary dryer and prepared for the next manufacturing step. The Situation For more than 60 years, the Gardena division of Husqvarna Group has developed a variety of gardening products and tools. The company’s broad product range includes innovative systems for irrigation, soil cultivation, and lawn, tree, and shrub care. Gardena products are used in more than 80 countries worldwide. To ensure easy and simple handling, produce excellent cutting performance, and guarantee long service life, the Gardena’s shear components are produced with state-of-the-art manufacturing technologies. Stamping or laser cutting of the upper and lower knives followed by surface finishing is an important step. Gardena shear components in a Rosler mass finishing machine Previously, the lower knives required two separate finishing operations: one in a rotary vibrator and one in a centrifugal disc finishing machine . Since Rosler originally provided systems for the two separate operations, Gardena trusted Rosler to develop a combined solution with upgraded manufacturing capabilities and increased automation. In streamlining the mass finishing process, Gardena sought to optimize its process, improve productivity, increase capacity, and reduce operating costs. The Solution Keeping subsequent manufacturing steps in mind, engineers ran a series of trials with various processing media and different parameters in one of Rosler’s Customer Experience Centers . Gardena Keramo-Finish¼ process in use A Keramo-Finish ¼ process in a centrifugal disc finishing machine produced the best results. The specific process includes the use of a ceramic media with minimal abrasive characteristics in combination with a grinding and polishing paste and a cleaning compound with a distinct brightening effect. Most importantly, the new process allows the deburring and polishing of all knives with a single machine. The rotary vibrator was no longer required, and the work piece handling was simplified. Moreover, depending on the work piece type, the new Keramo-Finish ¼ process has reduced processing times significantly and now allows for bigger work piece batches. These improvements have helped reduce operational costs by approximately 10% while delivering improved finishing results. The Process The new double batch centrifugal disc finishing machine was perfectly integrated into the manufacturing flow at Gardena. Work piece specific processing programs stored in a PLC controller allow targeted finishing of the various knife types. After stamping and laser cutting, the work pieces are collected in perforated metal bins. An operator utilizes a swing crane to dump the raw knife components into a loading device that transfers them into a vibratory feed hopper. Once the respective finishing program has been manually selected, the hopper automatically feeds a work piece batch into the work bowl for processing. Following the preset finishing time, the work bowl gently dumps the mix of finished work pieces and media onto a vibratory hopper. The mix then passes through a vibratory separation unit where a screen separates work pieces from media. The media mix itself is further screened to discharge undersized media that is no longer suitable for the finishing process and guarantee a continuous high process stability. Gardena rotary dryer with direct heating While usable media is returned to the work bowl, the finished knife blanks are transferred to a drying station filled with a maize-cellulose product. The rotary dryer RT 550 Euro-DH is equipped with an innovative new direct heating system that guarantees not only fast, reliable, and spot-free drying of the work pieces but also produces energy savings of up to 40% compared to conventional rotary dryers. After completion of the drying cycle, knives are transferred to another vibratory hopper that loads them into small transport carriers made from plastic. A fully automatic Z 1000 centrifuge cleans the process water for re-use in the finishing process. This recycling helps save valuable resources by drastically reducing water consumption and promoting sustainable and efficient operation of the new mass finishing system. Automated Advantages The automated aspects of Gardena’s new system went beyond improved efficiency and capabilities to provide an additional advantage in the reduced need for manual labor. Like many employers, Gardena has faced increasing competition for manpower. The use of work piece handling systems, conveyor belts, and robots have helped bridge the gap in human resources and maintain production rates. Additionally, in the world of manufacturing, this mitigation of human intervention offers even greater and more measurable efficiencies. The Rosler Way Decades of experience and ability to design, service, and maintain machines as well as the consumables and accessories to get the finish you require make Rosler a well-rounded surface finishing expert. Contact us to discuss your mass finishing needs.
Digitales Prozesswassermanagement

Rösler Smart Solutions: Digitales Prozesswassermanagement Advanced

Auswuchtgewichte prozesssicherer und wirtschaftlicher gleitschleifen Die KreislauffĂŒhrung und Aufbereitung des Prozesswassers mit Zentrifugen ist bei Gleitschliffprozessen heute Stand der Technik. Der WeltmarktfĂŒhrer fĂŒr Auswuchtgewichte, Wegmann Automotive, setzt dafĂŒr eine vollautomatische Zentrifuge Z1000 ein. Diese stattete das Unternehmen als Pilotkunde mit dem innovativen digitalen Prozesswassermanagement „Advanced“ von Rösler Smart Solutions aus. Die bisherige Erfahrung zeigt, auch bei guter manueller ProzessĂŒberwachung lassen sich durch die Algorithmen der digitalen Lösung von Rösler Smart Solutions weitere qualitĂ€ts- und kostenoptimierende Vorteile erzielen. 1882 als Waggonbau-Firma gegrĂŒndet, steht der Name Wegmann heute fĂŒr eine Unternehmensgruppe, deren drei GeschĂ€ftseinheiten jeweils als Markt- und TechnologiefĂŒhrer weltweit MaßstĂ€be setzt. Die Krauss-Maffei Wegmann GmbH & Co. KG entwickelt, fertigt und betreut ein breites Produktspektrum im Bereich Sicherheits- und Verteidigungstechnik. Mit der Schleifring GmbH zĂ€hlt der tonangebende Systemlieferant von Lösungen fĂŒr den perfekten Transfer von Energie, elektrischen Signalen, Daten und Medien zur Gruppe. Die Wegmann Automotive GmbH deckt mit einem umfangreichen Sortiment an Auswuchtgewichten, Autoventilen, Batteriepolen, Reifendruck-kontrollsystemen inklusive entsprechenden Service Kits und Spezialgewichten die Anforderungen namhafter Fahrzeughersteller und des Automotive Aftermarktes ab. Mit einer Produktionsmenge von ĂŒber einer Milliarde Teilen pro Jahr ist das im bayerischen Veitshöchheim ansĂ€ssige Unternehmen WeltmarktfĂŒhrer fĂŒr Auswuchtgewichte, die als Schlag- und Klebegewichte fĂŒr Stahl- und Alufelgen produziert werden. Gleitschliffbearbeitung mit hohen Anforderungen Die Herstellung der Gewichte erfolgt aus Stahl und verzinktem Stahl sowie aus Zink und Zinklegierungen als Stanz- und Druckgussteile. „Nach dem jeweiligen Fertigungsprozess durchlaufen die Gewichte eine Teil-gegen-Teil-Gleitschliffbearbeitung in einem Rundvibrator. Dabei sind die Reste der beim Stanzen eingesetzten Öle beziehungsweise RĂŒckstĂ€nde eines wasserbasierten Trennmittels aus dem Druckgießprozess abzureinigen. Gleichzeitig wird durch den eingesetzten Compound auf den Stahlteilen ein Korrosionsschutz aufgebracht. Bei den Teilen aus Zink muss dagegen aufgrund einer nachfolgenden Beschichtung eine vorgegebene OberflĂ€chenspannung erzielt werden, was auch kontrolliert wird“, berichtet Eugen Weizel, Abteilungsleiter Gleitschleifen und Beschichten bei Wegmann Automotive. „Haben wir einen zu hohen Compoundgehalt im Prozesswasser, verbessert dies zwar den Korrosionsschutz bei den Stahlteilen, allerdings erreichen wir dann die vorgegebene OberflĂ€chenspannung bei den Zinkteilen nicht. Das kann zu Beschichtungsfehlern und Ausschuss fĂŒhren“, ergĂ€nzt Kollege Manuel Salomon, der als WAPS (Wegmann Automotive Production Systems) - Einrichter in der Abteilung Beschichtung auch fĂŒr Prozessoptimierungen, Schulungen und Lean Management zustĂ€ndig ist. TeilequalitĂ€t abhĂ€ngig von der ProzesswasserqualitĂ€t Die Reinigung des Prozesswassers, die mit einer vollautomatischen Zentrifuge Z1000 von Rösler erfolgt, und die Überwachung der Compoundkonzentration haben daher einen wesentlichen Einfluss auf die QualitĂ€t der Auswuchtgewichte. „Der Zusammenhang zwischen der QualitĂ€t des Prozesswassers und der TeilequalitĂ€t war uns seit der Inbetriebnahme der Gleitschliffanlage und Zentrifuge bewusst. Wir haben deshalb wöchentlich eine Messung der Compoundkonzentration durchgefĂŒhrt und die ermittelten Werte dokumentiert. Dadurch konnten wir die Konzentration fĂŒr unseren Prozess genau definieren und anpassen“, berichtet Manuel Salomon. UnabhĂ€ngig davon stieß das Angebot von Rösler, das neue Produkt „Digitales Prozesswassermanagement Advanced“ als Pilotanwender einzusetzen, auf Interesse. „Wir haben den Nutzen gesehen, das Produkt gemeinsam mit Rösler entsprechend unseren Anforderungen weiterzuentwickeln und gleichzeitig unser Prozess-Know-how weiter zu vertiefen“, begrĂŒndet Eugen Weizel die Entscheidung. Die neue, interaktive Monitoring-Lösung fĂŒr die Prozesswasserreinigung mit halb- und vollautomatischen Zentrifugen wird in die Zentrifugensteuerung integriert und ermöglicht die Überwachung, Erfassung und Auswertung der relevanten Prozessparameter. Bei Wegmann sind dies insbesondere die Compoundkonzentration mittels Titration oder Brechungsindex (BRIX), pH-Wert, LeitfĂ€higkeit, WasserhĂ€rte, mikrobiologische Belastung durch Bakterien, Hefen und Pilze, Chloridgehalt, CSB-Wert (chemischer Sauerstoffbedarf), BIT-Gehalt (Biozide im Prozesswasser) sowie Aussehen und Geruch der ProzessflĂŒssigkeit. Die zu ĂŒberwachenden Prozesswasserparameter können individuell ausgewĂ€hlt und auf das jeweilige Anforderungsprofil abgestimmt werden. Die Proben werden in der ersten Ausbaustufe beim Rösler Smart Solutions - digitales Prozesswassermanagement manuell entnommen und mittels entsprechendem Messequipment, das auf Wunsch mitgeliefert werden kann, analysiert. Nach der Eingabe der ermittelten Daten berechnet der in der Software hinterlegte Algorithmus, ob alle Werte im Soll- beziehungsweise Toleranzbereich liegen. Ist dies nicht der Fall, werden auf dem Dashboard passende, direkt umsetzbare Handlungsempfehlungen angezeigt. Sie erklĂ€ren dem Mitarbeitenden genau die ZusammenhĂ€nge und welche Pflegemaßnahmen durchgefĂŒhrt werden können, um den oder die abweichenden Parameter wieder in den vorgegebenen Bereich zu bringen und damit die ProzessstabilitĂ€t zu sichern. Da alle Parameter gespeichert werden, kann jederzeit auf die Daten als Tabelle und Verlaufsdiagramm zugegriffen werden. Letzteres ermöglicht, ungeplante Betriebsunterbrechungen durch einen erforderlichen Wechsel der ProzessflĂŒssigkeit zu vermeiden und einen Neuansatz auf einen in den Betriebsablauf optimal integrierbaren Zeitpunkt zu legen. Die lĂŒckenlose Erfassung der Betriebsdaten ist weiterhin sehr hilfreich als Nachweis der ProzessqualitĂ€t und –stabilitĂ€t bei QualitĂ€tsaudits und zu Dokumentationszwecken. Handlungsempfehlungen sind darĂŒber hinaus abrufbar, wenn im Gleitschliffprozess verschiedene qualitĂ€tsmindernde Vorkommnisse auftreten. Dazu zĂ€hlen die Schaumbildung im Prozess, Korrosion auf den WerkstĂŒcken sowie eine unzureichende Bauteilsauberkeit, die beispielsweise Folgeprozesse beeintrĂ€chtigt. „Die Tipps und Handlungsempfehlungen sind sehr nĂŒtzlich. FrĂŒher hat man gemessen und war bei Abweichungen auf sich alleine gestellt. Ebenso musste man bei Prozessproblemen selbst nach Lösungen suchen oder telefonisch UnterstĂŒtzung einholen, heute erhĂ€lt man diese automatisch. Das ist insbesondere fĂŒr Kollegen hilfreich, die wenig Kenntnisse in der Gleitschlifftechnik und Prozesswasseraufbereitung haben“, erklĂ€rt Manuel Salomon. Einfache und schnell einsetzbare Lösung Im Einsatz ist die smarte Prozesswassermanagement-Lösung bei Wegmann Automotive seit Mitte MĂ€rz 2021. „Der Aufbau der Software ist gut strukturiert und ĂŒbersichtlich. Nach einer kurzen Einweisung kann man gut und sicher damit arbeiten. Es ist alles auf einen Blick sichtbar und die Informationen werden verstĂ€ndlich dargestellt“, merkt Eugen Weizel an. Im Gegensatz zu frĂŒher wird die Compoundkonzentration seither zweimal wöchentlich morgens und abends gemessen. Parallel dazu erfolgen die Messung des pH-Werts sowie die Beurteilung von Aussehen und Geruch. DarĂŒber hinaus wird einmal wöchentlich die mikrobiologische Belastung kontrolliert. „Wir erhalten dadurch sehr aussagekrĂ€ftige Informationen zu unserem Prozess. Ich kann beispielsweise am Verlauf der Compoundkonzentration erkennen, dass wir durch die vermehrte Bearbeitung öliger Teile mehr Compound zudosieren mĂŒssen, um die ProzesswasserqualitĂ€t aufrecht zu erhalten“, beschreibt Manuel Salomon. „Ein anderes Beispiel ist die mikrobiologische Belastung, die wir vorher nicht kontrolliert haben. Ist sie zu hoch, hat dies Auswirkungen auf den Korrosionsschutz bei den Stahlteilen.“ Verbesserte ProzessstabilitĂ€t und Wirtschaftlichkeit Da Wegmann Automotive mit dem digitalen Prozesswassermanagement mehrere Parameter ĂŒberwacht, betrĂ€gt der Zeitaufwand fĂŒr die Messungen zirka 20 Minuten in der Woche. Im Vergleich zur alleinigen, einmal wöchentlichen Erfassung der Compoundkonzentration liegt der Mehraufwand bei rund 15 Minuten. Den technischen und wirtschaftlichen Nutzen, der sich daraus ergibt, möchte man aber nicht mehr missen, wie Eugen Weizel bestĂ€tigt: „Durch das Prozesswassermanagement stellen wir rechtzeitig fest, wenn beispielsweise der Compoundgehalt nicht passt, was definitiv Auswirkungen auf nachfolgende Bearbeitungsschritte hat. Unser Prozess lĂ€uft daher nicht nur stabiler, sondern ist auch wirtschaftlicher geworden.“ Daher ist man auch daran interessiert, die bestehende Lösung um die nĂ€chste Ausbaustufe der Rösler Smart Solutions digitales Prozesswassermanagement zu erweitern. Damit können dann verschiedene Messungen automatisiert durchgefĂŒhrt, analysiert und erfasst werden.
Foundry-Specific Shot Blasting Achieves Increased Efficiency

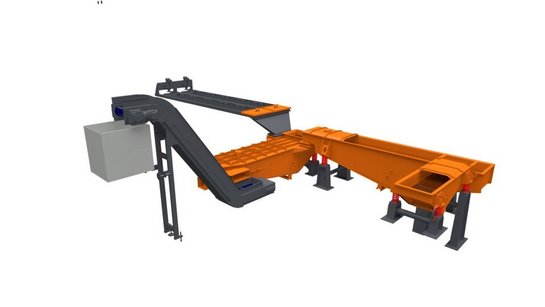
Replacing a shot blasting machine for a long-time customer requires finding a better way to deliver efficient finishing in a faster, smaller, and more maintenance-friendly way. That’s exactly what Rosler delivered when Linde Material Handling (Linde) returned to us for a shot blasting upgrade. Linde is a supplier of forklift trucks and warehouse equipment and also provides technical intralogistics solutions and services. With a sales and service network spanning more than 100 countries, the company has a global footprint. For this particular partnership, Linde’s foundry in Weilbach, Germany, challenged Rosler to supply a new shot blasting system capable of finishing and maneuvering the counterweights it manufactures for forklifts. Our solution was a sturdy foundry version of a continuous hanger shot blast machine known as the RHBD 22/27-F. The Situation Linde continuously strives to improve its manufacturing operations. As such, the new machines had to accomplish several goals, including faster processing, more flexible material flow, optimized utilization of available space, improved access to all critical maintenance areas, and increased overall efficiency. Working closely with the Linde project team, Rosler identified ways to optimize the material flow and increase overall flexibility within the shot blasting technology utilized. To fulfill the demand for better utilization of space, these technology enhancements were built into a customized version of the RHBD continuous feed spinner hanger blast machine. The Solution The newly created machine is setting new standards for surface finishing in the foundry industry, and its fully automatic and flexible operation integrates seamlessly into Linde’s existing manufacturing systems. Within the scope of the newly laid out material handling process, raw castings are deposited in a specially reserved and clearly marked staging area in front of the blast machine’s inlet chamber. An operator then manually positions the castings and prompts the system to transport the work pieces through the shot blasting chamber. Different PLC programs define and store specific shot blasting and transporting parameters based on the specific work piece being processed. This ensures that the various counterweight types are perfectly clean and free of residual molding sand after shot blasting. The work pieces also display highly homogeneous surface roughness and the typical casting structure even after subsequent painting. The Process After work pieces have been manually positioned in the staging area, trolleys on a power and free work piece transport system pick up and carry them through the different machine sections, including the inlet, blast, and outlet chambers according to predetermined indexing time intervals. A rendering of the RHBD 22/27-F’s blast media return and cleaning systems Despite being housed in a very tight space, Linde’s new RHBD is easily accessible for maintenance thanks to placing the return system for blast media and sand underneath the shot blasting machine. The system also includes a return system for sand left on the staging area after manual positioning. Both collections of sand and debris as well as any sand and blast media from the outlet chamber are transferred to the central screening hopper below the blast chamber where sand clumps, burrs, and metal flashings are separated, transferred to a sturdy Z conveyor belt, and discharged from the machine. The remaining sand/media mix is transported to an elevator and into a highly efficient media cleaning system. Consisting of a dual-stage magnetic separator and an airwash system, the media cleaner ensures high cleaning efficiency, guarantees trouble-free operation, and minimizes wear and tear on the shot blasting machine. The Specifications The three-chamber design of Linde’s RHBD shot blast machine also helps to minimize the escaping of sand, blast media, and dust into the immediate environment. The RHBD 22/27-F blast chamber At the center of the entire shot blast system is the blast chamber with five specially placed blast turbines. The chamber is made from wear-resistant austenitic manganese steel, grade X120Mn12. For additional wear protection, the blast chamber is also lined with 25 mm thick replaceable cast chromium plates. A large maintenance platform, easily accessible by stairs, greatly facilitates these and other required maintenance activities. The Rosler Way “Finding a better way
” is more than a motto at Rosler; it’s our mission. With more than 80 years of experience and a portfolio containing more than 15,000 equipment and consumable products, solving challenges is what we do. Contact us today to discuss your surface finishing goals and how we can deliver improvements!
StĂŒken rotary vibrator separation

Perfekter Schliff fĂŒr HochprĂ€zisions-Tiefziehteile

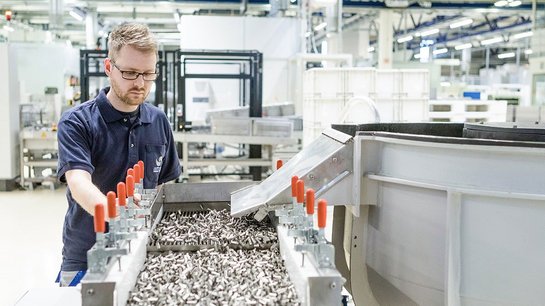
Bei PrĂ€zisionsteilen, die kleiner als ein Millimeter sind und aus nicht einmal 100 Mikrometer starken Blechen tiefgezogen werden, ist die OberflĂ€chenbearbeitung eine Herausforderung. StĂŒken, ein weltweit fĂŒhrender Hersteller solcher Produkte, meistert sie mit anwendungsgerecht ausgelegter Maschinentechnik und abgestimmten Verfahrensmitteln von Rösler. Die Lösungen stellen das beschĂ€digungsfreie Entgraten und Verrunden der Kanten sicher und sorgen dafĂŒr, dass kundenspezifische Vorgaben zur OberflĂ€chengĂŒte eingehalten werden. Pioniergeist, unternehmerische Visionen, Innovationskraft und die Überzeugung, dass effiziente Lösungen am besten in Zusammenarbeit entstehen - mit dieser Einstellung machte sich Hubert StĂŒken 1931 selbststĂ€ndig. 90 Jahre spĂ€ter ist die Hubert StĂŒken GmbH & Co. KG WeltmarktfĂŒhrer fĂŒr PrĂ€zisionstiefziehteile aus Metall. Stanz- und Stanzbiegeteile, kunststoffumspritzte Komponenten sowie anspruchsvolle Baugruppen ergĂ€nzen das Sortiment des Familienunternehmens. Gefertigt wird in fĂŒnf Werken in Europa, den USA und China. Die meist unsichtbar verbauten, kleinen HochprĂ€zisionsteile, die aus allen tiefziehfĂ€higen, metallischen Werkstoffen wie Edelstahl, Kupfer und Messing sowie Aluminium, Titan und MolybdĂ€n hergestellt werden, kommen in zahllosen technischen Produkten zum Einsatz. So sind in jedem Pkw mit konventionellem Antrieb rein rechnerisch 40 Teile des Unternehmens verbaut, und auch bei Fahrzeugen mit alternativen Antrieben werden es immer mehr. Ebenso erfĂŒllen die Teile in Produkten der Elektronik, Informations- und Kommunikationstechnologie, Medizintechnik, Pharmazie, HausgerĂ€te- und KonsumgĂŒterindustrie sowie vielen weiteren Branchen wichtige Funktionen. Gemeinsam Lösungen entwickeln – auch fĂŒr die OberflĂ€chenbearbeitung DafĂŒr, dass fĂŒr jede Anwendung eine technisch und wirtschaftlich optimale Lösung gefunden wird, sorgt eine eigene Forschungs- und Entwicklungsabteilung am Firmensitz in Rinteln. „FĂŒr viele unserer Kunden sind wir Entwicklungspartner. Um neue Produkte perfekt auf die Anwendung abzustimmen, arbeiten wir sowohl eng mit den Kunden als auch mit Partnern aus verschiedenen Technologiebereichen zusammen“, ergĂ€nzt Andreas Hellmann, Verkaufsleiter bei StĂŒken. Geht es dabei um oberflĂ€chentechnische Aufgabenstellungen, die sich mit Gleitschlifftechnik lösen lassen, setzt das Unternehmen seit rund 30 Jahren auf die Expertise der Rösler OberflĂ€chentechnik GmbH. „Die lange Partnerschaft basiert auf der QualitĂ€t, ZuverlĂ€ssigkeit und VerfĂŒgbarkeit der Anlagen sowie dem guten Service. Auch spielt fĂŒr uns das umfassende Know-how und die FlexibilitĂ€t von Rösler bei der gemeinsamen Lösungsentwicklung eine wichtige Rolle. Es ist natĂŒrlich auch ein Vorteil, dass Rösler ĂŒberall dort vertreten ist, wo wir Teile fertigen“, erklĂ€rt der Verkaufsleiter. In den weltweiten ProduktionsstĂ€tten des Tiefziehspezialisten sind rund 15 Rundvibratoren und 10 Fliehkraftanlagen sowie 18 Zentrifugen fĂŒr die Prozesswasseraufbereitung in Betrieb. Die Tiefziehteile weisen ĂŒblicherweise einen besonders hohen Umformgrad, außergewöhnliche Konturen sowie extrem geringe Abmessungen bei hohen Geometrieanforderungen auf. Daraus resultieren sehr hohe Anforderungen beim Entgraten der Außen- und Innenbereiche, Kantenverrunden und Polieren sowie aus Spezifikationen an die OberflĂ€chenrauheit und -gĂŒte. Dirk Schulz, Projektingenieur bei StĂŒken, konkretisiert die Anforderungen: „Es muss einerseits sichergestellt werden, dass bei allen Teilen einer Charge ein gleichmĂ€ĂŸig gutes Ergebnis erzielt wird. Andererseits darf selbst bei sehr dĂŒnnwandigen WerkstĂŒcken mit großen OberflĂ€chen der Materialabtrag durch den Gleitschliffprozess nicht zu stark sein, um BeschĂ€digungen und Deformierungen zu vermeiden. Nach der Bearbeitung mĂŒssen Schleifkörper und WerkstĂŒcke absolut zuverlĂ€ssig separiert werden. Eine Verschleppung von Teilen und/oder Schleifkörpern in die nĂ€chste Charge ist ebenfalls unbedingt zu vermeiden.“ Dies macht nicht nur speziell auf die zu bearbeitenden Teile abgestimmte Prozesse erforderlich, auch die Anlagentechnik und Verfahrensmittel mĂŒssen angepasst werden. Erster Schritt dabei sind hĂ€ufig Machbarkeitsstudien. Prozess, Anlagentechnik und Verfahrensmittel durch Versuche Die Prozessentwicklung erfolgt bei komplexen Neuteilen ĂŒblicherweise im Customer Experience Center des Anlagenherstellers Rösler, in dem Maschinen fĂŒr sĂ€mtliche Bearbeitungsverfahren in modernster AusfĂŒhrung zur VerfĂŒgung stehen. In den Versuchen wird einerseits die passende Anlagentechnik und -ausfĂŒhrung definiert. Es kann dabei auch vorkommen, dass die eigentlich glatte OberflĂ€chenbeschichtung des GleitschliffarbeitsbehĂ€lters strukturiert ausgefĂŒhrt wird. „Dadurch wird beispielsweise verhindert, dass sich sehr kleine und leichte Teile an der BehĂ€lterwandung festsetzen. Um eine zuverlĂ€ssige und vollstĂ€ndige Trennung von Teilen und Schleifkörpern zu erreichen, sind oft auch bei Separierstationen und -sieben spezielle Konstruktionen erforderlich“, berichtet Dirk Schulz. Andererseits wird die fĂŒr die Anwendung optimale Schleifkörpergeometrie und -art (keramisch oder kunststoffgebunden) ermittelt. FĂŒr ein gleichbleibend gutes Bearbeitungsergebnis sind bei den Schleifkörpern hĂ€ufig extrem enge GrĂ¶ĂŸentoleranzen einzuhalten. Letzter Schritt ist die Festlegung der Prozessparameter, beispielsweise Drehzahl des BearbeitungsbehĂ€lters, FĂŒllgrade und Bearbeitungsdauer. Auch hier spielte der Erfahrungsschatz von StĂŒken im Gleitschleifen eine große Rolle. Effektive Prozesswasseraufbereitung Es ist aber nicht allein die Bearbeitung, die fĂŒr eine hohe QualitĂ€t der Teile und wirtschaftliche Prozesse entscheidend ist. Die Aufbereitung der ProzessflĂŒssigkeiten leistet dabei ebenfalls einen wichtigen Beitrag. „WĂ€hrend der Prozesse entsteht Materialabtrag sowohl am WerkstĂŒck, als auch beim verwendeten Schleifmedium. Diese Partikel mĂŒssen zuverlĂ€ssig aus der FlĂŒssigkeit entfernt werden. Wir setzen dafĂŒr Zentrifugentechnik ein, die ebenfalls von Rösler kommt“, erklĂ€rt der Projektingenieur. Rösler Zentrifugen sind hinsichtlich Konstruktion und Maschinenauslegung perfekt auf die Reinigungsaufgabe abgestimmt und erzielen eine hohe Abscheiderate, die eine effektive und umweltschonende KreislauffĂŒhrung der ProzessflĂŒssigkeit ermöglicht. Um optimale und reproduzierbare Ergebnisse fĂŒr die Nachbearbeitung von PrĂ€zisionstiefziehteilen zu erreichen, ist ein perfektes Zusammenspiel aus Anlagentechnik, Verfahrensmittel und Prozesswasseraufbereitung entscheidend – und das am besten in enger Abstimmung mit dem Kunden selbst.