Solution Finder
SOLUTION FINDER

Ihr Wegweiser durch die
Rösler-Produktwelt

Mit nur wenigen Klicks finden Sie die richtige Maschine fĂŒr Ihre Belange!

Ergebnisse: 237 Artikel - 54 Produkte

820 Jahre Betriebszugehörigkeit: Die Rösler OberflÀchentechnik GmbH ehrt 67 langjÀhrige Mitarbeiterinnen und Mitarbeiter

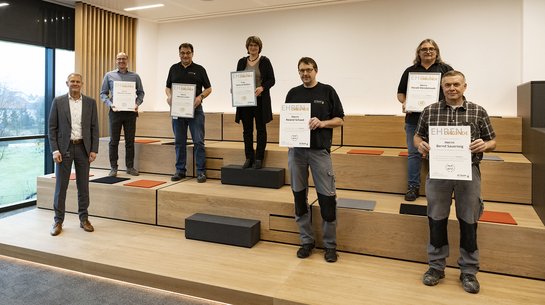
Die Rösler OberflĂ€chentechnik GmbH freute sich auch in diesem Jahr wieder 67 Mitarbeiterinnen und Mitarbeiter fĂŒr deren insgesamt 820 Jahre Treue und LoyalitĂ€t zu ehren. Allerdings mussten, wie bereits im Vorjahr, die Feierlichkeiten coronabedingt in kleinem Rahmen unter strenger Einhaltung der Hygienevorschriften stattfinden. Die traditionelle Ehrungsfeier der Jubilare sowie die Verabschiedung treuer Mitarbeiterinnen und Mitarbeiter in den Ruhestand sollte in diesem Jahr erstmalig in dem neuen und modernen Betriebsrestaurant der Rösler OberflĂ€chentechnik GmbH am Standort Memmelsdorf stattfinden. Doch auch in 2021 konnte die Feierlichkeit aufgrund der Corona-Pandemie leider nicht in dem ursprĂŒnglich geplanten Rahmen abgehalten werden. Um den Jubilaren trotzdem die verdiente, persönliche WertschĂ€tzung gegenĂŒberzubringen, fanden die Ehrungen in kleinen Gruppen durch die entsprechenden FĂŒhrungskrĂ€fte unter Wahrung der erforderlichen Hygieneregeln statt. In diesem Zusammenhang dankten die jeweiligen FĂŒhrungskrĂ€fte im Namen der Rösler OberflĂ€chentechnik GmbH ihren langjĂ€hrigen Mitarbeiterinnen und Mitarbeitern fĂŒr deren LoyalitĂ€t und Engagement. Die Rösler OberflĂ€chentechnik GmbH gratuliert 
 zum 40-jĂ€hrigen BetriebsjubilĂ€um: im Werk Memmelsdorf: Harald Wendelmuth und Helmut Lutter sowie Gertrud RĂ€dlein aus dem Werk in Hausen. 
 zum 25-jĂ€hrigen BetriebsjubilĂ€um: Roland Schaad, Michael Striebe und Edmund HĂŒbner – alle tĂ€tig im Werk Memmelsdorf – sowie Bernd Sauerteig im Werk Hausen. 
 zum 10-jĂ€hrigen BetriebsjubilĂ€um: im Werk Memmelsdorf: Daniel Bahls, Gerhard Bauer, Michael Berwind, Jens Beugnies, Marcus Breitfelder, Patrick Diez, Stephan Dohles, Ivan Drescher, Thilo Friedel, Florian Gries, Stefan GrĂŒndel, Marco Habermann, Stephan Hacker, Adrian HĂ€fner, Viktor Heinrich, Herwig Heiser, Angela Herr, Simone JĂ€ger, Woldemar Jung, Stefan Kalb, Manuel Kambach, Daniel Keim, Tom Kollacks, Manfred Kohmann, Tobias Kurzendörfer, Andreas Lamm, Johannes Leicht, Denis Leidner, Stefan Mantey, Iris Martin, Sebastian Martin, Katharina Meixner-Pelkner, Andreas Popp, Marcus Roth, Benedikt Reubel, Patrick Rösler, Lisa Schad, Anna Schlawne, Christian Schmidt, Astrid Schwappach, Oleg Strauch, Peter Strohschein, Benjamin SĂŒlzle, Oxana Walinger, Rebecca Walther, Dimitri Wander, Bernhard Waschkowski, Dimitri Winterholler, Christoph Wunner und Thomas Zimmermann. im Werk Hausen: Vladimir Bauer, Steffen Beyer, Fabian Heer, Alexandra Janson, Andreas KĂ€stner, Bernd Landvogt, Mario NĂŒĂŸlein, Sabine Precklein, Viktor Schell und Marion Zeller. Nach langjĂ€hrigem verdienstvollen Einsatz wurden Detlef Bauer, Josef Bornschlegel, Albin Dorsch, GĂŒnter Elflein, Adelgunde Fischer, Ralf Gutmann, Uwe Hein, Gerd Leipold, Uwe Michael, Josef Schnapp, Siegfried Schrenker sowie Hartmut Tremel in den Ruhestand verabschiedet. Rösler stellt die Weichen fĂŒr eine erfolgreiche Zukunft In seinem traditionellen Weihnachtsgruß bedankte sich Stephan Rösler, GeschĂ€ftsfĂŒhrender Gesellschafter der Rösler OberflĂ€chentechnik GmbH, bei allen Mitarbeiterinnen und Mitarbeitern fĂŒr deren tatkrĂ€ftige UnterstĂŒtzung und LoyalitĂ€t in einem Jahr, welches aufgrund der Corona-Pandemie und der damit verbunden wirtschaftlichen Situation strukturelle Anpassungen im Unternehmen erforderlich machte. „Doch nur wer sich Ă€ndernden Rahmenbedingungen nicht verschließt und entsprechend reagiert, kann langfristig und nachhaltig erfolgreich sein“, so die Maxime von Stephan Rösler. Dass die getroffenen Maßnahmen erste Wirkung zeigen, beweist eine deutlich verbesserte Auftragslage, wenn auch nicht auf Vorkrisenniveau. Zudem investierte das Unternehmen auch in Krisenzeiten wieder in wichtige Zukunftsthemen wie z. B. die Digitalisierung und Automation, sowohl in Form der angebotenen Produkte als auch im Unternehmen selbst. Als Teil des produzierenden Gewerbes ist sich die Firma Rösler aber auch seiner gesellschaftlichen Verantwortung gegenĂŒber dem Thema Nachhaltigkeit bewusst und ist deshalb seit kurzem Teil der VEA-Initiative „Klimafreundlicher Mittelstand“. DarĂŒber hinaus ist das Unternehmen nun bei der CDP gelistet, bei der es sich um eine gemeinnĂŒtzige Organisation handelt, die Unternehmen und Regierungen zur Nachhaltigkeit anhĂ€lt und die weltweit fĂŒhrende Plattform zur Offenlegung von Umweltdaten betreibt. Die insgesamt getroffenen Maßnahmen lassen den GeschĂ€ftsfĂŒhrenden Gesellschafter der Rösler OberflĂ€chentechnik GmbH optimistisch in die Zukunft blicken.

Wet Blasting Equipment & Media, Part 3 – Maintain Slurry Concentration for Finishing Consistency

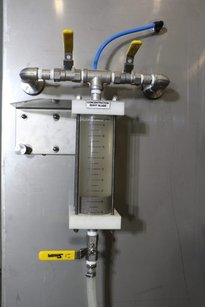
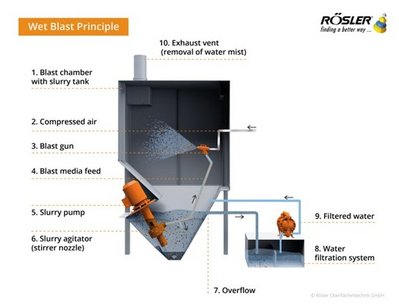
Wet blasting propels a mixture of media and process water at the surface of a work piece to provide cosmetic (anti-glare) finishes, surface smoothing , deburring , de-powdering, decontaminating, and cleaning after casting, welding, machining, and additive manufacturing . Useful in a variety of industries , this specialized form of shot blasting relies heavily on the media and water mix known as wet blasting slurry to work in tandem with the machinery in order to deliver the desired finishing results. Rosler has extensive experience developing wet blasting systems as well as providing guidance on slurry concentrations and supplying the necessary consumables . Slurry Characteristics Wet blast schematic The slurry is created in a tank housed within the blast chamber by mixing water and an abrasive media. A special pump delivers the slurry to the blast gun where it is then propelled onto the work surface using compressed air. High-speed impact of the slurry on the surface of the work piece creates the desired blasting effect, be it cleaning, coating preparation, cosmetic surface texturing, or peening . Wet blasting in process The concentration of abrasive media in the slurry usually amounts to 10-40% by volume, for example, 20% media and 80% water, etc. Establishing the ideal concentration may require extensive processing trials initially or if the work pieces and their original condition change. In these cases, contact the machine manufacturer for guidance. Controlling Slurry Concentrations Regular and gradual slurry loss is expected even in a well-calibrated finishing operation. During the blast process the media wears by becoming smaller or fracturing. These smaller and irregular pieces must be removed from the system. To make up for this loss and removal of undersized media, new media must be added. Maintaining a very tight tolerance range of 1-2% in the prescribed slurry concentration is required to achieve consistent results. For smaller systems, maintaining slurry concentration can be done by visual inspection of the media-to-water ratio in the graduated viewing glass of the concentration measurement unit and manually adding media as needed. In larger blast systems, the slurry concentration is controlled automatically with an ultrasonic level sensor, a weighing system, or continuous density measurement. Adding media to the desired concentration level can be done manually or through an automated, PLC-controlled media adder. Manual slurry concentration measurement unit The Rosler Way Rosler has more than 80 years of experience in shot blasting. Whatever your wet blasting challenges are, we are confident that we can deliver a solution. Contact us to discuss your needs today! Previous posts in the Wet Blasting Equipment & Media series include: Part 1 – “Machines Range in Complexity, Uses.” Part 2 – “Technical Components Combine for Systematic Success.” Upcoming posts will include: Part 4 – “Internal Cleaning, Rebuilds Prolong Machine Lifetime.” Part 5 – “Careful Media Selection, Additive Use Impact Results.” Sign up for enews alerts to be notified of new posts!
MultiShape-Keramikschleifkörper

Innovative Verfahrensmittel fĂŒr die Gleitschlifftechnik

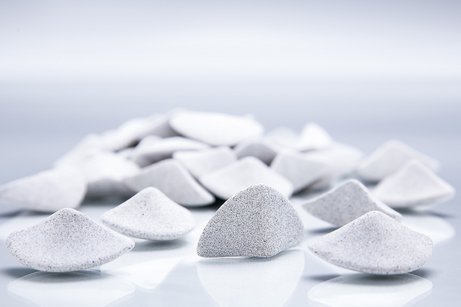
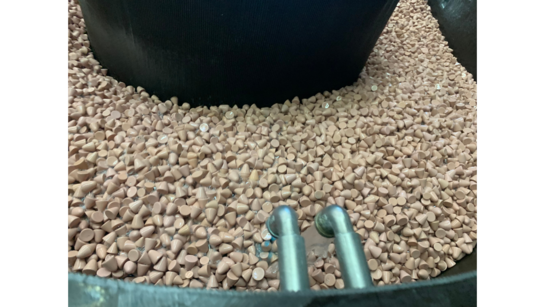
BearbeitungsqualitĂ€t, Nachhaltigkeit und Effizienz einfach optimieren. Geht es darum, die QualitĂ€t von Produkten durch eine bauteilspezifische OberflĂ€chenbearbeitung zu sichern, kommt die Gleitschlifftechnik fĂŒr unterschiedlichste Aufgabenstellungen zum Einsatz. Mit konsequenter Forschung und Entwicklung, nicht nur bei der Maschinentechnik sondern auch bei Verfahrensmitteln, setzt die Rösler OberflĂ€chentechnik GmbH dabei immer wieder Benchmarks. Drei vor kurzem neu eingefĂŒhrte Produkte ermöglichen sowohl die BearbeitungsqualitĂ€t als auch die Reproduzierbarkeit, Wirtschaftlichkeit und Nachhaltigkeit von Gleitschliffprozessen zu erhöhen sowie neue Anwendungen, beispielsweise fĂŒr komplexe und schöpfende WerkstĂŒcke, zu realisieren. Vom Entgraten und Kantenverrunden ĂŒber das Schleifen und Polieren bis zur Herstellung spezifischer OberflĂ€cheneffekte, mit der Gleitschlifftechnik lassen sich sehr unterschiedliche Bearbeitungsaufgaben bei SchĂŒttgĂŒtern und Einzelteilen durchfĂŒhren. Dabei sind hohe Anforderungen an die QualitĂ€t, Prozesssicherheit, RĂŒckverfolgbarkeit und Wirtschaftlichkeit zu erfĂŒllen. DarĂŒber hinaus rĂŒcken Ressourceneffizienz und Nachhaltigkeit ins Zentrum der Ausrichtung von Unternehmen. Und nicht zuletzt erfordern die zunehmende Automatisierung und Digitalisierung von Produktionsprozessen auch in der Gleitschlifftechnik entsprechend angepasste Lösungen. Diese Herausforderungen beantwortet die Rösler OberflĂ€chentechnik GmbH seit Jahrzehnten mit konsequenter Forschung und Entwicklung sowohl bei der Maschinen-, Prozess- und Automatisierungstechnik als auch bei Verfahrensmitteln, die das Unternehmen ebenfalls selbst produziert. „Wir beschĂ€ftigen uns sehr intensiv mit den Trends und Anforderungen der verschiedenen Branchen und MĂ€rkte. Diese Erkenntnisse setzen wir in systematischer Entwicklungsarbeit in innovative Produkte um, die unseren Kunden einen spĂŒrbaren Mehrwert bieten und das Anwendungsspektrum der Gleitschlifftechnik erweitern“, berichtet RĂŒdiger Böhm, Global Manager R&D bei Rösler MultiShape – die einzigartige Form macht bisher Unmögliches möglich Eine solche Innovation ist der MultiShape-Keramikschleifkörper. Er unterscheidet sich von allen bisher auf dem Markt verfĂŒgbaren Schleifkörpern durch seine patentierte Form ohne planparallele FlĂ€chen. Das besondere Design wirkt einerseits Verklemmungen entgegen, die insbesondere bei komplex geformten WerkstĂŒcken die Bearbeitung beeintrĂ€chtigen und hĂ€ufig nur manuell wieder entfernt werden können. Andererseits ermöglicht die Form mit allseitig gerundeten FlĂ€chen, dass bisher nicht oder nur sehr aufwendig in Gleitschliffverfahren zu bearbeitende WerkstĂŒcke prozesssicher und effizient entgratet, kantenverrundet und geschliffen werden können. Dazu zĂ€hlen Bauteile mit schwer zugĂ€nglichen Bereichen, beispielsweise Radien, Hinterschneidungen, Einkerbungen und Schlitze, wie sie unter anderem bei Stanz-Biegeteilen zu finden sind. Eine ebenso effektive wie homogene Außen- und Innenbearbeitung lĂ€sst sich mit dem ungewöhnlichen Keramikschleifkörper auch bei Rohrabschnitten und Komponenten mit schöpfenden Geometrien wie GehĂ€usen und Tiefziehteilen realisieren. Ein im Vergleich zu klassischen Keramikschleifkörpern schnelleres UmwĂ€lzverhalten, eine höhere BewegungsaktivitĂ€t und ein optimierter Materialabtrag ermöglichen darĂŒber hinaus um bis zu zehn Prozent kĂŒrzere Bearbeitungszeiten. Dies leistet einen wichtigen Beitrag zur Erhöhung der ProduktivitĂ€t und Wirtschaftlichkeit. Im Einsatz ĂŒberzeugt der MultiShape außerdem durch eine gleichmĂ€ĂŸige Abnutzung. Diese sehr gute FormbestĂ€ndigkeit der Schleifkörper erlaubt eine lĂ€ngere Nutzung, was sich positiv auf die Betriebskosten auswirkt. Die SchleifintensitĂ€t lĂ€sst sich durch verschiedene KeramikqualitĂ€ten an die Anwendung anpassen. Schaumfrei gleitschleifen – prozesssicherer, effizienter und nachhaltiger Schaumbildung ist eine Begleiterscheinung, die bei Gleitschliffprozessen mit Kunststoffschleifkörpern, auch bei sogenannten schaumreduzierten Varianten, immer wieder auftritt. Problematisch ist der Schaum, da er wie ein Puffer zwischen Bauteilen und Schleifkörpern wirkt und dadurch die Abtrags- beziehungsweise Schleifwirkung vermindert. Dies fĂŒhrt zu einer eingeschrĂ€nkten Prozesssicherheit, das geforderte Ergebnis kann in der definierten Bearbeitungszeit nicht mehr gewĂ€hrleistet werden. DarĂŒber hinaus legt sich der mit Abrieb und Feinstpartikeln angereicherte Schaum auf den Teilen ab, was zu Verunreinigungen auf den bearbeiteten WerkstĂŒcken fĂŒhrt. Hinzu kommt, dass Schaum die AufbereitungsqualitĂ€t des Prozesswassers verschlechtert, sodass mehr Compound eingesetzt und das Wasser frĂŒher ausgetauscht werden muss. Und nicht zuletzt, verschmutzt aus den Anlagen austretender Schaum das Arbeitsumfeld. Bisher wurde versucht, der Schaumbildung durch Additive entgegenzuwirken. Allerdings mit nur mĂ€ĂŸigem Erfolg bei zusĂ€tzlichen Kosten und verringerter Nachhaltigkeit. Dieses Problem hat die Entwicklungsabteilung von Rösler mit einer schaumfrei arbeitenden Rezeptur gelöst: der so genannten N-Variante. ”Vor der ProdukteinfĂŒhrung zeigten umfangreiche Feldversuche mit verschiedenen Pilotanwendern, dass die schaumfreien Kunststoffschleifkörper ĂŒber identische Schleifeigenschaften und -leistungen verfĂŒgen wie die bisherigen Varianten”, ergĂ€nzt Christian Höhn, Abteilungsleitung Technologiemanagement Gleitschlifftechnik bei Rösler. Festgestellt wurde in den Versuchen auch, dass der Gleitschliffprozess mit den weiterentwickelten Schleifkörpern deutlich stabiler lĂ€uft und das geforderte Ergebnis homogen in kĂŒrzeren Bearbeitungszeiten erreicht wird. Dieser positive Effekt auf die Wirtschaftlichkeit und Nachhaltigkeit wird durch eine lĂ€ngere Nutzungsdauer der Schleifkörper und des Prozesswassers sowie einen verringerten Compoundverbrauch weiter erhöht. ”Verschiedene Anwender sind aufgrund der störenden Schaumbildung bisher auf einen Keramikschleifkörper ausgewichen. FĂŒr diese Unternehmen ist die schaumfreie Variante eine Alternative, um ihre Prozesse zu optimieren”, merkt Christian Höhn an. In der schaumfreien N-Version sind alle Kunststoffschleifkörper aus dem umfangreichen Rösler-Programm erhĂ€ltlich. Mit Granulat staubfrei trocknen Mit der dritten Neuentwicklung des Jahres 2021 lĂ€sst sich die Staubentwicklung, die bei der Trocknung mit Naturgranulaten wie Maisschrot prozessbedingt entsteht, signifikant eindĂ€mmen. Das flĂŒssige, leicht zu dosierende Additive Anti-Dust bindet bereits in geringen Mengen den entstehenden Staub. Je nach Betriebsdauer und WerkstĂŒcken kann das Additive einfach manuell oder automatisiert nachdosiert werden. Anti-Dust wird in Kombination mit dem Granulat bei Trocknungsprozessen von Metall- und Kunststoffteilen eingesetzt und gewĂ€hrleistet ohne BeeintrĂ€chtigung der Trocknungsleistung fleckenlos trockene OberflĂ€chen. Gleichzeitig werden StaubrĂŒckstĂ€nde an den WerkstĂŒcken, im Trockner und dem Umfeld minimiert. Es leistet dadurch einen Beitrag zu einer sauberen, staubarmen Arbeitsumgebung. „In punkto UmweltvertrĂ€glichkeit ĂŒberzeugt Anti-Dust ebenfalls, es ist rein pflanzlichen Ursprungs und lebensmittelecht“, merkt Rainer Schindhelm, Bereichsleitung Verfahrensmittel-Fertigung bei Rösler, an. Die Performance der Gleitschlifftechnik weiter zu erhöhen und gleichzeitig die Nachhaltigkeit zu verbessern sowie CO2-Emissionen zu verringern, steht auch im Mittelpunkt der Neuentwicklungen von Rösler fĂŒr das Jahr 2022. DafĂŒr befinden sich bereits verschiedene Lösungen aus den Bereichen Maschinentechnik und Verfahrensmitteln in der Felderprobung bei Kunden.
Dosiereinheit RDS-pH 10

Automatisierte Dosiertechnik verhindert Legionellen

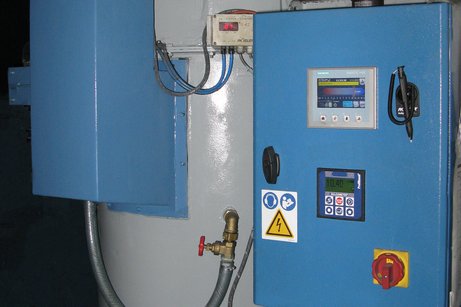
Nassabscheider können ebenso wie VerdunstungskĂŒhlanlagen und KĂŒhltĂŒrme Quellen fĂŒr gesundheitsgefĂ€hrliche Legionellen sein. Um ein Risiko fĂŒr das Personal zu vermeiden, verpflichtet die 42. BImSchV Betreiber solcher Systeme zu hoher Transparenz sowie regelmĂ€ĂŸigen, zeit- und kostenintensiven Kontrollen. Als clevere und wirtschaftliche Alternative hat sich die Dosiereinheit RDS-pH 10 von Rösler bewĂ€hrt. In Kombination mit einem speziell entwickelten Additiv hĂ€lt sie den pH-Wert des Nutzwassers automatisch konstant ĂŒber 10 und verhindert damit die Bildung von Legionellen. Das Prozesswasser in KĂŒhltĂŒrmen, VerdunstungskĂŒhlanlagen und Nassabscheidern, die beispielsweise fĂŒr die Bindung von explosionsfĂ€higem Staub beim Strahlen von Aluminiumbauteilen eingesetzt werden, bietet Legionellen und anderen Mikroorganismen optimale Bedingungen. Da das Wasser versprĂŒht wird, können sich legionellenhaltige Aerosole ausbreiten und zur GesundheitsgefĂ€hrdung fĂŒr Mitarbeiter werden. Die seit August 2017 gĂŒltige 42. Verordnung zum Bundesimmissionsschutzgesetz (42. BImSchV) hat den Betreibern solcher Anlagen daher umfangreiche und strenge Pflichten auferlegt. Dazu zĂ€hlt, dass der Betrieb der Anlage den Behörden zu melden und eine Erstuntersuchung des Prozesswassers durch ein akkreditiertes PrĂŒflabor durchzufĂŒhren ist. RegelmĂ€ĂŸige Kontrollen wĂ€hrend des Betriebs Danach ist fortlaufend ein Betriebstagebuch zu fĂŒhren, in dem die Ergebnisse der im Zweiwochen-Rhythmus erforderlichen internen mikrobiologischen Untersuchung auf Legionellen dokumentiert werden. Ebenso die Resultate der Beprobung durch ein akkreditiertes Labor, die alle drei Monate fĂ€llig ist. Der personelle sowie der Kostenaufwand fĂŒr die regelmĂ€ĂŸigen Kontrollen ist entsprechend hoch. VerstĂ¶ĂŸe gegen die 42. BImSchV und Fristverletzungen werden als Ordnungswidrigkeiten geahndet . Mit automatischer Dosiertechnik auf der sicheren Seite Ein Ausweg aus den aufwendigen und kostenintensiven Kontrollen wird in der BImSchV ebenfalls genannt. FĂŒr Anlagenbetreiber, die den pH-Wert des Prozesswassers konstant bei 10 oder darĂŒber halten, gilt die Verordnung nicht – ein Betriebstagebuch ist aber auch dann zu fĂŒhren. Rösler hat dafĂŒr die Dosiereinheit RDS-pH 10 und das Additiv RST-P1 entwickelt, mit dem sich diese Anforderung automatisch erfĂŒllen lĂ€sst. Das System, das als Stand-alone-Lösung einfach an bestehende Nassabscheider praktisch aller Hersteller angeschlossen werden kann, hĂ€lt den pH-Wert des Prozesswassers konstant in dem geforderten hohen basischen Bereich. DafĂŒr verfĂŒgt es ĂŒber eine Messeinheit, die den pH-Wert kontinuierlich kontrolliert. FĂ€llt er unter den Wert von pH 10, wird automatisch die erforderliche Menge des Additivs nachdosiert und auf diese Weise zuverlĂ€ssig verhindert, dass sich Legionellen bilden. Die ermittelten Messwerte werden von der Dosiereinheit auf einen handelsĂŒblichen USB Memorystick ĂŒbertragen. Die Daten können mit minimalem Zeitaufwand auf ein spezielles Excel-Tool ĂŒbernommen, entsprechend ausgewertet und visualisiert werden. Die gesetzliche Anforderung, ein Betriebstagebuch zu fĂŒhren, wird damit auch erfĂŒllt. Sicherheit und Wirtschaftlichkeit erhöht Mit diesen Vorteilen ĂŒberzeugte die Dosiereinheit auch Emanuele Cassataro, Abteilungsleiter Druckguss bei der GSB Aluminium GmbH. Das in Wuppertal ansĂ€ssige Unternehmen produziert in den Verfahren Gießen, Schmieden und Reibschweißen Aluminiumkomponenten fĂŒr verschiedene Branchen, beispielsweise Automobilindustrie, Maschinenbau und Medizintechnik. Rund 80 Prozent der aus gĂ€ngigen Aluminiumlegierungen hergestellten Druckgussteile mit Gewichten von fĂŒnf Gramm bis acht Kilogramm durchlaufen einen Strahlprozess. Dabei entsteht explosionsfĂ€higer Aluminiumstaub, der durch einen Nassfilter gebunden wird. „Um eine Legionellenbildung zu verhindern, haben wir das Prozesswasser zunĂ€chst wöchentlich gewechselt, was aufwendig und kostspielig war. Deshalb suchten wir nach einer einfachen und kostengĂŒnstigen Lösung, die Vorschriften der 42. BImSchV zu erfĂŒllen“, erklĂ€rt Emanuele Cassataro. Bei dieser Suche wurde der Abteilungsleiter auf die Möglichkeit aufmerksam, durch die Erhöhung des pH-Werts im Prozesswasser Legionellen zu vermeiden. Entschieden hat sich das Unternehmen dann fĂŒr die Dosierlösung RDS-pH 10 von Rösler. Neben dem guten Preis-Leistungs-VerhĂ€ltnis war ausschlaggebend, dass die Strahlanlage und der Nassfilter ebenfalls von diesem Hersteller sind. „FĂŒr die Behörden haben wir eine Dokumentation ĂŒber den Einsatz der Dosiertechnik erstellt und mĂŒssen dadurch weder interne manuelle Messungen noch LaborprĂŒfungen durchfĂŒhren“, berichtet Emanuele Cassataro. Inzwischen ist das System rund eineinhalb Jahre im Einsatz. Das Wasser musste bisher nicht mehr gewechselt werden. Es wird automatisch nur die Menge Frischwasser zugefĂŒhrt, die verdunstet sowie bei der Filterreinigung abfließt. Dabei ist durch die kontinuierlichen pH-Wert-Messungen der Dosiertechnik sichergestellt, dass die entsprechende Menge Additiv zudosiert wird, damit der pH-Wert immer bei zehn liegt. „Ich bin froh, dass wir uns fĂŒr diese Lösung entschieden haben. Einerseits haben wir die Gefahr einer Legionellenbildung damit zuverlĂ€ssig gebannt. Andererseits ist der Strahlprozess wirtschaftlicher geworden, da keine kompletten Wasserwechsel und PrĂŒfungen erforderlich sind“, ergĂ€nzt der Abteilungsleiter. „Es funktioniert so gut, dass wir im September 2021 ein zweites Dosiersystem von Rösler fĂŒr den NasswĂ€scher eines anderen Herstellers in Betrieb genommen haben."

Mass Finishing Process Water, Part 1 – Understand When to Balance Flow or Flood the Process Bowl

Maintaining the correct compound and water flow rate into a mass finishing machine is essential for the stability and success of a process. If inadequate compound and water are supplied to the machine, results will be more extreme and lead to unpredictable processing times, ineffective finishing, dirty work pieces after finishing, glazed media, and, potentially, a total collapse of the process. Excessive compound and water flow can be equally problematic. Too much water and compound will slow down the movement of media and work pieces in the machine or cause a complete stop. For example, in rotary vibrators the typical spiral movement of the media/work piece mix will give way to an uncontrolled shaking. In centrifugal disc machines , the rotating spinner will slip under the media/work piece mix with no movement at all. Longer processing times, poor finishing results, and even a complete collapse of the process can occur. For the best results and stability, Rosler understands that the flow rate of compound and water into the machine must be equal to the flow rate out of the machine. What Goes In, Must Come Out Compound and water fulfill distinct and important functions. The compound removes stains, dirt, and oil from the work pieces; burnishes and brightens them; and keeps the media clean. The water dissolves and distributes the compound in the machine, serves as a coolant for the finishing process and, above all, flushes out media and metal fines, and other contaminants from the machine. Hence the importance of matching the amount of compound and water entering the machine to what is flushed out. For example, if the drains are plugged with undersized media and debris, the compound/water mixture can become contaminated with media and metal fines and fail to remove oil and contaminants from the machine, jeopardizing results and machine functions. Optimizing Operations Achieving and maintaining a well-balanced process requires proactive evaluation and machine oversight. Key action points include: Regularly monitoring the compound and water flow and make sure that it is as specified. Ensuring that machine drains are not plugged and flowing easily. Installing bigger undersized media screens if drains are easily backed up. “Flooding” Benefits Mass finishing media in a flooded work bowl In some circumstances, it may be advantageous to run a process with high water levels or “flooding” the processing bowl with additional water. Keeping in mind that too much water and compound in the machine can slow or completely stop movement of media and work pieces in the machine, extra process water can be used to provide an extra cushioning effect and reduce machine intensity to create a gentler process. This prevents delicate work pieces from getting scratched or bent and even allows for certain polishing operations. Flooding the processing bowl can also protect the machine itself. For example, very pointed work pieces with sharp edges can undergo an initial deburring process in high water mode to help protect the bowl’s wear lining. Once the sharp points and edges are slightly rounded and pose a lower risk of destroying the wear lining, the processing mode can be switched to a normal water level for additional finishing. High water level mode is primarily utilized in high-energy systems like centrifugal disk finishing machines. Consult with your supplier to determine if running with high water is possible and feasible for your specific application. The Rosler Way “Finding a better way
” is more than a motto at Rosler; it’s our mission. With more than 80 years of experience and a portfolio containing more than 15,000 equipment and consumable products, solving challenges is what we do. Contact us today to discuss your process water challenges! The complete Mass Finishing Process Water Series includes: Part 1 – Understand When to Balance Flow or Flood the Process Bowl . Part 2 – Maintain Adequate Drainage to Protect Your System .

Equipment Investment Doubles Work Piece Longevity at Andersen Steel

Andersen Steel produces agricultural equipment including grubbers, front packers, and stubble tillers equipped with vibration tines for soil cultivation. Their equipment is exposed to extreme loads, causing decreased wear life of parts including the tines. Made using specially arched rolled steel at the company’s Poland plant, Andersen Steel tasked engineers at Rosler with finding a better way to process the tines and improve their wear life. We delivered a solution in the form of two identical machines for blast cleaning and shot peening . Delivering a Solution Compared to flat steel, the rounded edges of the material Andersen uses prevent small cracks from forming during the shaping process. The work pieces pass through a blast machine to remove mill scale and other contaminants before shot peening to further improve their wear resistance. For these dual shot blasting requirements, Rosler suggested two identical Rosler RHBD 13/18 K hanger machines . Successful blasting trials in a Rosler test center helped Andersen realize the advantages of purchasing these Rosler machines by demonstrating that shot peening the work pieces doubled the uptime of the tines. This improvement considerably exceeded the expectations of Andersen Steel and justified their investment in new equipment. Work pieces pass through two identical, subsequently arranged hanger machines for blast cleaning and shot peening in Andersen Steel's RHBD-K shot blasting machine. Technology in Action Each of the hanger blast machines is equipped with eight Gamma¼ 400G turbines featuring installed power of 15 kW each. Compared to conventional blast wheels this uniquely designed Rosler turbine style offers a 15–20 percent higher blast performance with double the uptime of wear parts like throwing blades. Pairs of two turbines located in the four corners of the blast chamber bombard the tines with media . The turbines are positioned to ensure that the individual blast patterns do not overlap, creating perfect blast coverage on the tines. Each blast machine is equipped with eight Gamma 400 G turbines strategically placed to ensure perfect blast coverage on the tines. Since the different work piece types require different media throwing speeds, the turbines are equipped with variable frequency drives. After the shaping process, work pieces are attached to the transport system on special carriers which move the components through the blast-cleaning, shot peening, painting, and drying stages. Vestibules equipped with multiple overlapping curtains are installed on the inlet and outlet side of the blast chamber to prevent blast media from spilling out of the machine. A sensor recognizes when a carrier enters the inlet vestibules and sends a signal to the machine controls to start the blast process. The Rosler Way “Finding a better way
” is more than a motto at Rosler; it’s our mission. With more than 80 years of experience and a portfolio containing more than 15,000 equipment and consumable products, solving challenges is what we do. Contact us today to discuss your shot blasting challenges!

Surface Preparation Standards, Part 2 – Dust Measurements and Considerations

As an expert in the surface finishing industry, Rosler knows that all the expertise in the world won’t do any good if the surface of the work piece is not properly prepared. When it comes to structural steel , we receive many questions about preparation. Among the most common questions is, “ How is the presence of dust on shot-blasted structural steel components evaluated?” Understanding dust considerations and mitigation will help produce higher quality and longer-lasting structural steel components more cost-effectively and safely. The Dangers of Dust Blast-cleaned structural steel surfaces must be completely free of dust to ensure proper coating and painting. Residual dust will reduce the adhesion of subsequently applied coatings and, by absorbing moisture, may promote the corrosion of the blast‐cleaned steel surfaces. The potential accumulation of dust is especially critical on horizontal surfaces, the interior of pipes, and inside structural cavities. Special inspections must be carried out to ensure that such areas are adequately cleaned and free from dust before painting. Standards of Assessment The most common standard of assessment for dust is ISO 8502–3:2017. Also known as the pressure‐sensitive tape method, this ISO standard describes a procedure to test shot blasted steel surfaces for dust and provides a reference description and photo with six dust ratings for comparison. On a scale of 0 to 5, the observation of dust particles and diameter are rated as follows: Visual rust scale 0 – No particles are visible under 10x magnification. 1 – Particles are visible under 10x magnification but not with normal or corrected vision; particles are usually less than 50 ÎŒm in diameter. 2 – Particles are just visible with normal or corrected vision; usually between 50 and 100 ÎŒm in diameter. 3 – Particles are clearly visible with normal or corrected vision; up to 0.5 mm in diameter. 4 – Particles are clearly visible; between 0.5 and 2.5 mm in diameter 5 – Particles are clearly visible; larger than 2.5 mm in diameter Testing for Dust ISO 8502 testing kit Special ISO 8502 kits include a 10x magnifier, adhesive tape to ISO 8502‐3 specification, comparator display board/operating instructions, a dust assessment plate, and 25 test record sheets. Proper procedure is required to accurately test for ISO 8502-3 using the kit. Remove a piece of tape about 8 in (200 mm) long. Place the sticky side of the tape onto the test surface; rub along the length of the tape using constant pressure several times. Pull the tape away from the test surface, compare the dust on the tape with the comparator display board and record the estimated dust rating number. Repeat the test at least three times on the surface being investigated. Minimum Requirements The dust test per ISO 8502‐3 is subjective and does not allow the precise determination of dust on a blast cleaned surface, but the rating can be a very useful approximation when carried out by experienced operators. Painting schedules usually call for shot blasted surfaces prior to painting to be free of dust. A generally accepted rule stipulates that the particle quantity and particle size do not exceed rating 2 of ISO 8502‐3. Rosler blow-off station Removing Residual Dust To remove residual blast media and dust from the work pieces shot blasted steel components are usually passed through a blow‐off station. These stations are frequently combined with a brush‐off system. The Rosler Way Rosler has more than 80 years of experience developing surface finishing technology and systems. We are confident that we can answer your surface finishing questions and develop a solution to meet your needs. Contac t us today to discuss your unique challenges. Additional information about surface preparation standards is available in Part 1 of this series, “Evaluating Surfaces Throughout Finishing Processes.”

Surface Preparation Standards, Part 1 – Evaluating Surfaces Throughout Finishing Processes

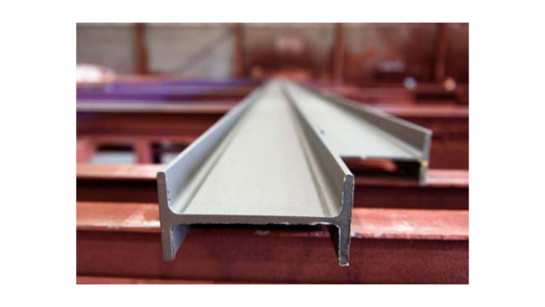
Surface preparation can account for up to 40 percent of structural steel painting and repainting jobs and the life of anti‐corrosion coatings on a steel surface largely depend on how thoroughly the surface was prepared before painting. At Rosler , we have extensive experience evaluating structural steel surfaces for coating before and after shot blasting. This knowledge of surface preparation standards and the widely used ISO and SSPC standards guide us in developing systems to expertly prepare and repair structural steel throughout its lifespan. The Standards Evaluating rust and mill scale pre- and post- shot blasting is a must. It is important to clearly specify the quality of the surface prior to preparation as well as the surface conditions after preparation. As a result, standards were developed to visually assess the initial surface conditions and the quality of the required surface preparation relative to the initial steel surface conditions. The dominant and widely used standards for evaluating rust and mill scale are ISO 8501‐1:2007 (based on the Swedish Standard SIS 05 59 00) and the SSPC (Steel Structures Painting Council) . While different in some minor details, these standards are practically identical. Pre-Paint Conditions In specifications relating to the preparation of surfaces prior to painting, the SSPC and SIS designations correspond as follows. Corresponding SSPC and SIS designations Rust Grades The standards identify four initial rust grades based on visual evaluation before surface treatment. The following examples illustrate and describe the four ratings. Visual comparison of rust grades A – The steel surface is covered completely with adherent mill scale and little, if any, rust. B – The steel surface has begun to rust and mill scale has begun to flake from the surface. C – The steel surface on which the mill scale has rusted away or from which it can be scraped, shows little pitting visible to the naked eye. D – The steel surface on which mill scale has rusted away shows considerable pitting visible to the naked eye. Preparation Grades After blast cleaning, the standards define four preparation grades. The appearance of the shot blasted surface must correspond to one of the following descriptions and standards: The cost to achieve longevity of each grade varies and should be considered based on initial cost as well as lifetime costs based on your structural steel’s uses and expected lifespan. Brush‐off – After light blast cleaning loose mill scale, rust, and foreign matter are removed. Despite being the least expensive grade of the four, brush-off preparation may not hold paint and coatings as well as the other grades and often requires more frequent resurfacing. Commercial – Thorough blast cleaning removes almost all mill scale, rust, and foreign matter. While normally adequate in a non-corrosive atmosphere, this grade is a more labor- and cost-intensive option compared to brush-off preparation. Near White – Very thorough blast cleaning removes mill scale, rust, and foreign matter to the extent that the only remaining traces are light stains in the form of spots and stripes. This grade is fully acceptable for most somewhat-corrosive environments. It is the most common preparation grade for ship building and most industrial and commercial weldments and fabrications. White Metal – Blast cleaning reveals pure metal. This grade is very expensive and typically reserved for applications in which the costs of coating failure are catastrophic, for example, for tanks containing highly corrosive, hazardous chemicals. Preparation Grade Examples Based on ISO 850-1 The different preparation grades depend on the initial rust grade. ISO 850-1 standard grades are presented below to provide visual examples. SSPC Vis 1/89 incorporates similar visual comparisons. Visual comparison of preparation grades The Rosler Way Whatever your pre- and post-treatment goals, count on Rosler to help you find a better way. To demonstrate our capabilities, we offer FREE sample processing in our global test centers . Contact us to discuss your surface finishing goals and challenges. Learn more about surface preparation standards in part two of the series, “Dust Considerations and Measurement” , and sign up for enews alerts to be notified of all new posts!
RHBD 17/32-K

Verkettetes, automatisiertes Strahlen verbessert QualitÀt und senkt Kosten

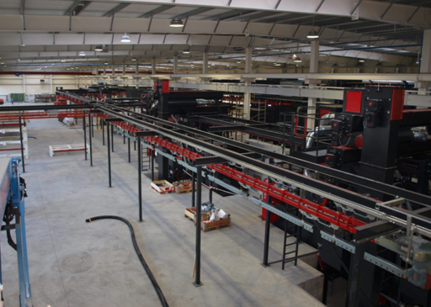
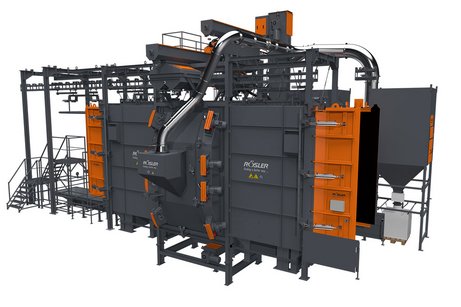
QualitĂ€t, KapazitĂ€t, VerfĂŒgbarkeit und Vernetzbarkeit waren entscheidende Kriterien bei der Auswahl der neuen Strahllösung, in die ein polnischer Hersteller komplexer Stahlkonstruktionen investierte. Diese muss als wesentlicher Teil der Vorbehandlung einer neuen kathodischen Lackierlinie optimale Ergebnisse in einem verketteten Workflow im Dreischichtbetrieb sicherstellen. Mit der RHBD 17/32-K hat sich das Unternehmen fĂŒr eine HĂ€ngebahn-Durchlaufstrahlanlage von Rösler entschieden, die durch ihre verschleißreduzierte AusfĂŒhrung und gĂŒnstige Betriebskosten ĂŒberzeugte. Die Herstellung komplexer Schweißkonstruktionen inklusive mechanischer Bearbeitung, Laser- und CNC-Schneiden, Biegen sowie Nass- und Pulverlackierung ist das Metier der Stelweld Sp.o.o.. Mit diesem Angebot hat sich das 1997 gegrĂŒndete Unternehmen als SchlĂŒssellieferant in verschiedenen Branchen wie Automobil, Bau- und Landmaschinen, Kran und Hebezeuge, erneuerbare Energie sowie Schienenverkehr etabliert. Zu den Kunden zĂ€hlen unter anderem Scania, Volvo, Bombardier und Cargotec. Durch den Bau einer neuen Produktionshalle wurde 2019 Platz fĂŒr die Integration einer neuen, vollautomatisierten kathodischen Lackierlinie (KTL) mit 16 Behandlungsstationen und Power & Free-Fördersystem geschaffen. „Im Zuge dieser Produktionserweiterung wollten wir auch den Strahlprozess, der als Vorbehandlung vor dem Lackieren bisher grĂ¶ĂŸtenteils manuell erfolgte, automatisieren und in die Lackierlinie integrieren“, berichtet Danuta Dobrzynska, Projektmanagerin bei Stelweld. Robuste AusfĂŒhrung und Testresultate ĂŒberzeugten DarĂŒber hinaus standen eine hohe KapazitĂ€t, StrahlqualitĂ€t, AnlagenverfĂŒgbarkeit und Wirtschaftlichkeit ganz oben auf der PrioritĂ€tenliste. Von den insgesamt fĂŒnf Strahlanlagenherstellern, die in den Auswahlprozess involviert waren, setzte sich Rösler mit der HĂ€ngebahn-Durchlaufstrahlanlage RHBD 17/32-K durch. „Ich kannte Rösler bereits durch ein realisiertes Projekt bei einem frĂŒheren Arbeitgeber. Das Unternehmen ist nicht der gĂŒnstigste Anbieter, bei der AusfĂŒhrung und Ausstattung der Anlage zeigen sich jedoch entscheidende Unterschiede. Im Gegensatz zur AusfĂŒhrung anderer Hersteller bestehen wesentliche Bereiche der Rösler-Strahlanlage serienmĂ€ĂŸig aus sehr widerstandsfĂ€higem Material, beispielsweise werden die Wurfschaufeln der Turbinen aus geschmiedetem Werkzeugstahl gefertigt“, begrĂŒndet Danuta Dobrzynska die Entscheidung. „Ausschlaggebend waren auch die Resultate der Strahlversuche, die wir mit Originalteilen durchgefĂŒhrt haben. Im Customer Experience Center von Rösler erzielten wir beste Resultate und haben dadurch wesentliche Informationen fĂŒr den spĂ€teren Betrieb erhalten.“ Ausstattung sichert Ergebnis, Effizienz und VerfĂŒgbarkeit Die HĂ€ngebahn-Durchlaufstrahlanlage RHBD 17/32-K ermöglicht das Reinigungsstrahlen eines sehr breiten Spektrums dreidimensionaler, geschweißter Konstruktionen mit Abmessungen von bis zu 2.500 x 1.200 x 3.000 mm (L x B x H) und einem Gewicht von maximal 1.250 kg. WĂ€hrend des automatischen Strahlprozesses, der in Taktzeiten zwischen sechs und acht Minuten erfolgen kann, sind in allen Bereichen der Komponenten eine OberflĂ€chenqualitĂ€t von SA 2,5 sowie von Stelweld produkt- und kundenspezifisch definierte Rauigkeitswerte fĂŒr eine optimale Haftfestigkeit des Lacks zu erreichen. Die Strahlanlage ist dafĂŒr mit 16 Gamma 400 G-Turbinen mit einer Antriebsleistung von jeweils 15 kW ausgestattet. Die von Rösler entwickelten Hochleistungsturbinen verfĂŒgen ĂŒber Wurfschaufeln im Y-Design. Die spezielle Gestaltung mit berechnetem KrĂŒmmungswinkel ermöglicht im Vergleich zu herkömmlichen Turbinen bei geringerem Energieverbrauch eine sehr hohe Abwurfgeschwindigkeit, aus der eine bis zu 20 Prozent höhere Strahlleistung resultiert. DarĂŒber hinaus können die Wurfschaufeln von beiden Seiten genutzt werden, was eine mindestens doppelte Standzeit ermöglicht. Der Wechsel kann mittels Schnellwechselsystem einfach und bei eingebauter Turbine erfolgen. Position und Winkel der Turbinen wurden durch Simulation des Strahlprozesses ermittelt. Das zielgerichtete Strahlbild leistet ebenfalls einen Beitrag zum effizienten Strahlen. Um den Strahlmitteldurchsatz von bis zu 200 kg pro Minute teilespezifisch anzupassen, arbeitet Stelweld mit drei Strahlprogrammen. Mittels Frequenzumwandler wird die Drehzahl der Turbinen geregelt und damit die kinetische Energie angepasst, mit der das Strahlmittel auf die OberflĂ€che trifft. FĂŒr einen optimalen Verschleißschutz und damit eine lange Lebensdauer der Anlage sind wesentliche Bereiche der Vor- und Nachkammer aus sechs und die Strahlkammer aus acht Millimeter starkem Manganstahl gefertigt. DarĂŒber hinaus ist die Strahlkammer zusĂ€tzlich mit spaltfrei angeordneten, auswechselbaren Platten aus dem hochfesten Material ausgestattet. Robuste GummivorhĂ€nge in der Vor- und Nachkammer sowie eine Spaltabdeckung aus mehreren Gummidichtungen und BĂŒrsten verhindern, dass Strahlmittel aus der Anlage in die Umgebung gelangt. „Sowohl die Turbinen als auch die Auslegung der Anlage und die verwendeten Materialien sorgen fĂŒr eine hohe AnlagenverfĂŒgbarkeit und tragen zu einem reibungslosen, sicheren und energieeffizienten Betrieb bei“, merkt die Projektmanagerin an. Reproduzierbare QualitĂ€t durch vollautomatischen, verketteten Betrieb Die geschweißten Komponenten gelangen auf GehĂ€ngen des Power & Free-Fördersystems zur Strahlanlage, die fĂŒr die Auswahl des Strahlprogramms mit einem QR-Code versehen sind. Nachdem das GehĂ€nge in die Vorkammer eingefahren ist, schließen die DoppelflĂŒgeltĂŒren und Turbinen, StrahlmittelrĂŒckförderung und Filter starten automatisch. Das WerkstĂŒck wird dann in definierter Geschwindigkeit durch die Strahlkammer transportiert und gestrahlt. Dabei sorgen die 16 Strahlturbinen fĂŒr eine allseitig gute Ausstrahlung der Schweißkonstruktionen und ein homogenes, reproduzierbares Strahlergebnis. WĂ€hrend des Strahlprozesses wird durch zwei zwischen Anlage und Filter platzierte Prallabscheider sichergestellt, dass entstehender Staub aus der Strahlkammer herausgezogen wird und wiederverwendbares Strahlmittel in der Anlage verbleibt. An die Nachkammer schließt sich ein zugĂ€nglicher Bereich an, in dem in schöpfenden Geometrien der Schweißkonstruktionen zurĂŒckgebliebenes Strahlmittel manuell entfernt werden kann. Durch einen darunterliegenden Schneckenförderer wird das entfernte Strahlmittel direkt zur Aufbereitung zurĂŒck transportiert, die aus zwei Kaskaden-Windsichtern besteht. Anschließend fahren die WerkstĂŒcke direkt weiter zur KTL. „Mit der neuen Strahlanlage erzielen wir im Vergleich zum manuellen Strahlen deutlich bessere sowie reproduzierbare Ergebnisse in kĂŒrzerer Zeit und wir können unser qualifiziertes Personal fĂŒr wertschöpfendere TĂ€tigkeiten einsetzen. Durch Einsparungen beim Energieverbrauch und sonstigen Betriebskosten ist der Strahlprozess außerdem deutlich wirtschaftlicher geworden“, berichtet Danuta Dobrzynska.
Rösler Smart Solutions

Webbasierte Fernwartung: Rundum-Sorglos-Service fĂŒr Ihre Strahlanlage

Um Stillstandzeiten bei Strahlanlagen möglichst gering zu halten, gehört fĂŒr viele Unternehmen eine vorausschauende Wartung zum Pflichtprogramm. Bei auftretenden Problemen ist es hĂ€ufig notwendig, dass Servicepersonal des Herstellers ins Unternehmen kommen muss, um die Störungsbeseitigung durchzufĂŒhren. Das kann wertvolle Zeit kosten. Schneller und individueller Wartungsservice dank Wartung 4.0 Mit unserem webbasierten Fernwartungssystem mit Ethernet Verbindungsleitung zur SPS bieten wir Ihnen die Möglichkeit, die Fehlerdiagnose Ihrer industriellen Anlagen und GerĂ€te mittels Fernzugriff auf Abruf und in Echtzeit zu realisieren. Durch einen gesicherten VPN-Tunnel wird im Bedarfsfall mittels Kundenfreigabe eine automatisierte Datenverbindung hergestellt, die es unseren Servicetechnikern ermöglicht, eine schnelle Fehleranalyse vorzunehmen. Auch die unmittelbare Anpassung an der Maschinensteuerung ist im Bedarfsfall möglich. Hierdurch können Sie die wartungs- und störungsbedingten Ausfallzeiten Ihrer Strahlanlage erheblich reduzieren. Mehrwerte: Gesteigerte ProduktivitĂ€t & WettbewerbsfĂ€higkeit durch unverzĂŒgliche Fehleranalyse und -behebung Nachhaltige Reduzierung der Instandhaltungskosten, da EinsĂ€tze an der Anlage auf ein Minimum reduziert werden Bereits ab dem ersten eingesparten Störungsfall können sich die Kosten fĂŒr das Fernwartungssystem amortisieren Technische Aspekte: Maximale Sicherheit durch integrierte Firewall mit AES/SSL VerschlĂŒsselung Durchgehende Nachvollziehbarkeit und Zugriffskontrolle Fernwartungssystem per Hardwareschalter durch Kunden zu – und abschaltbar, d. h. Zugriff auf SPS nur bei Kundenwunsch Zugriff auf alle im Subnetz verwendeten Teilnehmer möglich (SPS, OP, Umrichter, etc.)

Patient-Specific Implants Call for Equally Customized Processing

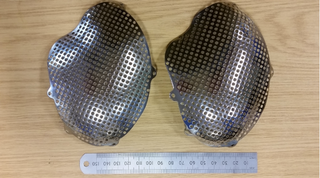
Advancements in medical technology now allow for the development of Patient-Specific Implants (PSI). Specialized computer programs analyze x-rays, ultrasound, and MRI images to create surgical guides, tools, and implants tailored to the patient’s unique anatomy. While still emerging, many medical industry suppliers have received FDA approval for PSI use. Like traditional implants, these implants must be carefully finished once created to ensure the work piece meets stringent medical safety standards while promoting patient comfort and long wear life. The benefits of PSI use include shorter surgery times, better surgical outcomes, and cost savings. True to its “apply innovation” tagline, Renishaw’s Medical and Healthcare Division has found great success in additively manufacturing PSI. Using CT scan-to-CAD software, one of the company’s most innovative advances is creating cranial plates using titanium powder. When determining how to finish the implants to precise medical requirements and surgical demands, Renishaw trusted Rosler for help with mass finishing . The Challenge Renishaw cranial plates after polishing Original commissioning neurosurgeon BartolomĂ© Oliver required the surface of Renishaw’s cranial PSI to be satin-like in order to best match the patient's cranial contours. Renishaw Applications Engineer Andy Wescott's job then became creating a repeatable and streamlined process to apply a satin and highly polished finish to the top of the cranial plates from their as-built condition. "Traditionally, post-processing these parts to a low surface roughness value was very manual and time-consuming," Wescott said. "The post-process time for a large cranial plate was up to five hours. We needed to reduce that time and the amount of manual input because if an operator working on a part loses concentration for one second, they could burn a hole in your part. “That makes one expensive bit of scrap." Finding a Better Way
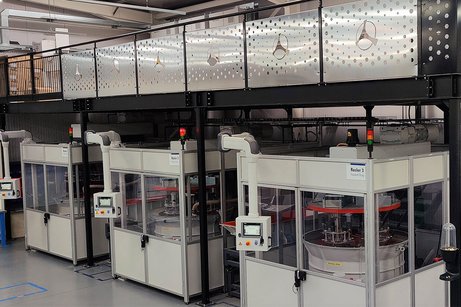
 Since metal additively printed parts are now of such quality, they can be treated like any other metal part. And Rosler knows a thing or two about surface finishing metal parts, having been in the post-processing game with its mass finishing and shot blasting divisions for more than 80 years. A more mechanized solution presented itself in the form of Rosler’s High-Energy Centrifugal Disc Finishing Machine FKS04 . Now, after a cranial plate comes out of the Renishaw AM250 machine, it undergoes only a small amount of manual operation to remove supports from printing and slightly improve the surface using a carbide burr and flap wheel. It is then placed into Rosler’s FKS where it automatically goes through a three-step process to produce the impeccably smooth finish, reducing manual operating time to under an hour. The clever part, which ensures repeatability on each and every part, comes from a little bit of Renishaw engineering know-how. "We designed a tool to hold our parts in a particular orientation inside the tumbling bowl,” Wescott said. “Rather than just throwing parts into three media types and coming out with a sort of fixed part, our parts require precision. Certain features require protection from the tumbling media, so we've invented a tooling method that keeps parts face down in the media and only applies the surface finish where needed." The Rosler Way Although there isn’t a one-size-fits-all solution for finishing, the collaboration between Renishaw and Rosler demonstrates that post-processing doesn’t have to be a grueling experience. Much like the additive manufacturing process itself, your finishing technique depends on your unique application. Contact Rosler today for help in finding a better way to meet your finishing needs.
Croom Precision Medical entscheidet sich fĂŒr Rösler als strategischen Partner

Croom entscheidet sich fĂŒr Rösler als strategischen Partner

Croom Precision Medical entscheidet sich fĂŒr Rösler als strategischen Partner und fĂŒr die Konstruktion, Herstellung und Installation eines Anlagenkonzeptes zur Bearbeitung von orthopĂ€dischen Implantaten. Zum wiederholten Mal wendet sich Croom Medical mit dem Vorhaben zur Produktionserweiterung und Durchsatzerhöhung von medizinischen Implantaten an Rösler. Croom Medical ist BranchenfĂŒhrer hochtechnologischer, wachstumsstarker und innovativer Technologien fĂŒr die Herstellung medizinischer GerĂ€te. Mit mehr als 37 Jahren Erfahrung in der Zusammenarbeit mit globalen Unternehmen im Gesundheitswesen ist Croom ausgelagerter Fertigungsdienstleister fĂŒr hochprĂ€zise Komponenten und medizinische GerĂ€te. Die Kooperation zwischen Croom Medical, dem Endkunden und Rösler Deutschland sowie UK erwies sich von der ersten Kontaktaufnahme bis zur finalen Maschineninstallation und Inbetriebnahme als unentbehrlich. Trotz der erschwerten UmstĂ€nde (Covid-BeschrĂ€nkungen) konnte das Projekt innerhalb des vorgesehenen Zeitplans erfolgreich abgeschlossen werden. Nicht zuletzt auch dank der gemeinsamen UnterstĂŒtzung der Belegschaft von Croom Medical und des Rösler Montage- und Ingenieurteams war das Vorhaben ein voller Erfolg. Durch die erfolgreiche Maschineninstallation kann Croom Medical sofort mit der Prozessvalidierung beginnen. Die Rösler-Anlagen wurden nach höchsten QualitĂ€tsanforderungen fĂŒr das Polieren der medizinischen Implantate entwickelt, bei denen eine OberflĂ€chenbearbeitung nach der spanenden Bearbeitung vorgesehen ist, um einheitliche und reproduzierbare Ergebnisse zu erzielen. Der Vorteil der Rösler Anlagen liegt darin, mehrere Teile gleichzeitig zu bearbeiten. Dies fĂŒhrt zu geringeren StĂŒckkosten im Vergleich zu herkömmlichen Bearbeitungsverfahren.
Separierung von WerkstĂŒcken

PrĂ€zisions-Tiefziehteile fĂŒr die Medizintechnik mit perfektem Schliff

Tiefgezogene Funktionsteile sind bei der Produktion medizintechnischer und pharmazeutischer Produkte auf dem Vormarsch. Um auch bei der OberflĂ€chenbearbeitung die hohen Anforderungen an Produktion und QualitĂ€tsmanagement zu erfĂŒllen, setzt StĂŒken Medical auf Gleitschlifflösungen und Verfahrensmittel von Rösler. Mit dem vor einigen Jahren etablierten GeschĂ€ftsbereich StĂŒken Medical beantwortet die 1931 gegrĂŒndete Hubert StĂŒken GmbH & Co. KG die steigende Nachfrage nach PrĂ€zisionstiefziehteilen aus metallischen Werkstoffen in der Medizintechnik und Pharmaindustrie. Das Produktportfolio des Familienunternehmens, das als WeltmarktfĂŒhrer gilt, beinhaltet außerdem Stanz- und Stanzbiegeteile, kunststoffumspritzte Komponenten und anspruchsvolle Baugruppen, die an fĂŒnf Standorten in Europa, Asien und den USA produziert werden. „In der Medizintechnik und Pharmaindustrie werden spezifische Anforderungen an die Teile und die Produktionsbedingungen gestellt. Das dafĂŒr erforderliche Wissen und Know-how fĂŒr die Entwicklung und Fertigung von PrĂ€zisionsteilen haben wir bei StĂŒken Medical gebĂŒndelt“, erklĂ€rt Andreas Hellmann, Leiter des ISO 13485 zertifizierten GeschĂ€ftsbereichs. Produziert werden unter anderem komplexe GehĂ€use und Baugruppen, Ventile, hochprĂ€zise Mikroteile und PrimĂ€rverpackungen aus allen tiefziehfĂ€higen Metallen wie Edelstahl, Aluminium und Titan. Um die hohen QualitĂ€tsansprĂŒche der Branchen zu erfĂŒllen, stehen mehrstufige Reinigungssysteme und zwei ReinrĂ€ume der Klasse 7 zur VerfĂŒgung. Die eigene Forschungs- und Entwicklungsabteilung am Firmensitz in Rinteln arbeitet kontinuierlich daran, das Spektrum der Möglichkeiten bei Prozessen und Werkstoffen zu erweitern. Gemeinsam zu innovativen Lösungen „FĂŒr viele unserer Kunden sind wir Entwicklungspartner. Um neue Produkte perfekt auf die Anwendung abzustimmen, arbeiten wir sowohl eng mit den Kunden als auch mit Partnern aus verschiedenen Technologiebereichen zusammen“, berichtet Andreas Hellmann. Geht es dabei um Aufgabenstellungen wie das Entgraten, das Kantenverrunden und Polieren sowie die Herstellung definierter OberflĂ€chenrauheiten kommen seit rund 30 Jahren Gleitschlifflösungen und Verfahrensmittel der Rösler OberflĂ€chentechnik GmbH zum Einsatz. „Die lange Partnerschaft basiert auf der QualitĂ€t und ZuverlĂ€ssigkeit der Anlagen und Verfahrensmittel. So stellen wir sicher, dass die geforderten Ergebnisse reproduzierbar erreicht werden“, merkt Andreas Hellmann an. „Wichtig sind uns darĂŒber hinaus die FlexibilitĂ€t und Expertise von Rösler, wenn es darum geht, Prozesse gemeinsam zu entwickeln. Dabei steht uns auch das Customer Experience Center in Untermerzbach zur VerfĂŒgung. Bei Anlagen und Prozessen, die konform zur ISO 13485 qualifiziert und validiert werden mĂŒssen, unterstĂŒtzt uns Rösler mit Dokumentationen und Informationen ĂŒber Anlagendetails“, ergĂ€nzt Dirk Schulz, Projektingenieur bei StĂŒken. In den weltweiten ProduktionsstĂ€tten des Tiefziehspezialisten sind rund 15 Rundvibratoren und 10 Fliehkraftanlagen fĂŒr die perfekte OberflĂ€chenbearbeitung eingesetzt sowie 18 Zentrifugen fĂŒr die umweltschonende und zuverlĂ€ssige Prozesswasseraufbereitung in Betrieb. Hohe Anforderungen an das Bearbeitungsergebnis Die Tiefziehteile weisen ĂŒblicherweise einen besonders hohen Umformgrad, außergewöhnliche Konturen sowie teilweise extrem geringe Abmessungen auf. Daraus resultieren beim Entgraten der Außen- und Innenbereiche, Kantenverrunden und Polieren sowie aus Spezifikationen an die OberflĂ€chenrauheit und -gĂŒte sehr hohe Anforderungen. „Es muss einerseits sichergestellt werden, dass bei allen Teilen einer Charge ein gleichmĂ€ĂŸig gutes Ergebnis erzielt wird. Andererseits darf es zu keinen BeschĂ€digungen und Deformierungen der Teile kommen. Nach der Bearbeitung mĂŒssen Schleifkörper und WerkstĂŒcke absolut zuverlĂ€ssig separiert werden. Eine Verschleppung von Teilen und/oder Schleifkörpern in die nĂ€chste Charge ist ebenfalls unbedingt zu vermeiden“, konkretisiert Dirk Schulz die Anforderungen. Bei Polieraufgaben geht es nicht selten darum, die OberflĂ€che durch Laserbeschriftung mit einem UDI-Code zu kennzeichnen. Diese Aufgabenstellungen machen nicht nur speziell auf die zu bearbeitenden Teile abgestimmte Prozesse erforderlich, auch die Anlagentechnik und Verfahrensmittel mĂŒssen angepasst werden. Erster Schritt dabei sind hĂ€ufig Machbarkeitsstudien. Prozess zur Bearbeitung von Teilen fĂŒr die Medizintechnik Die Prozessentwicklung einer Kantenverrundung an einem rund 20 mm großen BaugruppengehĂ€use aus Edelstahl, das in der Medizintechnik eingesetzt wird, erfolgte in Zusammenarbeit mit StĂŒken. „Die Herausforderung bei diesem filigranen GehĂ€use lag in seiner großen OberflĂ€che bei extrem dĂŒnner WandstĂ€rke. FĂŒr den Materialabtrag an den Kanten sind hohe KrĂ€fte erforderlich, die gleichzeitig so gut beherrscht werden mĂŒssen, dass keine FormĂ€nderung auftritt“, beschreibt der Projektingenieur die Aufgabenstellung. Da im Customer Experience Center von Rösler Maschinen fĂŒr sĂ€mtliche Bearbeitungsverfahren in modernster AusfĂŒhrung zur VerfĂŒgung stehen, kann in den Versuchen unter nahezu realen Produktionsbedingungen die passende Anlagentechnik und –ausfĂŒhrung festgelegt werden. Dabei sind nicht selten entsprechende Anpassungen der Standardanlagen am ArbeitsbehĂ€lter oder auch bei der Konstruktion erforderlich. Auch hier spielte der Erfahrungsschatz von StĂŒken im Gleitschleifen eine große Rolle. Um eine zuverlĂ€ssige und vollstĂ€ndige Trennung von Teilen und Schleifkörpern zu erreichen, waren bei den Anlagen fĂŒr StĂŒken Medical Anpassungen an den anspruchsvollen Separierprozess erforderlich. Die fĂŒr die jeweilige Anwendung optimale Schleifkörpergeometrie und -art (keramisch oder kunststoffgebunden) wird ebenfalls in den Versuchen ermittelt. FĂŒr ein gleichbleibend gutes Bearbeitungsergebnis sind bei den Schleifkörpern hĂ€ufig extrem enge GrĂ¶ĂŸentoleranzen einzuhalten. Hergestellt werden die Schleifkörper nach höchsten ökologischen Standards bei Rösler selbst und bilden zusammen mit Compounds und Prozesswasserreinigern das weltweit umfassendste Verfahrensmittelsortiment mit ĂŒber 15.000 verschiedenen Produkten. Der entscheidende Vorteil fĂŒr eine erfolgreiche Prozessentwicklung liegt also im perfekten Zusammenspiel der richtigen Anlage mit den richtigen Verfahrensmitteln (Schleifkörpern und Compound) – und das am besten in enger Abstimmung mit dem Kunden selbst. Fotos: Hubert StĂŒken GmbH & Co. KG

Wet Blasting Equipment & Media, Part 2 – Technical Components Combine for Systematic Success

Wet blasting technology lends itself to a variety of processes and industries . From applying cosmetic (anti-glare) finishes and surface smoothing to deburring , de-powdering, decontaminating, and cleaning after casting, welding, and additive manufacturing , wet blasting has many capabilities. Rosler has decades of worldwide experience developing technology and machines customized to each customer’s unique challenges and demands. Each solution we deliver is innovatively designed around core wet blasting components and calibrated to your work piece with carefully selected media and tested process parameters. Basics Components Wet Blast Principle Diagram Regardless of their uses, all Rosler wet blasting machines start with a core group of components. While customized options and accessories can be added, these systems typically include 10 key components. Blast chamber with slurry tank – A mix of media and water is stored in this holding tank found at the bottom of the blast chamber. The chamber is made of stainless steel. Compressed air – Approximately 70 PSI of compressed air accelerates the slurry. Blast gun(s) – One or more guns accelerate the slurry supplied by the slurry pump with compressed air. Blast media feed – This component supplies the media slurry to the blast nozzle. Slurry pump – This high-powered mechanism transports the slurry to the blast gun(s). Larger wet blast systems can be equipped with multiple pumps. Slurry agitator (stirrer nozzle) – In order to keep the media suspended in the water, the slurry pump diverts some of its flow to a stirrer nozzle placed in the tank to agitate the mix of water and abrasives. Overflow – Small media particles, dirt, and other contaminants tend to stay suspended and are skimmed off and sent to the filtration unit. Water filtration system – Media particles and debris skimmed off the water’s surface must be passed through a filtration system to separate still usable media and process water from waste. Common filtration methods include hydrocyclones, weir tanks, bag filters, paper band filters, and semi- and fully automatic centrifuges. Filtered water – Once processed by a water filtration system, water is returned to the slurry tank and reused. Exhaust vent – The water mist mixed with media fines and other small particulates is removed from blast cabinet by suction fan-equipped filters. The Rosler Way We have the experience and expertise to meet your wet blasting needs. Rosler partners with you to find a better way, the best machine, and the best finishing results. Contact us today to discuss your unique challenges. Previous posts in the Wet Blasting Equipment & Media series include: Part 1 – “Machines Range in Complexity, Uses.” Part 2 – “Technical Components Combine for Systematic Success.” Part 3 – “Maintain Slurry Concentrations for Finishing Consistency.” Upcoming posts will include: Part 4 – “Internal Cleaning, Rebuilds Prolong Machine Lifetime.” Part 5 – “Careful Media Selection, Additive Use Impact Results.” Sign up for enews alerts to be notified of new posts!