Solution Finder
SOLUTION FINDER

Ihr Wegweiser durch die
Rösler-Produktwelt

Mit nur wenigen Klicks finden Sie die richtige Maschine fĂŒr Ihre Belange!

Ergebnisse: 238 Artikel - 51 Produkte

Centrifuge Technology, Part 3 – Mechanics and Limitations of Water Recycling

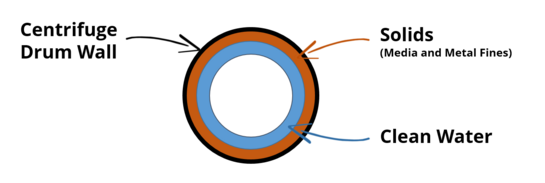
Combining the direction of rotation and centrifugal force, Rosler’s centrifuge technology takes advantage of the weight difference between the liquid phase and the solids in the process water to separate “dirty” solid particles from clean, reusable process water. The effectiveness of this technology lies in the centrifugal force that is created. For example, a modern fighter jet develops a G-force of about 10-15 while a high-speed centrifuge drum generates a force of more than 2,000 G. The physics of centrifuge technology combined with mass finishing equipment creates efficient and ecologically sound manufacturing processes, albeit with some key limitations. Collection by Force The solids, primarily consisting of media and, to a lesser degree, of metal fines from the work pieces, found within “dirty” process water are heavier than the water itself. As the drum spins, heavier solids are deposited on the drum wall in the form of sludge, whereas the lighter-weight liquid remains on the inside of the drum. With the addition of special cleaning additives known as flocculants, even oil carried into the mass finishing process can be removed from the process water. As shown in the diagram below, dirty process water is pumped down into the centrifuge drum (1) which is then accelerated by the applied centrifugal force. While the cleaned water is picked up by a so-called collection tube (2) for reuse, the sludge (3) is collected and periodically removed from the drum by mechanical or manual means. Limits of Cleaning The presence of solids in the process water is a must. Centrifuge technology works best when the process water contains a certain amount of solids and there is a notable weight differential between the liquid phase and the solids. Through the addition of special water cleaners, centrifuges can also remove oil from mass finishing process water, provided, of course, that the oil content is not too high. There are a few exceptions in which certain applications produce no or only very few solids in the process water, making centrifugal cleaning difficult or impossible. This is the case with: Ball burnishing and pressure deburring when steel media is used instead of ceramic . Part-on-part finishing when no media is used at all. High-end polishing operations where residual solid particles in the recycled process water might negatively affect the polishing quality. While process water from these applications is not suitable for centrifugal cleaning and recycling, it must be cleaned with other cleaning methods prior to discharge. Disposal of the Depleted Process Water If properly maintained, process water can last for a long time, usually between 3 to 12 months. Once it becomes too contaminated for cleaning, it must be replaced with a new batch of fresh water and compound. Reasons for depletion include: An abundance of solid fines which are too small to be picked up by the centrifuge. Too much oil carried into the finishing process. A bacteria buildup due to poor maintenance. The build-up of salts in the water that affect the finishing process. In such cases, the depleted process water must be cleaned in a “floc & drop”, membrane, or evaporation system prior to disposal. Depending on the type and level of contamination in the “dirty” water, straight sewer discharge could be illegal, costly, and/or unsafe. The Rosler Way The experts on the Rosler team can help identify the best centrifuge technology for your unique process challenges and develop solutions accordingly. Contact Rosler today to learn how we can improve and enhance your mass finishing process. Previous posts in the Centrifuge Technology series include: Part 1 – “Water Cleaning Systems Replace Outdated Methods.” Part 2 – “Operational and Economic Benefits of Recycling Process Water.” Part 3 – “Mechanics and Limitations of Water Recycling.” Part 4 – “Pre-Conditions and Consumables Enhance Process Efficiency.” Upcoming posts in the Centrifuge Technology series will include: Part 5 – “Potential Issues and Remedies for Water Recycling.” Sign up for enews alerts to be notified of new posts!
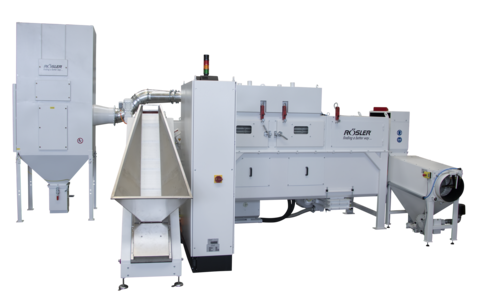
Rösler Drahtgurt-Durchlaufstrahlanlage

Neue Rösler Drahtgurt-Durchlaufstrahlanlage ermöglicht eine effizientere und ressourcenschonendere Bearbeitung

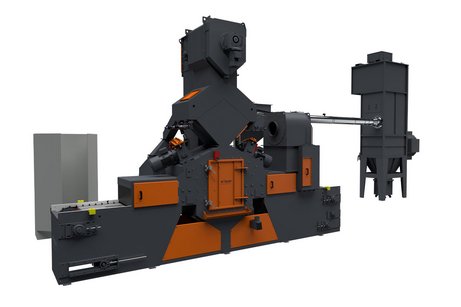
Im Zuge einer angestrebten ProduktivitĂ€tssteigerung, sowie um eine bessere UmweltvertrĂ€glichkeit der OberflĂ€chenbeschichtung von WPC-Profilen zu erreichen, hat die JĂŒrgen Schröder GmbH ihren Maschinenpark erweitert. Das Unternehmen investierte in diesem Zusammenhang in eine neue Drahtgurt-Durchlaufstrahlanlage RDGE 600-L von Rösler. Die JĂŒrgen Schröder GmbH besteht seit 1980 und hat sich als Lohnlackierbetrieb fĂŒr Holzfenster, WintergĂ€rten, Hobelware, Leisten, TĂŒren etc. am Markt etabliert. FĂŒr die Beschichtung der Holzbauteile setzt der Betrieb neben seiner jahrelangen Expertise auch auf modernste Beschichtungstechnik. Ausschlaggebend fĂŒr die Entscheidung pro Rösler war die hohe QualitĂ€t und die individuelle AusfĂŒhrung der Drahtgurt-Durchlaufstrahlanlage RDGE 600-L sowie die exzellente kundenorientierte Beratung. Hohe Anforderungen hinsichtlich Leistung und Nachhaltigkeit Aktuell werden die zu bearbeitenden WPC-Profile, wie beispielsweise Fußbodenrandleisten oder Terrassendielen, entsprechend den KundenwĂŒnschen bei den Herstellern bereits mit eingefĂ€rbten Formmassen extrudiert. Das bedeutet immer wieder Produktionsunterbrechungen beim Farbwechsel an den Extrudierlinien und Materialverlust beim Leerfahren der alten Farbe sowie beim Anfahren der neuen Farbe. Ziel ist es, diesen Farbwechsel einzusparen und stattdessen die Wunschfarbe nachtrĂ€glich auf die MaterialoberflĂ€che aufzutragen. Individuelles Konzept dank Rösler Experten FĂŒr eine optimale Haftung der aufgebrachten Farbe ist eine bestmögliche Vorbehandlung der WerkstoffoberflĂ€che zwingend erforderlich. Experten von Rösler und der JĂŒrgen Schröder GmbH entwickelten gemeinsam ein Verfahren, das die Erwartungen des Kunden mehr als ĂŒbertraf. Bewitterungstests und mechanische Belastungstests bestĂ€tigten letztendlich die positiven Ergebnisse, sodass das Projekt industriell umgesetzt werden konnte. Optimal zugeschnitten auf die Anforderungen hinsichtlich der zu bearbeitenden WerkstĂŒcke, die Durchsatzmenge sowie auf die bestehende bzw. neue Produktionslogistik entwickelte Rösler fĂŒr den Kunden ein individuelles Strahlkonzept. Mit der Investition in eine Drahtgurt-Durchlaufstrahlanlage RDGE 600-L setzt der Kunde zudem auf eine Rösler Maschinenlösung, die sich durch geringen Platzbedarf, hohe Wirtschaftlichkeit und Energieeffizienz sowie Wartungsfreundlichkeit und AnlagenverfĂŒgbarkeit auszeichnet. Die mit zwei extrem verschleißfesten und wartungsfreundlichen Hochleistungsturbinen ausgestattete RDGE ermöglicht es, das Strahlmittel auf die durchlaufenden WPC-WerkstĂŒcke wirken zu lassen. Hierdurch verĂ€ndert sich die OberflĂ€che entscheidend und wird mit isotroper Charakteristik gestrahlt. Über eine integrierte Abblasung werden die auffliegenden Strahlmittelreste und Abriebpartikel weitestgehend von den WerkstĂŒcken entfernt. Bedingt durch das WerkstĂŒckmaterial war eine Abscheidung der entstehenden StĂ€ube ĂŒber einen Trocken-Ex-Schutzfilter erforderlich, wodurch aber auch die entsprechenden wichtigen Bestimmungen des Arbeitsschutzes umgesetzt werden konnten. Die fĂŒr den Kunden individuell konzipierte Strahlanlage konnte aber nicht nur hinsichtlich der LeistungsfĂ€higkeit, Kosten- und Energieeffizienz sowie VerfĂŒgbarkeit ĂŒberzeugen, sondern auch im Wesentlichen zu einer besseren UmweltvertrĂ€glichkeit beitragen. „Nachhaltigkeit und insbesondere ressourcenschonendes Handeln war schon immer ein bedeutender Teil unserer Firmenphilosophie“, fasst Björn Schröder, 1. GeschĂ€ftsfĂŒhrer, die Anforderungen an die Strahlanlage zusammen. Vor diesem Hintergrund erhielt das Projekt auch eine Förderung ĂŒber Mittel des EuropĂ€ischen Fonds fĂŒr regionale Entwicklung zugesprochen. „Uns ĂŒberzeugte neben der ausgereiften Maschinentechnologie vorrangig die exzellente und individuelle Beratung vor Ort sowie im hauseigenen Testzentrum. Die Einbindung in unsere bestehende Fertigungslinie war ebenfalls problemlos umsetzbar. Wir werden auch zukĂŒnftig auf Strahltechnik der Firma Rösler setzen“, resĂŒmiert Björn Schröder, 1. GeschĂ€ftsfĂŒhrer der JĂŒrgen Schröder GmbH.

Polishing Processes Benefit from Pre-tumbled Media

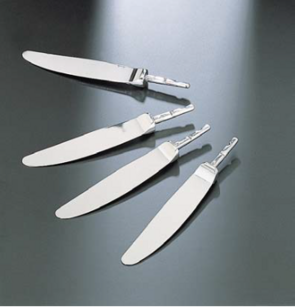
Media selection is key in any surface finishing process since these consumables are essential “precision tools” required to achieve the specified finishing results. Whether you are developing a new mass finishing process or changing process parameters including different work pieces, process times, and requirements, partnering with an experienced expert will help you in evaluating all process parameters. With decades of experience developing mass finishing machines and manufacturing media and compounds , Rosler is an excellent source for guidance. In some cases, pre-tumbled media may be suggested. What is Pre-tumbled Media? After production, some types of pre-polishing and polishing media are pre-tumbled by the manufacturer. This process breaks sharp points and corners off individual media pieces to create smoother edges. Without this step, media still has sharp edges and a relatively rough surface. For heavy‐duty deburring and surface grinding this abrasiveness produces a welcome benefit. Yet for pre‐polishing and polishing purposes it is a distinct disadvantage since the initial surface conditions of the media can cause micro scratches and prevent the desired smooth/polished finish. Polished knives processed with pre-tumbled media When is Pre-tumbled Media Useful? The need for pre-tumbled media applies primarily to finishing tasks requiring a very smooth surface finish with the ultimate goal of a high-gloss polish. These polishes can only be achieved with pre-tumbled media. In addition to the desired process, the state of the process may also factor into the need for pre-tumbled media. For new processes requiring a complete load of new media, the use of pre-tumbled media is an absolute must while media for established processes may not need pre-tumbling if only small quantities of new media are added to offset media wear and undersized media discharge. When in Doubt, Test Your Media. Whether your process uses ceramic, plastic, or drying and polishing media, a crucial step in selecting media should always be consulting experts, i.e. your supplier. Since a media change might require extended test trials, an experienced partner should test prospective media with your specific work piece in their test lab. Rosler test center The Rosler Way With more than 80 years of experience in surface finishing, the Rosler team is well equipped to provide media selection guidance and FREE testing in our global test centers . For new processes and adjustments, contact us for all your surface finishing and media needs!
Rundvibrator

Zweichargen-Gleitschlifflösung fĂŒr Nass- und Trockenprozesse

Hohe FlexibilitĂ€t fĂŒr die effiziente Bearbeitung von Zink-druckgussteilen Mit einem Gleitschliffsystem unterschiedliche Prozesse automatisiert und kosteneffizient durchfĂŒhren. Diese Anforderung löste Gjuteriteknik, eine auf Zinkdruckgussteile spezialisierte schwedische Gießerei, mit dem Gleitschliffsystem R 420 2-CH von Rösler. Es ermöglicht, zwei Chargen WerkstĂŒcke parallel mit hoher Prozesssicherheit nass oder trocken zu bearbeiten und anschließend zu trocknen. Es war eine strategische Entscheidung, die Mitte der 1990er Jahre dazu fĂŒhrte, dass sich die 1978 gegrĂŒndete Gießerei Gjuteriteknik AB auf die Herstellung von Bauteilen ausschließlich aus Zinkdruckguss fokussierte. Das im schwedischen VĂ€rnamo ansĂ€ssige Familienunternehmen, das inzwischen in der zweiten Generation von Jonas und Peter Abrahamsson geleitet wird, hat sich in diesem Bereich erfolgreich zum Komplettanbieter entwickelt und fertigt durchschnittlich rund eine Million Teile tĂ€glich. Das Leistungsportfolio erstreckt sich von der Designphase ĂŒber die Produktion und OberflĂ€chenbehandlung bis hin zur Logistik. Mit diesem umfassenden Angebot ist der Zinkdruckguss-Spezialist Gjuteriteknik Partner von Unternehmen beispielsweise aus der Telekommunikation, Elektronik, Automobilbranche sowie der Möbel- und Bauindustrie in Europa, Asien und SĂŒdamerika. FlexibilitĂ€t, QualitĂ€t und Automatisierung als Erfolgsfaktoren „Zinkdruckguss ist in der Gießereibranche ein relativ kleines Segment. Um hier als schwedisches Unternehmen international erfolgreich zu sein, mĂŒssen wir nicht nur flexibel auf die Anforderungen und WĂŒnsche unserer Kunden reagieren, sondern auch sehr wirtschaftlich arbeiten. Das haben wir durch hochautomatisierte Prozesse innerhalb der gesamten Produktion realisiert“, berichtet Jonas Abrahamsson. „Unser Ziel ist, Teile so zu gießen, dass eine anschließende Bearbeitung nicht erforderlich ist. MĂŒssen WerkstĂŒcke dennoch entgratet werden, haben wir diesen Fertigungsschritt bisher bevorzugt in vollautomatischen Strahlzellen durchgefĂŒhrt. Dies lag auch daran, dass unsere alte Gleitschliffanlage nur sehr eingeschrĂ€nkte Bearbeitungsmöglichkeiten bot und viele manuelle Eingriffe nötig waren“, erklĂ€rt Jonas Abrahamsson. Flexible Bearbeitungsmöglichkeiten, ein automatisierter Prozess von der Eingabe der Teile bis zu deren Ausgabe nach der Trocknung und eine hohe KapazitĂ€t waren daher die Anforderungen, als man sich entschied in ein neues Gleitschliffsystem zu investieren. Dass sich Gjuteriteknik fĂŒr eine Gesamtlösung, bestehend aus einer Zweichargen-Anlage R 420 2-CH , einem Bandtrockner und einer Zentrifuge fĂŒr die Prozesswasseraufbereitung von Rösler entschied, lag einerseits an den guten Erfahrungen des Unternehmens mit der vorhandenen Gleitschlifftechnik und den Strahlanlagen des Herstellers. Andererseits wurden die vorgegebenen Bearbeitungszeiten vollumfĂ€nglich eingehalten. Effiziente, parallele Bearbeitung in Nass- und Trockenprozessen Der Rundvibrator, der fĂŒr die parallele Bearbeitung von zwei Chargen ausgelegten Anlage, bietet ein Gesamtvolumen von 420 Litern und ermöglicht, dass sowohl Nass- als auch Trockenprozesse durchgefĂŒhrt werden können. „Wir hatten bereits ein Projekt, bei dem wir die Teile trocken gleitgeschliffen haben und wussten, dass die StĂŒckzahlen deutlich steigen werden. Es ist daher wichtig, dass wir diese Teile ebenfalls bis zur Ausgabe automatisiert bearbeiten können, was bisher nicht möglich war. Diese ProzessflexibilitĂ€t war uns daher sehr wichtig“, ergĂ€nzt der GeschĂ€ftsfĂŒhrer. FĂŒr den Gleitschliffprozess werden die Teile in einem kundenseitigen Palettensystem in die Hebevorrichtung der Anlage eingestellt und auf einen Rohteilpuffer ausgegeben. Nachdem der Mitarbeiter ĂŒber die Steuerung eingegeben hat, welche Teile beladen wurden, startet das teilespezifische Bearbeitungsprogramm automatisch. WĂ€hrend der Rohteilpuffer die Zinkdruckgussteile durch Vibration in den Rundvibrator transportiert, fĂ€hrt die Hebeeinrichtung in ihre Ausgangsposition. Sie kann dann bereits neu beladen und das Programm ausgewĂ€hlt werden. Nach der festgelegten Bearbeitungszeit entlĂ€dt der ArbeitsbehĂ€lter das Schleifkörper-Teile-Gemisch durch eine Bodenklappe auf einen Puffer mit stufenloser Vibrationsanpassung. Sobald die Bodenklappe wieder geschlossen ist, wird der Rundvibrator ĂŒber eine Beschickungseinrichtung wieder mit Schleifkörpern befĂŒllt und mit der nĂ€chsten Charge Teile beladen. Gleichzeitig befördert der Puffer die bearbeiteten WerkstĂŒcke und Schleifkörper feindosiert auf die Separierstation. Bei der Trennung sorgt eine Unterkornaussiebung dafĂŒr, dass zu kleine Schleifkörper entfernt werden, was zu einer hohen Prozesssicherheit beitrĂ€gt. Die Nachdosierung der Schleifkörper erfolgt zeitgesteuert manuell. Bei der Separierstation wurde ein separater Sicherheitsbereich realisiert, der betreten werden kann, wĂ€hrend der Rundvibrator arbeitet. Dies ermöglicht, AuffangbehĂ€lter fĂŒr trocken bearbeitete Teile zu platzieren, die ĂŒber eine bewegliche Querförderrinne ausgeschleust werden. FĂŒr WerkstĂŒcke, die einen Nassprozess durchlaufen haben, geht es weiter in den zwei Meter langen Bandtrockner R 2000 BT. Wasseraufbereitung mit Zentrifuge WĂ€hrend der Nassbearbeitung sorgt ein hoher Wasser-Compound-Durchfluss fĂŒr permanenten Austrag von Partikeln. Das Gemisch wird dafĂŒr von oben in den Rundvibrator gegeben und ĂŒber Bodenabflusssiebe zur Aufbereitung in die halbautomatische Zentrifuge Z 800 geleitet. Nach der Abscheidung der Feststoffe, wofĂŒr Flockungsmittel bedarfsgerecht automatisch zudosiert wird, gelangt es in den KlarwasserbehĂ€lter des Aufbereitungssystems. Die Nachdosierung von Compound erfolgt ebenfalls automatisch. Dadurch ist eine konstante Compoundkonzentration und damit ein gleichbleibend gutes Bearbeitungsergebnis sichergestellt. „Das neue Gleitschliffsystem ermöglicht uns, Prozesse an die Teile anzupassen und Anforderungen unserer Kunden optimal zu erfĂŒllen. Wir sind daher sehr zufrieden und auch fĂŒr zukĂŒnftige Aufgaben gut ausgestattet“, merkt Jonas Abrahamsson abschließend an.

wet blasting technology, part 4 - typical wet blasting applications

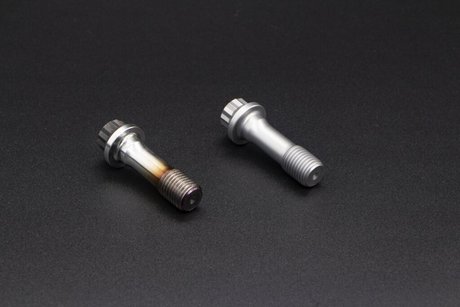
Wet blasting can do nearly any job that is done with dry shot blasting . The defining differences are that wet blasting does so more gently and without producing dust. In addition, wet blasting can handle a small amount of oil and grease unlike dry blasting. At Rosler , we have more than 80 years’ experience in surface finishing . While wet blasting has gained popularity recently, we’ve used this technique to provide precise, repeatable results to a number of industries over the years. Typical Applications With proper testing and process parameters, wet blasting can achieve numerous surface finishing goals. Cleaning A fastener with heat discoloration before versus after wet blasting. Depending on the work piece’s starting condition and successive finishing steps, rust, scale, oxidation, road grime, grease, and oil may need to be removed. Wet blasting can accomplish a variety of cleaning applications including: Dies and molds such as die castings and tire and glass molds. Automotive rebuilds such as engines, transmissions, brakes, etc. Investment castings such as boat propellers, pump impellers, housings, valve bodies, etc. Aircraft engine rebuilds. Various components before inspection or secondary processing. Burr Removal Hydraulic components before and after wet blasting. Work pieces with flashings and burrs must undergo deburring and deflashing. For example, firearm components require burr removal after drilling, milling, and turning. Drill bits and milling tools also require burr removal. Descaling Despite the newest heat treatment processes, discoloration, oxidation, scale, and hard residues are found on cast and forged products as a result of manufacturing and environmental influences. Modern production methods, control and testing processes, and an uninterrupted continual processing of the cast and forged parts requires clean, light work piece surfaces. Surface Texturing Creating a somewhat rougher surface finish is a key step in preparation for painting, coating, and bonding with glue. Ensuring that subsequently applied coatings have a rough enough surface to adhere to improves the quality and life span of a work piece. Examples of wet blasting applications for surface texturing include: Preparation of automotive parts for rubber coating such as brake and engine seals. Surface preparation to place a corrosion protection coating for screws. Surface preparation to place a primer on airplane components such as rotor blades, stringers, and wing spars. Orthopedic implants in which osseointegration and bone growth around the implant are encouraged. Light profiling of tibia plates, knee femorals, hip stems, and spinal implants helps promote this bone growth. Stripping of Paint and Coatings Wet blasting is ideal for stripping of paint and coatings from delicate work pieces. Processing of mineral-based construction materials such as concrete or sandstone, glass, textiles, and wood is possible with Rosler machines as well as the finishing of plastics and metals. Cosmetic Finishing Wet blasting removes machining lines from aluminum gun bodies as shown in these before and after examples. Wet blasting serves as an excellent method of applying a uniform, matte finish on work pieces. This finish can take various forms, including: Creating a pre-polish finish smoother than what can be achieved with dry blasting. Applying a non-glare, matte finish such as the finish required for surgical instruments. Masking machining lines on a variety of parts like tibia implants or aluminum gun bodies. Shot Peening Landing gear includes many wet blasted components. Shot peening is a process specially developed to improve the properties of components which are exposed to changing strains. For safety reasons, shot peening is also now absolutely necessary in the aviation and space industries . Shot peening is also essential in all industries requiring long lives for components including the automotive sector. Wet blasting applications for shot peening are mainly used in conjunction with Almen strip N for glass beads, ceramic beads , and stainless steel shot . Additive Manufacturing Post Processing Additively manufactured components before and after wet blasting. Wet blasting is an essential technology for various post processing tasks, specifically additive manufacturing. Wet blasting cleans the 3D printed components by removing residual powder and significantly reduces their initial high surface roughness. It is capable of de-powdering and providing general surface cleaning and initial surface smoothing from Ra = 1,000 micro inches down to Ra = 40-60 micro inches (25 ”m to 1–1.5 ”m). On metal AM parts the loosely sintered grains on corners are effectively removed. The wet process eliminates the worry about residual powder containment or sparking during the blasting process. De-contamination of nuclear power plant components Manual wet blast cabinets allows for same removal of contaminants. Removal of small, radioactive fragments from the component surface in nuclear power plants can also be achieved through wet blasting. The process decontaminates the components to a point where they can be declassified as radioactive. Special consideration regarding the water treatment are required to meet the requirements for this application. The Rosler Way With a trusted partner such as Rosler, you don’t need to worry about the ins and outs of an application. Contact us to discuss your wet blasting needs and challenges and we will deliver a solution. We’ll even demonstrate results with FREE sample processing in one of our global test centers . That’s the Rosler Way. The complete Wet Blasting Technology Series includes: Part 1 – “Wet Blasting Gently Delivers Dramatic Finishing Results.” Part 2 – “Comparing Attributes, Advantages to Dry Blasting.” Part 3 – “Technical Features, Slurry Control Achieve Precise Finishing.” Part 4 – “Typical Wet Blasting Applications.” Part 5 – “PureFinishÂź Offers Food-Grade Excellence.” Sign up for enews alerts to be notified of all Rosler blog posts!
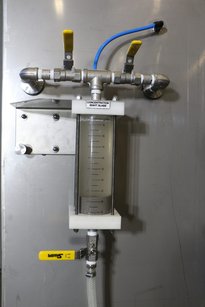
Dosiereinheit mit separatem Konzentrat-VorratsbehÀlter

Automatische Antistatik-NachdosierausrĂŒstung von Rösler – ein weiterer Meilenstein in puncto Prozesssicherheit und QualitĂ€t

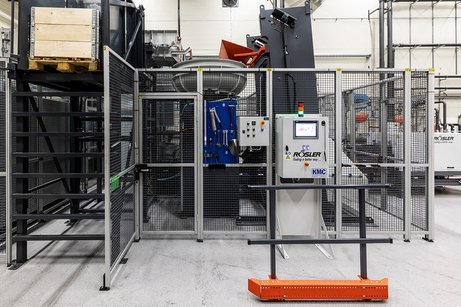
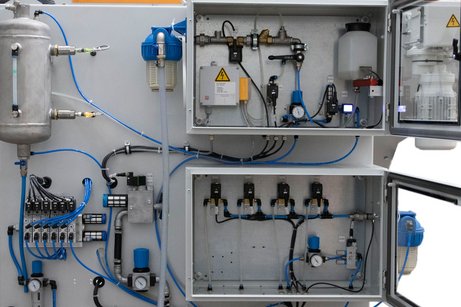
Elektrostatische Aufladungen sind ein allgemein auftretendes physisches PhĂ€nomen, das hĂ€ufig bei alltĂ€glichen TĂ€tigkeiten zu beobachten ist. Auch bei der Verwendung von Kunststoffstrahlmittel, wie z. B. Polyamid in der Strahltechnik, kommt es unvermeidbar zu einer elektrostatischen Aufladung der Strahlmittelkörner, WerkstĂŒckoberflĂ€chen oder Staubpartikel sodass diese letztendlich aneinanderhaften. Dies wiederrum ist fĂŒr das weitere Handling und die Verwendung der WerkstĂŒcke alles andere als optimal. Die Verschleppung von StĂ€uben und Strahlmittel kann den nachfolgenden Bearbeitungsprozess negativ beeinflussen, z. B. durch die BeeintrĂ€chtigung nachgelagerter Anlagentechnik bis hin zur Fehlfunktion elektrischer Bauteile. Abhilfe bietet seit einigen Jahren die dosierte Zugabe von flĂŒssigen Antistatik-Lösungen, die aus einem VorratsbehĂ€lter mittels DĂŒsen dem Strahlprozess zugefĂŒhrt werden. Die Dosierung der Mengen erfolgt vorwiegend ĂŒber Zeitrelais, Schaltuhren oder Uhrfunktionen der SPS-Anlagensteuerung. Automatisierte Antistatik-Nachdosierung liefert entscheidende Mehrwerte Aktuell ist der Anlagenbediener gezwungen, den VorratsbehĂ€lter manuell aufzufĂŒllen. Dazu wird ĂŒblicherweise eine verhĂ€ltnismĂ€ĂŸig geringe Menge Wirkstoffkonzentrat mit einer verhĂ€ltnismĂ€ĂŸig großen Wassermenge vermischt. Die Problematik: Durch die manuelle Dosierung von Wasser und Konzentrat kann nicht sichergestellt werden, dass durchgehend das genau optimale MischungsverhĂ€ltnis erreicht wird. Passt das MischungsverhĂ€ltnis nicht perfekt, ist die Prozesssicherheit bzgl. der Reduzierung von StĂ€uben und Reststrahlmittel nicht gewĂ€hrleistet. Hier setzten die Experten von Rösler mit der Entwicklung der „Automatischen Antistatik-NachdosierausrĂŒstung“ an. FĂŒr einen automatisierten Prozess des Vorbereitens der Antistatik-Lösung gibt der Bediener mittels Eingabefeld der SPS-Steuerung das exakte MischverhĂ€ltnis zwischen Konzentrat und Wasser ein. Sobald der MinimalfĂŒllstand des VorratsbehĂ€lters erreicht ist, wird dieser ĂŒber die bauseitig angeschlossene Wasserversorgung nachgefĂŒllt. Gleichzeitig wird dem Wasserstrom das Wirkstoffkonzentrat aus einem VorratsbehĂ€lter mithilfe einer Dosierpumpe zugegeben. Dadurch wird ein gleichbleibendes Antistatik-MischverhĂ€ltnis wĂ€hrend des Strahlbetriebs sichergestellt, was die Prozesssicherheit und qualitĂ€t enorm erhöht. Fehlerhaftes Dosieren des Wirkstoffkonzentrates und auch Arbeiten mit leerem AntistatikbehĂ€lter wird damit wirksam vermieden
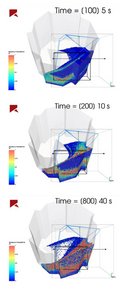
Beispiel Simulation einer bestrahlten SchĂŒttung nach verschiedenem Zeitfortschritt

Strahlen, eine Wissenschaft fĂŒr sich - Simulation fĂŒr die perfekte OberflĂ€che nach dem Gießen

In der Gießereibranche werden viele Prozesse anhand von Simulationen geplant. Auch nach dem eigentlichen Gießprozess erfolgen weitere, wertschöpfende Bearbeitungsschritte, wie beispielsweise die durch das Unternehmen Rösler angebotenen Strahl- und Gleitschliffverfahren. Bei diesen Verfahren werden Gussteile gereinigt und OberflĂ€cheneigenschaften gezielt verĂ€ndert. Die Auslegung von Strahlsystemen und Strahlprozessen basiert oftmals auf Erfahrungswerten und jahrelangem Know-how. Auf der Suche diese Prozesse stetig weiter zu entwickeln und ihre Effizienz zu steigern hat Rösler OberflĂ€chentechnik fĂŒr sich verschiedene Simulationssoftware etabliert. Durch diese modifizierte Software ist es möglich die Erreichbarkeit der BauteiloberflĂ€che darzustellen und neben einer Einzelteilbearbeitung, auch die Bearbeitung von beispielsweise Chargen als SchĂŒttung zu simulieren. Die hierbei gewonnenen Erkenntnisse geben direkten Aufschluss ĂŒber die Optimierung der Anordnung von Strahlmittelbeschleunigungssystemen, wie Turbinen oder StrahldĂŒsen, in Bezug auf die zu strahlenden Bauteile. Dabei können Prozesse wie Reinigungsstrahlen, OberflĂ€chenveredelungsstrahlen, Strahlspanen und Verfestigungsstrahlen abgebildet werden. Ebenfalls können Geometrien von Teiletransportsystemen simuliert und so beispielsweise die Durchmischung und strahltechnische Erreichbarkeit von SchĂŒttungen optimiert werden. Praxisbeispiele umgesetzter Verfahren zeigen eine zwischen 20 % und 30 % bessere Ausnutzung der Strahlleistung, was sich direkt in einer Chargenzeitreduzierung und Energieeinsparung widerspiegelt.

Centrifuge Technology, Part 2 – Operational and Economic Benefits of Recycling Process Water

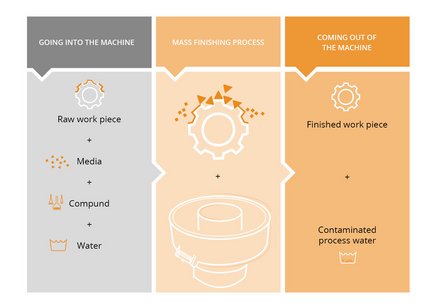
During mass finishing , the process water injected into the finishing machine is contaminated with the chemical ingredients of the compounds , fines from the grinding or polishing media, and metal fines from the work pieces. In case of ball burnishing, when acidic or alkaline compounds are used, the process water can also contain dissolved metals or be alkaline or acidic. Or, for example, when the work pieces are covered with oil from machining or stamping operations, the water can even be contaminated with oil. Rosler has developed a series of closed-loop, water circulation systems using centrifuge technology to remove these contaminants regardless of their origin and allow clean process water to be reused and/or safely discharged. In addition to offering more effective work piece processing, cleaning process water saves money and the environment through reduced consumption, compound usage, disposal costs, and regulations. Mass finishing input and output Environmental Stewardship Depending on the machine size, type, and its application, a single mass finishing machine can use between 10 and up to 250 gallons of water per hour amounting to as much as 2,000 gallons during every 8-hour shift. Considering that the average household uses approximately 140 gallons per day, this is a lot of water that is literally going down the drain. The centrifugal cleaning process separates solids in the form of media and metal fines from the process water without removing the compound. This allows the cleaned process water to be reused in the mass finishing machine. A small amount of compound is consumed to keep the process stable and some water losses occur due to carry-out by the work pieces and evaporation. On average, centrifugal cleaning and recycling of the process water results in water and compound savings of 90 to 95%. Reduced Municipal Regulations Centrifuge technology does not require approval from municipal water authorities since the cleaned process water is reused rather than being discharged into a sewer. Recycling process water saves time by not having to undergo the elaborate discharge approval process. It also eliminates the need for regular water analysis to ensure that the cleaned water going to sewage is indeed in compliance with the legal limits for hazardous materials. https://videopress.com/v/gU0wE8kR?preloadContent=metadata Easy Operation Contrary to conventional waste water cleaning methods, centrifuges are easy to operate and require very little operator involvement. Above all, they require no special training or specialized knowledge. The water level in automatic centrifugal cleaning and recycling systems is automatically monitored, and any water/compound losses due to carry-out and evaporation are made up by fully automatic water/compound dosing units. For applications in conjunction with high-energy mass finishing machines that generate a lot of heat, the centrifuges can be equipped with a special cooling system for controlling the temperature of the process water. In case of semi-automatic centrifuges, an operator must periodically remove the accumulated sludge in the centrifuge drum. This is typically done once every few hours or once per day. In fully automatic centrifuges even the sludge removal is automated. A timer-controlled peeling knife periodically removes the sludge from the drum wall and discharges it into a waiting sludge bin. All the operator must do is empty the sludge bin every few days or, in some cases, weeks. At left, a fully automatic centrifuge during the cleaning cycle is shown. On the right, a sludge discharge peeling cycle is shown. The Rosler Way Centrifugal process water cleaning and recycling makes a significant contribution towards ecologically sustainable production and is a prime example for environmental stewardship in manufacturing. Contact Rosler today to learn how we can improve the efficiency and economic impact of your mass finishing process. Previous posts in the Centrifuge Technology series include: Part 1 – “Water Cleaning Systems Replace Outdated Methods.” Part 2 – “Operational and Economic Benefits of Recycling Process Water.” Part 3 – “Mechanics and Limitations of Water Recycling.” Part 4 – “Pre-Conditions and Consumables Enhance Process Efficiency.” Upcoming posts in the Centrifuge Technology series will include: Part 5 – “Potential Issues and Remedies for Water Recycling.” Sign up for enews alerts to be notified of new posts!
Schlaufenband-Durchlaufstrahlanlage RSBS 1702

QualitĂ€t verpflichtet - Rösler ĂŒberzeugt bei Berker in Ottfingen

Seit mehr als 30 Jahren setzt die Berker GmbH & Co. KG bei der Entgratung von Kunststoffteilen, wie z. B. SchaltereinsĂ€tzen, Steckdosenabdeckungen, Rahmen etc., auf Strahlanlagen der Rösler-Gruppe. Dabei sind Durchlaufanlagen sowohl nach dem SchĂŒttgutprinzip als auch Bandanlagen fĂŒr sensible Bauteile im Einsatz. Berker – seit 2010 Teil der Hager Group - ist einer der fĂŒhrenden Hersteller im Bereich der Elektroinstallation. Das Unternehmen fertigt hochwertige Komponenten fĂŒr die Elektroinstallation - vom zeitlos klassischen Schalter bis zur intelligenten GebĂ€udesystemtechnik sowie GerĂ€teeinbauschalter fĂŒr ElektrogerĂ€te und Automobile. FĂŒr den Standort Wenden-Ottfingen konkretisierte sich aus steigenden Produktionszahlen Mitte 2018 die Notwendigkeit, eine weitere Strahlanlage zu beschaffen. Eine Lösung in modernster Anlagentechnik sollte dabei eine vorhandene Rösler-Schlaufenbandanlage ergĂ€nzen und neben der KapazitĂ€tserhöhung auch zusĂ€tzlich fĂŒr Ausfallsicherheit sorgen. Der tatsĂ€chliche Bedarf wurde ermittelt, die genau benötigte AnlagenausfĂŒhrung definiert und dafĂŒr die wirtschaftlichsten Umsetzungsmöglichkeiten aufgezeigt. Bei der Gesamtanlage ĂŒberzeugte Rösler – neben der eigentlichen Entgratung durch zwei direktangetriebene Strahlturbinen - insbesondere durch Prozesssicherheit. Die moderne SPS-Steuerung sei hierfĂŒr als Beispiel genannt, genauso wie die optimierte Strahlmittelaufbereitung ĂŒber Siebeinheit, Kaskadenwindsichtung und sensorgesteuerte automatische Strahlmittelnachdosierung, das automatische Nachmischen und NachfĂŒllen des Antistatikmittels, SchalldĂ€mmmaßnahmen, Automatik-Stand-by oder die Rösler-Filteranlage mit geringstem Reststaubgehalt. Kundenorientiert konnte die Anlage so konfiguriert werden, dass zunĂ€chst eigentlich zu große WerkstĂŒcke nun auch problemlos automatisch entgratet werden können, was den Nutzwert weiter erhöht. Letztendlich bestellte die Berker GmbH & Co. KG die neue Rösler Schlaufenband-Durchlaufstrahlanlage RSBS 1702 bei Rösler Deutschland. Nachdem Vorabnahme und Lieferung Corona bedingt verschoben werden mussten, wurde die neue Anlage im Juli 2020 in Wenden in Betrieb genommen.

Wet Blasting Technology, Part 3 – Technical Features, Slurry Control Achieve Precise Finishing

Numerous technical features combine to make wet blasting an effective method of surface finishing . When expertly combined by an experienced finishing expert such as Rosler , this method can achieve precise and repeatable results on a variety of work pieces from a wide range of industries . A general understanding of the essential technical elements of a wet blasting machine will help you select a machine for your specific needs as well as prolonging the efficiency and life of existing wet blasting equipment. Technical Highlights Rosler Wet Blast Schematic The numbered diagram details the wet blast principle and the basic features of a wet blast system. Blast chamber with slurry tank – A mix of media and water is stored in this holding tank found at the bottom of the blast chamber. The chamber is made of stainless steel. Compressed air – Approximately 70 PSI of compressed air accelerates the slurry. Blast gun(s) – One or more guns accelerate the slurry supplied by the slurry pump with compressed air. Blast media feed – Media enters the machine. Slurry pump – This high-powered mechanism transports the slurry to the blast gun(s). Larger wet blast systems can be equipped with multiple pumps. Slurry agitator (stirrer nozzle) – In order to keep the media suspended in the water, the slurry pump diverts some of its flow to a stirrer nozzle placed in the tank to agitate the mix of water and abrasives. Overflow – Small media particles, dirt, and other contaminants tend to stay suspended and are skimmed off and sent to the filtration unit. Water filtration system – Media particles and debris skimmed off the water’s surface must be passed through a filtration system to separate still usable media and process water from waste. Common filtration methods include hydro cyclones, weir tanks, bag filters, paper band filters, and semi- and fully automatic centrifuges. Filtered water – Once processed by a water filtration system, water is returned to the slurry tank and reused. Exhaust vent – The water mist mixed with media fines and other small particulates is removed from blast cabinet by suction fan-equipped filters. Controlling Slurry Concentrations Depending on the specific wet blast process, the typical concentration of abrasive media in the slurry ranges from 10 to 40% by volume. Establishing the ideal concentration usually requires more or less extensive processing trials. During the blast process the media wears by becoming smaller or fracturing and must be removed from the system. To make up for this loss, good media must be added. To consistently achieve the desired high-quality blasting results, the established slurry concentration must be maintained within a very tight tolerance range of 1-2%. This can be done by visual inspection of the viewing glass and manually adding media as needed. However, in larger blast systems the slurry concentration is controlled automatically with an ultrasonic level sensor, a weighing system, or continuous density measurement. Adding media to the desired concentration level can be done manually or through an automated, PLC controlled media adder. Manual slurry concentration measurement unit The Rosler Way Building standard and custom wet blasting equipment to deliver precise, repeatable results is the Rosler Way. Contact us to learn how we can solve your surface finishing challenges and to request a FREE sample processing in one of our global test centers . The complete Wet Blasting Technology Series includes: Part 1 – “Wet Blasting Gently Delivers Dramatic Finishing Results.” Part 2 – “Comparing Attributes, Advantages to Dry Blasting.” Part 3 – “Technical Features, Slurry Control Achieve Precise Finishing.” Part 4 – “Typical Wet Blasting Applications.” Part 5 – “PureFinish¼ Offers Food-Grade Excellence.” Sign up for enews alerts to be notified of all Rosler blog posts!
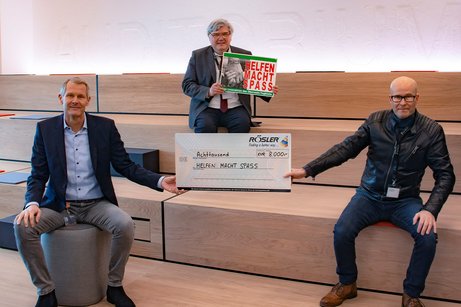
Helfen macht Spass

Helfen macht Spaß: Rösler spendet fĂŒr regionales Hilfsprojekt

Gerade die aktuelle Corona-Pandemie zeigt, wie wichtig SolidaritĂ€t ist. Deshalb folgten wir auch in diesem Jahr wieder dem Spendenaufruf des Obermain-Tagblatts und unterstĂŒtzen die Leseraktion „Helfen macht Spaß“, die sich fĂŒr hilfsbedĂŒrftige Menschen in der Region einsetzt. So können dank der finanziellen UnterstĂŒtzung Weihnachtsgeschenke an BedĂŒrftige verteilt, Finanzspritzen fĂŒr Familien in Not gegeben oder finanzschwache Alleinerziehende unbĂŒrokratisch unterstĂŒtzt werden. Auch in diesem Jahr geht ein besonderer Dank an unsere Lieferanten, durch deren großzĂŒgige Spendenbereitschaft konnte erneut ein hoher Betrag zusammengetragen werden, welcher durch Rösler nochmal großzĂŒgig aufgestockt wurde. Insgesamt konnte so eine stolze Summe von insgesamt 8.000 Euro gesammelt werden. Bei einem Besuch in der Rösler Academy nahm HMS-Initiator und OT-Redakteur Till Mayer gemeinsam mit BRK-KreisgeschĂ€ftsfĂŒhrer Thomas Petrak den Scheck freudestrahlend entgegen und bedankte sich herzlich bei Stephan Rösler fĂŒr diese besondere Spende. „Nicht erst durch die Corona-Pandemie sind unzĂ€hlige Menschen unverschuldet in Schieflage geraten. Daher ist es wichtig, sich als regional verwurzeltes Familienunternehmen seiner gesellschaftlichen Verantwortung bewusst zu sein und sich solidarisch mit denen zu zeigen, die Hilfe benötigen“, so Stephan Rösler.
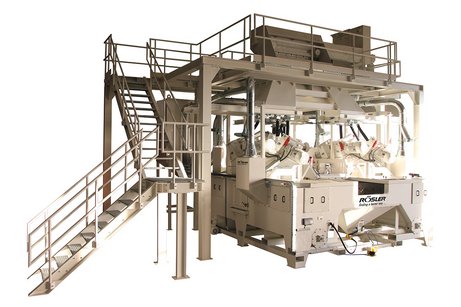
Kurbelwellen-Strahlanlage RKWS 3/4

Rösler ĂŒberzeugt die thyssenkrupp Gerlach GmbH mit einzigartigem Anlagen- und Ersatzteilkonzept

Branchenleader zu werden und zu bleiben, bedeutet Produkte und deren Fertigungsprozesse regelmĂ€ĂŸig zu hinterfragen, um sich dadurch verbessern zu können. Der GeschĂ€ftsbereich Automotive, der weltweit renommierten Unternehmensgruppe thyssenkrupp AG, gestaltet mit seiner Kompetenz bei Werkstoffen im Antriebsstrang, Fahrwerk und dem automobilen Anlagenbau, maßgeblich den Fortschritt bei der Effizienz von Kraftfahrzeugen mit. Das Werk der thyssenkrupp Gerlach GmbH in Homburg ist fĂŒhrender Entwicklungspartner fĂŒr Motorenkomponenten der Automobilindustrie und bietet einen „Full-Service“ von der Entwicklung des WerkstĂŒckes, dem Prototypenbau bis zur Serienproduktion an. Um die Wirtschaftlichkeit des Standortes zu optimieren und den steigenden Anforderungen seiner Kunden gerecht zu werden, investierte das Unternehmen 2016 in die neue Hightech „Produktionslinie 19“ fĂŒr geschmiedete Kurbelwellen von 1- 4 Zylindermotoren. Die Entwickler des OberflĂ€chenspezialisten Rösler ĂŒberzeugten mit einem neuartigen Anlagenkonzept die Verantwortlichen bei thyssenkrupp und erhielten den Auftrag zum Bau einer „RKWS“ – Rösler-Kurbelwellen-Strahlanlage. Schnellste Kurbelwellenschmiede der Welt Die Stab-Rohlinge werden zu Beginn des Fertigungsprozesses auf Maß geschnitten, darauf folgend induktiv erwĂ€rmt, um diese mit einer 6500-Tonnenpresse in Form zu bringen, bis zum Schluss die OberflĂ€che in einer Strahlanlage den finalen Schliff erhĂ€lt. FĂŒr den letzten Bearbeitungsschritt entwickelten die Rösler-Ingenieure ein einzigartiges Maschinensystem, das die Handhabung von unterschiedlichen MaterialgrĂ¶ĂŸen ohne aufwendigere UmrĂŒstung der WerkstĂŒckaufnahmen zulĂ€sst und dadurch eine Taktzeit von unter zehn Sekunden pro Kurbelwelle ermöglicht, was wiederum einen fließenden Fertigungsprozess gewĂ€hrleistet. Das Ergebnis der umfangreichen Zusammenarbeit von ThyssenKrupp mit seinen Partnern und Rösler ist die schnellste und modernste Kurbelwellenschmiede der Welt, welche alle 7,5 Sekunden ein fertiges WerkstĂŒck fĂŒr seine Kunden produziert. Langlebiges und wartungsfreundliches Anlagenkonzept „RKWS“ Die drei Bearbeitungskammern und die WerkstĂŒckwechselkammer sind kreisförmig um die Dreheinheit angeordnet, die einen asynchronen Servomotor mit sehr hoher ÜberlastfĂ€higkeit verbaut hat. Als Strahlmittelbeschleuniger dient die Gamma-Turbinentechnik von Rösler, die sich durch das weltweit einzigartige „Y-Design“ der Wurfschaufeln auszeichnet. Im Vergleich zu Hartguss besteht die Gamma-Turbine aus geschmiedetem Stahl, was sich signifikant auf die Langlebigkeit der Wurfschaufel auswirkt. ZusĂ€tzlich ermöglicht die gekrĂŒmmte FĂŒhrungsflĂ€che der Komponente eine wesentlich höhere Abwurfgeschwindigkeit gegenĂŒber herkömmlich geformten Schaufeln. Die symmetrische Geometrie bietet bei Drehung eine zweite und neue AbwurfflĂ€che. Das Zusammenspiel aus Material und Geometrie ermöglicht eine bis zu dreifache Standzeit. Ein weiterer positiver Aspekt ist die einfache Wartung, dabei kann das Wenden oder ein Wechsel einer verschlissenen Wurfschaufel zeitsparend ĂŒber den GehĂ€usedeckel erfolgen, anstatt wie bei herkömmlichen Systemen den Impeller, Dosierer und das Strahlmitteleinlaufrohr demontieren zu mĂŒssen. Zwölf dieser Turbinen mit je 22,0 Kilowatt Eingangsleistung, verteilt auf die drei Bearbeitungskammern, werfen das runde und grobkörnige Strahlmittel mit einer Geschwindigkeit von ĂŒber 80 Meter pro Sekunde gleichmĂ€ĂŸig auf die gesamte Oberseite der Kurbelwellen ab, um diese von Zunder und Unreinheiten zu reinigen. Die Verwendung eines wuchtigen kugeligen Gussstrahlmittels in Verbindung mit dem von den WerkstĂŒcken abgetragenen Zunder veranlasste die Konstrukteure von Rösler, bei allen Komponenten des Strahlmittelkreislaufes, sehr verschleißreduzierende Werkstoffe zum Einsatz zu bringen. Die drei Strahlkammern wurden mit Schutzplatten aus hochfestem und gehĂ€rtetem Stahl ausgekleidet. Bei der Rohstoffwahl der Förderschnecken brachte man einen Spezialstahl, der vorrangig im Bergbau Anwendung findet, zum Einsatz. Dieser zeichnet sich einerseits durch eine sehr gute ZĂ€higkeit aus und zum anderen verleiht ihm seine bemerkenswerte HĂ€rte von 600 Vickers eine vorteilhafte Strukturfestigkeit. Intelligentes Wartungskonzept Das hohe Auftragsvolumen wird mit der neuen „Produktionslinie 19“ innerhalb von 21 Schichten pro Woche abgearbeitet, was die Instandhaltung der thyssenkrupp Gerlach GmbH vor eine große organisatorische Herausforderung stellt. Bei der Wahl des Zeitmanagements fĂŒr die Pflege des Maschinenparks entschied sich das Team um den Hauptverantwortlichen, Markus Kania, fĂŒr die EinfĂŒhrung eines TBM-Systems (time-based maintenance). Hierbei wird in einer festgelegten Nutzungsspanne der Maschine ein immer wiederkehrendes festes Zeitfenster fĂŒr die Inspektion- und Wartung veranschlagt, um anstehende Reparaturen durchzufĂŒhren und Ersatzteile zu wechseln. Das Zeitmanagementkonzept erlaubt eine vorausschauende Planung der zur Reparatur benötigten Betriebsmittel und verbessert die effektivere Einteilung des Instandhaltungspersonals der thyssenkrupp Gerlach GmbH in Homburg. Nachhaltige und langfristige Denkweise durch Ersatzteilbevorratung Damit eine hohe Planungssicherheit der gesamten Fertigungslinie und eine gleichbleibende ProduktqualitĂ€t erreicht werden kann, war es dem Projektleiter Markus Kania der thyssenkrupp Gerlach GmbH von Beginn an ein wichtiges Anliegen, neben der vorausschauenden und vorbeugenden Instandhaltung, elementare Verschleiß- und Ersatzteile fĂŒr alle Maschinen mit den Herstellern zu bestimmen und vor Ort zu bevorraten. Hierbei setzte man auf die Erfahrung der Serviceabteilung von Rösler und definierte in Zusammenarbeit die Anforderungen an die Kurbelwellen-Strahlanlage. Auf Grundlage dieser Vorgaben wurde durch die Servicespezialisten von Rösler eine Risiko- und Verschleißanalyse durchgefĂŒhrt, die mit modernster Technik den Strahlmittelkreislauf simulierten, um die AbnutzungsintensitĂ€t der einzelnen Komponenten zu bestimmen. Mit dem Ergebnis wurde eine umfangreiche Empfehlung zur Ersatzteilbevorratung erstellt, welche Verschleißteile wie Schutzplatten und Ersatzteile beinhaltete. „Das Engagement bei der Ausarbeitung und Vorstellung der Empfehlung mittels Baugruppenzeichnungen und 3D-Modellen hat mich sehr begeistert, weshalb wir von ThyssenKrupp bereits nach kurzer interner Abstimmung die Verschleiß- und Ersatzteile bestellten“, lobte der Projektverantwortliche Markus Kania. „Mit dem Wartungs- und Ersatzteilkonzept minimieren wir langfristig das Risiko von Ausfallzeiten und sparen Zeit und Kosten beim Beschaffungsprozess, was wesentlich zum Ausbau unserer WettbewerbsfĂ€higkeit des Standortes Homburg beitrĂ€gt“. In Ausnahmesituationen kann das Instandhaltungsteam der „PL19“ auf die Reaktionsschnelligkeit der Serviceabteilung von Rösler vertrauen, das sich durch eine große Fertigungstiefe mit kurzen Produktionszeiten und Expressversand fast aller Ersatzteile der Anlage auszeichnet. Die gute Zusammenarbeit wĂ€hrend der gesamten Projektphase mit Rösler war fĂŒr die thyssenkrupp Gerlach GmbH einer der HauptgrĂŒnde, bei ihrer anstehenden Investition am Standort Homburg in eine neue Produktionslinie fĂŒr die Herstellung von Achsen und Kurbelwellen von Schwerlasttransportfahrzeugen, wieder den OberflĂ€chenspezialisten aus Memmelsdorf zu wĂ€hlen.

Centrifuge Technology, Part 1 – Water Cleaning Systems Replace Outdated Methods

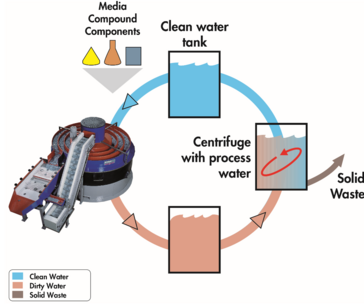
Before the “dirty” process water coming from a mass finishing operation can be discharged to sewage, it must be cleaned to meet the legal discharge limits for hazardous materials. Likewise, for cycling the water back to the mass finishing process, the process water must also be cleaned. Uncleaned process water would cause a mass finishing process to collapse very quickly. Rosler has more than 80 years of surface finishing expertise. In that time, we’ve developed countless efficiencies in both the design of our equipment and the processes they support. Centrifuge technology has long been an effective and cost-efficient tool, not only for cleaning the process water, but also for reusing it for the actual mass finishing operation. Previous Cleaning Methods To a large extent, this technology has replaced traditional waste water cleaning methods. Until recently, the most common cleaning systems for mass finishing applications were settlement tanks and flocculation (“floc & drop”) systems. Settlement Tanks In settlement tanks the “dirty” water is collected in big tanks. The solid particles suspended in the liquid settle to the bottom over time, creating a time-consuming and rather messy cleaning method. Above all, this method does not meet the legal discharge limits for removing contaminants from the solution, including: COD values (chemical oxygen demand). Solid particles. Oil. Metal. As a result, settlement tanks are rapidly being replaced by more environmentally friendly cleaning systems. “Floc & Drop” Systems “Dirty” process water is collected in a large tank in “floc & drop” systems. Flocculants are added to the water to coagulate the tiny solid particles and emulsified oil droplets into larger flocs. These flocs sink to the bottom of the tank and are then pumped to a filter press or bag. Unlike settlement tanks, water discharged from “floc & drop” systems meets legal standards and can be discharged to sewage. These systems are very labor intensive and often rely on operator to ensure all steps are taken to meet the authorized discharge limits. Other Methods & Special Uses Evaporators and membrane filtration systems are occasionally used for mass finishing operations as well. Except for settlement tanks, which are pretty much obsolete, the other waste water systems mentioned still have a place in mass finishing operations particularly for special applications. In general, these systems are costly and somewhat difficult to operate compared to centrifuges. Above all, non-centrifugal methods do not allow the recycling of the cleaned process water for reuse in the respective mass finishing process! Unique Capabilities In recent years, centrifuges (also called centrifugal filters) have proven to be the most effective, cost-efficient, and ecologically sustainable cleaning systems for the “dirty” process water generated in mass finishing operations. Centrifuges are very easy to handle and require no special knowledge to operate them. Furthermore, they require no permits from local water authorities. Centrifuge Recycling Schematic They also excel when it comes to cost savings and consumption. Centrifuge technology can reduce the water and compound consumption in mass finishing operations by up to 95%. This saves not only money but makes a substantial contribution toward environmental sustainability in manufacturing. In short, cleaning centrifuges represent a rare industrial equipment category, where economic benefits go hand-in-hand with ecological objectives and environmental stewardship! The Rosler Way “Finding a better way
” is more than a motto at Rosler; it’s our mission. The use of centrifuge technology in mass finishing operations is just one of our many innovations. Contact us today to learn how we can help solve your unique surface finishing challenges. Previous posts in the Centrifuge Technology series include: Part 1 – “Water Cleaning Systems Replace Outdated Methods.” Part 2 – “Operational and Economic Benefits of Recycling Process Water.” Part 3 – “Mechanics and Limitations of Water Recycling.” Part 4 – “Pre-Conditions and Consumables Enhance Process Efficiency.” Upcoming posts in the Centrifuge Technology series will include: Part 5 – “Potential Issues and Remedies for Water Recycling.” Sign up for enews alerts to be notified of new posts!

Rösler China und HUST kĂŒndigen strategische Zusammenarbeit bei der Entwicklung einer fortschrittlichen OberflĂ€chenbearbeitung von Flugzeugtriebwerksteilen an

„Finding a better way” ist fester Bestandteil der Unternehmensphilosophie der Firma Rösler und somit gelebte Praxis. Dies unterstreicht die kĂŒrzlich geschlossene strategische Zusammenarbeit der chinesischen Rösler Niederlassung, Rosler Surface-Tech (Beijing) Co., Ltd., mit der renommierten Huazhong University of Science and Technology, WUXI Institute (HUST) auf dem Gebiet der fortschrittlichen OberflĂ€chenbehandlung von Flugzeugtriebwerksteilen. Als eine der Top-10-UniversitĂ€ten in China kann die HUST auf zahlreiche Forschungsleistungen im chinesischen Hightech-Sektor verweisen. Ihr Forschungsschwerpunkt liegt dabei auf den Bereichen Luft- und Raumfahrt, Medizin sowie Robotik. Seit 2019 beschĂ€ftigt sich HUST zusĂ€tzlich mit einem zukunftsorientierten Herstellungsverfahren fĂŒr Flugzeugtriebwerksteile und die ÜberfĂŒhrung dieser Technologie in die Serienfertigung. Das neue "Joint Innovation Center for Advanced Manufacturing Surface Treatment Technology" wird von HUST, AECC und der Regierung WUXIs finanziert und auf technischer Seite von Rösler China unterstĂŒtzt. Ziel des Innovationszentrums ist die Entwicklung zukunftsorientierter OberflĂ€chenbehandlungsverfahren fĂŒr BLISKs und Schaufeln. Bei einem gemeinsamen Besuch anlĂ€sslich der Einweihung stellte Yiling Sun, Generaldirektor von Rösler China, den GĂ€sten die im Einsatz befindliche Maschinenverkettung in Form eines domlosen Rundvibrators (R 420 DL), eines Transportbandes (R 360/3000 FB/T), einer Siebstation (R 12/6 SM-E) sowie einer Prozesswasserzentrifuge (Z 1000 ASS-II-Turbo) , ebenso wie den Bearbeitungsprozess im Gesamten vor. In diesem Zusammenhang wurden auch weitere Investitionen in das Innovationszentrum vereinbart. „Die strategische Partnerschaft mit Huazhong University of Science and Technology ermöglicht uns, unsere hervorragende Position in einem Ă€ußerst wichtigen Marktsegment auszubauen, indem wir zukĂŒnftig noch innovativere Lösungen auf dem Gebiet der Maschinen- und Prozessentwicklung fĂŒr die Luftfahrtindustrie anbieten können“, erklĂ€rt Stephan Rösler, GeschĂ€ftsfĂŒhrender Gesellschafter der Rösler OberflĂ€chentechnik GmbH.